
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 01-08-2026 Asal: Lokasi


Maskara terlihat sederhana ketika sampai di rak ritel: botol kecil, penghapus, kuas, dan penutup. Namun, dalam produksinya, ini adalah salah satu produk kosmetik yang paling menuntut untuk dikemas secara konsisten. Formulanya biasanya kental, berpigmen dan sensitif terhadap suhu. Ini dapat memerangkap udara, membentuk benang pada nosel dan meninggalkan residu di sekitar leher botol yang sempit. Pada saat yang sama, paket tersebut berisi beberapa komponen yang harus dirakit dalam urutan yang benar. Mesin pengisi maskara dirancang untuk mengontrol proses keseluruhan ini, bukan sekadar mengeluarkan produk ke dalam wadah kosong.
Tergantung pada tingkat otomatisasi, mesin dapat mengisi sebagian besar maskara, memasukkan wiper, memasang rakitan sikat dan tutup, mengencangkan tutup, dan mengosongkan unit yang sudah jadi. Memahami cara kerja tahapan ini membantu produsen kosmetik mengevaluasi peralatan, mendiagnosis cacat pengisian, dan merencanakan jalur produksi yang sesuai dengan formula dan kemasannya.

|

|
|
Tujuan utama mesin pengisi maskara adalah untuk memindahkan produk curah dalam jumlah berulang ke dalam setiap botol sambil menjaga leher botol cukup bersih untuk langkah perakitan selanjutnya. Definisi tersebut terdengar mudah, namun mesin harus mengelola beberapa variabel sekaligus. Viskositas maskara dapat berubah seiring dengan pendinginannya. Pigmen dan lilin dapat meningkatkan resistensi di dalam selang dan katup. Botol kecil menyisakan sedikit ruang untuk kesalahan takaran, dan pengisian yang berlebihan dapat mengganggu pemasangan wiper atau menyebabkan produk terangkat saat sikat memasuki wadah.
Oleh karena itu, mesin yang sesuai menggabungkan pasokan produk yang terkontrol, takaran yang akurat, penanganan wadah yang terkoordinasi, dan gerakan yang stabil. Dalam sistem yang terintegrasi, setiap stasiun menunggu konfirmasi bahwa operasi sebelumnya telah selesai. Sensor mendeteksi keberadaan botol, nosel pengisian bergerak ke posisi yang diprogram, dosis diberikan, dan botol bergerak maju hanya setelah mesin menyelesaikan siklusnya.
Sebelum pengisian dimulai, maskara yang telah disiapkan dipindahkan dari wadah produksi atau tangki penampung bergerak ke mesin pengisi. Jalur produk harus sependek dan sehalus mungkin karena tikungan yang tidak perlu, jalur sempit, dan zona mati akan meningkatkan kehilangan tekanan dan mempersulit pembersihan. Beberapa proses menggunakan hopper atau tangki berbantuan tekanan untuk menjaga kestabilan umpan ke sistem takaran. Jika formula sangat sensitif terhadap suhu, jalur hopper atau kontak produk mungkin memerlukan pemanasan yang terkendali sehingga viskositas tetap berada dalam kisaran pengoperasian yang divalidasi.
Tujuannya bukan untuk membuat maskara menjadi tipis. Hal ini untuk menjaga konsistensi kondisi material dari awal hingga akhir batch. Jika wadah pertama diisi dengan produk hangat dan wadah akhir menerima produk yang lebih dingin dan lebih kental, kecepatan pengisian dan perilaku penghentian dapat berubah meskipun pengaturan mesin tetap sama.
Banyak aplikasi maskara menggunakan prinsip takaran berbasis piston karena piston dapat menggerakkan produk kental dengan volume tertentu dengan kemampuan pengulangan yang baik. Selama langkah hisap, piston menarik maskara ke dalam ruang pengukuran. Selama langkah pelepasan, ia mendorong jumlah terukur melalui katup dan nosel ke dalam botol. Kontrol servo dapat meningkatkan penyesuaian dengan memungkinkan profil kayuhan, kecepatan, dan akselerasi diatur melalui antarmuka kontrol alih-alih hanya mengandalkan penyesuaian mekanis manual.
Di stasiun pengisian bahan bakar, botol ditempatkan di bawah satu atau lebih nozel. Mesin memastikan keberadaan botol sebelum dikeluarkan, sehingga produk tidak dapat habis jika wadahnya hilang. Nozel mungkin tetap berada di atas leher atau turun ke dalam botol, tergantung pada bukaan wadah dan perilaku formula. Gerakan pengisian dari bawah ke atas atau bertahap dapat membantu mengurangi udara yang terperangkap dan mengontrol penumpukan produk di sepanjang dinding bagian dalam.
Mesin tidak sekadar membuka katup pada kecepatan maksimum. Resep yang dikembangkan dengan baik sering kali menggunakan lebih dari satu fase kecepatan. Produk mungkin mengalir dengan cepat selama bagian utama pukulan, kemudian melambat menjelang akhir untuk meningkatkan cutoff. Gerakan menyedot kembali atau membalikkan dapat menarik ekor produk kembali ke dalam nosel dan mengurangi tetesan. Pengaturan ideal ditetapkan melalui uji coba produksi dengan formula aktual, botol, dan berat isi target.
Diameter nosel, bentuk saluran keluar, mekanisme penutup, dan kedalaman penyisipan semuanya memengaruhi hasil. Nozel yang sempit mungkin dapat masuk ke dalam botol dengan mudah tetapi dapat menghasilkan tekanan balik yang tinggi dengan formula yang kental. Nozel yang besar mengurangi resistensi tetapi mungkin tidak sesuai dengan leher botol. Desain penutup positif membantu menghentikan aliran di dekat stopkontak, sementara fungsi penyedotan kembali yang disetel dengan benar mengurangi benang panjang yang mungkin terbentuk saat nosel terpisah dari produk.
Pemilihan nozzle juga harus mempertimbangkan pembersihan. Sudut bagian dalam atau rongga kecil dapat menahan pigmen dan lilin. Desain yang dapat dilepas, diperiksa, dan dibersihkan tanpa alat rumit biasanya lebih praktis jika sering terjadi perubahan warna atau formula.
Setelah diisi, botol biasanya menerima wiper, terkadang disebut sumbat bagian dalam atau peredam. Komponen ini mengontrol berapa banyak maskara yang tersisa di sikat saat konsumen mencabut tongkatnya. Itu harus ditekan ke kedalaman yang benar dan ditempatkan secara merata. Jika terlalu tinggi, kemasannya bisa bocor atau tutupnya tidak bisa menutup dengan benar. Jika tekanannya terlalu rendah, wiper dapat berubah bentuk, leher botol dapat rusak, atau volume internal dapat terganggu.
Rakitan sikat dan tutup kemudian dimasukkan ke dalam botol. Saat tongkat masuk, ia menggantikan beberapa produk, sehingga jumlah pengisian asli harus menyisakan ruang yang cukup. Tutupnya dikencangkan dengan torsi terkontrol. Torsi yang terlalu kecil dapat menyebabkan kebocoran atau kelonggaran selama pengangkutan, sedangkan torsi yang terlalu besar dapat merusak ulir, mengubah bentuk tutup, atau membuat kemasan sulit dibuka.
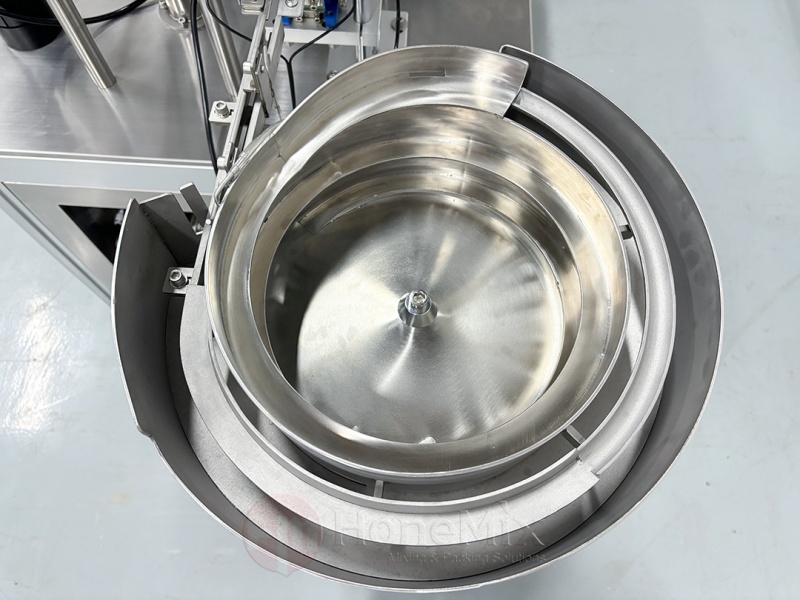
Otomatis mesin pengisian maskara dapat mengoordinasikan operasi ini dalam satu alur kerja yang diindeks. Integrasi mengurangi penanganan manual antar tahapan dan mempermudah menghubungkan pemeriksaan kualitas ke siklus mesin tertentu. Hal ini juga berarti bahwa komponen paket harus dipasok secara konsisten; tutup, wiper, atau botol yang tidak stabil dapat mengganggu proses pengisian yang sudah diatur dengan baik.
Mesin modern menggunakan pengontrol yang dapat diprogram dan antarmuka operator untuk mengatur resep, waktu stasiun, alarm, dan interlock. Operator dapat menyimpan pengaturan untuk berbagai produk atau format paket, termasuk dosis, kecepatan piston, pergerakan nosel, posisi penyisipan wiper, dan parameter pembatasan. Penyimpanan resep mempersingkat waktu pergantian, namun nilai yang disimpan tetap harus diverifikasi setelah produk atau komponen diubah karena toleransi bahan mentah dan kemasan dapat berubah.
Sensor digunakan di seluruh lini. Mereka mungkin mengkonfirmasi keberadaan botol, mendeteksi komponen, memverifikasi posisi silinder atau menghentikan mesin ketika pelindung dibuka. Pesan alarm yang baik penting karena membantu operator mengidentifikasi apakah penghentian disebabkan oleh botol yang hilang, komponen macet, persediaan produk rendah, atau gerakan tidak lengkap. Tujuannya bukan hanya otomatisasi; itu adalah otomatisasi yang terkontrol dan dapat didiagnosis.
Maskara umumnya merupakan produk terstruktur dan non-Newtonian. Viskositasnya mungkin berkurang saat dipompa atau dicukur dan pulih kembali saat didiamkan. Perilaku ini memengaruhi cara produk bergerak melalui mesin dan cara produk terpotong di nosel. Suhu, pemuatan pigmen, struktur lilin, dan waktu setelah pembuatan semuanya dapat memengaruhi respons pengisian.
Udara adalah kekhawatiran lainnya. Udara yang masuk selama pencampuran atau pemindahan dapat tampak sebagai gelembung, aliran terputus, atau bobot yang tidak konsisten. Degassing, transfer secara perlahan, dan pasokan produk yang stabil mengurangi risiko ini. Geometri botol juga penting. Bukaan yang sempit, wadah yang dalam, dan bentuk internal yang rumit dapat memerangkap udara atau menyulitkan penempatan nosel pada kedalaman pengisian yang efektif.
Pengoperasian yang terkendali dimulai dengan pembersihan saluran dan konfirmasi bahwa komponen, formula, dan resep yang benar telah tersedia. Komponen yang bersentuhan dengan produk dirakit setelah pembersihan, pelindung dan sensor diperiksa, dan mesin dijalankan secara perlahan atau dalam mode manual untuk mengonfirmasi gerakan. Sistem takaran kemudian disiapkan hingga udara dihilangkan dan aliran produk berlanjut.
Operator biasanya mengisi dan menimbang sekelompok kecil sampel sebelum produksi normal. Dosis disesuaikan dengan target yang disetujui, dan tim memeriksa kebersihan botol, posisi wiper, keselarasan tutup, torsi dan kebocoran. Setelah hasilnya dapat diterima, jalur tersebut dilepaskan untuk produksi. Selama batch, pemeriksaan diulangi pada interval yang ditentukan daripada menunggu sampai akhir.
Saat dimatikan, sisa produk diambil sesuai prosedur di lokasi, dan mesin dibersihkan sebelum residu mengeras. Maskara yang tertinggal di saluran kecil akan sulit dihilangkan, jadi pembersihan harus segera dimulai dan mencakup inspeksi visual pada katup, segel, dan nosel.
Mesin pengisi maskara harus dievaluasi lebih dari nominal wadah per menit. Langkah-langkah penting mencakup variasi berat pengisian, tingkat penolakan, kehilangan produk, penghentian yang tidak direncanakan, waktu pergantian dan persentase kontainer yang lolos pemeriksaan perakitan tanpa pengerjaan ulang. Mesin yang sedikit lebih lambat dan berjalan dengan stabil dapat menghasilkan unit per shift yang lebih dapat diterima dibandingkan sistem yang lebih cepat yang sering berhenti karena kemacetan komponen atau pembersihan nosel.
Mesin pengisi hanyalah salah satu bagian dari proses. Hasil yang konsisten bergantung pada batch hulu, metode transfer, kualitas pengemasan, dan pemeriksaan hilir. Persiapan formula harus menghasilkan produk yang homogen dan mengalami deaerasi pada suhu yang tepat. Pemasok pengemasan harus mengontrol dimensi leher botol, ukuran wiper, dan benang penutup. Prosedur mutu harus menentukan target pengisian, batas torsi, dan frekuensi pengambilan sampel.
Ketika elemen-elemen ini dikembangkan bersama-sama, mesin tersebut menjadi platform produksi yang dapat diulang dan bukannya dispenser yang berdiri sendiri. Bagi produsen yang merencanakan kapasitas maskara baru atau meningkatkan proses manual, HONEMIX menyediakan peralatan pemrosesan dan pengemasan kosmetik yang dapat dikonfigurasi berdasarkan formula sebenarnya, komponen botol, dan tingkat otomatisasi yang diperlukan. Uji coba produk dan paket yang representatif tetap merupakan cara paling andal untuk memastikan solusi akhir.