
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-08-02 Kaynak: Alan


Maskara dolum makinesi seçmek, reklamı yapılan en yüksek hızın seçilmesi meselesi değildir. Doğru makine, belirli bir maskara formülünün akış şekline, şişenin ve silicinin boyutlarına, gerekli dolum toleransına, ürün değişikliği sayısına ve fabrikanın personel düzeyine uygun olmalıdır. İki marka, çok farklı doldurma koşullarına ihtiyaç duyarak benzer boyutta kaplar satabilir; çünkü bir formül daha sıcak ve daha akışkandır, diğeri daha fazla balmumu içerir ve üçüncüsü alışılmadık derecede dar bir şişe açıklığı kullanır.
Yararlı bir seçim süreci, genel bir katalog spesifikasyonuyla değil, numuneler ve üretim verileriyle başlar. Aşağıdaki çerçeve, kozmetik üreticilerinin ürün gereksinimlerini pratik bir ekipman spesifikasyonuna dönüştürmesine yardımcı olur.
|
|
|
İlk görev, maskaranın dolum istasyonuna ulaşacağı şekliyle tanımlamaktır. Laboratuvar viskozite değeri faydalıdır ancak hikayenin tamamını anlatmaz. Üreticiler ürün sıcaklığını, üretimden sonraki süreyi, pigment yüklemesini, mum sistemini, hava tutma eğilimini ve üretim vardiyası sırasında kıvamdaki herhangi bir değişikliği kaydetmelidir. Bu faktörler, ürünü hareket ettirmek için gereken basıncı ve nozuldan ayrılma şeklini etkiler.
Maskara genellikle kesilirken hareket etmesi kolaylaşır ve dinlenme sırasında tekrar kalınlaşır. Bu nedenle bir makinenin beklenen en düşük ve en yüksek çalışma sıcaklıklarında test edilmesi gerekir. Formül yalnızca dar bir sıcaklık aralığında kabul edilebilirse, hazne veya aktarma yolu kontrollü ısıtma veya yalıtım gerektirebilir. Amaç, formülü değiştirebilecek aşırı ısınma değil, kararlı viskozitedir.
Ekipman tedarikçisinden benzer görünüme sahip bir malzeme yerine temsili dökme malzemeyi test etmesini isteyin. Su veya hafif yağ, gerçek bir maskara formülü için püskürtme ucunun kesilmesini, basınç stabilitesini veya hava salınımını gösteremez.
Şişe paketin yalnızca bir parçasıdır. Bir maskara serisi şişe, silgi, fırça, çubuk, kapak ve herhangi bir dekoratif dış bileşenle uyumlu olmalıdır. Boyutları ve toleransları, otomatik besleme, yerleştirme ve sıkma işlemlerinin stabil olup olmayacağını belirler. Mümkün olduğunda çizimler sağlayın, ancak aynı zamanda farklı kartonlardan veya kalıp partilerinden birkaç üretim numunesi de sağlayın. Örnekler, nominal bir çizimin göstermeyebileceği varyasyonları ortaya koymaktadır.
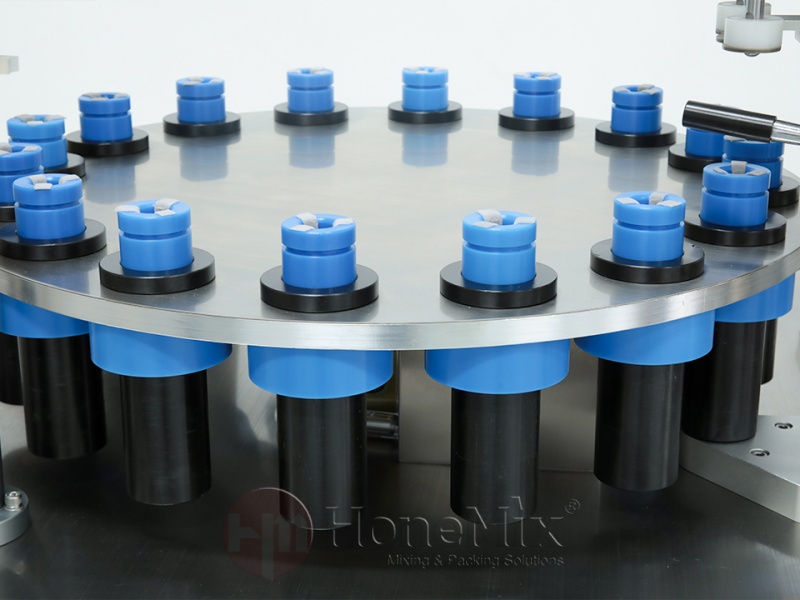
Boyun açıklığı doldurma ağzını barındırmalı ve ürün girerken havanın kaçmasına izin vermelidir. Derin, dar bir şişe, alçalan bir ağızlığa veya daha yavaş bir doldurma profiline ihtiyaç duyabilir. İç omuzlar havayı hapsedebilir veya ürünün duvarı eşit olmayan şekilde kaplamasına neden olabilir. Konveyördeki şişe stabilitesi de önemlidir; uzun, hafif bir kabın dik kalması için şekillendirilmiş bir diske veya kılavuza ihtiyacı olabilir.
Silecek yerleştirme kuvveti ve oturma derinliği doğrulanmalıdır çünkü aşırı sıkı bir silecek boynu deforme edebilir veya gerebilir. Fırça ve çubuk takıldığında ürünün yerini değiştirir, bu nedenle doldurma hedefinin uygun bir üst boşluk bırakması gerekir. Başlık ipliği kalitesi, etek şekli ve gerekli tork, kapatma başlığı tasarımını etkiler. Bu paket ayrıntıları genellikle bir makinenin otomatik olarak istenilen hızda çalışıp çalışmayacağını belirler.
Üretim kapasitesi yalnızca maksimum mekanik hıza değil, vardiya başına iyi tamamlanmış birimlere dayanmalıdır. Yıllık veya aylık talep, iş günü sayısı, vardiya uzunluğu, planlanan temizlik süresi ve beklenen değişikliklerle başlayın. Makul bir kapasite marjı ekleyin, ancak yukarı yöndeki toplu işlemin veya bileşen tedarikinin destekleyemeyeceği aşırı hız satın almaktan kaçının.
Küçük kampanyalar ve çok sayıda renk tonu üreten bir fabrika için hızlı temizlik ve değişim, daha yüksek bir maksimum hızdan daha değerli olabilir. Uzun kampanyalar için tek bir paket çalıştıran bir üretici, otomatik bileşen besleme ve sürekli çalışmadan daha fazla yararlanabilir. Doğru denge üretim karışımına bağlıdır.
Yarı otomatik bir makine laboratuvar lansmanlarına, pilot üretime veya düşük hacimli özel etiketli çalışmalara uygun olabilir. Makine dozu kontrol ederken, operatörler şişeleri yerleştirip çıkarıyor. Bu düzenleme esnektir ve giriş bariyeri daha düşüktür, ancak çıktı ve tutarlılık daha çok operatörün ritmine bağlıdır.
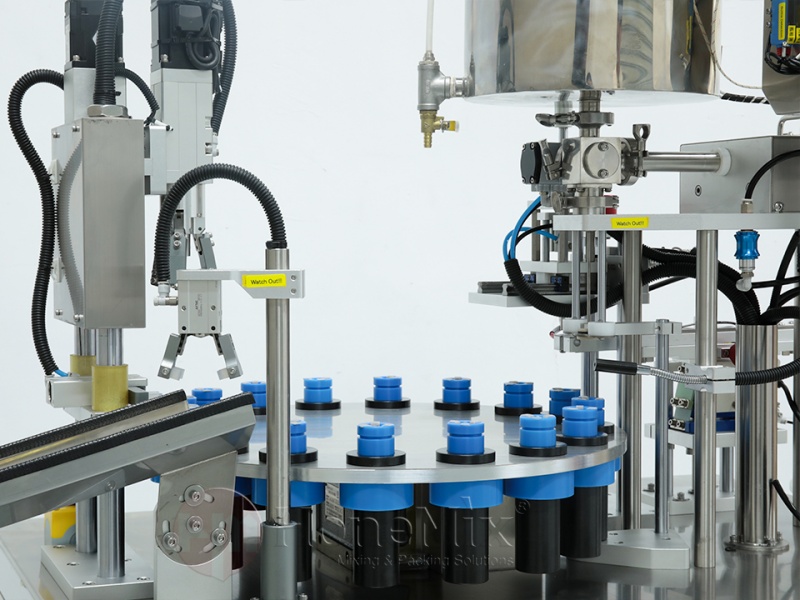
Otomatik bir sistem, şişeleri doldurma, silecek yerleştirme, fırça yerleştirme ve kapatma yoluyla indeksleyebilir. Tekrarlanan manuel işlemleri azaltır ve izlenebilirliği artırabilir, ancak güvenilir şekilde beslenen paketleme bileşenleri gerektirir. Otomatik ekipman, birçok şişe formatı söz konusu olduğunda daha dikkatli parça değiştirme tasarımına da ihtiyaç duyar.
Hattı kimin işleteceğini ve bakımını yapacağını düşünün. Otomasyon, fabrikanın sorun gideremeyeceği bir sistem yaratmadan rutin işçiliği azaltmalıdır. Anlaşılır alarmlar, erişilebilir parçalar ve pratik eğitim, servo eksen sayısı kadar önemlidir.
Birçok kalın maskara formülü için piston dozajı pratik bir seçimdir çünkü kontrollü bir hacmin yerini alır. Servo tahrikli ayarlama, tarif değişikliklerini daha tekrarlanabilir hale getirebilir ve bir strok içinde farklı hız aşamalarına izin verebilir. Makine, aşırı basınç artışları olmadan formülü hareket ettirmek için yeterli gücü sağlamalıdır.
Nozül hem formüle hem de şişe ağzına uygun olmalıdır. Meme çapını, kapatma tasarımını, yerleştirme hareketini ve geri emme kontrolünü gözden geçirin. İyi bir deneme, yalnızca yavaş manuel hızda değil, gerekli çevrim hızında da temiz kesmeyi göstermelidir. Birbirini takip eden birçok döngüden sonra şişe boynunu gözlemleyin ve nozulun dış kısmında iplerin birikip birikmediğini kontrol edin.
Önerilen bir teklifi incelerken Maskara dolum makinasında ürüne temas eden vanaların, contaların ve hortumların formüle göre nasıl seçildiğini sorun. Pigmentli ürünler, berrak sıvılarda daha az fark edilen aşınma veya tutma noktalarını açığa çıkarabilir.
Makine yerleşimi tamamlanmadan önce temizlik gereksinimleri tartışılmalıdır. Hangi parçaların ürünle temas ettiğini, bunların nasıl çıkarıldığını, alet gerekip gerekmediğini ve maskara kalıntısının nerede kalabileceğini belirleyin. Kısa, erişilebilir ürün yolları genellikle temizliği kolaylaştırır ve ürün kaybını azaltır.
Fabrika sık sık renk değiştiriyorsa, makineyi boşaltmak, sökmek, yıkamak, incelemek, kurutmak, yeniden monte etmek ve kullanıma hazırlamak için gereken gerçek süreyi tahmin edin. Sanitasyonun iki saat sürmesi durumunda nominal olarak on dakikalık bir mekanik değişimin anlamı yoktur. Yedek ürün temas setleri hızlı kampanya değişiklikleri için yararlı olabilir ancak kontrollü depolama ve tanımlama gerektirirler.
Şişe kılavuzları, diskler, silecek takımları ve kapatma kafaları her format için açıkça işaretlenmelidir. Aletsiz ayarlamalar, sağlam ve tekrarlanabilir kaldıklarında kullanışlıdır. Konum göstergeleri, teraziler ve saklanan tarifler, operatörlerin doğrulanmış ayarlara dönmesine yardımcı olabilir, ancak yine de her değişiklikten sonra ilk parça kontrolü gereklidir.
Elektrik beslemesini, basınçlı hava talebini, havalandırmayı, erişim alanını ve malzeme akış yönünü doğrulayın. Hat, operatörlerin bileşenleri yenilemesine ve makineyi güvenli olmayan bir şekilde erişmeden temizlemesine olanak sağlamalıdır. Bakım alanları ve koruma kapılarının yeterli açıklığa ihtiyacı vardır. Makine, yukarı yöndeki transfer ekipmanına veya aşağı yöndeki etiketleme ve kartonlamaya bağlanacaksa konveyör yüksekliği, hız sinyalleri ve biriktirme stratejisi üzerinde anlaşmaya varın.
İnşaat malzemeleri kozmetik üretime uygun ve fabrikanın kullandığı temizlik maddeleriyle uyumlu olmalıdır. Ürünle temas eden yüzeyler pürüzsüz ve kontrol edilebilir olmalıdır. Dokümantasyonda temas malzemeleri, tavsiye edilen contalar, yağlama noktaları ve bakım aralıkları belirtilmelidir.
Bir makine denemesi, amaçlanan çalışma koşullarını mümkün olduğu kadar yakın bir şekilde yeniden oluşturmalıdır. Uzun bir çalışma için yeterli miktarda temsili ürün, şişeler, silecekler, fırçalar ve kapaklar getirin. Birkaç başarılı örnek üretim istikrarını kanıtlamaz. Deneme, başlatma, normal çalışma, kısa bir durdurma ve yeniden başlatma, düşük hazne seviyesi, bileşen yenileme ve uygulanabilir olduğunda format veya tarif değişikliğini içermelidir.
Doldurma ağırlıklarını, çıktıyı, reddedilenleri, nozül temizliğini, silecek oturmasını, kapak torkunu ve durma nedenlerini kaydedin. Operatörlerin alarmları anlayabildiğinden ve rutin ayarlamalar yapabildiğinden emin olun. Her iki tarafın da aynı sonucu değerlendirmesi için herhangi bir kabul kriteri denemeden önce yazılmalıdır.
Bir siparişi tamamlamadan önce üreticinin doğrulanmış dolum aralığını, gerçek üründen beklenen doğruluğu, son pakette sabit hızı, dahil edilen yedek parça sayısını, temizleme yöntemini, yedek parça listesini ve eğitim kapsamını bilmesi gerekir. Ayrıca gelecekte hangi şişe formatlarının eklenebileceği ve bunların yeni besleyiciler, diskler veya kapaklama kafaları gerektirip gerektirmediği de açık olmalıdır.
Satış sonrası destek, makine donanımıyla aynı ilgiyi hak ediyor. Uzaktan teşhisin nasıl ele alındığını, hangi parçaların kritik yedek parça olarak değerlendirildiğini ve bir arıza meydana geldiğinde tedarikçinin hangi bilgilere ihtiyacı olduğunu sorun. İyi destek, net çizimlere, elektrik dokümantasyonuna ve mantıksal olarak teşhis edilebilecek bir makine tasarımına bağlıdır.
Doğru dolum makinesi, yönetilebilir temizlik, personel ve bakım ile kabul edilebilir maskara paketlerini istikrarlı bir şekilde üreten makinedir. Formül ve pakete göre seçilmeli ve ardından temsili bir denemeyle onaylanmalıdır. Hız, doğruluk ve otomasyon iddiaları yalnızca tanımlanmış test koşullarına bağlı olduklarında faydalıdır.
Yeni bir maskara serisi geliştiren veya manuel dolumu değiştiren şirketler için, HONEMIX, kozmetik işleme bilgisini dolum ve paketleme ekipmanı seçimiyle birleştirebilir. Gerçek dökme malzeme, bileşen numuneleri ve hedef üretim verilerinin sağlanması, ekipman konfigürasyonunun genel bir makine tanımı yerine gerçek uygulamaya göre değerlendirilmesine olanak tanır.