Die Ablehnung von Chargen in der chemischen, kosmetischen und Lebensmittelverarbeitung ist häufig auf Phasentrennung, Agglomeration und eingeschlossene Luft zurückzuführen. Diese versteckten Ausfälle verursachen erhebliche Kosten für die Anlagen durch verschwendete Rohstoffe und verlorene Produktionszeit. Für hochkomplexe Formulierungen reicht das Standardrühren einfach nicht aus. Durch einfaches Mischen lässt sich die erforderliche gleichmäßige Partikelgrößenreduzierung nicht erreichen, ohne eine schädliche Belüftung einzuführen. Um dieses Problem zu beheben, ist ein hochspezialisierter mechanischer Ansatz erforderlich. Durch die präzise Verarbeitung mit hoher Scherung werden nicht mischbare Flüssigkeiten und hartnäckige Pulver in einen perfekt homogenen Zustand gebracht. Der Übergang von Standardmischern zu fortschrittlichen Verarbeitungsgeräten verändert Ihre tägliche Produktionszuverlässigkeit grundlegend. Insbesondere schützt der Betrieb in einer Vakuumumgebung Ihre Mischung aktiv vor Sauerstoffabbau. Dieser Ansatz sichert die langfristige Lebensfähigkeit des Produkts und beseitigt dauerhaft die Mikrobläschen, die empfindliche Texturen ruinieren. Lassen Sie uns herausfinden, wie Sie aufhören können, fehlerhafte Chargen wegzuwerfen und jedes Mal eine perfekte, wiederholbare Dispersion gewährleisten können.
Wichtige Erkenntnisse
Mechanische Präzision: Emulgiermischer mit hoher Scherung nutzen eine gezielte Rotor-Stator-Geometrie, um Agglomerate mechanisch zu zerreißen und so eine gleichmäßige Tröpfchengröße sicherzustellen.
Eliminierung der Belüftung: Die Aufrüstung auf einen Vakuum-Emulgiermischer ist entscheidend für die Verhinderung von Oxidation und die Aufrechterhaltung des spezifischen Gewichts in dichten Formulierungen.
Vorhersehbare Skalierung: Eine erfolgreiche Einführung erfordert die Bewertung der Skalierbarkeitsparameter vom Labormaßstab (800 ml) bis hin zu vollen Produktionsmengen, um sicherzustellen, dass die Scherraten konstant bleiben.
Risikominderung: Wärmeentwicklung und Verschleiß der Gleitringdichtung sind die wichtigsten Betriebsrisiken. Das Prozessdesign muss eine integrierte Kühlung und routinemäßige Wartung berücksichtigen.
Der Geschäftsfall für die Aufrüstung auf einen Emulgiermischer mit hoher Scherung
Herkömmliche Mischer schaffen es oft überhaupt nicht, die erforderlichen Schergeschwindigkeiten für die Mikrodispersion zu erreichen. Sie beruhen eher auf einem einfachen Flüssigkeitsfluss als auf einer gezielten mechanischen Einwirkung. Dieser grundsätzliche Ansatz führt zu längeren Bearbeitungszeiten und extremer Energieverschwendung. Es zwingt die Bediener außerdem dazu, die Charge zu überarbeiten und verzweifelt zu versuchen, hartnäckige Agglomerate aufzubrechen. Längeres Rühren ohne angemessene mechanische Scherung erzeugt unerwünschte kinetische Wärme. Diese starke Hitze zerstört häufig empfindliche Wirkstoffe, bevor die Charge überhaupt verarbeitet werden kann.
Dieser präzise betriebliche Engpass wirkt sich direkt auf Sie aus Emulsionsstabilität und Dispersion . Eine enge Partikelgrößenverteilung steht in direktem Zusammenhang mit einer längeren Haltbarkeit aller Ihrer Produktlinien. Die richtige Scherenergie verhindert Aufrahmung, Ausflockung und Koaleszenz über lange Lagerzeiten. Wenn die Tröpfchen eine absolut einheitliche Größe haben, bleibt die gesamte Emulsion physikalisch stabil. Sie vermeiden die gefürchtete Trennschicht, die sofortige Verbraucherbeschwerden und Händlerretouren auslöst.
Sie müssen die Ausrüstungsinvestition gegen die hohen finanziellen Kosten ausrangierter Chargen abwägen. Anlagen verschwenden routinemäßig übermäßig viele Rohstoffe, um die geringe Anfangsausbeute zu kompensieren. Fehler bei der Qualitätskontrolle schmälern die Rentabilität der Anlage schnell. Die Aufrüstung auf eine gezielte mechanische Scherlösung schützt Ihren Gesamtertrag. Dadurch wird dieses kontinuierliche Finanzleck effektiv gestoppt und sichergestellt, dass Ihre Rohstoffe perfekt in verkaufsfähige Produkte umgewandelt werden. Durch die Verkürzung der Chargenzeiten von Stunden auf nur noch wenige Minuten können Anlagen ihre tägliche Produktionsleistung deutlich steigern.
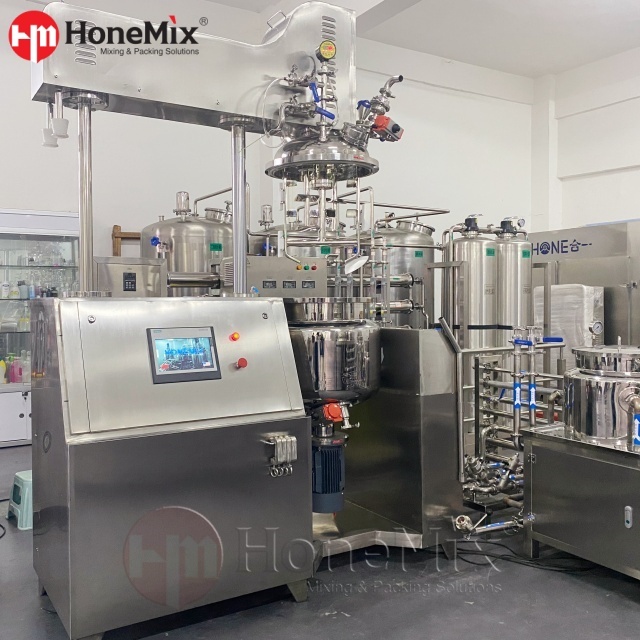
Die entscheidende Rolle des Vakuum-Emulgiermischers in komplexen Formulierungen
Durch das Mischen mit hoher Scherung entsteht auf natürliche Weise ein intensiver Flüssigkeitswirbel im Tank. Diese kraftvolle Flüssigkeitsbewegung zieht die Umgebungsluft leicht direkt nach unten in den Produktkern. Dies führt zu schädlichen Hohlräumen, einer schnellen Oxidation der Inhaltsstoffe und sehr ungenauen Füllgewichten an der Verpackungslinie. Belüftete kosmetische Cremes fühlen sich für den Endverbraucher deutlich schwammig und unprofessionell an. Belüftete Chemikalienmischungen oxidieren schnell, wodurch ihre beabsichtigte Wirksamkeit beeinträchtigt und ihr chemisches Profil verändert wird. Volumetrische Abfüllmaschinen haben Schwierigkeiten, belüftete Produkte genau zu dosieren, was zu schwerwiegenden Compliance-Problemen führt.
Um dieses kritische physikalische Problem zu lösen, ist die Integration von a Der Vakuum-Emulgiermischer ist äußerst wichtig. Diese fortschrittliche Ausrüstung arbeitet ausschließlich unter negativem Atmosphärendruck. Es entlüftet die Mischung während des gesamten Emulgierungsprozesses aktiv. Luftblasen können in einer geeigneten Vakuumumgebung einfach nicht überleben. Das anhaltende Vakuum zieht eingeschlossene Luft mühelos aus den dicksten Pasten und sorgt so für eine dichte, gleichmäßige Matrix.
Dieser automatisierte Entlüftungsprozess bringt greifbare Geschäftsvorteile mit sich. Sie erzielen perfekt glatte, erstklassige Texturen für anspruchsvolle Produkte wie Kosmetika, pharmazeutische Salben oder Dressings für schwere Lebensmittel. Durch die Entfernung von Sauerstoff werden die Lipidoxidationsraten drastisch reduziert, was die Haltbarkeit des Produkts erheblich verlängert. Darüber hinaus gewährleistet die Vakuumverarbeitung hochgradig konforme Hygieneprofile, indem das Eindringen von Luftschadstoffen vollständig verhindert wird. Sie stellen sicher, dass das endgültige spezifische Gewicht genau dem Ziel entspricht, und optimieren so Ihre Hochgeschwindigkeitsverpackungsvorgänge perfekt.
Hohe Scherung vs. Homogenisatoren vs. Kolloidmühlen: Ein Entscheidungsrahmen
Ein sorgfältiger Vergleich der Gerätetypen hilft Käufern, die falsche Maschine frühzeitig in der Beschaffungsphase auszuschließen. Sie benötigen eine äußerst pragmatische Faustregel, die auf der Materialviskosität (cP), der Ziel-Mikrometergröße und der Chargendurchlaufzeit basiert. Die Wahl der falschen Mischtechnologie führt zu gravierenden Produktionsengpässen und kaputten Anlagen.
Gerätetyp |
Bester Anwendungsfokus |
Viskositätsbereich |
Zielpartikelgröße |
Emulgiermischer mit hoher Scherung |
Schnelle Dispersion und unvermischbare Emulgierung von Flüssigkeiten |
Mittlere bis hohe Viskosität |
2 bis 10 Mikrometer |
Hochdruckhomogenisatoren |
Ultrafeine Partikelgrößenreduzierung im Submikrometerbereich |
Nur niedrige Viskosität |
Submikron (< 1 Mikron) |
Kolloidale Mischer |
Extremes mechanisches Fräsen für dicke Materialien |
Sehr hohe Viskosität (Pasten) |
1 bis 5 Mikrometer |
Die Option mit hoher Scherung zeichnet sich durchweg durch eine schnelle Partikeldispersion aus. Es emulgiert schnell nicht mischbare Flüssigkeiten und bewältigt mittlere bis hohe Viskositäten perfekt. Die austauschbaren Rotor-Stator-Köpfe bieten Betreibern eine enorme Flexibilität bei verschiedenen Produktlinien. Sie können ganz einfach von einem groben Stator für eine schnelle Klumpenreduzierung zu einem feinsiebigen Stator für die abschließende Emulsionspolitur wechseln.
Hochdruckhomogenisatoren sind jedoch nach wie vor ideal für die Reduzierung ultrafeiner Partikel im Submikrometerbereich. Ihr größter Nachteil ist der außergewöhnlich hohe Energieverbrauch und der häufige, aufwändige Austausch der Dichtungen. Sie können auch hochviskose oder partikelreiche Suspensionen nicht ohne starke Verstopfung der internen Ventile verarbeiten. Das Durchpressen dicker Gele durch einen Homogenisator führt unweigerlich zu katastrophalen Druckabfällen.
Kolloidalmischer eignen sich für hochviskose Pasten, die eine extreme mechanische Mahlung erfordern. Sie mahlen Materialien physisch zwischen präzisionsgefertigten ineinandergreifenden Platten. Passen Sie Ihre Ausrüstung sorgfältig an Ihre tatsächlichen Viskositätsgrenzen und Ihre strenge Zielpartikelgröße an, um einen langfristigen Produktionserfolg zu gewährleisten.
Wichtige Bewertungsdimensionen für die Beschaffung
Die Beschaffung der genau richtigen Maschine erfordert strenge, maßbasierte Bewertungskriterien. Schauen Sie sich diese vier wichtigen technischen Dimensionen genau an, bevor Sie eine Kapitalinvestition abschließen:
Rotor-Stator-Geometrie und Toleranzen: Der physikalische Spalt zwischen dem sich schnell drehenden Rotor und dem stationären Stator bestimmt Ihre genaue Scherenergie. Enge Toleranzen führen zu massiver hydraulischer Scherung. Sie benötigen austauschbare Arbeitsköpfe (z. B. Schlitz-, Rundloch- oder Feinsiebausführung), um Prozessflexibilität bei verschiedenen komplexen Rezepturen zu gewährleisten.
Skalierbarkeitsmetriken: Der Übergang von einem kleinen Mischer im Labormaßstab (800 ml) zu vollen Produktionsmengen erfordert eine hoch vorhersehbare Skalierungsmathematik. Ihre Rotorspitzengeschwindigkeit (gemessen in Metern pro Sekunde) muss mathematisch konstant bleiben. Konstante Spitzengeschwindigkeiten garantieren perfekt wiederholbare Ergebnisse, unabhängig vom endgültigen Chargenvolumen.
Compliance und Hygienedesign: Strikte Gerätehygiene ist in regulierten Branchen von großer Bedeutung. Achten Sie insbesondere auf CIP-Sprühkugeln (Clean-in-Place) und SIP-Funktionen (Sterilize-in-Place). Fordern Sie FDA-konforme interne Elastomere und völlig spaltfreie Kontaktteile aus elektropoliertem 316L-Edelstahl, um Bakterienherde zu vermeiden.
Automatisierung und Datenprotokollierung: Die strikte Chargenrückverfolgbarkeit gewährleistet eine langfristige Qualitätskontrolle. Integrierte SPS-Steuerungen mit HMI-Touchscreens helfen Ihnen, die genaue Drehzahl, das negative Vakuumniveau und die Innentemperatur kontinuierlich zu überwachen. Die automatisierte Datenprotokollierung schützt Ihre Einrichtung direkt bei strengen Compliance-Audits.
Implementierungsrealitäten: Wärme-, Viskositäts- und Wartungsmanagement
Erkennen Sie die Einschränkungen der mechanischen Ausrüstung frühzeitig in der Planungsphase der Anlage. Durch die Beibehaltung eines skeptischen und äußerst vertrauenswürdigen Ansatzes werden kostspielige Überraschungen nach der Installation vermieden. Denken Sie zunächst an ein striktes Wärmemanagement. Hohe Scherkräfte erzeugen durch intensive Flüssigkeitsreibung erhebliche kinetische Wärme. Durch diese andauernde Hitze können empfindliche Wirkstoffe sehr schnell abgebaut werden. Sie müssen ummantelte Kühlbehälter angeben. Die Zirkulation von gekühltem Wasser durch den Außenmantel verhindert aktiv eine thermische Verschlechterung bei längeren Verarbeitungsläufen.
Zweitens sollten Sie sich über die Viskositätsschwellen Ihres Materials im Klaren sein. Herkömmliche Arbeitsköpfe mit hoher Scherung können extrem dicke Materialien nicht unabhängig voneinander ziehen. Bei höheren Viskositäten benötigen Sie einen zusätzlichen Ankerschaber mit flexiblen Teflonklingen. Ein leistungsstarker Koaxialrührer führt das dichte Produkt effektiv direkt in den zentralen Arbeitskopf mit hoher Scherung. Dadurch wird verhindert, dass sich der Hochgeschwindigkeitsrotor in einem leeren Lufthohlraum einfach nutzlos dreht.
Drittens: Gehen Sie realistisch mit internen Verschleißteilen um. Vermeiden Sie es, den Marketingaussagen „Wartungsfreiheit“ gänzlich zu vertrauen. Doppelte Gleitringdichtungen, die unter strengen Vakuumbedingungen betrieben werden, unterliegen im Laufe der Zeit einem natürlichen Reibungsverschleiß. Durch die Förderung abrasiver Rohstoffe wird dieser mechanische Abbau deutlich beschleunigt. Sie müssen die routinemäßige Inspektion des Statorspalts und des Sperrflüssigkeitsstands der mechanischen Dichtung sorgfältig planen. Verstehen Sie die mechanischen Gegebenheiten der Ersatzteilverfügbarkeit, um kostspielige Produktionsausfälle aktiv zu minimieren. Durch den zeitnahen Austausch verschlissener Dichtungen wird sichergestellt, dass Ihr Vakuumdruck Charge für Charge konstant bleibt.
Nächste Schritte: Strukturierung Ihres Pilottests
Vor dem Abschluss eines größeren Gerätekaufs sollten Käufer unbedingt einen umfassenden Pilottest fordern. Das Testen von Wasser oder Standard-Newton-Testflüssigkeiten sagt absolut nichts über die tatsächliche Maschinenleistung aus. Sie benötigen einen strengen Proof of Concept unter Verwendung Ihrer genauen proprietären Formulierung.
Weisen Sie Ihr Engineering-Team an, diese spezifischen Key Performance Indicators (KPIs) während des Werkspilottests zu messen:
Verarbeitungszeitdauer: Verfolgen Sie genau, wie lange die Maschine benötigt, um die vollständige visuelle und messbare Dispersion zu erreichen.
Endgültige Partikelgrößenverteilung (PSD): Überprüfen Sie die Gleichmäßigkeit der Tröpfchen mithilfe einer strengen Laserbeugungsanalyse im Labor. Verlassen Sie sich nicht nur auf einfache Sichtprüfungen.
Thermische Temperaturspitzen: Überwachen Sie die interne Wärmeerzeugung kontinuierlich, um sicherzustellen, dass der angegebene Kühlmantel unter maximaler Belastung ordnungsgemäß funktioniert.
Vakuumhalteintegrität: Stellen Sie sicher, dass die Mischkammer den Unterdruck perfekt aufrechterhält, ohne dass während der Mischphasen mit der höchsten Scherung Umgebungsluft austritt.
Durch die strenge Strukturierung des Pilottests validieren Sie die Fähigkeiten der mechanischen Ausrüstung direkt anhand Ihrer tatsächlichen, realen Produktionsanforderungen.
Abschluss
Lassen Sie uns die Grundprinzipien zur Erzielung einer optimalen Produktdispersion und -stabilität für komplexe Formulierungen überprüfen.
Die Abstimmung der genau richtigen Scherenergie auf die entsprechende Verarbeitungsumgebung bleibt für den kommerziellen Erfolg von entscheidender Bedeutung.
Bei hochempfindlichen oder physikalisch dichten Formulierungen erweist sich die Investition in eine spezielle Vakuumverarbeitung als der zuverlässigste Weg zu wiederholbarer Premiumqualität.
Die routinemäßige, proaktive Wartung der Rotor-Stator-Abstände und mechanischen Dichtungen verhindert aktiv ungeplante Produktionsstopps und schützt die Produktintegrität.
Durch die Durchführung eines strengen Pilottests mit tatsächlichen Produktformulierungen wird sichergestellt, dass die Ausrüstung tatsächlich Ihren genauen Viskositäts- und Partikelgrößenanforderungen entspricht.
Prozessingenieure sollten sich heute direkt an erfahrene Gerätehersteller wenden. Teilen Sie Ihre spezifischen Viskositätsgrenzen und strengen Partikelgrößenziele klar und deutlich mit. Fordern Sie ein individuelles, sehr detailliertes Gerätespezifikationsblatt an, um Ihre Modernisierungsreise mit absoluter Sicherheit beginnen zu können.
FAQ
F: Was ist die maximale Viskosität, die ein Emulgiermischer mit hoher Scherung verarbeiten kann?
A: Diese Maschinen bewältigen realistischerweise Viskositäten von bis zu 50.000–100.000 cP. Die sichere Behandlung höherer Viskositäten erfordert jedoch eine zusätzliche langsame Ankerbewegung. Dieser Hilfsabstreifer fördert kontinuierlich dicke Materialien in den Arbeitskopf und verhindert wirksam zerstörerische Kavitation.
F: Wie verbessert ein Vakuum-Emulgiermischer die Haltbarkeit von Produkten?
A: Durch die Entfernung von Sauerstoff aus der Mischkammer wird das aerobe Bakterienwachstum stark eingeschränkt. Außerdem wird die Lipidoxidation in empfindlichen Inhaltsstoffen stark eingeschränkt. Darüber hinaus verhindert die Beseitigung eingeschlossener Mikroblasen eine physikalische Phasentrennung im Laufe der Zeit und sorgt so für ein äußerst stabiles Endprodukt.
F: Kann ein Hochschermischer einen Hochdruckhomogenisator ersetzen?
A: Ja, es kann einen Homogenisator ersetzen, wenn Ihre Zielpartikelgrößen zwischen 2 und 5 Mikrometern bleiben. Nein, es kann keines ersetzen, wenn Ihre Formulierung unbedingt Nanoemulsionen im Submikrometerbereich erfordert. Eine hohe Scherung dient oft als dringend notwendiger Vormischschritt vor der Homogenisierung.
F: Wie sieht der typische Wartungszyklus für den Rotor-Stator-Arbeitskopf aus?
A: Der Verschleißzyklus hängt vollständig von der Abrasivität Ihrer spezifischen Rohstoffe ab. Eine regelmäßige physische Inspektion der Gleitringdichtung und des Präzisionsstatorspalts ist unbedingt erforderlich. Die Einhaltung dieser engen physikalischen Toleranzen garantiert eine optimale Dispersionseffizienz im Laufe der Zeit.


