Thời gian ngừng hoạt động ngoài kế hoạch là kẻ giết người thầm lặng ảnh hưởng đến hiệu quả sản xuất. Các nghiên cứu cho thấy rằng việc sửa chữa khẩn cấp, phản ứng có thể tốn kém hơn tới 50% so với chương trình bảo trì phòng ngừa có cấu trúc. Trong bất kỳ hoạt động đóng chai hoặc đóng gói nào, máy chiết rót là nhịp tim của dây chuyền sản xuất. Khi nó dừng lại, mọi thứ đều dừng lại, dẫn đến trễ thời hạn, lãng phí sức lao động và mất doanh thu đáng kể. Mục tiêu là phát triển không chỉ đơn thuần là sửa chữa những gì bị hỏng. Điều này đòi hỏi sự thay đổi chiến lược theo hướng quản lý tài sản chủ động, coi thiết bị của bạn không phải là một khoản nợ tiềm ẩn mà là một thành phần quan trọng trong khả năng sinh lời của bạn. Bằng cách triển khai các quy trình bảo trì mạnh mẽ, bạn có thể tối đa hóa thời gian hoạt động, đảm bảo chất lượng sản phẩm và cải thiện đáng kể lợi tức đầu tư của mình. Hướng dẫn này nêu ra năm chiến lược bảo trì hàng đầu để giúp hoạt động của bạn diễn ra suôn sẻ và có thể dự đoán được.
Bài học chính
Phòng ngừa > Khắc phục: Bảo trì có hệ thống giúp kéo dài tuổi thọ thiết bị hơn 10 năm và ổn định TCO.
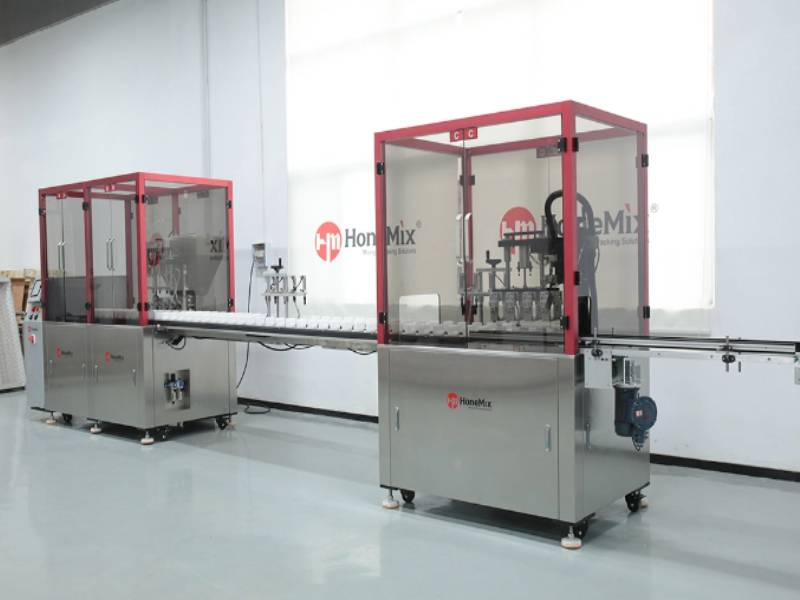
Làm sạch tại chỗ (CIP) là rất quan trọng: Đối với dây chuyền chiết rót chu trình chất lỏng & kem tự động , làm sạch tự động ngăn ngừa lây nhiễm chéo và sự phát triển của vi khuẩn.
Hiệu chuẩn là kiểm soát chất lượng: Hiệu chuẩn cảm biến và bơm thường xuyên đảm bảo độ chính xác khi đổ đầy và giảm tình trạng lãng phí sản phẩm.
Yếu tố môi trường quan trọng: Bụi, độ ẩm và tiếp xúc với hóa chất là những kẻ giết người thầm lặng của PLC và các linh kiện điện tử.
Tài liệu là sự tuân thủ: Nhật ký bảo trì chi tiết rất cần thiết cho hoạt động kiểm tra của FDA/cGMP và theo dõi KPI nội bộ.
1. Thực hiện lịch trình bảo trì phòng ngừa theo từng cấp độ
Cách tiếp cận duy nhất phù hợp với tất cả để bảo trì là không hiệu quả. Lịch trình theo cấp bậc sắp xếp các nhiệm vụ theo tần suất, đảm bảo rằng các hoạt động kiểm tra quan trọng diễn ra hàng ngày trong khi các quy trình chuyên sâu hơn được thực hiện ít thường xuyên hơn. Phương pháp này cân bằng giữa tính kỹ lưỡng và hiệu quả hoạt động, ngăn chặn tình trạng bảo trì quá mức và bỏ bê.
Kiểm tra chức năng và hình ảnh hàng ngày
Đây là những bước kiểm tra nhanh chóng, không xâm lấn mà người vận hành nên thực hiện khi bắt đầu mỗi ca làm việc. Chúng là tuyến phòng thủ đầu tiên của bạn chống lại những vấn đề nhỏ leo thang thành những thất bại lớn.
Kiểm tra các bộ phận có độ mài mòn cao: Kiểm tra bằng mắt tất cả các ống mềm xem có vết nứt hoặc giòn không, các vòng đệm và miếng đệm xem có dấu hiệu rò rỉ không, vòi phun xem có bị tắc nghẽn hoặc hư hỏng không, và băng tải xem có bị sờn hoặc lệch trục không.
Kiểm tra các điểm bất thường của hệ thống máy bơm: Lắng nghe những tiếng động bất thường từ máy bơm, chẳng hạn như âm thanh lạch cạch có thể biểu thị 'sâm thực' (sự hình thành bong bóng hơi có thể làm hỏng bộ phận bên trong máy bơm). Cảm nhận những rung động quá mức có thể báo hiệu vấn đề về ổ trục hoặc căn chỉnh.
Xác minh các tính năng an toàn: Trước khi bắt đầu sản xuất, luôn kiểm tra các nút dừng khẩn cấp (E-stop) để đảm bảo chúng dừng máy ngay lập tức. Xác nhận rằng tất cả các thiết bị bảo vệ an toàn đều được đặt chắc chắn và các công tắc khóa liên động đều hoạt động.
Nghiên cứu sâu hàng tuần và hàng tháng
Những nhiệm vụ này đòi hỏi nhiều thời gian và kỹ năng kỹ thuật hơn một chút, thường được thực hiện trong thời gian ngừng hoạt động ngắn hạn theo kế hoạch. Họ tập trung vào các thành phần xuống cấp chậm hơn nhưng rất quan trọng đối với hiệu suất lâu dài.
Kiểm tra hệ thống điện và cảm biến: Trên một máy đóng nắp chất lỏng tự động , mở bảng điều khiển để kiểm tra các kết nối điện bị lỏng. Lau sạch các cảm biến và kiểm tra khả năng phản hồi của chúng để đảm bảo chúng kích hoạt chính xác.
Làm sạch bộ lọc và bộ lọc: Bộ lọc sản phẩm và không khí có thể bị tắc theo thời gian, hạn chế dòng chảy và gây căng thẳng cho máy bơm và hệ thống khí nén. Loại bỏ, làm sạch và kiểm tra chúng hàng tuần.
Bôi trơn các bộ phận chuyển động: Tuân theo thông số kỹ thuật của nhà sản xuất thiết bị gốc (OEM) về các điểm, loại và tần suất bôi trơn. Bôi trơn thích hợp là rất quan trọng để giảm ma sát, ngăn ngừa sự tích tụ nhiệt và tránh mài mòn sớm trên bánh răng, vòng bi và xích.
Kiểm toán kỹ thuật hàng năm
Đây là hoạt động kiểm tra toàn diện, từ trên xuống dưới, đôi khi được chuyên gia hoặc OEM gia công. Nó nhằm mục đích đánh giá tình trạng chung của máy và lập kế hoạch thay thế linh kiện trong tương lai.
Tiến hành kiểm tra hiệu suất hệ thống: Thực hiện kiểm tra toàn diện cuộn dây động cơ bằng đồng hồ vạn năng để phát hiện sự xuống cấp của lớp cách điện. Sử dụng đồng hồ đo áp suất để kiểm tra rò rỉ toàn bộ hệ thống khí nén và đảm bảo nó duy trì áp suất ổn định.
Xem lại phần mềm và hệ thống điều khiển: Kiểm tra mọi bản cập nhật chương trình cơ sở PLC có sẵn từ nhà sản xuất vì chúng thường chứa các cải tiến về hiệu suất và các bản vá bảo mật. Phân tích nhật ký phần mềm để xác định các điểm dừng vi mô hoặc mã lỗi định kỳ có thể không rõ ràng trong quá trình hoạt động hàng ngày nhưng chỉ ra vấn đề cơ bản.
Lịch trình bảo trì phòng ngừa Tóm tắt
| Tần suất Nhiệm |
vụ chính Mục |
tiêu |
| Hằng ngày |
Kiểm tra trực quan trên ống mềm, vòng đệm, vòi phun. Lắng nghe những âm thanh bất thường. Kiểm tra điểm dừng E. |
Nắm bắt ngay những hư hỏng và rủi ro về an toàn trước khi chúng gây ra thời gian ngừng hoạt động. |
| Hàng tuần/Hàng tháng |
Làm sạch bộ lọc. Kiểm tra các kết nối điện. Bôi trơn các bộ phận chuyển động. |
Ngăn chặn sự suy giảm hiệu suất dần dần và các hư hỏng liên quan đến mài mòn. |
| Hàng năm |
Thử nghiệm cuộn dây động cơ. Kiểm tra áp suất hệ thống khí nén. Cập nhật chương trình cơ sở PLC. |
Đánh giá sức khỏe lâu dài, xác định các vấn đề tiềm ẩn và lập kế hoạch sửa chữa cơ bản. |
2. Tối ưu hóa quy trình làm sạch để đảm bảo tính nhất quán của sản phẩm
Làm sạch không chỉ là vệ sinh; đây là chức năng bảo trì quan trọng ảnh hưởng trực tiếp đến chất lượng sản phẩm, độ chính xác chiết rót và tuổi thọ của máy. Máy được làm sạch kém có thể dẫn đến ô nhiễm chéo, vi khuẩn phát triển và cặn sản phẩm cứng lại có thể bám vào các bộ phận chuyển động.
Logic làm sạch tự động và thủ công
Việc lựa chọn giữa làm sạch tự động và thủ công tùy thuộc vào sản phẩm, khối lượng và thiết kế máy của bạn.
Hệ thống làm sạch tại chỗ (CIP): Đối với hoạt động rót chất lỏng khối lượng lớn, hệ thống CIP là vô giá. Chúng luân chuyển các dung dịch tẩy rửa, nước rửa và chất khử trùng qua toàn bộ đường dẫn chất lỏng mà không cần phải tháo rời nhiều. Điều này đảm bảo việc làm sạch nhất quán, có thể lặp lại và giảm đáng kể thời gian lao động cũng như thời gian thay đổi.
Xé nhỏ thủ công: Ngay cả với CIP, một số máy vẫn có 'vùng chết'—các khu vực như góc van hoặc mặt pít-tông nơi lưu lượng thấp và sản phẩm có thể tích tụ. Cần phải tháo dỡ thủ công định kỳ và kiểm tra các khu vực này để đảm bảo chúng hoàn toàn không có cặn.
Khử trùng theo vật liệu cụ thể
Các sản phẩm khác nhau yêu cầu mức độ và phương pháp vệ sinh khác nhau. Cách tiếp cận một giao thức phù hợp với tất cả là rủi ro, đặc biệt là trong các ngành được quản lý.
Nhu cầu khử trùng: Đối với các sản phẩm dược phẩm hoặc thuốc tiêm, việc làm sạch đơn giản là không đủ. Thiết bị phải được khử trùng để loại bỏ toàn bộ vi sinh vật sống. Các phương pháp phổ biến bao gồm hơi nước ở nhiệt độ cao (nồi hấp), tiếp xúc với tia UV hoặc khử trùng bằng hóa chất, tùy thuộc vào khả năng tương thích vật liệu của máy.
Quản lý độ nhớt: Dây chuyền chiết rót chu trình chất lỏng & kem tự động đặt ra những thách thức đặc biệt. Các sản phẩm đặc hơn như kem và lotion có thể để lại lớp màng cứng đầu. Quy trình làm sạch phải sử dụng dung môi thích hợp hoặc nước nóng để hòa tan hoàn toàn cặn này trước khi nó cứng lại, điều này có thể làm hỏng vòng đệm và pít-tông.
Giảm chất thải thông qua tối ưu hóa dây chuyền
Thiết kế dây chuyền thông minh có thể giảm thiểu lượng sản phẩm bị thất thoát trong quá trình vệ sinh và thay đổi. Mỗi giọt được lưu sẽ đi thẳng vào lợi nhuận của bạn.
Sai lầm phổ biến: Sử dụng ống dài, linh hoạt sẽ tạo ra thể tích không cần thiết trong đường dẫn chất lỏng. Điều này khiến nhiều sản phẩm bị trôi ra ngoài hơn trong quá trình vệ sinh.
Cách thực hành tốt nhất: Bất cứ khi nào có thể, hãy sử dụng đường ống cứng, nghiêng và giữ khoảng cách giữa thùng chứa sản phẩm và vòi rót càng ngắn càng tốt. Điều này giảm thiểu việc giữ sản phẩm và giảm chất thải.
3. Hiệu chuẩn chính xác và căn chỉnh linh kiện
Chức năng cốt lõi của máy chiết rót là phân phối nhiều lần một lượng sản phẩm chính xác. Hiệu chuẩn và căn chỉnh cơ học là nền tảng của độ chính xác này. Ngay cả những sai lệch nhỏ cũng có thể dẫn đến việc tặng hoặc thiếu sản phẩm đáng kể trong hàng nghìn chu kỳ.
Quản lý độ chính xác chiết rót
Khi khối lượng lấp đầy bắt đầu thay đổi, hiếm khi chỉ có một nguyên nhân duy nhất. Đó thường là sự kết hợp của nhiều yếu tố nhỏ đòi hỏi phải khắc phục sự cố một cách có hệ thống.
Nguyên nhân cốt lõi của 'Làm đầy tràn': Thủ phạm phổ biến nhất bao gồm các bong bóng khí nhỏ bị mắc kẹt trong ống cấp, nén lại và gây ra khối lượng không nhất quán; vòng đệm piston bị mòn khiến sản phẩm rò rỉ qua; hoặc áp suất dao động trong đường cung cấp sản phẩm.
Vai trò của nhiệt độ: Hãy nhớ rằng độ nhớt của chất lỏng thay đổi theo nhiệt độ. Máy được hiệu chỉnh trong môi trường buổi sáng mát mẻ có thể phân phối khác nhau vào buổi chiều ấm hơn. Đối với các sản phẩm có độ nhạy độ nhớt cao, có thể cần phải hiệu chuẩn lại theo mùa hoặc thậm chí hàng ngày để duy trì dung sai chặt chẽ.
Đồng bộ hóa cơ học
Dây chuyền chiết rót hiện đại là một bản giao hưởng của các bộ phận chuyển động. Nếu một phần tử không đồng bộ, nó sẽ tạo ra tắc nghẽn lan truyền khắp toàn bộ đường dây.
Thời gian vòi phun và nắp đóng nắp: Thời gian giữa các vòi phun giảm dần và trạm đóng nắp kích hoạt phải hoàn hảo. Nếu nắp đóng quá sớm hoặc quá muộn, điều này có thể dẫn đến sản phẩm bị đổ, nắp bị lệch và bị kẹt. Thời gian này được điều khiển bởi PLC và cần được kiểm tra sau bất kỳ điều chỉnh cơ học lớn nào.
Độ ổn định của băng tải: Băng tải bị căng không đúng cách hoặc bị lệch có thể khiến chai lắc lư, lật đổ hoặc bắn tung tóe sản phẩm. Thường xuyên kiểm tra độ căng của đai và đảm bảo ray dẫn hướng được đặt chính xác cho kích thước thùng chứa bạn đang chạy.
Kiểm tra cảm biến và thiết bị truyền động
Cảm biến là mắt và tai của máy tính của bạn. Nếu chúng bị bẩn, sai lệch hoặc bị lỗi thì máy đang hoạt động mù. Thường xuyên xác minh chức năng của các cảm biến chính, đặc biệt là cảm biến mắt ảnh 'không chai, không đổ đầy'. Những điều này ngăn máy phân phối sản phẩm nếu không có thùng chứa, đây là nguyên nhân chính gây lãng phí và tràn đổ lộn xộn.
4. Bảo vệ môi trường và dựa trên thói quen
Hiệu suất của máy bị ảnh hưởng nặng nề bởi môi trường vận hành và thói quen của người vận hành. Bảo vệ nó khỏi các mối đe dọa bên ngoài và đảm bảo sử dụng hợp lý là các chiến lược bảo trì có chi phí thấp, tác động cao.
Chiến lược nhà ở và bố trí
Nơi bạn đặt máy của bạn rất quan trọng. Môi trường xung quanh có thể đẩy nhanh tốc độ hao mòn trên các bộ phận nhạy cảm.
Bảo vệ khỏi độ ẩm: Nhiều tầng sản xuất yêu cầu 'rửa sạch' thường xuyên. Đảm bảo rằng các bộ phận điện tử nhạy cảm, như màn hình PLC và HMI, được đặt trong vỏ bọc NEMA 4X được xếp hạng phù hợp để bảo vệ chúng khỏi độ ẩm và chất tẩy rửa ăn mòn.
Thông gió đầy đủ: Động cơ truyền động tạo ra nhiệt đáng kể, đặc biệt là khi vận hành ở chu kỳ cao. Đặt máy ở nơi thông gió kém có thể dẫn đến quá nhiệt, làm hỏng cuộn dây động cơ và giảm tuổi thọ của máy. Đảm bảo có đủ luồng không khí xung quanh tất cả các động cơ và tủ điều khiển.
Yếu tố con người: Đào tạo người vận hành
Kế hoạch bảo trì tốt nhất có thể bị hủy hoại do vận hành không đúng cách. Những người vận hành được đào tạo bài bản là đối tác của bạn trong việc chăm sóc máy móc.
Chuẩn hóa các SOP: Xây dựng các Quy trình Vận hành Tiêu chuẩn (SOP) rõ ràng, minh họa để thiết lập, vận hành và chuyển đổi máy. Điều này ngăn ngừa các lỗi 'thói quen', trong đó người vận hành phát triển các lối tắt riêng có thể gây ra tình trạng hao mòn sớm.
Huấn luyện về các Dấu hiệu Cảnh báo Sớm: Trao quyền cho người vận hành để họ chủ động. Huấn luyện họ cách nhận biết và báo cáo sớm các dấu hiệu sự cố, chẳng hạn như thay đổi âm thanh của máy, tiếng nhỏ giọt từ vòi phun hoặc chỉ số áp suất không khí giảm xuống dưới phạm vi tối ưu 0,4–0,6 MPa.
Dụng cụ và vệ sinh không gian làm việc
Các công cụ được sử dụng để bảo trì cũng quan trọng như chính quy trình đó. Ô nhiễm chéo có thể gây ra những vấn đề chưa từng tồn tại.
Cách thực hành tốt nhất: Duy trì bộ công cụ sạch sẽ, chuyên dụng cho máy chiết rót. Bộ sản phẩm này phải bao gồm các vật dụng thiết yếu như cờ lê lực đã hiệu chỉnh, đồng hồ vạn năng và chỉ chất bôi trơn được OEM phê duyệt. Sử dụng sai loại mỡ hoặc dụng cụ bẩn có thể đưa chất gây ô nhiễm vào các khu vực nhạy cảm, dẫn đến hư hỏng.
5. Quản lý phụ tùng chiến lược và vòng đời
Việc bảo trì hiệu quả vượt xa các công việc hàng ngày; nó liên quan đến việc lập kế hoạch dài hạn cho toàn bộ vòng đời của máy. Điều này bao gồm việc quản lý phụ tùng thay thế một cách thông minh và biết khi nào cần sửa chữa và khi nào cần thay thế.
Kho hàng 'Phụ tùng quan trọng'
Bạn không thể đợi hàng tuần để một bộ phận đơn giản được giao trong khi dây chuyền của bạn không hoạt động. Kho dự trữ quan trọng được quản lý tốt là biện pháp bảo hiểm thiết yếu chống lại thời gian ngừng hoạt động kéo dài.
Xác định các hạng mục có mức độ hư hỏng cao: Làm việc với nhóm bảo trì của bạn và OEM để xác định các thành phần có tuổi thọ ngắn nhất hoặc quan trọng nhất đối với hoạt động. Các hạng mục phổ biến bao gồm vòng chữ O, miếng đệm, vòi rót, cảm biến và cầu chì. Giữ một lượng tồn kho tối thiểu tại chỗ.
Rủi ro của các bộ phận chung: Mặc dù các bộ phận chung có thể rẻ hơn nhưng chúng thường không đáp ứng được dung sai chính xác và thông số kỹ thuật vật liệu của các bộ phận OEM. Việc sử dụng chúng có thể làm mất hiệu lực bảo hành, giảm hiệu suất và gây hư hỏng cho các bộ phận khác của máy. Đối với thiết bị chính xác, gắn bó với các bộ phận OEM là cách an toàn nhất.
Phân tích tổng chi phí sở hữu (TCO)
Tại một thời điểm nào đó, chi phí và tần suất sửa chữa một chiếc máy cũ sẽ lớn hơn chi phí của một chiếc máy mới. Phân tích TCO giúp bạn xác định điểm đó dựa trên dữ liệu chứ không phải phỏng đoán.
Theo dõi KPI bảo trì: Lưu giữ nhật ký chi tiết của mỗi lần sửa chữa, bao gồm chi phí phụ tùng, giờ lao động và thời gian ngừng hoạt động.
Xác định 'Điểm xoay': Khi máy cũ đi, hãy theo dõi xu hướng của các chi phí này. Khi bạn nhận thấy tần suất và chi phí sửa chữa tăng mạnh và liên tục, có thể bạn đang tiến đến điểm cuối về mặt kinh tế của vòng đời máy.
Đánh giá ROI nâng cấp: So sánh TCO ngày càng tăng của thiết bị cũ của bạn với khoản đầu tư vào hệ thống hiện đại. Hãy xem xét các lợi ích của máy mới, chẳng hạn như tốc độ cao hơn, độ chính xác cao hơn và mức tiêu thụ năng lượng thấp hơn, khi tính toán ROI của việc nâng cấp lên kiểu máy mới hơn.
Kiểm toán chuyên nghiệp
Nhóm nội bộ của bạn có thể quen với những điều kỳ quặc của máy, có khả năng thiếu các dấu hiệu xuống cấp dần dần. Lên lịch kiểm tra kỹ thuật hai năm một lần từ chuyên gia bên thứ ba hoặc OEM có thể mang lại một góc nhìn mới. Họ thường có thể xác định những điểm mù trong quy trình bảo trì của bạn và đề xuất các công nghệ hoặc quy trình mới để cải thiện độ tin cậy.
Phần kết luận
Chuyển tư duy của bạn từ bảo trì như một trung tâm chi phí sang độ tin cậy như một trung tâm lợi nhuận là chìa khóa để khai thác tiềm năng sản xuất của bạn. Bằng cách triển khai lịch bảo trì có cấu trúc, tối ưu hóa việc vệ sinh và hiệu chuẩn, bảo vệ thiết bị của bạn khỏi môi trường và quản lý chiến lược vòng đời của thiết bị, bạn biến máy chiết rót của mình từ một biến số không thể đoán trước thành một tài sản đáng tin cậy. Cách tiếp cận chủ động này không chỉ tối đa hóa thời gian hoạt động và kéo dài tuổi thọ thiết bị mà còn bảo vệ chất lượng sản phẩm và đảm bảo tuân thủ quy định.
Bước tiếp theo ngay lập tức của bạn phải đơn giản: bắt đầu kiểm tra 30 ngày đối với các hoạt động hiện tại của bạn. Ghi lại từng phút ngừng hoạt động và nguyên nhân cốt lõi của nó. Dữ liệu này sẽ cung cấp trường hợp kinh doanh rõ ràng, hấp dẫn để đầu tư vào chương trình bảo trì mang tính chiến lược hơn và xem xét các thông số kỹ thuật của các giải pháp chiết rót hiện đại, có độ bền cao có thể nâng cao toàn bộ dây chuyền sản xuất của bạn.
Câu hỏi thường gặp
Hỏi: Tôi nên hiệu chỉnh máy rót chất lỏng của mình bao lâu một lần?
Trả lời: Tần số lý tưởng phụ thuộc vào sản phẩm và dung sai của bạn. Một cách thực hành tốt là thực hiện kiểm tra đột xuất khối lượng hoặc thể tích chiết rót khi bắt đầu mỗi mẻ mới. Điều này hiệu quả hơn là dựa vào một lịch trình cố định. Nếu bạn nhận thấy bất kỳ sai lệch nào trong quá trình chạy hàng loạt hoặc sau khi thay đổi sản phẩm thì cần phải hiệu chuẩn lại toàn bộ. Đối với các ứng dụng có độ nhạy cao như dược phẩm, việc hiệu chuẩn có thể được yêu cầu hàng ngày hoặc thậm chí mỗi ca.
Hỏi: Nguyên nhân phổ biến nhất dẫn đến việc đổ đầy không chính xác là gì?
Trả lời: Ba thủ phạm phổ biến nhất là không khí trong hệ thống, phớt bị mòn và thay đổi độ nhớt. Bọt khí trong các dòng sản phẩm có thể bị nén lại dẫn đến khối lượng không đồng đều. Vòng đệm piston hoặc vòng chữ O bị mòn khiến một lượng nhỏ sản phẩm rò rỉ bên trong, dẫn đến tình trạng lấp đầy. Cuối cùng, những thay đổi về nhiệt độ của sản phẩm có thể làm thay đổi độ nhớt của nó, khiến sản phẩm chảy nhanh hơn hoặc chậm hơn qua vòi phun, ảnh hưởng đến thể tích cuối cùng.
Hỏi: Tôi có thể sử dụng cùng một quy trình bảo dưỡng cho chất lỏng và kem không?
Đ: Không chính xác. Trong khi các bước kiểm tra cơ học cốt lõi là tương tự nhau, dây chuyền chiết rót chu trình chất lỏng & kem tự động cần được chú ý đặc biệt. Kem và các sản phẩm nhớt khác khó làm sạch hơn và có thể để lại cặn cứng lại. Quy trình làm sạch của bạn phải mạnh mẽ hơn, thường sử dụng nước ấm hơn hoặc các chất tẩy rửa cụ thể. Việc bảo trì máy bơm cũng quan trọng hơn vì các sản phẩm dày hơn gây áp lực lên hệ thống nhiều hơn.
Hỏi: Tại sao máy rót của tôi bị rò rỉ ở vòi phun?
Đáp: Vòi phun bị rò rỉ hầu như luôn do một trong hai vấn đề gây ra. Đầu tiên và phổ biến nhất là vòng đệm hoặc vòng chữ O bị mòn hoặc hư hỏng bên trong cụm vòi phun. Theo thời gian, các thành phần này xuống cấp và mất khả năng tạo ra lớp bịt kín hoàn hảo. Nguyên nhân thứ hai là thời điểm đóng van không chính xác. Nếu van không đóng nhanh và hoàn toàn vào cuối chu kỳ chiết rót, một lượng nhỏ sản phẩm có thể chảy ra ngoài.
Hỏi: Làm cách nào để kéo dài tuổi thọ của hệ thống máy bơm?
Đáp: Nguyên tắc số một để bảo vệ máy bơm của bạn là không bao giờ để nó cạn nước. Vận hành máy bơm không có chất lỏng có thể nhanh chóng gây ra hiện tượng quá nhiệt và hư hỏng nghiêm trọng các vòng đệm và các bộ phận bên trong. Chìa khóa thứ hai là làm sạch kỹ lưỡng. Luôn xả sạch máy bơm giữa các lần chạy sản phẩm để tránh cặn khô và cứng lại bên trong, có thể gây hư hỏng trong lần khởi động tiếp theo.


