
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 12-03-2026 المنشأ: موقع


يتزايد الطلب العالمي على التغليف المتخصص في الصناعات الدوائية ومستحضرات التجميل والصناعات الغذائية. يضع هذا الاتجاه قرارًا حاسمًا في مقدمة كل خط إنتاج: الاختيار بين الأنابيب البلاستيكية وأنابيب الألومنيوم. هذا الاختيار هو أكثر بكثير من مجرد تفضيل بسيط للحاوية؛ إنه قرار استراتيجي يشكل الإنفاق الرأسمالي والكفاءة التشغيلية وسلامة المنتج. وفي قلب هذه المعضلة تكمن الآلة نفسها. الحق تعمل آلة تعبئة وختم الأنابيب الأوتوماتيكية كنقطة محورية، مما يؤثر بشكل مباشر على سرعة الإنتاج، ومدة صلاحية المنتج، والربحية الإجمالية. يعد فهم الاختلافات التقنية والتجارية بين الأنظمة المصممة للبلاستيك مقابل تلك المخصصة للألمنيوم أمرًا ضروريًا للقيام باستثمار مقاوم للمستقبل. يستكشف هذا الدليل هذه الاختلافات المهمة، بدءًا من بنية الآلة وحتى التكلفة الإجمالية للملكية، لمساعدتك في اتخاذ القرار الصحيح.
منطق الختم: يتطلب الألومنيوم الطي الميكانيكي (العقص)، بينما تتطلب الأنابيب البلاستيكية/المصفحة طاقة حرارية (الهواء الساخن، الموجات فوق الصوتية، أو النبض).
متطلبات الحاجز: يظل الألومنيوم هو المعيار الذهبي لحاجز الأكسجين/الضوء بنسبة 100%؛ يوفر البلاستيك (خصوصًا متعدد الطبقات مع EVOH) المرونة وذاكرة 'الارتداد للخلف'.
سرعة التشغيل: تحقق خطوط الأنابيب البلاستيكية بشكل عام إنتاجية أعلى (تصل إلى 150+ نبضة في الدقيقة) مقارنة بالطي الميكانيكي الثقيل للألمنيوم.
الاستدامة: الألومنيوم قابل لإعادة التدوير بشكل لا نهائي ولكنه يستهلك الكثير من الطاقة؛ يتجه البلاستيك نحو مادة أحادية (PBL) لتحسين الدائرية.
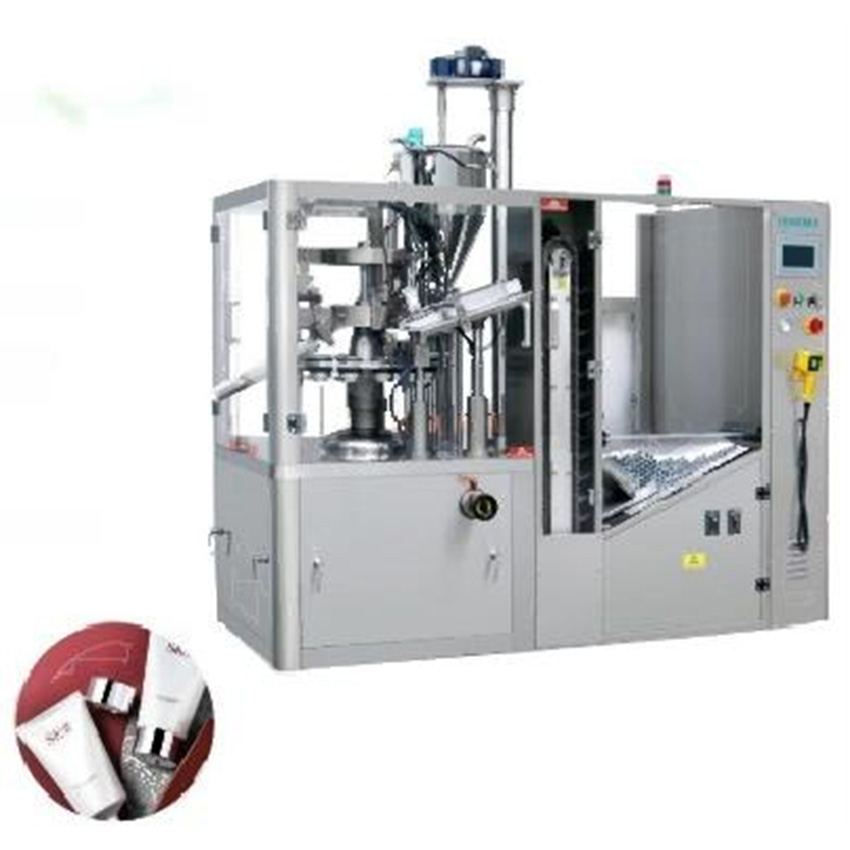
يكمن الاختلاف الأساسي بين عبوات الألمنيوم والأنابيب البلاستيكية في كيفية إغلاقها. هذا العامل الوحيد هو الذي يملي التصميم الميكانيكي الكامل والمنطق التشغيلي للمركبة آلات تعبئة الأنابيب . يعتمد أحدهما على القوة الميكانيكية الدقيقة، بينما يعتمد الآخر على الطاقة الحرارية المتحكم فيها.
إن إغلاق أنبوب الألومنيوم هو عملية ميكانيكية بحتة. تستخدم الآلة مجموعة من الفكوك المتعرجة لطي الطرف المفتوح للأنبوب فعليًا على نفسه عدة مرات. تضمن هذه العملية إغلاقًا محكمًا دون أي حرارة.
سلامة الطي: لضمان ختم مانع للتسرب، يجب أن تقوم الآلات بتنفيذ أنماط طي محددة. وتشمل هذه الطيات 'المزدوجة' أو 'الثلاثية' أو أحيانًا 'السرج' حيث تضيف كل طية طبقة من الأمان ضد تسرب المنتج والتلوث. غالبًا ما يرتبط تعقيد الطية بقيمة وحساسية المنتج بداخله.
النقش المتكامل: الميزة الرئيسية لهذه العملية الميكانيكية هي القدرة على دمج نقش كود الدفعة والدفعة مباشرة في محطة العقص. عندما يضغط الفكان على الطية الأخيرة، يمكنهم في نفس الوقت ختم الرموز على المعدن، مما يؤدي إلى إنشاء علامة دائمة وواضحة للتلاعب.
إدارة المخاطر: التعامل مع الألمنيوم يتطلب الدقة. المادة عرضة للانبعاج والتشوه. يجب أن تكون قابضات الآلة، وحاملات الأنابيب، وأنظمة النقل متوازية بشكل مثالي لمنع تلف مستحضرات التجميل. تستخدم الأنظمة المتقدمة أجهزة استشعار للتحقق من اتجاه الأنبوب واكتشاف الخدوش قبل ملئه، ورفض الأنابيب المعيبة لمنع الهدر.
لا يمكن طي الأنابيب البلاستيكية والمصفحة؛ يجب أن تكون مختومة باستخدام الحرارة لإذابة المادة ودمجها. تعتمد التقنية المختارة على المنتج، مادة الأنبوب، وسرعة الإنتاج المطلوبة.
هذا هو معيار الصناعة لإنتاج مستحضرات التجميل والمواد الغذائية عالي السرعة. تقوم فوهة متخصصة بنفخ تيار دقيق من الهواء الساخن (عادةً 160-220 درجة مئوية) على السطح الداخلي للنهاية المفتوحة للأنبوب. تعمل هذه الطريقة على تسخين الأنبوب من الداخل إلى الخارج، مما يؤدي إلى حماية الطباعة والزخرفة الخارجية. بعد التسخين، تقوم فكوك الختم المبردة بالضغط على الأطراف المنصهرة معًا لتشكيل ختم قوي ونظيف.
تستخدم تقنية الموجات فوق الصوتية اهتزازات عالية التردد لتوليد حرارة احتكاكية تمامًا عند نقطة التلامس بين فكي الختم. هذه الطريقة سريعة وفعالة بشكل لا يصدق. ميزتها الرئيسية هي القدرة على منع تلوث المنتج. في حالة وجود كمية صغيرة من منتج زيتي أو لزج في منطقة الختم، يمكن أن تهتز الطاقة بالموجات فوق الصوتية بعيدًا عن الطريق، مما يضمن لحامًا نظيفًا. وهذا يجعله مثاليًا للتركيبات الحساسة للحرارة أو المعاجين الفوضوية عالية اللزوجة.
توفر أنابيب IML، التي تتميز بملصق مطبوع مسبقًا مدمج مباشرة في الأنبوب أثناء القولبة، جماليات فائقة ولكنها تمثل تحديًا في الختم. مادة البولي بروبيلين (PP) المستخدمة في أنابيب IML لها نقطة انصهار مختلفة ويمكن أن تكون حساسة للحرارة. يجب تصميم فوهات منع تسرب الهواء الساخن ووضعها بعناية لتجنب ذوبان أو تشويه اللمسات النهائية الزخرفية الراقية بالقرب من مانع التسرب.
الوظيفة الأساسية للأنبوب هي حماية محتوياته. يؤثر الاختيار بين الألومنيوم والبلاستيك بشكل مباشر على مدة صلاحية المنتج واستقراره وسلامته، خاصة في الصناعات الخاضعة للتنظيم مثل الأدوية.
بالنسبة للعديد من المنتجات الصيدلانية، فإن خصائص الحاجز غير قابلة للتفاوض. يمكن أن تكون المكونات الصيدلانية النشطة (APIs) حساسة للغاية للأكسجين والضوء والرطوبة، مما قد يقلل من فعاليتها.
يوفر الألومنيوم حاجزًا مثاليًا أو 'محكمًا'. إنه غير منفذ للغازات والضوء والملوثات. ولهذا السبب يظل الخيار الإلزامي للعديد من المراهم والكريمات والمواد الهلامية التي تحتوي على واجهات برمجة التطبيقات الحساسة. علاوة على ذلك، فإن الألومنيوم خامل كيميائيًا، مما يقلل من خطر حدوث تفاعل بين العبوة والمنتج. لا يوجد أي خطر فعليًا للتسرب، حيث تنتقل المواد الكيميائية من الحاوية إلى التركيبة.
لقد تطورت الأنابيب البلاستيكية بشكل كبير لتحسين خصائصها العازلة. غالبًا ما تكون الأنابيب الحديثة عبارة عن هياكل متعددة الطبقات تجمع بين بوليمرات مختلفة لتحقيق خصائص أداء محددة.
| ميزة | ABL (طبقة حاجز من الألومنيوم) | PBL (طبقة حاجز من البلاستيك) |
|---|---|---|
| طبقة الحاجز الأساسية | طبقة رقيقة من رقائق الألومنيوم (عادة 12-20 ميكرون). | طبقة من EVOH (كحول فينيل الإيثيلين). |
| أداء الحاجز | ممتاز. حاجز شبه محكم يشبه الألومنيوم النقي. | جيد جدًا. يحقق معدلات نقل الأكسجين منخفضة (OTR) تبلغ 0.2-1.2 وحدة. |
| جماليات | يجمع بين الملمس الفاخر للبلاستيك وحماية الألومنيوم. يحتوي على درزات جانبية مرئية. | توفر طباعة سلسة بزاوية 360 درجة وملمسًا أكثر نعومة. ذاكرة 'ارتدادية' فائقة. |
| قابلية إعادة التدوير | تحدي بسبب المواد المختلطة (البلاستيك والمعدن). | أكثر قابلية لإعادة التدوير، وخاصة الإصدارات الأحدث أحادية المادة المصممة للتدوير. |
توفر أنابيب PBL ذات طبقة EVOH توازنًا قويًا بين الحماية والجماليات، مما يجعلها مناسبة للعديد من المنتجات التجميلية والغذائية التي تتطلب حاجز أكسجين جيد ولكن ليس الحماية المطلقة للألمنيوم.
تعتبر لزوجة المنتج عاملاً حاسماً في اختيار نظام التعبئة المناسب. يمكن أن تؤدي المضخة الخاطئة إلى جرعات غير دقيقة، وأختام فوضوية، ونفايات المنتج.
بالنسبة للمعاجين عالية اللزوجة مثل معجون الأسنان أو المراهم السميكة أو مانعات التسرب السيليكونية، تكون مضخات المكبس ذات الإزاحة الإيجابية أو مضخات الصمام الدوار ضرورية. إنها توفر القوة اللازمة لتحريك المنتج السميك بدقة. للسوائل ذات اللزوجة المنخفضة، أخرى آلات التعبئة تقنيات مضخات مختلفة. قد تستخدم في آلات تعبئة الأنابيب البلاستيكية ، ضمان التعبئة النظيفة أمر بالغ الأهمية لختم جيد. تتميز الفوهات المتقدمة غالبًا بآليات النفخ أو الامتصاص لمنع التقطير بعد التعبئة. آلية قطع الخيط، وهو سلك رفيع يقطع عبر ذيل المنتج، يضمن عدم وصول أي بقايا إلى منطقة الختم.
يعد اختيار حشو الأنبوب بناءً على سعر الشراء الأولي وحده خطأً شائعًا. يوفر التحليل الشامل للتكلفة الإجمالية للملكية، مع الأخذ في الاعتبار الصيانة وكفاءة التغيير ومعدلات الهدر، صورة أكثر وضوحًا للربحية على المدى الطويل.
هناك مقايضة مميزة بين نوعي الماكينة. غالبًا ما يكون لحشو أنابيب الألومنيوم نفقات رأسمالية أولية أعلى (CAPEX) نظرًا لتعقيدها الميكانيكي. تعتبر محطات الطي والتجعيد ذات التصميم الهندسي الدقيق معقدة. ومع ذلك، فإن تكاليفها الاستهلاكية على المدى الطويل تكون أقل لأنها لا تتطلب استهلاكًا عاليًا للطاقة لعناصر الختم الحراري.
قد تكون تكلفة حشوات الأنابيب البلاستيكية أقل تكلفة أولية، لكن نفقاتها التشغيلية المستمرة تتضمن استهلاكًا أعلى للطاقة لأنظمة الهواء الساخن أو الموجات فوق الصوتية. خلال عمليات التشغيل بكميات كبيرة، يمكن أن يكون تآكل الأدوات على فكي الختم البلاستيكي أقل من أدوات المكبس المعدنية عالية التأثير لآلات الألومنيوم.
في سوق اليوم الذي يتميز بتنوع المنتجات بشكل متكرر وأحجام الدفعات الأصغر، يعد تقليل وقت التوقف عن العمل أمرًا بالغ الأهمية. يشتمل تصميم الماكينة الحديثة على مبادئ من 'تبادل القالب في دقيقة واحدة' (SMED) لتسريع عمليات التغيير. تشمل الميزات الرئيسية ما يلي:
تعديلات بدون أدوات: استخدام العجلات اليدوية والمشابك سريعة التحرير بدلاً من الشدات والمسامير.
التصميم المعياري: رؤوس إغلاق أو محطات تعبئة تمت معايرتها مسبقًا وقابلة للتبديل ويمكن تبديلها بسرعة.
الأجزاء الموحدة: استخدام حاملات الأنابيب (كرات الصولجان) والفوهات بنفس الحجم عبر تنسيقات أنابيب متعددة لتقليل عدد أجزاء التغيير المطلوبة.
يمكن للآلة المصممة جيدًا أن تقلل أوقات التغيير من أكثر من ساعتين إلى أقل من 20 دقيقة، مما يزيد بشكل كبير من الفعالية الإجمالية للمعدات (OEE).
يؤثر تقليل النفايات بشكل مباشر على النتيجة النهائية. تشتمل حشوات الأنابيب الحديثة على أنظمة متعددة لتقليل حالات الرفض وفقدان المكونات.
أنظمة الكشف: تعد أجهزة الاستشعار للكشف عن محطات الأنابيب الفارغة أو الأنابيب المقلوبة أو الاتجاه غير الصحيح لعلامة الطباعة قياسية. إن رفض الأنبوب الفارغ قبل ملئه يوفر منتجًا قيمًا.
الدقة المعتمدة على المؤازرة: يوفر استبدال المحركات الهوائية أو الميكانيكية بمحركات مؤازرة لمضخة التعبئة دقة جرعات استثنائية، غالبًا في حدود ±0.5%. على مدى ملايين الدورات، توفر هذه الدقة كمية كبيرة من المكونات باهظة الثمن.
وبعيدًا عن ورقة المواصفات، يمكن أن تؤثر التحديات التشغيلية اليومية بشكل كبير على مخرجات الإنتاج وجودة المنتج. يعد فهم هذه المخاطر الواقعية أمرًا أساسيًا لاختيار آلة قوية وموثوقة.
أكبر نقاط ضعف الألومنيوم هي قابليته للأضرار التجميلية. يمكن أن يؤدي التعامل غير السليم أثناء التحميل، أو نظام التغذية الأنبوبي المنحرف، أو القابضون منخفض الجودة إلى حدوث خدوش بسهولة. بالنسبة للمنتجات التجميلية أو الصيدلانية المتميزة حيث يكون المظهر أمرًا بالغ الأهمية، فقد يؤدي ذلك إلى معدلات رفض تصل إلى 2-5%. يعد الاستثمار في آلة ذات نظام نقل أنبوبي دقيق ولطيف أمرًا ضروريًا للتخفيف من هذه المخاطر.
إن تحقيق الختم المثالي على أنبوب بلاستيكي يتطلب أكثر من مجرد الحرارة. مرحلة التبريد لا تقل أهمية. بعد ضغط البلاستيك المصهور معًا، يجب أن يظل تحت الضغط لمدة محددة حتى يصلب بشكل صحيح. إذا كان التبريد قصيرًا جدًا أو كان الضغط غير صحيح، فقد 'ينتفخ' الختم قليلاً أو يتشكل 'آذان' قبيحة (مادة زائدة عند الحواف). توفر آلة ملء وختم الأنبوب الأوتوماتيكية المتقدمة تحكمًا دقيقًا في وقت التسخين، وضغط الختم، ووقت التبريد لضمان ختم قوي وممتع من الناحية الجمالية.
بالنسبة للتطبيقات الصيدلانية وبعض التطبيقات الغذائية، يجب أن تستوفي الآلات المعايير التنظيمية الصارمة. وهذا يتجاوز الأداء ليشمل المواد والتصميم من أجل التنظيف.
أنظمة CIP/SIP: غالبًا ما تكون إمكانيات التنظيف المكاني (CIP) والتبخير في المكان (SIP) مطلوبة في البيئات المعقمة. وهذا يعني أنه يمكن تنظيف مسار السوائل في الماكينة وتعقيمه دون تفكيكه، مما يوفر الوقت ويقلل من مخاطر التلوث.
المواد المتوافقة مع GMP: يجب أن تكون جميع أجزاء التلامس - القادوس والمضخة والفوهة وأي سطح يلامسه المنتج - مصنوعة من مواد متوافقة مع إدارة الغذاء والدواء الأمريكية/GMP، وعادةً ما تكون من الفولاذ المقاوم للصدأ 316L. يوفر هذا الصف مقاومة فائقة للتآكل ويمكن تنظيفه بسهولة.
المشهد التصنيعي يتطور بسرعة. يتطلب اختيار آلة اليوم التطلع إلى الاتجاهات التي ستشكل الإنتاج غدًا، بما في ذلك الرقمنة والاستدامة.
يعد التحول من الصيانة التفاعلية إلى الصيانة التنبؤية مكونًا أساسيًا في الصناعة 4.0. بدلاً من إصلاح الأجزاء عند تعرضها للكسر، تقوم أجهزة الاستشعار الذكية بمراقبة صحة الماكينة في الوقت الفعلي. على سبيل المثال، يمكن لأجهزة الاستشعار تتبع درجة الحرارة والضغط في محطة الختم. إذا اكتشفوا انحرافًا عن النطاق الأمثل، فيمكن للنظام تنبيه المشغل أو حتى ضبط نفسه تلقائيًا، مما يمنع فقدان دفعة كاملة بسبب الأختام الخاطئة. يعمل هذا النهج المبني على البيانات على زيادة وقت التشغيل إلى أقصى حد ويضمن جودة متسقة.
الاستدامة هي محرك قوي في مجال التعبئة والتغليف. تبتعد الصناعة عن الصفائح المعقدة متعددة الطبقات نحو الأنابيب أحادية المادة (مثل هياكل PE أو PP بالكامل) التي يمكن إعادة تدويرها بسهولة أكبر. غالبًا ما تتمتع هذه الراتنجات الجديدة الصديقة للبيئة بنقاط انصهار وخصائص معالجة مختلفة عن المواد البلاستيكية التقليدية. يجب أن تحتوي الآلة المقاومة للمستقبل على نظام إغلاق مرن يمكن تعديله أو تكييفه بسهولة للتعامل مع هذه المواد الجديدة دون إعادة الأدوات الكاملة.
بينما تسعى الشركات جاهدة من أجل التصنيع 'إطفاء الأنوار'، فإن التشغيل الآلي هو المفتاح. تم تصميم حشوات الأنابيب الحديثة لتحقيق التكامل السلس مع المعدات الأولية والنهائية. يتضمن ذلك الأنظمة الآلية لتحميل الأنابيب الفارغة تلقائيًا في الماكينة والروبوتات التعاونية (الروبوتات التعاونية) لتعبئة الأنابيب المملوءة في علب الكرتون. هذا المستوى من الأتمتة يقلل من تكاليف العمالة، ويزيل الأخطاء البشرية، ويزيد من إنتاجية الخط بشكل عام.
يعود القرار النهائي إلى مواءمة قدرات الماكينة مع منتجك وسوقك واستراتيجيتك التشغيلية المحددة. لا يوجد جهاز واحد 'أفضل' - فقط الجهاز الأفضل الذي يناسب أهدافك.
بالنسبة لمنتجات مثل معجون الأسنان والمستحضرات والشامبو، تعتبر السرعة والكفاءة والجماليات ذات أهمية قصوى. إن البلاستيك الدوار عالي السرعة أو حشو الأنبوب المصفح مع ختم الهواء الساخن هو الخيار الأفضل عادةً. يمكن أن تصل سرعة هذه الأنظمة إلى أكثر من 150 أنبوبًا في الدقيقة وتنتج موانع تسرب متينة وجذابة تصمد أمام تعامل المستهلك.
عندما تكون حماية المنتج هي الأولوية المطلقة، فإن الألومنيوم هو الحل. بالنسبة للمستحضرات الصيدلانية الحساسة، أو المواد اللاصقة الصناعية التفاعلية، أو المركبات الكيميائية ذات القيمة العالية، فإن آلة تعبئة أنابيب الألومنيوم القابلة للطي الميكانيكية هي الاستثمار الأكثر أمانًا والأكثر امتثالًا. يوفر الختم المحكم والخمول الكيميائي للألمنيوم سلامة المنتج ومدة صلاحيته لا مثيل لها.
بالنسبة للمصنعين المتعاقدين أو العلامات التجارية التي لديها مجموعات منتجات متنوعة، تعد مرونة السوق أمرًا بالغ الأهمية. توفر ماكينات 'Combi' المرونة المطلقة. تم تصميم هذه الأنظمة برؤوس إغلاق قابلة للتبديل، مما يسمح للمشغل بالتبديل بين محطة تجعيد ميكانيكية لأنابيب الألومنيوم ومحطة إغلاق حراري للأنابيب البلاستيكية. على الرغم من أن الاستثمار الأولي أعلى، إلا أن الماكينة المجمعة توفر تنوعًا لخدمة أسواق متعددة من خط إنتاج واحد.
يعد الاختيار بين تقنية تعبئة الأنابيب البلاستيكية والألمنيوم بمثابة توازن معقد بين المقايضات. يوفر البلاستيك مرونة جمالية وسرعات أعلى وشعورًا أفضل للمستهلك، بينما يوفر الألومنيوم أقصى درجات حماية المنتج وسلامة الحاجز. يجب أن يسترشد قرارك بالاحتياجات المحددة لمنتجك، وتوقعات السوق المستهدفة، وأهداف عملك على المدى الطويل.
في نهاية المطاف، الاستثمار الأكثر حكمة ليس دائمًا هو الاستثمار ذو السعر الأولي الأقل. إعطاء الأولوية لنمطية الماكينة للتكيف مع المواد والتنسيقات المستقبلية. تأكد من حصولك على دعم فني محلي موثوق به لتقليل وقت التوقف عن العمل. من خلال التركيز على التكلفة الإجمالية للملكية والتأمين المستقبلي، يمكنك اختيار حشو الأنبوب الذي سيكون أحد الأصول الإنتاجية والمربحة لسنوات قادمة.
ج: نعم، تُعرف هذه الأجهزة باسم 'Combi' أو الأجهزة المركبة. إنها تتميز برؤوس إغلاق قابلة للتبديل والتي يمكن تبديلها. رأس واحد مخصص للتجعيد الميكانيكي لأنابيب الألومنيوم، والآخر مخصص للختم الحراري (مثل الهواء الساخن) للأنابيب البلاستيكية أو المصفحة. وهذا يتطلب عملية تغيير أكثر أهمية ولكنه يوفر أقصى قدر من المرونة في الإنتاج.
ج: تختلف السرعات بشكل كبير بناءً على تصميم الماكينة وحجم الأنبوب ولزوجة المنتج. قد تعمل الآلات ذات المستوى المبتدئ أو شبه الأوتوماتيكية بمعدل 30-50 أنبوبًا في الدقيقة (نبضة في الدقيقة). يمكن للآلات الدوارة عالية السرعة، خاصة للأنابيب البلاستيكية، أن تحقق سرعات تصل إلى 150 نبضة في الدقيقة أو حتى أعلى لتطبيقات محددة.
ج: يتم تحديد نطاق أقطار الأنابيب التي يمكن للآلة التعامل معها من خلال برجها وحجم حاملات الأنابيب الخاصة بها (غالبًا ما تسمى 'كرات الصولجان'). كل آلة لديها الحد الأدنى والحد الأقصى للقطر. سيتطلب تشغيل أحجام أنابيب متعددة شراء مجموعات مقابلة من أجزاء التغيير (الحاملات). تكون الآلة ذات البرج الأكبر أكثر استقرارًا بشكل عام عند السرعات العالية.
ج: الختم بالموجات فوق الصوتية هو الخيار الأمثل للمنتجات الزيتية أو الدهنية. تعمل الاهتزازات عالية التردد على دفع تلوث المنتج بشكل فعال خارج منطقة الختم قبل دمج البلاستيك. وهذا يمنع البقع الضعيفة أو التسربات التي يمكن أن تحدث مع منع تسرب الهواء الساخن إذا لم تكن منطقة الختم نظيفة تمامًا.
ج: مع الصيانة الوقائية المناسبة والخدمة المنتظمة، فإن آلة تعبئة الأنابيب جيدة البناء وعالية الجودة تعد استثمارًا طويل الأجل. يمكنك أن تتوقع عمرًا يتراوح بين 10 إلى 15 عامًا، وغالبًا ما يكون أطول من ذلك بكثير. تم تصميم الإطار الميكانيكي والمكونات الأساسية لتدوم طويلاً؛ قد تتطلب الإلكترونيات والبرامج ترقيات بمرور الوقت.