De wereldwijde vraag naar gespecialiseerde verpakkingen in de farmaceutische, cosmetische en voedingsindustrie neemt toe. Deze trend plaatst een cruciale beslissing op de voorgrond van elke productielijn: de keuze tussen kunststof en aluminium buizen. Deze keuze is veel meer dan een simpele containervoorkeur; het is een strategische beslissing die de kapitaaluitgaven, operationele efficiëntie en productintegriteit bepaalt. De kern van dit dilemma ligt in de machinerie zelf. Het recht De automatische buisvul- en sluitmachine fungeert als draaipunt en heeft een directe invloed op de productiesnelheid, de houdbaarheid van het product en de algehele winstgevendheid. Het begrijpen van de technische en commerciële verschillen tussen systemen ontworpen voor kunststof versus die voor aluminium is essentieel voor het doen van een toekomstbestendige investering. In deze gids worden deze cruciale verschillen onderzocht, van de machinearchitectuur tot de totale eigendomskosten, om u te helpen de juiste keuze te maken.
Belangrijkste afhaalrestaurants
Afdichtingslogica: Aluminium vereist mechanisch vouwen (krimpen), terwijl plastic/gelamineerde buizen thermische energie vereisen (hete lucht, ultrasoon of impuls).
Barrièrevereisten: Aluminium blijft de gouden standaard voor 100% zuurstof/lichtbarrière; plastic (vooral meerlaags met EVOH) biedt flexibiliteit en 'bounce-back'-geheugen.
Operationele snelheid: Kunststofbuislijnen bereiken over het algemeen een hogere doorvoer (tot 150+ bpm) vergeleken met het precisiezware mechanische vouwen van aluminium.
Duurzaamheid: Aluminium is oneindig recyclebaar maar energie-intensief; plastic beweegt zich richting monomateriaal (PBL) voor een betere circulariteit.
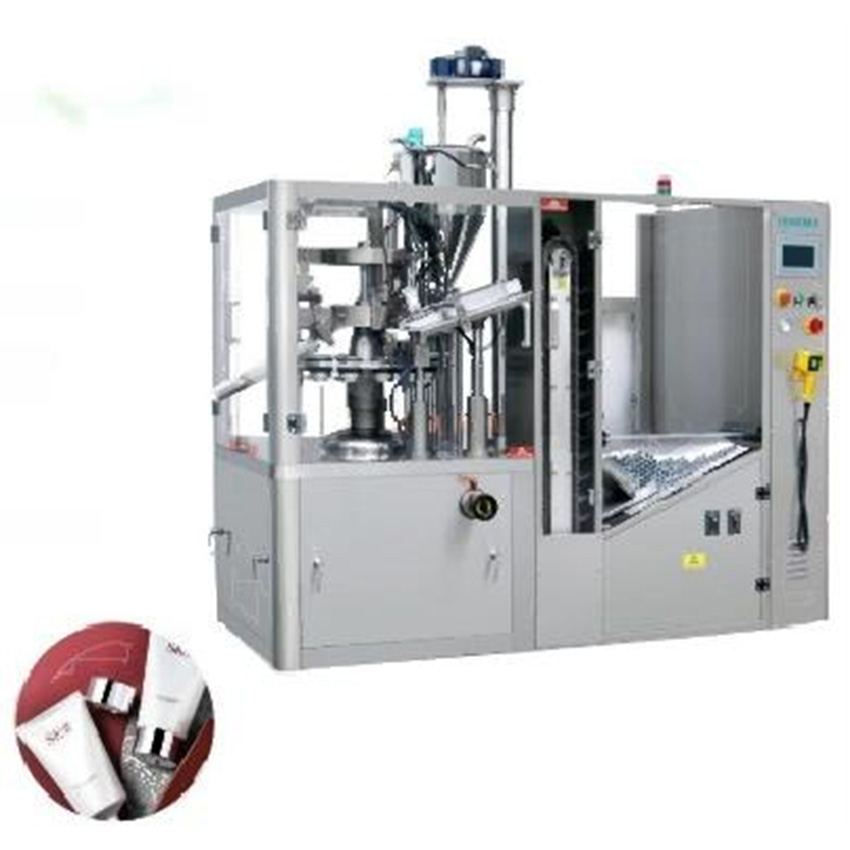
Materiaalgestuurde machinearchitectuur: mechanisch vouwen versus thermische afdichting
Het fundamentele verschil tussen aluminium- en plastic buisverpakkingen ligt in de manier waarop ze worden geseald. Deze ene factor bepaalt het gehele mechanische ontwerp en de operationele logica van de machines voor het vullen van buizen . De ene vertrouwt op precieze mechanische kracht, terwijl de andere afhankelijk is van gecontroleerde thermische energie.
Realiteiten bij het vullen van aluminium buizen
Het afdichten van een aluminium buis is een puur mechanisch proces. De machine maakt gebruik van een set krimpbekken om het open uiteinde van de buis meerdere keren fysiek over zichzelf te vouwen. Dit proces zorgt voor een hermetische afdichting zonder enige hitte.
Vouwintegriteit: Om een lekvrije afdichting te garanderen, moeten machines specifieke vouwpatronen uitvoeren. Deze omvatten 'dubbele', 'driedubbele' of soms 'zadel'-vouwen, waarbij elke vouw een extra beveiligingslaag toevoegt tegen productlekken en contaminatie. De complexiteit van de vouw hangt vaak samen met de waarde en gevoeligheid van het product erin.
Geïntegreerde embossing: Een groot voordeel van dit mechanische proces is de mogelijkheid om batch- en lotcode-reliëf rechtstreeks in het krimpstation te integreren. Terwijl de kaken de laatste vouw indrukken, kunnen ze tegelijkertijd codes in het metaal stempelen, waardoor een permanente, manipulatiebestendige markering ontstaat.
Risicobeheer: Het omgaan met aluminium vereist precisie. Het materiaal is gevoelig voor deuken en vervorming. Machinegrijpers, buishouders en transportsystemen moeten perfect op elkaar zijn afgestemd om cosmetische schade te voorkomen. Geavanceerde systemen maken gebruik van sensoren om de richting van de buis te controleren en deuken te detecteren voordat ze worden gevuld, waarbij defecte buizen worden afgewezen om verspilling te voorkomen.
Vulmachines voor plastic buizen en afdichtingstechniek
Kunststof en gelamineerde buizen kunnen niet worden gevouwen; ze moeten worden afgedicht met behulp van hitte om het materiaal te smelten en samen te smelten. De gekozen technologie is afhankelijk van het product, het buismateriaal en de gewenste productiesnelheid.
Heteluchtafdichting
Dit is de industriestandaard voor snelle cosmetica- en voedselproductie. Een speciaal mondstuk blaast een precieze straal hete lucht (meestal 160-220°C) op het binnenoppervlak van het open uiteinde van de buis. Deze methode verwarmt de buis van binnen naar buiten, waardoor de externe bedrukking en decoratie worden beschermd. Na het verwarmen drukken gekoelde sealbekken de gesmolten uiteinden tegen elkaar, waardoor een sterke, schone afdichting ontstaat.
Ultrasone afdichting
Ultrasone technologie maakt gebruik van hoogfrequente trillingen om wrijvingswarmte precies op het contactpunt tussen de sealbekken te genereren. Deze methode is ongelooflijk snel en efficiënt. Het belangrijkste voordeel is het vermogen om productverontreiniging af te dichten. Als er een kleine hoeveelheid olieachtig of stroperig product in het afdichtingsgebied aanwezig is, kan ultrasone energie dit uit de weg trillen, waardoor een schone las wordt gegarandeerd. Dit maakt het ideaal voor hittegevoelige formuleringen of rommelige, hoogviskeuze pasta's.
Overwegingen bij IML (In-Mold Labeling).
IML-buizen, die zijn voorzien van een voorbedrukt label dat tijdens het gieten rechtstreeks op de buis is vastgesmolten, bieden een superieure esthetiek, maar vormen een uitdaging op het gebied van afdichting. Het polypropyleen (PP) materiaal dat in IML-buizen wordt gebruikt, heeft een ander smeltpunt en kan gevoelig zijn voor hitte. Heteluchtafdichtmondstukken moeten zorgvuldig worden ontworpen en geplaatst om te voorkomen dat de hoogwaardige decoratieve afwerking nabij de afdichting smelt of vervormt.
Kader voor barrière-integriteit en productcompatibiliteit
De primaire functie van een buis is het beschermen van de inhoud. De keuze tussen aluminium en plastic heeft een directe invloed op de houdbaarheid, stabiliteit en veiligheid van het product, vooral in gereguleerde industrieën zoals de farmaceutische industrie.
Bescherming van farmaceutische kwaliteit
Voor veel farmaceutische producten zijn de barrière-eigenschappen niet onderhandelbaar. Actieve farmaceutische ingrediënten (API's) kunnen zeer gevoelig zijn voor zuurstof, licht en vocht, waardoor hun werkzaamheid kan afnemen.
Aluminium biedt een perfecte of ‘hermetische’ barrière. Het is ondoordringbaar voor gassen, licht en verontreinigingen. Daarom blijft het de verplichte keuze voor veel zalven, crèmes en gels die gevoelige API's bevatten. Bovendien is aluminium chemisch inert, waardoor de kans op een reactie tussen de verpakking en het product minimaal is. Er is vrijwel geen risico op uitloging, waarbij chemicaliën uit de container in de formulering migreren.
Geavanceerde kunststoflaminaten (ABL versus PBL)
Plastic buizen zijn aanzienlijk geëvolueerd om hun barrière-eigenschappen te verbeteren. Moderne buizen zijn vaak meerlaagse structuren die verschillende polymeren combineren om specifieke prestatiekenmerken te bereiken.
| Kenmerk |
ABL (Aluminium Barrière Laminaat) |
PBL (Plastic Barrière Laminaat) |
| Kernbarrièrelaag |
Een dunne laag aluminiumfolie (meestal 12-20 micron). |
Een laagje EVOH (Ethyleen Vinyl Alcohol). |
| Barrièreprestaties |
Uitstekend. Bijna-hermetische barrière vergelijkbaar met puur aluminium. |
Erg goed. Bereikt lage zuurstoftransmissiesnelheden (OTR) van 0,2–1,2 eenheden. |
| Esthetiek |
Combineert het premium gevoel van kunststof met de bescherming van aluminium. Heeft een zichtbare zijnaad. |
Biedt naadloos 360 graden printen en voelt zachter aan. Superieur 'bounce-back'-geheugen. |
| Recycleerbaarheid |
Uitdagend door gemengde materialen (kunststof en metaal). |
Beter recycleerbaar, vooral nieuwere monomateriaalversies ontworpen voor circulariteit. |
PBL-buizen met een EVOH-laag bieden een sterke balans tussen bescherming en esthetiek, waardoor ze geschikt zijn voor veel cosmetische en voedingsproducten die een goede zuurstofbarrière vereisen, maar niet de absolute bescherming van aluminium.
Viscositeitsimpact op de keuze van de vulkop
De viscositeit van het product is een kritische factor bij het selecteren van het juiste vulsysteem. De verkeerde pomp kan leiden tot onnauwkeurige doseringen, rommelige afdichtingen en productverspilling.
Voor pasta's met een hoge viscositeit, zoals tandpasta, dikke zalven of siliconenkitten, zijn verdringerzuigerpompen of roterende kleppompen noodzakelijk. Ze leveren de kracht die nodig is om het dikke product nauwkeurig te verplaatsen. Voor vloeistoffen met een lagere viscositeit, anders vulmachines kunnen verschillende pomptechnologieën gebruiken. In vulmachines voor plastic buizen , het garanderen van een schone vulling is van het grootste belang voor een goede afdichting. Geavanceerde mondstukken zijn vaak voorzien van afblaas- of terugzuigmechanismen om nadruppelen na het vullen te voorkomen. Een snaarafsnijmechanisme, een dunne draad die door de productstaart snijdt, zorgt ervoor dat er geen residu in het sealgebied terechtkomt.
Total Cost of Ownership (TCO) en ROI-drivers
Het kiezen van een buisvuller alleen op basis van de initiële aankoopprijs is een veelgemaakte fout. Een uitgebreide TCO-analyse, waarbij rekening wordt gehouden met onderhoud, omschakelingsefficiëntie en verspillingspercentages, geeft een veel duidelijker beeld van de winstgevendheid op de lange termijn.
Initiële CAPEX versus langetermijnonderhoud
Er is een duidelijke wisselwerking tussen de twee machinetypen. Aluminium buisvullers hebben vaak hogere initiële kapitaaluitgaven (CAPEX) vanwege hun mechanische complexiteit. De nauwkeurig ontworpen vouw- en krimpstations zijn ingewikkeld. Hun kosten voor verbruiksartikelen op de lange termijn zijn echter lager omdat ze niet het hoge energieverbruik van thermische afdichtingselementen vereisen.
Kunststofbuisvullers hebben misschien lagere initiële kosten, maar hun lopende operationele kosten omvatten een hoger energieverbruik voor de hetelucht- of ultrasone systemen. Bij grote oplages kan de slijtage van het gereedschap op kunststof sealkaken lager zijn dan op de slagvaste metalen krimpers van aluminium machines.
Omschakelingsefficiëntie
In de huidige markt van frequente productvariaties en kleinere batchgroottes is het minimaliseren van downtime cruciaal. Modern machineontwerp omvat principes van 'Single Minute Exchange of Die' (SMED) om omschakelingen te versnellen. De belangrijkste kenmerken zijn onder meer:
Aanpassingen zonder gereedschap: gebruik van handwielen en snelspanklemmen in plaats van sleutels en bouten.
Modulair ontwerp: vooraf gekalibreerde, verwisselbare sealkoppen of vulstations die snel kunnen worden verwisseld.
Gestandaardiseerde onderdelen: gebruik van buishouders (pucks) en spuitmonden van hetzelfde formaat voor meerdere buisformaten om het aantal benodigde wisselonderdelen te verminderen.
Een goed ontworpen machine kan de omsteltijden terugbrengen van ruim twee uur tot slechts twintig minuten, waardoor de algehele apparatuureffectiviteit (OEE) dramatisch toeneemt.
Afval- en weigeringspercentages
Afvalvermindering heeft rechtstreekse gevolgen voor het bedrijfsresultaat. Moderne buisvullers bevatten meerdere systemen om uitval en ingrediëntenverlies te minimaliseren.
Detectiesystemen: Sensoren voor het detecteren van lege metrostations, omgekeerde buizen of een onjuiste oriëntatie van het opdrukteken zijn standaard. Door een lege tube vóór het vullen af te keuren, wordt waardevol product bespaard.
Servogestuurde nauwkeurigheid: Het vervangen van pneumatische of mechanische aandrijvingen door servomotoren voor de vulpomp zorgt voor een uitzonderlijke doseernauwkeurigheid, vaak binnen ±0,5%. Gedurende miljoenen cycli bespaart deze precisie een aanzienlijke hoeveelheid kostbare ingrediënten.
Operationele risico's en implementatierealiteiten
Naast het specificatieblad kunnen dagelijkse operationele uitdagingen de productieoutput en productkwaliteit aanzienlijk beïnvloeden. Het begrijpen van deze reële risico's is de sleutel tot het selecteren van een robuuste en betrouwbare machine.
De 'deuk'-factor in aluminium
De grootste zwakte van aluminium is de gevoeligheid voor cosmetische schade. Onjuiste omgang tijdens het laden, een verkeerd uitgelijnd sondevoedingssysteem of grijpers van slechte kwaliteit kunnen gemakkelijk deuken veroorzaken. Voor hoogwaardige cosmetische of farmaceutische producten waarbij het uiterlijk van cruciaal belang is, kan dit leiden tot afkeuringspercentages van wel 2-5%. Investeren in een machine met een zacht, nauwkeurig buistransportsysteem is essentieel om dit risico te beperken.
Thermisch beheer bij kunststofafdichtingen
Voor een perfecte afdichting op een kunststof buis is meer nodig dan alleen warmte. De afkoelfase is net zo belangrijk. Nadat het gesmolten plastic is samengedrukt, moet het een bepaalde tijd onder druk worden gehouden om goed te stollen. Als de koeling te kort is of de druk niet goed is, kan de afdichting iets 'terugveren' of lelijke 'oren' ontwikkelen (overtollig materiaal aan de randen). Een geavanceerde automatische buisvul- en sluitmachine biedt nauwkeurige controle over de verwarmingstijd, afdichtingsdruk en koeltijd om een consistent sterke en esthetisch aantrekkelijke afdichting te garanderen.
Naleving en reiniging
Voor farmaceutische en sommige voedseltoepassingen moeten machines aan strenge wettelijke normen voldoen. Dit gaat verder dan alleen prestaties en omvat ook materiaal en ontwerp voor reinigbaarheid.
CIP/SIP-systemen: Clean-in-Place (CIP) en Steam-in-Place (SIP)-mogelijkheden zijn vaak vereist voor steriele omgevingen. Dit betekent dat het vloeistofpad van de machine kan worden gereinigd en ontsmet zonder demontage, waardoor tijd wordt bespaard en het besmettingsrisico wordt verminderd.
GMP-conforme materialen: Alle contactonderdelen (de trechter, pomp, spuitmond en elk oppervlak dat het product aanraakt) moeten gemaakt zijn van FDA/GMP-conforme materialen, meestal 316L roestvrij staal. Deze kwaliteit biedt superieure corrosieweerstand en is gemakkelijk schoon te maken.
Toekomstbestendig: Industrie 4.0 en duurzaamheidstrends
Het productielandschap evolueert snel. Als u vandaag een machine selecteert, moet u vooruitkijken naar de trends die de productie van morgen zullen bepalen, inclusief digitalisering en duurzaamheid.
Slimme sensoren en AI
De verschuiving van reactief naar voorspellend onderhoud is een kerncomponent van Industrie 4.0. In plaats van onderdelen te repareren als ze kapot gaan, monitoren slimme sensoren de gezondheid van de machine in realtime. Sensoren kunnen bijvoorbeeld de temperatuur en druk van een sealstation volgen. Als ze een afwijking van het optimale bereik detecteren, kan het systeem een operator waarschuwen of zichzelf zelfs automatisch aanpassen, waardoor wordt voorkomen dat een hele batch verloren gaat door defecte seals. Deze datagestuurde aanpak maximaliseert de uptime en zorgt voor een consistente kwaliteit.
De mono-materiaalverschuiving
Duurzaamheid is een krachtige drijfveer in verpakkingen. De industrie stapt af van complexe meerlaagse laminaten naar buizen uit één materiaal (zoals volledig PE- of volledig PP-structuren) die gemakkelijker kunnen worden gerecycled. Deze nieuwe milieuvriendelijke harsen hebben vaak andere smeltpunten en verwerkingseigenschappen dan traditionele kunststoffen. Een toekomstbestendige machine moet een flexibel afdichtingssysteem hebben dat eenvoudig kan worden aangepast of aangepast om deze nieuwe materialen te kunnen verwerken zonder een volledige aanpassing van het gereedschap.
Robotische integratie
Terwijl bedrijven streven naar 'lights-out'-productie, is automatisering van cruciaal belang. Moderne buisvullers zijn ontworpen voor naadloze integratie met upstream- en downstream-apparatuur. Dit omvat robotsystemen voor het automatisch laden van lege tubes in de machine en collaboratieve robots (cobots) voor het verpakken van gevulde tubes in dozen. Dit automatiseringsniveau verlaagt de arbeidskosten, elimineert menselijke fouten en verhoogt de algehele lijndoorvoer.
Selectielogica: welke machine past bij uw productiedoel?
De uiteindelijke beslissing komt neer op het afstemmen van de machinecapaciteiten op uw specifieke product-, markt- en operationele strategie. Er bestaat niet één 'beste' machine, alleen de machine die het beste bij uw doelen past.
Consumptiegoederen met een hoog volume
Voor producten als tandpasta, lotions en shampoos zijn snelheid, efficiëntie en esthetiek van het grootste belang. Een snel roterende kunststof of gelamineerde buisvuller met heteluchtafdichting is doorgaans de beste keuze. Deze systemen kunnen snelheden van meer dan 150 buizen per minuut bereiken en visueel aantrekkelijke, duurzame afdichtingen produceren die bestand zijn tegen gebruik door de consument.
Speciale farmaceutische en industriële lijmen
Wanneer productbescherming de absolute prioriteit is, is aluminium de oplossing. Voor gevoelige farmaceutische producten, reactieve industriële lijmen of hoogwaardige chemische verbindingen is een mechanisch opvouwbare aluminium buisvulmachine de veiligere en meer conforme investering. De hermetische afdichting en chemische inertie van aluminium zorgen voor een ongeëvenaarde productintegriteit en houdbaarheid.
De hybride aanpak
Voor contractfabrikanten of merken met diverse productportfolio's is marktflexibiliteit cruciaal. 'Combi' machines bieden ultieme flexibiliteit. Deze systemen zijn ontworpen met verwisselbare sealkoppen, waardoor een operator kan wisselen tussen een mechanisch krimpstation voor aluminium buizen en een thermisch sealstation voor plastic buizen. Hoewel de initiële investering hoger is, biedt een combimachine de veelzijdigheid om meerdere markten vanuit één productielijn te bedienen.
Conclusie
De keuze tussen kunststof- en aluminium buisvultechnologie is een complex evenwicht van afwegingen. Kunststof biedt esthetische flexibiliteit, hogere snelheden en een beter consumentengevoel, terwijl aluminium het ultieme biedt op het gebied van productbescherming en barrière-integriteit. Uw beslissing moet worden geleid door de specifieke behoeften van uw product, de verwachtingen van uw doelgroep en uw zakelijke doelstellingen op de lange termijn.
Uiteindelijk is de verstandigste investering niet altijd degene met het laagste initiële prijskaartje. Geef prioriteit aan machinemodulariteit om zich aan te passen aan toekomstige materialen en formaten. Zorg ervoor dat u toegang heeft tot betrouwbare, lokale technische ondersteuning om downtime te minimaliseren. Door te focussen op de totale eigendomskosten en toekomstbestendigheid, kunt u een buizenvuller selecteren die jarenlang een productieve en winstgevende aanwinst zal zijn.
Veelgestelde vragen
Vraag: Kan één machine zowel plastic als aluminium buizen vullen?
A: Ja, deze staan bekend als 'Combi' of combinatiemachines. Ze zijn voorzien van verwisselbare afdichtingskoppen die kunnen worden verwisseld. Eén kop is bedoeld voor het mechanisch krimpen van aluminium buizen, en de andere is voor het thermisch afdichten (bijvoorbeeld met hete lucht) van kunststof of laminaatbuizen. Dit vereist een aanzienlijker omschakelingsproces, maar biedt maximale productieflexibiliteit.
Vraag: Wat is de typische snelheid van een automatische buisvul- en sluitmachine?
A: De snelheden variëren sterk, afhankelijk van het machineontwerp, de buismaat en de viscositeit van het product. Instap- of halfautomatische machines kunnen draaien op 30-50 buizen per minuut (bpm). Hogesnelheidsrotatiemachines, vooral voor kunststofbuizen, kunnen voor specifieke toepassingen snelheden bereiken van 150 bpm of zelfs hoger.
Vraag: Welke invloed heeft de buisdiameter op de machinekeuze?
A: Het bereik aan buisdiameters dat een machine aankan, wordt bepaald door de toren en de grootte van de buishouders (vaak 'pucks' genoemd). Elke machine heeft een minimale en maximale diameterlimiet. Als u meerdere buismaten gebruikt, moet u overeenkomstige sets wisselonderdelen (houders) aanschaffen. Een machine met een grotere toren is over het algemeen stabieler bij hoge snelheden.
Vraag: Welke afdichtingsmethode is het beste voor vette producten?
A: Ultrasone afdichting is de superieure keuze voor olieachtige of vettige producten. De hoogfrequente trillingen duwen productverontreiniging effectief uit het sealgebied voordat het plastic wordt gesmolten. Dit voorkomt zwakke plekken of lekkages die kunnen optreden bij het afdichten met hete lucht als het afdichtingsgebied niet perfect schoon is.
Vraag: Wat is de verwachte levensduur van een hoogwaardige buizenvuller?
A: Met goed preventief onderhoud en regelmatig onderhoud is een goed gebouwde, hoogwaardige buizenvulmachine een investering op lange termijn. U kunt een levensduur van 10 tot 15 jaar verwachten, en vaak nog veel langer. Het mechanische frame en de kerncomponenten zijn gebouwd om lang mee te gaan; elektronica en software kunnen in de loop van de tijd upgrades nodig hebben.


