
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-08-05 الأصل: موقع


يعد واقي الشمس أحد منتجات العناية بالبشرة الأكثر تطلبًا والتي يتم تعبئتها في الأنابيب. اعتمادًا على الصيغة، قد يحتوي على مرحلة زيتية عالية، ومرشحات للأشعة فوق البنفسجية معدنية أو عضوية، وأصباغ، ومساحيق، ومواد تشكيل الفيلم، والسيليكونات، ومعدلات الريولوجيا. يمكن لهذه المكونات تكوين كريمة كثيفة تتغير لزوجتها مع درجة الحرارة والقص. إذا لم يتم التحكم في العملية، فقد يظهر الخط أوزان تعبئة غير متناسقة، أو جيوب هوائية، أو خيوط الفوهة، أو مناطق مانعة للتسرب ملوثة، أو ذيول أنبوبية مشوهة.
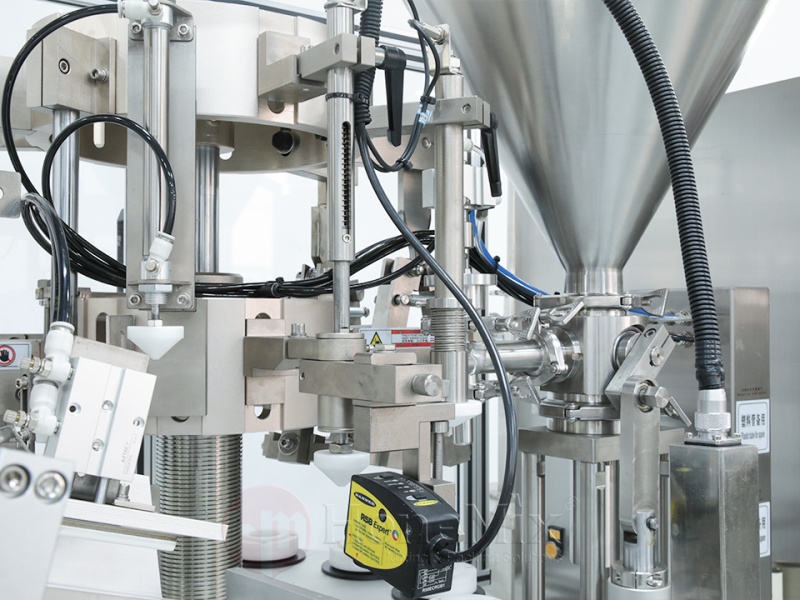
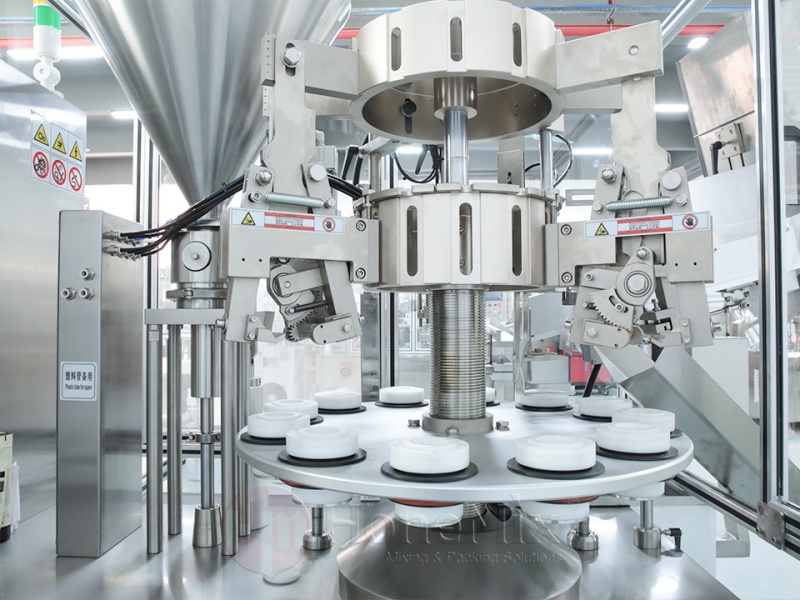
ولذلك ينبغي التخطيط لعملية أنبوب الواقي من الشمس حول ثلاثة أهداف جودة متصلة: الحفاظ على حالة موحدة للمنتج، وتقديم الكمية الصحيحة، وإنشاء ختم نظيف قوي. نظام الأنبوب متخصص آلة التعبئة لأنها يجب أن تقيس المستحلب اللزج ثم تقوم بتوجيه العبوة وختمها وتشفيرها وتشذيبها وتفريغها دون إزعاج المنتج.
|
|
|
يمكن أن يتصرف اثنان من واقيات الشمس ذات المظهر المماثل بشكل مختلف تمامًا داخل المعدات. قد يكون أحدهما عبارة عن محلول ناعم ومخفف للقص، بينما يكون الآخر عبارة عن عجينة معدنية كثيفة تحتوي على أكسيد الزنك المعلق أو ثاني أكسيد التيتانيوم. قد تكون التركيبة بيضاء أو ملونة أو مقاومة للماء أو مصممة للبشرة الحساسة. يغير كل شكل من أشكال الطريقة التي يتحرك بها المنتج عبر المضخات والخراطيم والصمامات والفوهات.
يمكن للمرشحات والأصباغ المعدنية أن تزيد من اللزوجة والتآكل. قد تستقر إذا تم الاحتفاظ بالمنتج السائب لفترة طويلة جدًا دون تحريكه بشكل مناسب، لكن التقليب العنيف يمكن أن يؤدي إلى إدخال الهواء أو إزعاج المستحلب. يجب أن يكون مسار المنتج كبيرًا بما يكفي لتجنب الضغط الزائد، كما يجب اختيار الأختام أو الصمامات للصيغة الفعلية.
غالبًا ما ترتفع لزوجة الواقي من الشمس عندما تبرد الدفعة. إذا بدأت التعبئة عند درجة حرارة واحدة واستمرت بينما يصبح المنتج أكثر برودة، فقد يتغير وقت إعادة ملء الأسطوانة والضغط وقطع الفوهة واتساق الجرعة. وعلى العكس من ذلك، قد يتدفق المنتج شديد السخونة بسهولة شديدة، أو يتقطر، أو يؤثر على مادة الأنبوب وظروف الختم.
يجب أن ينشئ الإنتاج نافذة لدرجة حرارة التعبئة بناءً على تجارب الثبات والتعبئة. هذا لا يعني تسخين كل واقي الشمس. ينبغي ملء بعض الصيغ بالقرب من درجة الحرارة المحيطة. النقطة المهمة هي منع التغيير غير المنضبط أثناء التشغيل.
لا يمكن فصل جودة التغليف عن جودة التصنيع. يجب استحلاب دفعة الواقي من الشمس، ومتجانستها، وتبريدها، ونزع الهواء منها وفقًا للعملية المعتمدة قبل إطلاقها للتعبئة. إذا كان المنتج السائب يحتوي على كتل أو هواء أو انفصال، فإن الحشو سوف يقوم فقط بتوزيع تلك العيوب في أنابيب فردية.
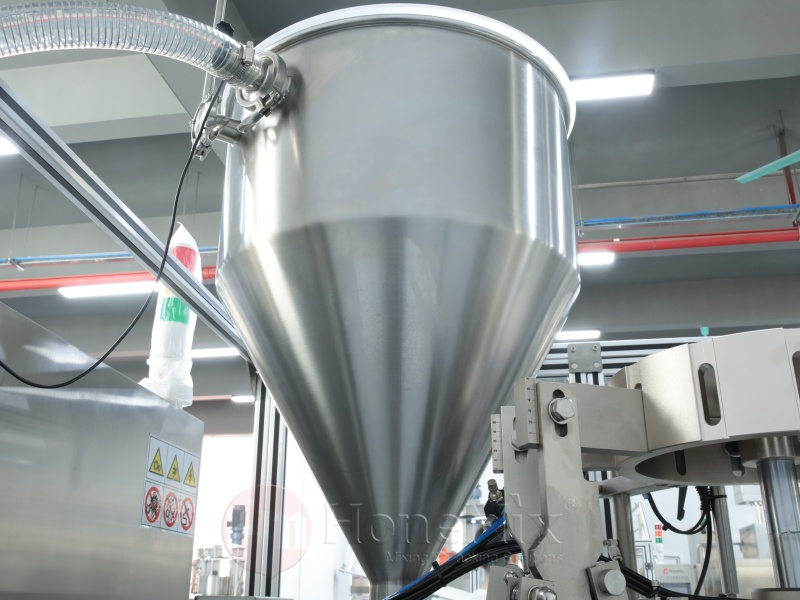
تتطلب بعض الصيغ قادوسًا لطيفًا أو تحريك خزان الإمساك للحفاظ على التجانس. يجب أن يقوم المحرض بتحريك المنتج دون إنشاء دوامة. بالنسبة لواقي الشمس الملون، يجب على الفريق التأكد من بقاء اللون ثابتًا من الأنبوب الأول إلى الأخير. بالنسبة للصيغ المعدنية، يمكن مقارنة العينات من حيث الكثافة أو توزيع المواد الصلبة إذا كان الترسيب يمثل خطرًا معروفًا.
يجب أن تتناسب مضخة النقل والأنابيب مع اللزوجة وحجم الدفعة. الخطوط الصغيرة الحجم تزيد من الضغط ووقت النقل. يمكن أن يؤدي تسرب الهواء على جانب الشفط إلى إنشاء فقاعات تؤثر لاحقًا على وزن التعبئة. قد تؤدي إعادة التدوير المفرطة إلى تغيير هيكل المنتج. عادةً ما يكون المسار القصير والمتحكم فيه والقابل للصرف أسهل في التنظيف والتحقق من صحته.
يجب أن يستخدم اختبار الدقة منتجًا واقيًا من الشمس لأن الماء أو البدائل منخفضة اللزوجة لا تنتج الحمل الميكانيكي الفعلي. يجب على الآلة إعادة ملء غرفة القياس بالكامل، وتفريغ الجرعة دون ضغط مفرط، وقطعها بشكل نظيف عند الفوهة.
العديد من الآلات تقيس الحجم، بينما تقوم مراقبة الجودة بفحص الأنبوب المملوء حسب الوزن. العلاقة تعتمد على كثافة المنتج. إذا كان واقي الشمس يحتوي على هواء أو تتغير درجة حرارته، فمن الممكن أن تتغير الكثافة وتخلق اختلافًا واضحًا بين الحجم والوزن.
عندما تكون السرعة عالية جدًا بالنسبة للصيغة اللزجة، فقد لا تتم إعادة ملء حجرة المكبس بالكامل. يؤدي هذا إلى إنشاء تباين في الملء أو من دورة إلى دورة. إن إبطاء شوط التفريغ فقط قد لا يحل المشكلة؛ يجب مراجعة ملف الشفط وفتح الصمام وضغط التغذية ومستوى القادوس معًا.
غالبًا ما يعمل الخط المستقر أقل بقليل من الحد الأقصى الميكانيكي ولكنه ينتج أنابيب أكثر قبولًا في الساعة لأنه يتجنب التوقف والتنظيف والرفض. ويجب قياس الإنتاج الفعال كحزم جاهزة جيدة، وليس كدورات نظرية.
يجب أن تدخل فوهة التعبئة إلى الأنبوب وتنسحب مع ارتفاع مستوى الواقي من الشمس. وهذا يقلل من الجيوب الهوائية ويساعد على وضع الكريم في عمود متحكم فيه. يجب تحسين الموضع السفلي وسرعة السحب والقطع النهائي معًا.
تشكل بعض تركيبات الواقي من الشمس شريطًا رفيعًا عندما ترفع الفوهة. قد تؤدي فوهة الإغلاق أو التحكم في الامتصاص أو الحركة النهائية الأبطأ أو المنفذ الأكبر إلى تحسين عملية الفصل. ومع ذلك، فإن الامتصاص المفرط يمكن أن يسحب الهواء إلى الفوهة ويخلق فراغًا في الجرعة التالية. يجب أن تقيم التجارب عدة دورات متتالية وليس فقط أنبوبًا واحدًا جيدًا بصريًا.
يجب أن تترك كمية التعبئة المحددة مساحة كافية للختم والتشفير. يمكن للمنتج الموجود على أسطح الذيل الداخلية أن يضعف الختم. إن الإفراط في الملء، وقطرات الفوهة، وضغط الأنبوب، والحركة المفاجئة بين المحطات كلها تزيد من خطر التلوث. يجب أن يحافظ الخط على دعم الأنبوب حتى يتم إغلاق العبوة.
عادة ما يتم تعبئة واقي الشمس في أنابيب بلاستيكية أو مغلفة. قد تستخدم هذه الختم الهواء الساخن أو بالموجات فوق الصوتية اعتمادًا على تصميم المواد والمعدات. تخلق العملية الصحيحة رابطة قوية دون تشويه مفرط أو تجعد أو تغير اللون أو تلف الزخرفة المطبوعة.
لا ينبغي أن يعتمد الختم على إعداد ضيق واحد. أثناء التجارب، يجب على الفريق تحديد نطاق عملي لدرجة الحرارة أو الطاقة، والضغط، ووقت البقاء الذي ينتج قوة ومظهر مقبولين. وهذا يوفر التسامح مع الاختلاف الطبيعي في سمك جدار الأنبوب والظروف المحيطة.
يتم تطبيق الحرارة بشكل أساسي على الذيل، ولكن لا يزال من الممكن أن تتأثر العبوة الكاملة بالتعرض لفترة طويلة أو سوء تصميم العملية. لا ينبغي وضع مستحضرات الوقاية من الشمس التي تحتوي على مكونات متطايرة أو هياكل حساسة لدرجة الحرارة بالقرب من المحطات الساخنة دون داع. يجب اختبار الأنابيب المطبوعة والمزخرفة للتأكد من عدم تغير لونها أو جرجرها أو تشوهها.
يجب أن تغطي خطة جودة أنبوب الواقي من الشمس المحتوى الصافي والمظهر والجيوب الهوائية ونظافة الأنبوب والتوجيه وختم الذيل والتسرب ووضوح الكود وجودة القطع وملاءمة الغطاء. يجب أن يتم أخذ العينات عند بدء التشغيل، وأثناء التشغيل الثابت، وبعد التوقف، وبعد إعادة تعبئة القادوس، وبعد التعديلات، وقرب نهاية الدفعة.
الفحص البصري ضروري ولكنه غير كاف. يمكن أن يبدو الأنبوب مقبولاً ولا يزال يحتوي على قناة ضعيفة. اعتمادًا على المنتج ونظام التعبئة والتغليف، قد يستخدم المصنعون اختبارات الضغط، أو اختبارات الضغط أو التفريغ، أو تقييم قوة الختم، أو التخزين المتحكم فيه. يجب أن تمثل الطريقة مخاطر المعالجة والتوزيع.
تستعيد بعض الصيغ بنيتها بعد ملئها. قد يبدو الأنبوب الذي يتم فحصه على الفور مختلفًا بعد عدة ساعات. يجب أن تتحقق تجارب التطوير مما إذا كان الهواء يتحرك، أو يستقر المنتج، أو تتشوه لوحة الأنبوب، أو يظهر الزيت بالقرب من الختم. توفر ملاحظات الثبات والتعبئة موافقة أكثر واقعية من العرض التوضيحي القصير للآلة.
غالبًا ما تشتمل نطاقات الواقي من الشمس على مستويات متعددة من عامل الحماية من الشمس (SPF)، وظلال ملونة، وأحجام سفر، وحزم عائلية، ولغات سوق مختلفة. يجب أن يدعم الجهاز أقطار الأنبوب والأطوال وأحجام التعبئة ومواضع علامة العين وتنسيقات الترميز الضرورية. يجب تحديد أجزاء التغيير بوضوح، ويجب أن تسجل الوصفات المعتمدة عمق التعبئة، وإعدادات المكبس، وقطع الفوهة، ومعلمات الختم، وموضع القطع.
يعد التنظيف مهمًا بشكل خاص عند التبديل بين المنتجات الملونة والبيضاء أو بين التركيبات المعطرة والحساسة. يجب أن يمنع الإجراء بقاء البقايا في القادوس والأسطوانة والصمامات والخراطيم والفوهة. إن التغيير السريع الذي يترك التلوث المتبادل ليس فعالاً.
يجب أن يتضمن طلب المعدات اللزوجة عند درجة حرارة التعبئة المقصودة، والكثافة، ووجود المرشحات المعدنية أو الأصباغ، والحجم المستهدف، ومواد الأنبوب، والقطر، والطول، وهيكل الختم، والسرعة المطلوبة، وتوقعات التنظيف، والأشكال المستقبلية. يجب اختبار المنتج والأنابيب التمثيلية معًا.
أوتوماتيكي قد تقوم آلة تعبئة أنبوب الواقي من الشمس بدمج تغذية الأنبوب وكشف العلامات والتعبئة والختم والترميز والتشذيب والتفريغ. لا يزال ينبغي تأكيد التكوين النهائي عن طريق التجربة لأن التركيبة ومجموعة التغليف تحدد المضخة والفوهة وطريقة الختم والأدوات والإخراج العملي.
يتم تحقيق التعبئة الواقية من الشمس عندما يظل المستحلب موحدًا، وتظل درجة الحرارة وظروف الإمداد تحت السيطرة، ويمتلئ نظام القياس بالكامل، وتترك الفوهة منطقة مانعة للتسرب نظيفة، ويتم إغلاق الأنبوب ضمن نافذة عملية تم التحقق من صحتها. يُظهر الفحص ومراقبة الاتجاه بعد ذلك ما إذا كانت العملية تظل مستقرة طوال الدفعة.
توفر شركة HONEMIX حلول الاستحلاب الفراغي، والخلط، والتخزين، والنقل، والتعبئة، وملء الأنابيب، والختم، والتعبئة لمنتجات الوقاية من الشمس وغيرها من منتجات العناية بالبشرة. من خلال مراجعة سلوك الصيغة ومواصفات الأنبوب ونطاق التعبئة وأهداف الجودة والإخراج والتنظيف والتخطيط معًا، يمكن للمصنعين الحصول على تكوين مصمم وفقًا لظروف الإنتاج الفعلية الخاصة بهم.