La protezione solare è uno dei prodotti per la cura della pelle più impegnativi da confezionare in tubi. A seconda della formula, può contenere una fase oleosa elevata, filtri UV minerali o organici, pigmenti, polveri, materiali filmogeni, siliconi e modificatori di reologia. Questi ingredienti possono creare una crema densa che cambia viscosità con la temperatura e il taglio. Se il processo non viene controllato, la linea potrebbe mostrare pesi di riempimento incoerenti, sacche d'aria, stringhe di ugelli, aree di tenuta contaminate o code di tubi deformate.
L'operazione di un tubo per protezione solare dovrebbe quindi essere pianificata attorno a tre obiettivi di qualità collegati: mantenere una condizione uniforme del prodotto, fornire la quantità corretta e creare una chiusura forte e pulita. Il sistema di tubi è specializzato Riempitrice perché deve dosare un'emulsione viscosa e quindi orientare, sigillare, codificare, rifilare e scaricare la confezione senza disturbare il prodotto.
Perché la protezione solare è più difficile da riempire rispetto a una crema normale
Due filtri solari dall'aspetto simile possono comportarsi in modo molto diverso all'interno delle apparecchiature. Una può essere una lozione liscia e diluente, mentre un'altra è una pasta minerale densa contenente ossido di zinco o biossido di titanio in sospensione. La formula può essere bianca, colorata, resistente all'acqua o progettata per la pelle sensibile. Ogni variazione cambia il modo in cui il prodotto si muove attraverso pompe, tubi flessibili, valvole e ugelli.
L'elevato contenuto di solidi aumenta la resistenza al flusso
Filtri minerali e pigmenti possono aumentare la viscosità e l'abrasione. Potrebbero depositarsi se il prodotto sfuso viene trattenuto troppo a lungo senza un movimento adeguato, ma un'agitazione aggressiva può introdurre aria o disturbare l'emulsione. Il percorso del prodotto deve essere sufficientemente ampio da evitare una pressione eccessiva e le guarnizioni o le valvole devono essere selezionate per la formula effettiva.
La temperatura cambia viscosità e comportamento di riempimento
La viscosità della protezione solare spesso aumenta quando il lotto si raffredda. Se il riempimento inizia a una certa temperatura e continua mentre il prodotto si raffredda, il tempo di riempimento del cilindro, la pressione, l'interruzione dell'ugello e la consistenza della dose possono cambiare. Al contrario, un prodotto eccessivamente caldo potrebbe fluire troppo facilmente, gocciolare o influenzare il materiale del tubo e le condizioni di tenuta.
La produzione dovrebbe stabilire una finestra di temperatura di riempimento basata sulla stabilità e sulle prove di imballaggio. Questo non significa riscaldare ogni crema solare. Alcune formule dovrebbero essere riempite a temperatura ambiente. Il punto importante è prevenire cambiamenti incontrollati durante la corsa.
Mantenere l'uniformità dal contenitore per il trasporto alla rinfusa alla tramoggia
La qualità del confezionamento non può essere separata dalla qualità della produzione. Un lotto di protezione solare deve essere emulsionato, omogeneizzato, raffreddato e disaerato secondo il processo approvato prima del rilascio al riempimento. Se il prodotto sfuso contiene agglomerati, aria o separazione, il riempitore distribuirà solo tali difetti nei singoli tubi.
Utilizzare l'agitazione controllata senza reintrodurre aria
Alcune formule richiedono un'agitazione delicata nella tramoggia o nel serbatoio di raccolta per mantenere l'uniformità. L'agitatore deve muovere il prodotto senza creare vortici. Per le creme solari colorate, il team dovrebbe confermare che il colore rimanga uniforme dal primo all'ultimo tubetto. Per le formule minerali, i campioni possono essere confrontati per densità o distribuzione dei solidi se la sedimentazione è un rischio noto.
Trasferire il prodotto senza cavitazione o taglio eccessivo
La pompa di trasferimento e le tubazioni devono essere adatte alla viscosità e alle dimensioni del lotto. Le linee sottodimensionate aumentano la pressione e il tempo di trasferimento. Le perdite d'aria sul lato di aspirazione possono creare bolle che successivamente influiscono sul peso di riempimento. Un ricircolo eccessivo può modificare la struttura del prodotto. Un percorso breve, controllato e drenabile è generalmente più facile da pulire e convalidare.
I test di precisione dovrebbero utilizzare protezioni solari di produzione perché l'acqua o i sostituti a bassa viscosità non riproducono il carico meccanico effettivo. La macchina deve riempire completamente la camera di dosaggio, scaricare la dose senza eccessiva pressione e tagliare in modo netto in corrispondenza dell'ugello.
Comprendere volume, peso e densità
Molte macchine misurano in base al volume, mentre il controllo qualità controlla il tubo riempito in base al peso. La relazione dipende dalla densità del prodotto. Se la protezione solare contiene aria o la sua temperatura cambia, la densità può spostarsi e creare un apparente disaccordo tra volume e peso.
Concedere al sistema di dosaggio il tempo sufficiente per riempirsi
Quando la velocità è troppo elevata per una formula viscosa, la camera del pistone potrebbe non riempirsi completamente. Ciò crea un riempimento insufficiente o una variazione da ciclo a ciclo. Rallentare solo la corsa di scarico potrebbe non risolvere il problema; il profilo di aspirazione, l'apertura della valvola, la pressione di alimentazione e il livello della tramoggia devono essere esaminati insieme.
Una linea stabile spesso funziona leggermente al di sotto del suo massimo meccanico, ma produce tubi orari più accettabili perché evita arresti, pulizie e scarti. La produzione effettiva dovrebbe essere misurata in termini di buone confezioni finite, non di cicli teorici.
Utilizzare il movimento dell'ugello per mantenere puliti il tubo e la zona di tenuta
L'ugello di riempimento dovrebbe entrare nel tubo e ritirarsi man mano che il livello della protezione solare aumenta. Ciò riduce le sacche d'aria e aiuta a posizionare la crema in una colonna controllata. La posizione inferiore, la velocità di ritiro e il taglio finale devono essere ottimizzati insieme.
Alcune formule di protezione solare formano un filo sottile quando l'ugello si solleva. Un ugello con chiusura, un controllo del risucchio, un movimento finale più lento o un'uscita più grande possono migliorare la separazione. Tuttavia, un risucchio eccessivo può attirare aria nell’ugello e creare un vuoto nella dose successiva. Le prove dovrebbero valutare diversi cicli consecutivi e non solo una provetta visivamente buona.
Lascia una coda vuota e pulita
La quantità di riempimento selezionata deve lasciare spazio sufficiente per la sigillatura e la codifica. Il prodotto sulle superfici interne della coda può indebolire la tenuta. Il riempimento eccessivo, il gocciolamento degli ugelli, la compressione dei tubi e lo spostamento improvviso tra le stazioni aumentano il rischio di contaminazione. La linea dovrebbe mantenere il supporto del tubo finché la confezione non è stata sigillata.
Abbina la tecnologia Seal al tubo per la protezione solare
La protezione solare è comunemente confezionata in tubi di plastica o laminati. Questi possono utilizzare la sigillatura ad aria calda o ad ultrasuoni a seconda del materiale e del design dell'apparecchiatura. Il processo corretto crea un legame forte senza eccessive distorsioni, grinze, scolorimento o danni alla decorazione stampata.
Sviluppare una solida finestra di sigillatura
Un sigillo non dovrebbe dipendere da un'impostazione ristretta. Durante le prove, il team dovrebbe identificare un intervallo pratico di temperatura o energia, pressione e tempo di permanenza che produca resistenza e aspetto accettabili. Ciò fornisce tolleranza per la normale variazione dello spessore della parete del tubo e delle condizioni ambientali.
Il calore viene applicato principalmente alla coda, ma l'intero pacchetto può comunque risentire di un'esposizione prolungata o di una progettazione inadeguata del processo. Le formule per la protezione solare contenenti componenti volatili o strutture sensibili alla temperatura non dovrebbero essere tenute inutilmente vicino a stazioni calde. I tubi stampati e decorati devono essere testati per scolorimento, rigature e deformazioni.
Costruire controlli di qualità attorno alle principali modalità di guasto
Un piano di qualità del tubo per protezione solare dovrebbe coprire il contenuto netto, l'aspetto, le sacche d'aria, la pulizia del tubo, l'orientamento, la tenuta della coda, le perdite, la leggibilità del codice, la qualità del rivestimento e l'aderenza del cappuccio. Il campionamento dovrebbe avvenire all'avvio, durante il funzionamento regolare, dopo gli arresti, dopo il riempimento della tramoggia, dopo le regolazioni e verso la fine del lotto.
Utilizzare test di tenuta e tenuta che mettono alla prova la confezione
L'ispezione visiva è necessaria ma non sufficiente. Un tubo può sembrare accettabile e contenere ancora un canale debole. A seconda del prodotto e del sistema di imballaggio, i produttori possono utilizzare test di compressione, test di pressione o vuoto, valutazione della resistenza della tenuta o stoccaggio controllato. Il metodo dovrebbe rappresentare i rischi di gestione e distribuzione.
Ispezionare l'aspetto del prodotto dopo il recupero
Alcune formule recuperano la loro struttura dopo il riempimento. Una provetta ispezionata immediatamente potrebbe apparire diversa dopo diverse ore. Le prove di sviluppo dovrebbero verificare se l'aria si muove, il prodotto si deposita, il pannello del tubo si deforma o appare olio vicino alla guarnizione. Le osservazioni sulla stabilità e sull'imballaggio forniscono un'approvazione più realistica rispetto a una breve dimostrazione della macchina.
Pianifica i cambi per gli SKU di protezione solare stagionali e multimercato
Le gamme di creme solari spesso includono più livelli di SPF, tonalità colorate, formati da viaggio, confezioni famiglia e diverse lingue di mercato. La macchina dovrebbe supportare i diametri, le lunghezze, i volumi di riempimento, le posizioni dei contrassegni e i formati di codifica necessari. Le parti da modificare devono essere chiaramente identificate e le ricette approvate devono registrare la profondità di riempimento, le impostazioni del pistone, l'interruzione dell'ugello, i parametri di sigillatura e la posizione del rivestimento.
La pulizia è particolarmente importante quando si passa da prodotti colorati a prodotti bianchi o da formule profumate a formule per pelli sensibili. La procedura dovrebbe evitare che rimangano residui nella tramoggia, nel cilindro, nelle valvole, nei tubi flessibili e nell'ugello. Un passaggio rapido che lascia una contaminazione incrociata non è efficiente.
Scegli la Macchina Attraverso Prove di Prodotto e di Packaging
La richiesta dell'attrezzatura dovrebbe includere la viscosità alla temperatura di riempimento prevista, la densità, la presenza di filtri minerali o pigmenti, il volume target, il materiale del tubo, il diametro, la lunghezza, la struttura della guarnizione, la velocità richiesta, le aspettative di pulizia e i formati futuri. Il prodotto e le provette rappresentativi devono essere testati insieme.
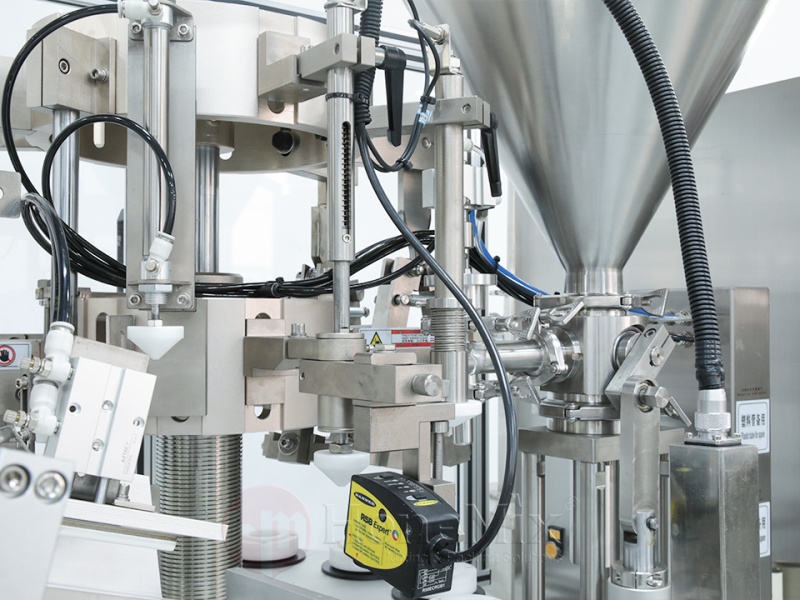
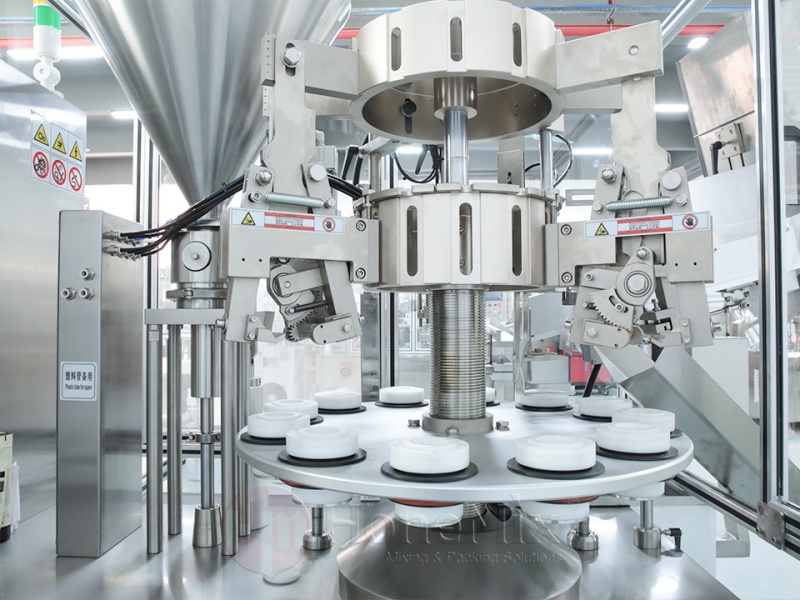
Un automatico La riempitrice per tubi per protezione solare può integrare l'alimentazione del tubo, il rilevamento dei segni, il riempimento, la sigillatura, la codifica, il taglio e lo scarico. La configurazione finale dovrebbe ancora essere confermata tramite prova perché la combinazione di formula e confezione determina la pompa, l'ugello, il metodo di sigillatura, l'attrezzatura e il risultato pratico.
Produrre costantemente tubi per la protezione solare migliori
Un confezionamento affidabile della protezione solare si ottiene quando l'emulsione rimane uniforme, la temperatura e le condizioni di fornitura rimangono controllate, il sistema di dosaggio si riempie completamente, l'ugello lascia una zona di tenuta pulita e il tubo viene chiuso all'interno di una finestra di processo convalidata. L'ispezione e il monitoraggio delle tendenze mostrano quindi se il processo rimane stabile durante tutto il lotto.
HONEMIX fornisce soluzioni di emulsionamento sotto vuoto, miscelazione, conservazione, trasferimento, riempimento, riempimento di tubi, sigillatura e confezionamento per creme solari e altri prodotti per la cura della pelle. Esaminando insieme il comportamento della formula, le specifiche dei tubi, l'intervallo di riempimento, gli obiettivi di qualità, la resa, la pulizia e il layout, i produttori possono ottenere una configurazione progettata in base alle loro effettive condizioni di produzione.