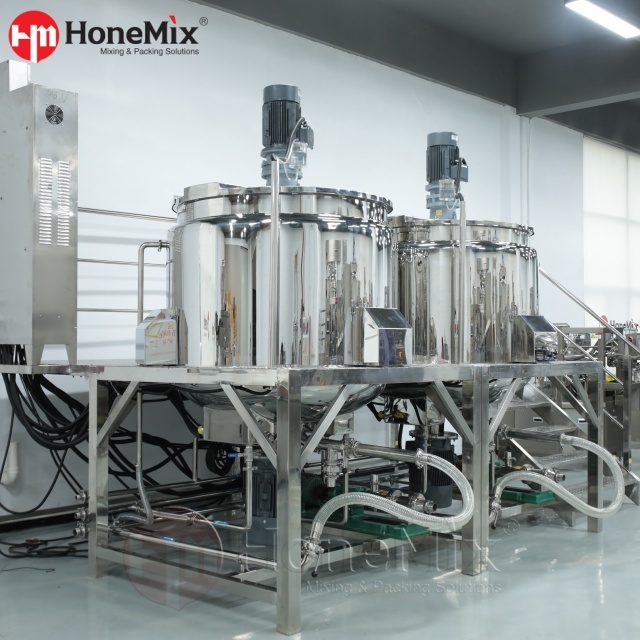
Formular champús significa librar una batalla constante entre la dispersión de alto cizallamiento y la agitación de bajo cizallamiento. Se necesita un alto cizallamiento para descomponer los ingredientes activos, pero esa misma fuerza mecánica convierte los tensioactivos en una espuma masiva. Aquí falla el equipo de mezcla estándar. Cuando un lote se airea, se expande, cavita las llenadoras de pistón y cierra las líneas de envasado. El cambio hacia fórmulas especializadas, como jabones para mascotas con pH equilibrado y sin SLS, y mezclas de probióticos, hace que esto sea más difícil. Los ingredientes naturales como la avena coloidal y la miel cruda alteran drásticamente la reología del lote. Exigen maquinaria altamente adaptable. Seleccionar el equipo de fabricación adecuado requiere evaluar la geometría del agitador, el control térmico y las capacidades de desaireación. Necesita un sistema diseñado para manejar viscosidades cambiantes y requisitos sanitarios estrictos para garantizar una calidad repetible del producto en diversas líneas de productos.
La integración del vacío es obligatoria para las fórmulas con alto contenido de surfactante: evitar la aireación durante la fase de mezcla es significativamente más rentable que intentar desairear un lote terminado altamente viscoso.
Los sistemas de doble agitación impulsan la consistencia: la combinación de un raspador de ancla de baja velocidad con un rotor-estator de alto cizallamiento garantiza una viscosidad uniforme sin sobrecalentamiento localizado, acomodando todo, desde espumas líquidas finas hasta barras de champú densas.
La gestión térmica dicta la reología: el uso de un tanque de mezcla de líquidos con doble camisa permite un calentamiento preciso durante la fase de emulsificación y un enfriamiento controlado para establecer la viscosidad final y proteger los aditivos naturales sensibles al calor.
El diseño sanitario mitiga la contaminación cruzada: la construcción de acero inoxidable 316L con bolas rociadoras CIP (limpieza in situ) es fundamental para la transición entre diferentes líneas de productos (p. ej., bases químicas estándar, champús para mascotas sin sulfato o especializados y respetuosos con el microbioma).
La física de la fabricación de champús: criterios de éxito para la mezcla
Comprender la dinámica de fluidos dentro de un recipiente mezclador es el primer paso para optimizar la producción. La formulación de champú es un ejercicio de gestión de estados físicos cambiantes. El proceso comienza con líquidos finos como agua y termina con un fluido denso no newtoniano. Los equipos deben adaptarse a estas condiciones cambiantes en tiempo real. Si su maquinaria no puede soportar la resistencia al cambio del fluido, experimentará un bloqueo del motor, una hidratación incompleta y lotes arruinados.
El dilema del surfactante y la formación de espuma
Los tensioactivos actúan como agentes de limpieza principales en cualquier champú. Los ingredientes tradicionales como el lauril sulfato de sodio (SLS), el laureth sulfato de sodio (SLES) y las alternativas naturales a base de plantas como el decil glucósido comparten un rasgo operativo común. Atrapan aire rápidamente durante la agitación. Cuando un impulsor estándar gira a altas velocidades, crea un vórtice en la superficie del líquido. Este vórtice actúa como un embudo, empujando el aire atmosférico directamente hacia la matriz tensioactiva.
El resultado es una severa expansión volumétrica. Un lote de 1.000 litros puede ampliarse fácilmente hasta ocupar 1.300 litros de espacio en el tanque. Esta espuma no se disipa rápidamente por sí sola. Esto provoca graves cuellos de botella en las líneas de llenado. Cuando el producto aireado llega a la máquina llenadora, los pistones neumáticos cavitan. Esto provoca dosificaciones inexactas, botellas insuficientemente llenas y cantidades masivas de producto rechazado en la línea de envasado.
Reología y control de flujo
Los champús se comportan como fluidos no newtonianos. Su viscosidad cambia dependiendo del esfuerzo cortante aplicado y de las reacciones químicas que ocurren dentro del recipiente. Durante la fase acuosa inicial, el fluido ofrece muy poca resistencia. A medida que espesantes como el cloruro de sodio (sal) o polímeros sintéticos (como PEG-150) ingresan al lote, la viscosidad aumenta dramáticamente. El equipo de mezcla debe afrontar esta transición sin problemas.
Si el agitador carece de par suficiente, el motor se detendrá a medida que el producto se espese. Por el contrario, si la velocidad de corte permanece demasiado alta durante la fase de espesamiento, la fuerza mecánica puede romper físicamente las delicadas cadenas de polímero. Esto da como resultado un producto final acuoso que no pasa el control de calidad y no se puede recuperar.
Variables de formulación y desafíos de formato
Las variaciones modernas de productos requieren estrategias de mezcla altamente adaptables. Los champús líquidos, los limpiadores en espuma y los champús en barra sólidos exigen diferentes parámetros de procesamiento. Hidratar espesantes naturales presenta un desafío único en la planta de producción. La suspensión de partículas sólidas como avena coloidal, piritionato de zinc para fórmulas anticaspa o aloe vera requiere un movimiento de fluido preciso.
Si la agitación es demasiado débil, estos sólidos se agrupan y caen al fondo del tanque, creando un lodo que nunca se integra al producto. Si la agitación es demasiado agresiva, las estructuras botánicas se degradan perdiendo su eficacia. Los champús para mascotas especializados a menudo requieren concentraciones más altas de estos agentes calmantes naturales, lo que complica aún más la reología y exige un control preciso sobre la velocidad de mezcla.
Definición del éxito operativo
Una implementación exitosa del tanque elimina por completo estos cuellos de botella físicos. Puede medir este éxito a través de métricas operativas específicas en la planta de producción.
Cero rechazo de lotes debido a aire atrapado o expansión volumétrica.
Dispersión de color, fragancia y principios activos perfectamente homogénea sin grumos localizados.
Tiempos de ciclo predecibles y repetibles para cada lote, independientemente del operador en turno.
La capacidad de pasar de un champú clarificante fino y transparente a un lavado acondicionador denso y opaco utilizando el mismo equipo.
Viscosidad de descarga constante que permite que las máquinas llenadoras funcionen a velocidades nominales máximas sin recalibración.
Configuraciones de agitación y corte del núcleo
La agitación no se trata sólo de mover líquido alrededor de un recipiente. Se trata de controlar las velocidades de cizallamiento, gestionar la distribución del calor y evitar el estancamiento del material en las paredes del tanque. Un solo impulsor no puede realizar todas estas tareas simultáneamente. Los sistemas de alto rendimiento utilizan múltiples zonas de agitación para manejar las complejas fases de la formulación del champú.
Agitadores de Ancla con Rascadores de Teflón
La agitación de barrido maneja el movimiento masivo de productos de alta viscosidad. Un agitador de ancla se adapta perfectamente al contorno interno del barco. Cuenta con raspadores de teflón con bisagras que limpian físicamente las paredes del tanque a medida que gira el ancla. Este movimiento empuja el material altamente viscoso lejos de las paredes calentadas o enfriadas y lo dobla hacia el centro del lote.
Esta acción de limpieza previene la degradación térmica, lo cual es especialmente importante para formulaciones espesas y resistentes, como barras de champú sólidas o acondicionadores fuertes. Sin raspadores, el producto quema la camisa calefactora. Esto arruina el lote y requiere horas de limpieza manual en espacios confinados. Los variadores de frecuencia (VFD) controlan estos agitadores de ancla. Los VFD permiten a los operadores reducir las RPM a medida que aumenta la viscosidad del producto. Reducir la velocidad de barrido minimiza la entrada de aire y al mismo tiempo mantiene el movimiento del fluido a granel.
Integración de un mezclador homogeneizador de líquidos
La dispersión de polvos rebeldes, gomas hidratantes y siliconas emulsionantes requiere un corte mecánico extremo. Aquí es donde un El mezclador homogeneizador de líquidos se convierte en un requisito absoluto. Los homogeneizadores fuerzan el producto a través de un espacio estrecho y mecanizado con precisión entre un rotor de alta velocidad y un estator estacionario. Esta acción descompone las materias primas a nivel microscópico, creando emulsiones estables.
Los ingenieros deben elegir entre homogeneizadores de entrada inferior y de entrada superior. Los modelos de entrada inferior son ideales para champús porque procesan los materiales más pesados y viscosos en el punto más bajo del tanque. Emulsionan fácilmente siliconas y dispersan uniformemente aditivos naturales como miel o extractos botánicos en la base tensioactiva. Sin embargo, existe una estricta compensación. El alto cizallamiento crea calor localizado y posible aireación. Los operadores deben ejercer un control preciso, utilizando el homogeneizador solo durante períodos de tiempo específicos dentro del ciclo del lote, generalmente antes de que se agreguen los espesantes finales.
Mezcladores contrarrotativos
Para formulaciones complejas y de alto rendimiento, los mezcladores contrarrotativos ofrecen capacidades de mezcla superiores. Estos sistemas cuentan con dos juegos de cuchillas que giran en direcciones opuestas sobre ejes concéntricos. El ancla exterior mueve el producto hacia adentro y raspa las paredes, mientras que las paletas internas empujan el producto hacia afuera. Esto crea un patrón de flujo complejo que se cruza y mezcla rápidamente viscosidades dispares.
Los diseños contrarrotativos eliminan por completo las zonas muertas. Son particularmente eficaces cuando se mezclan agentes acondicionadores pesados o ceras espesas en una base tensioactiva más ligera. Las fuerzas opuestas cortan el producto suave pero completamente, asegurando una mezcla perfectamente uniforme en una fracción del tiempo requerido por un agitador de un solo eje.
Gestión de la aireación: el papel de los sistemas de vacío
El aire es el enemigo de la fabricación de champús. Una vez que las microburbujas quedan atrapadas en un fluido de alta viscosidad, son increíblemente difíciles de eliminar. Los tanques de mezcla atmosférica dependen de una agitación lenta y largos períodos de descanso para permitir que el aire escape de forma natural. Los recipientes de vacío resuelven el problema activamente manipulando la presión atmosférica dentro del tanque.
Mecánica de mezcla al vacío
Dibujando un vacío dentro del El tanque de mezcla de champú evita que entre aire en el lote en primer lugar. Durante las fases de inducción de polvo y de alto cizallamiento, el tanque funciona bajo presión negativa (normalmente alrededor de -0,09 MPa). Los polvos se pueden aspirar directamente al fluido debajo de la superficie mediante succión al vacío a través de una válvula inferior o un eductor en línea.
Esto elimina el polvoriento proceso de incorporación de aire al verter polvos a través de una entrada superior. El entorno de vacío garantiza que el vórtice creado por el homogeneizador atraiga líquido, no aire atmosférico. Al eliminar el aire del espacio superior del tanque, se elimina la fuente principal de expansión volumétrica.
Desaireación del producto terminado
Incluso con un procesamiento cuidadoso, se pueden formar algunas microburbujas durante la reacción química de los tensioactivos o durante la transferencia de materias primas. Los sistemas de vacío destacan por la desaireación activa. Antes de que el lote se bombee al tanque de retención, los operadores aplican la presión de vacío máxima al recipiente.
La presión negativa hace que las microburbujas arrastradas se expandan en tamaño, suban rápidamente a la superficie y exploten. El agitador del ancla funciona a muy baja velocidad durante esta fase. Esta suave acción de plegado expone continuamente el nuevo fluido a la interfaz de vacío en la superficie, asegurando que todo el lote se desairee completamente.
Análisis de valor operativo
Un recipiente apto para vacío requiere un calibre de acero más pesado, cabezas abombadas reforzadas y sellos mecánicos especializados, lo que aumenta la inversión inicial en equipo. Sin embargo, el valor operativo supera rápidamente este costo inicial. El mezclado al vacío elimina el tiempo de sedimentación de 24 a 48 horas que tradicionalmente se requiere antes del envasado.
Métrica de proceso
Tanque de mezcla atmosférica
Tanque de mezcla al vacío
Inducción de polvo
Descarga superior manual (mucho polvo/aire)
Extracción de vacío subterránea (libre de polvo)
Nivel de aireación
Alto (Requiere mezcla lenta)
Near Zero (Permite mezclar a alta velocidad)
Tiempo de asentamiento
24 a 48 horas en tanques de retención
Descarga inmediata a la línea de llenado
Precisión del peso de llenado
Inconsistente debido a la espuma atrapada
Altamente preciso y repetible
Control térmico: ingeniería del tanque de mezcla de líquidos con doble camisa
La temperatura dicta la viscosidad y la solubilidad química. Se requiere una gestión térmica precisa para fundir los ingredientes sólidos, facilitar los enlaces químicos y estabilizar el producto final. Un tanque de pared simple es totalmente inadecuado para la producción profesional de champú, ya que depende de la temperatura ambiente, que fluctúa y arruina la consistencia del lote.
Calefacción para integración de fases
Muchos champús premium utilizan tensioactivos sólidos, ceras, alcoholes grasos o espesantes pesados. Estos ingredientes deben fundirse en la fase acuosa antes de que pueda ocurrir la emulsificación. A El tanque de mezcla de líquido con doble camisa hace circular un medio calefactor alrededor del recipiente interior para transferir calor de manera uniforme a través de toda la superficie mojada.
Las instalaciones suelen utilizar vapor, agua caliente o aceite térmico como medio de calentamiento. El vapor proporciona tiempos de aceleración rápidos pero requiere un sistema de caldera de alta presión. El agua caliente ofrece un calentamiento suave y altamente controlable, lo cual es excelente para fórmulas sensibles que podrían quemarse. El aceite térmico puede alcanzar temperaturas muy altas sin necesidad de tuberías de alta presión, aunque se enfría mucho más lentamente que el agua. La elección del medio influye en gran medida en los tiempos del ciclo del lote.
Enfriamiento controlado para estabilización de la viscosidad y protección activa
El calentamiento es sólo la mitad del proceso térmico. Se requiere un enfriamiento rápido y controlado para 'fijar' la viscosidad final del champú. Si un lote se enfría demasiado lentamente, los polímeros pueden continuar entrecruzándose de manera impredecible, lo que da como resultado un producto demasiado espeso para bombear. Además, el enfriamiento protege los ingredientes sensibles al calor.
Los aceites esenciales, los prebióticos, los probióticos y los delicados extractos naturales utilizados en líneas premium para el cuidado de humanos y mascotas sufren degradación térmica si se agregan a un lote caliente. La chaqueta debe bajar rápidamente la temperatura del lote a una zona segura (generalmente por debajo de 40 °C) antes de que se introduzcan estos ingredientes activos. Golpear el lote con agua helada puede provocar que las ceras precipiten de la solución, por lo que la curva de enfriamiento debe programarse y controlarse.
Diseño de ingeniería de chaquetas
El diseño físico de la chaqueta afecta la eficiencia de la transferencia de calor. Las chaquetas con hoyuelos presentan un patrón de puntos de soldadura que crean turbulencias en el medio de calentamiento o enfriamiento a medida que fluye alrededor del tanque. Esta turbulencia aumenta la superficie de transferencia de calor y la eficiencia, lo que la hace ideal para vapor o agua. Las camisas de medio tubo sueldan un tubo partido directamente al exterior del recipiente en forma de espiral. Esto proporciona una excelente rigidez estructural para aplicaciones de vapor a alta presión y dirige el flujo del medio con precisión. Seleccionar la geometría de la chaqueta adecuada garantiza cambios rápidos de temperatura y tiempos de ciclo generales más cortos.
Normas de Materiales y Cumplimiento Sanitario
Los productos de cuidado personal se aplican directamente sobre la piel, el cuero cabelludo y el cabello. El equipo utilizado para fabricarlos debe cumplir con estrictas normas sanitarias para evitar la contaminación microbiana y la corrosión química. Un tanque mal construido albergará bacterias y óxido, contaminando líneas enteras de productos.
Metalurgia y sensibilidad al pH
A El tanque de mezcla de acero inoxidable es la base de la industria, pero el grado específico de acero es muy importante. El acero inoxidable 316L es el estándar obligatorio para todas las piezas húmedas (superficies que tocan el producto). Los champús suelen contener altos niveles de cloruros (sales) que se utilizan como agentes espesantes. El acero inoxidable estándar 304 es altamente susceptible a la corrosión por tensión de cloruro, agrietamiento y picaduras cuando se expone a la sal con el tiempo.
Además, las líneas de productos varían drásticamente en pH. La piel humana requiere fórmulas ligeramente ácidas (alrededor de pH 5,5), mientras que algunos champús para perros son ligeramente alcalinos. El acero inoxidable 316L contiene molibdeno, que proporciona la resistencia a la corrosión necesaria en este amplio espectro de pH. La cubierta exterior y los soportes estructurales no mojados pueden utilizar acero inoxidable 304 para optimizar los costos del equipo sin sacrificar la seguridad del producto.
Acabado superficial y pulido
El acero inoxidable en bruto tiene grietas microscópicas que albergan bacterias y atrapan residuos del producto. Para evitar la acumulación de microbios, el interior del tanque debe pulirse mecánicamente. Un estándar de la industria para recipientes sanitarios es una rugosidad superficial (Ra) inferior a 0,4 µm. Este acabado tipo espejo garantiza que los polímeros pegajosos, las gomas y los tensioactivos densos no se adhieran a las paredes. Facilita una limpieza rápida y profunda entre lotes y previene la formación de biopelículas.
Integración CIP y SIP
La limpieza manual es peligrosa, requiere mucho tiempo y es inconsistente. Los tanques modernos integran sistemas de limpieza in situ (CIP). Las bolas rociadoras estratégicamente colocadas rocían todo el interior con soluciones de limpieza a alta presión, ácidos y desinfectantes. Es vital diseñar el tanque sin 'piernas muertas' (secciones de tubería donde el fluido puede estancarse).
Un CIP efectivo requiere un flujo turbulento (generalmente superior a 5 pies por segundo) a través de todas las tuberías para eliminar los residuos. Esta limpieza automatizada es absolutamente necesaria cuando se cambia de fórmulas químicas estándar a lotes naturales, sin conservantes o seguros para el microbioma. Cualquier contaminación cruzada de un lote anterior puede arruinar la integridad de una línea de productos especializada y provocar costosas retiradas del mercado.
Riesgos de implementación y requisitos de las instalaciones
La adquisición de nuevos equipos implica alinear la maquinaria con la infraestructura de las instalaciones existentes. Pasar por alto estas realidades de ingeniería provoca retrasos en las implementaciones, presupuestos inflados y un rendimiento comprometido de las máquinas en la planta de producción.
Tamaño del lote versus tiempo del ciclo
Más grande no siempre es mejor al dimensionar un recipiente para mezclar. Los fabricantes deben tomar la decisión entre comprar un tanque más grande o optimizar un tanque más pequeño para tiempos de ciclo más rápidos. Un enorme tanque de 5.000 litros tarda mucho más en calentarse y enfriarse que uno de 1.000 litros debido a la relación superficie-volumen.
Si la caldera o el enfriador de la instalación no pueden suministrar suficiente energía rápidamente, el tanque grande se convierte en un enorme cuello de botella térmico. A menudo, ejecutar varios lotes rápidos en un recipiente más pequeño y altamente automatizado produce un mayor rendimiento diario que esperar a que un solo lote masivo se caliente y se enfríe.
Requisitos de servicios públicos
Los tanques de mezcla de alto rendimiento consumen importantes recursos de las instalaciones. Los administradores de las instalaciones deben evaluar las capacidades actuales de sus servicios públicos antes de la instalación. Los motores homogeneizadores de alto consumo requieren paneles eléctricos robustos y un amperaje específico para manejar los picos de arranque. Los sistemas de doble camisa exigen un tonelaje de enfriador y caballos de fuerza de caldera adecuados para alcanzar las tasas de rampa objetivo.
Si no se actualizan los servicios públicos de las instalaciones para soportar el nuevo equipo, se producirán tiempos de aceleración lentos, un rendimiento de corte débil y frecuentes disparos de los disyuntores. Debe calcular los requisitos totales de BTU para calentar y enfriar la masa específica de su lote más grande.
Capacitación y automatización de operadores
La complejidad de los tanques de doble agitación, clasificados al vacío y controlados térmicamente requiere una operación experta. Depender del funcionamiento manual de la válvula introduce graves errores humanos. Los operadores pueden abrir una válvula de enfriamiento demasiado tarde, hacer funcionar el homogeneizador durante demasiado tiempo o realizar el vacío en la fase incorrecta. Los sistemas PLC (controlador lógico programable) y HMI (interfaz hombre-máquina) totalmente automatizados mitigan este riesgo.
Los sistemas de gestión de recetas permiten a los ingenieros de procesos programar RPM, puntos de ajuste de temperatura y etapas de vacío exactos. El operador simplemente selecciona la receta y monitorea el proceso. Esta automatización garantiza un control repetible de la viscosidad y una regulación precisa de la temperatura, independientemente del operador que esté realizando el turno.
Conclusión
Controlar la formación de espuma y la viscosidad en la producción de champú es imposible con la agitación estándar. Requiere un sistema especialmente diseñado que equilibre perfectamente el corte, el barrido y el control térmico. A medida que las formulaciones se vuelven más complejas, depender de equipos obsoletos garantiza lotes inconsistentes, aire atrapado y pérdida de ingresos en la línea de envasado.
Al evaluar opciones, haga coincidir las especificaciones del tanque con su formulación más difícil. Si produce champús naturales para mascotas espesos, sin sulfatos y con sólidos suspendidos, dé prioridad a las capacidades de vacío, un rotor-estator de alto cizallamiento y motores raspadores robustos. No comprometa la metalurgia ni el diseño de la chaqueta térmica, ya que estos determinan la vida útil y la flexibilidad de la máquina.
Tome los siguientes pasos para garantizar una integración exitosa del equipo:
Solicite una prueba de aceptación de fábrica (FAT) utilizando su formulación específica y más desafiante para validar los resultados de viscosidad y el torque del motor.
Realice una prueba a escala piloto para demostrar las capacidades de desaireación del sistema antes de comprometerse con un buque de producción a gran escala.
Audite las capacidades eléctricas, enfriadoras y de calderas actuales de sus instalaciones para asegurarse de que puedan satisfacer las demandas de servicios públicos del nuevo equipo.
Especifique acero inoxidable 316L para todas las piezas húmedas y verifique que el pulido de la superficie cumpla con los requisitos sanitarios mediante la documentación.
Implemente un sistema PLC totalmente automatizado para bloquear los parámetros de la receta y eliminar los errores del operador durante las fases complejas de calentamiento y enfriamiento.
Preguntas frecuentes
P: ¿Por qué mi lote de champú tiene microburbujas y cómo soluciona esto un tanque de mezcla?
R: Se forman microburbujas cuando los tensioactivos atrapan el aire atmosférico durante la agitación a alta velocidad. Un tanque de mezcla con clasificación de vacío soluciona este problema operando bajo presión negativa. Evita la entrada de aire durante la inducción del polvo y extrae las burbujas existentes del líquido viscoso antes de descargar el lote a la línea de llenado.
P: ¿Necesito un mezclador homogeneizador de líquidos para champús transparentes?
R: No necesariamente. Los homogeneizadores suelen ser necesarios para los champús nacarados, opacos o acondicionadores que necesitan emulsión y dispersión de aditivos naturales. Los champús transparentes generalmente solo requieren una agitación suave para mezclar los tensioactivos y el agua sin generar espuma excesiva ni enturbiar el producto.
P: ¿En qué se diferencian los equipos a la hora de fabricar champús especializados para mascotas o fórmulas sin SLS?
R: Las fórmulas especializadas utilizan espesantes naturales y sólidos suspendidos como la avena. Requieren acero inoxidable 316L para resistir la corrosión contra niveles variables de pH. También exigen camisas de enfriamiento precisas para proteger los ingredientes activos delicados y controles de corte adaptables para evitar que los sólidos naturales se aglutinen durante la hidratación.
P: ¿Cuál es la ventaja de un tanque de mezcla de líquidos con doble camisa sobre un tanque de pared simple?
R: Un tanque con doble camisa permite un control térmico activo. Proporciona el calor necesario para fundir tensioactivos sólidos y ceras durante la fase inicial. También proporciona un enfriamiento rápido y controlado para establecer la viscosidad del producto final y proteger los aditivos sensibles al calor de la degradación térmica antes de la descarga.
P: ¿Cómo se mezcla champú de alta viscosidad sin quemarlo en las paredes del tanque?
R: La mezcla de alta viscosidad requiere un agitador de ancla equipado con raspadores de pared de teflón con bisagras. A medida que gira el agitador, los raspadores limpian físicamente las paredes calentadas del tanque. Esto mueve constantemente el producto espeso de regreso al centro del lote, evitando quemaduras localizadas y degradación térmica.
P: ¿Puede un tanque de mezcla de acero inoxidable manejar formulaciones de champú con alto contenido de sal?
R: Sí, siempre que esté construido con el grado de acero correcto. El acero inoxidable 316L es estrictamente necesario para piezas húmedas en formulaciones con alto contenido de sal. Contiene molibdeno, que previene las picaduras inducidas por cloruro y el agrietamiento por corrosión bajo tensión que destruirían rápidamente el acero inoxidable 304 estándar.
P: ¿Cuál es la RPM ideal para mezclar champú para evitar la formación de espuma?
R: No existe una RPM ideal única, ya que depende del diámetro del agitador y de la viscosidad del producto en tiempo real. La agitación debe comenzar más rápido para mezclar el agua y los tensioactivos y luego disminuir significativamente a medida que se agregan espesantes. Los variadores de frecuencia (VFD) son esenciales para ajustar dinámicamente la velocidad y evitar la formación de espuma.