Środki do mycia twarzy, żele aloesowe, produkty po opalaniu, żele do stylizacji, żele lecznicze i inne preparaty do higieny osobistej mogą wydawać się proste, ponieważ mogą płynnie płynąć, ale często zachowują się nieprzewidywalnie podczas pakowania. Przezroczysty żel może zatrzymać widoczne pęcherzyki. Środek powierzchniowo czynny może się pienić, jeśli jest poruszany zbyt agresywnie. Zagęszczona formuła może chwilowo rozrzedzić się pod wpływem ścinania, a następnie odzyskać siły po napełnieniu. Zachowania te bezpośrednio wpływają na dokładność dawki, czystość probówki i jakość uszczelnienia.
Dokładne pakowanie żelu wymaga zatem kontroli od pojemnika zbiorczego po gotową tubę. Dozownik jest tylko jedną częścią systemu. Temperatura produktu, ciśnienie przesyłu, stan zbiornika, geometria dyszy, ruch napełniania, położenie rurki i uszczelnienie mają wpływ na wynik. W porównaniu z zwykłą butelką Napełniarka , przewód rurowy musi również chronić pusty obszar końcowy i tworzyć spójne zamknięcie po dozowaniu żelu.
Przed ustawieniem maszyny należy zapoznać się z zachowaniem żelu
Pierwszym krokiem w kierunku dokładnego napełniania jest zdefiniowanie reologii żelu w praktycznych warunkach produkcyjnych. Operatorzy muszą wiedzieć, czy produkt jest rozlewny, elastyczny, ciągliwy, tiksotropowy, wrażliwy na ścinanie, pieniący się lub wrażliwy na temperaturę. Pojedyncza wartość lepkości zmierzona w jednych warunkach laboratoryjnych może nie opisywać zachowania żelu w pompach, zaworach, wężach i dyszach.
Uwzględnij rozrzedzanie ścinaniem i regenerację
Wiele żeli do higieny osobistej staje się mniej lepkich podczas pompowania lub tłoczenia ich przez wąską dyszę. Po wejściu do tuby konstrukcja się odbudowuje. Może to być korzystne, ponieważ żel łatwiej się napełnia, ale może również powodować zmiany, jeśli maszyna się zatrzyma lub zmieni prędkość. Pierwsze tuby po długim postoju mogą nie przyjąć produktu w dokładnie takim samym stanie jak tuby napełniane podczas pracy ciągłej.
Próby powinny zatem obejmować rozruch, pracę ciągłą, krótkie przerwy i warunki ponownego uruchomienia. Zespół powinien obserwować masę wypełnienia, wartość odcięcia, poziom pęcherzyków i wygląd produktu po odzyskaniu. Jeśli formuła zmienia się silnie pod wpływem ścinania, szczególnie ważny staje się stabilny czas cyklu i dostarczanie produktu.
Zredukuj ilość powietrza, zanim żel dotrze do wypełniacza
Powietrze może przedostać się podczas dyspergowania proszku, mieszania przy dużej prędkości, przenoszenia, ponownego napełniania zbiornika lub recyrkulacji. W produktach nieprzezroczystych małe pęcherzyki mogą nie być widoczne od razu, ale nadal mogą wpływać na wagę wypełnienia i objętość produktu. W przezroczystych żelach nawet niewielkie napowietrzenie może sprawić, że gotowe opakowanie będzie wyglądało na wadliwe.
Mieszanie próżniowe lub odpowietrzanie może usunąć porwane powietrze przed pakowaniem. Rurociągi przesyłowe powinny unikać niepotrzebnych turbulencji i wycieków na ssaniu. Zbiornik należy napełniać w sposób kontrolowany, nie pozwalając, aby żel spadał z wysokości. Jeśli do utrzymania jednorodności wymagane jest mieszanie, powinno ono być wystarczająco wolne, aby uniknąć powstania wiru.
Konsekwentnie dostarczaj żel do systemu dozującego
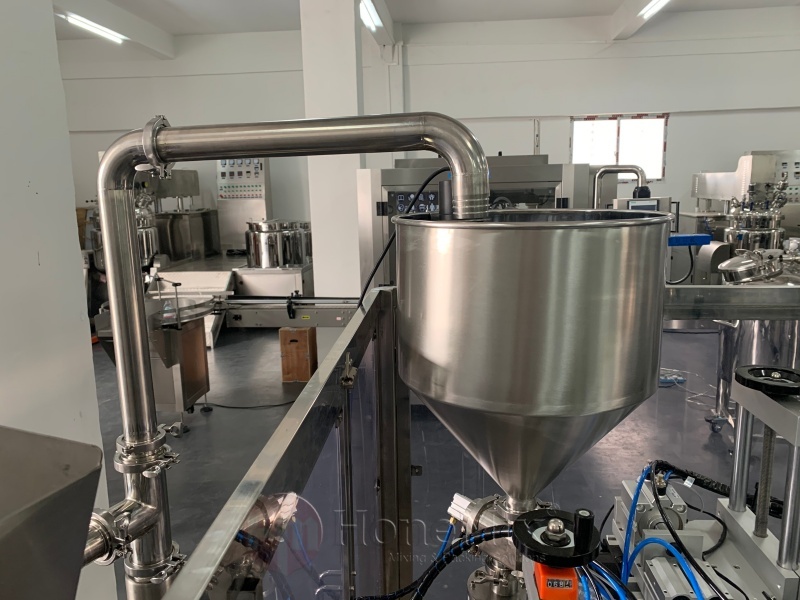
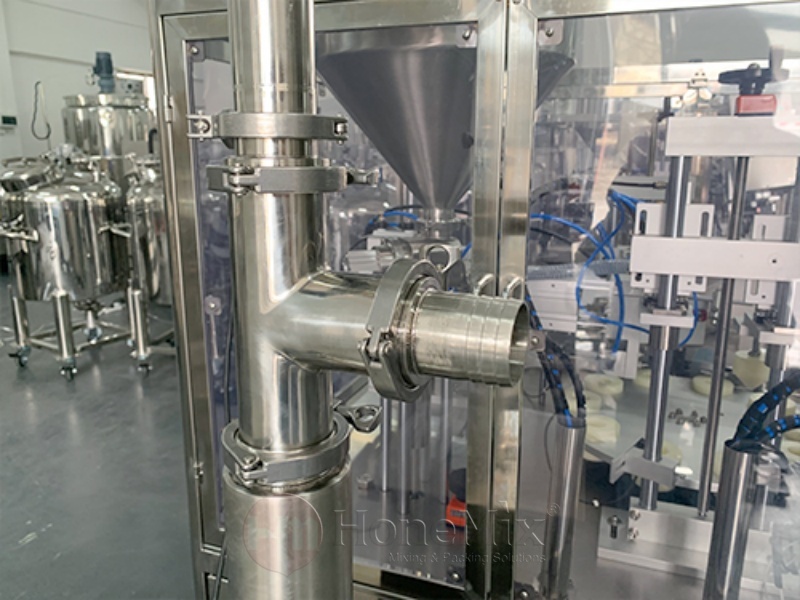
Nawet precyzyjny tłok lub pompa nie są w stanie zapewnić niezawodnego dozowania, jeśli zmienią się warunki na wlocie. Poziom produktu, temperatura i ciśnienie zasilania powinny mieścić się w ustalonym zakresie. System przenoszenia musi być dobrany odpowiednio do żelu, a nie dobrany tak, jakby produktem była woda.
Kontroluj temperaturę podczas napełniania
Temperatura może zmienić lepkość żelu i zachowanie pęcherzyków. Ciepły żel może płynąć szybciej i łatwiej kapać, natomiast chłodniejszy żel może powodować wyższe ciśnienie i wolniejsze napełnianie butli. Produkcja powinna określić akceptowalne okno temperatury napełniania i monitorować je tam, gdzie prawdopodobne są odchylenia.
Unikaj głodzenia lub nadmiernego zwiększania ciśnienia wypełniacza
Jeśli poziom zbiornika będzie zbyt niski, system dozujący może pobierać powietrze. Jeśli pompa transferowa zapewnia nadmierne ciśnienie, zawory mogą przeciekać lub dawki mogą się różnić. Kontrola poziomu, odpowiedni dobór pompy i skoordynowane uzupełnianie pomagają utrzymać stabilny stan na wlocie. Linia powinna się zatrzymać lub włączyć alarm, zanim zacznie wytwarzać rurki z widocznym napowietrzeniem lub niedopełnieniem.
Wybierz metodę dozowania pasującą do produktu
Wypełnianie tłokowe jest szeroko stosowane w żelach, ponieważ może obsługiwać szeroki zakres lepkości i zapewniać powtarzalne objętości, gdy ilość produktu jest stabilna. Inne typy pomp mogą być odpowiednie dla określonych receptur, ale przy wyborze należy wziąć pod uwagę ścinanie, czyszczenie, cząstki i wymagany zakres objętości.
Sprawdź dokładność za pomocą żelu produkcyjnego
W przypadku prób maszynowych należy, jeśli to możliwe, używać rzeczywistego środka czyszczącego lub żelu. Testy wody mogą potwierdzić podstawowe działanie mechaniczne, ale nie odtwarzają czasu napełniania, działania strun, reakcji zaworu ani zachowania powietrza. Próba powinna obejmować najmniejsze i największe zamierzone objętości napełnienia oraz oczekiwany zakres lepkości.
Kontrole masy netto pozostają przydatne nawet wtedy, gdy wypełniacz mierzy objętość. Zespół powinien tarować puste probówki, mierzyć poszczególne napełnione jednostki i obliczać różnice. Gęstość należy potwierdzić, jeśli może się zmienić pod wpływem napowietrzania lub temperatury. Limity akceptacji powinny odzwierciedlać deklarowaną zawartość, wewnętrzny standard jakości i obowiązujące wymagania rynkowe.
Ustaw oddzielnie prędkość napełniania i rozładowania
Cylinder lub pompa może wymagać wolniejszego suwu ssania, aby uniknąć kawitacji, podczas gdy suw tłoczenia może wymagać innego profilu, aby skutecznie się napełnić. Ustawienie jednej prędkości jest często kompromisem. Tam, gdzie pozwala na to system sterowania, oddzielne parametry przyspieszania, napełniania i odcięcia mogą poprawić powtarzalność i zmniejszyć wstrząsy mechaniczne.
Użyj dyszy, aby kontrolować czystość powietrza, naciągu i rurki
Dysza jest ostatnim punktem kontaktu, zanim produkt dostanie się do tuby. Jego średnica wewnętrzna, kształt wylotu, konstrukcja odcięcia, głębokość napełniania i prędkość pobierania wpływają na wygląd i dokładność każdej dawki.
Wypełniaj od dołu do góry
Umieszczenie dyszy w pobliżu dna pustej tuby i podnoszenie jej w miarę wzrostu poziomu produktu pomaga ograniczyć fałdowanie i zatrzymywanie powietrza. Ruch powinien być zsynchronizowany z dawką. Jeśli dysza uniesie się zbyt szybko, żel może rozciągnąć się w cienkie pasmo. Jeśli wzrasta zbyt wolno, może wzrosnąć ciśnienie i produkt może rozmazać ściankę tubki.
Utwórz czyste odcięcie
Struganie występuje, gdy żel pozostaje połączony pomiędzy dyszą a napełnioną rurką po zakończeniu dawki. Pomocny może być dodatni zawór odcinający, funkcja zasysania, odpowiednia średnica wylotu i kontrolowane pobieranie. Najlepsze dopasowanie zależy od elastyczności i lepkości żelu. Nadmierne zasysanie może zasysać powietrze do dyszy, natomiast niewystarczające odcięcie powoduje pozostawienie produktu na ściance tuby.
Dostosuj proces do różnic w środkach czyszczących i żelach do higieny osobistej
Nie wszystkie żele można stosować według tej samej receptury. Środek powierzchniowo czynny do mycia twarzy może się pienić, natomiast żel karbomerowy może być przezroczysty i wrażliwy na pęcherzyki. Żel złuszczający może zawierać cząstki, które wpływają na zastawki i rozmiar dyszy. Żel do rąk na bazie alkoholu może wymagać uwagi ze względu na lotność i bezpieczeństwo obiektu.
Kontroluj pienienie w środkach do mycia twarzy
Piana może powstać w wyniku mieszania z dużą prędkością, wycieków powietrza, swobodnego spadania, szybkiego zasysania lub rozpryskiwania wewnątrz rurki. Ważny jest transfer o niskiej turbulencji i napełnianie od dołu do góry. Jeśli produkt zawiera środki powierzchniowo czynne, w linii należy unikać niepotrzebnej recyrkulacji i agresywnego mieszania w zbiorniku.
Piana może opaść po napełnieniu, pozostawiając pozornie niską tubę lub zmieniając zawartość netto. Kontrole jakości powinny zatem określać, kiedy próbka jest ważona i kontrolowana. Proces ten powinien wyeliminować pianę, a nie polegać na długim czasie oczekiwania na jej ukrycie.
Utrzymuj obszar uszczelnienia wolny od żelu
Dokładne dozowanie nie wystarczy, jeśli żel dotrze do uszczelki ogonowej. Zanieczyszczenie produktu może osłabić wiązanie i spowodować wyciek. Wybrana objętość wypełnienia powinna pozostawiać wystarczającą długość pustej rurki, a rurka powinna płynnie przechodzić od napełniania do uszczelniania, bez ściskania.
W przypadku rur plastikowych i laminowanych można stosować zgrzewanie gorącym powietrzem lub ultradźwiękowe. Systemy ultradźwiękowe mogą zapewnić kompaktowe, zlokalizowane uszczelnienie odpowiednich materiałów, podczas gdy systemy gorącego powietrza zależą od kontrolowanego ogrzewania i kompresji. Próby pieczęci powinny ocenić wytrzymałość, wygląd, przycięcie i kodowanie przy normalnej szybkości produkcji.
Utwórz plan weryfikacji dokładności i jakości
Praktyczny plan zaczyna się od zatwierdzenia uruchomienia i jest kontynuowany przez całą partię. Powinien określać częstotliwość napełniania, kontrolę wzrokową, limity pęcherzyków, kontrole uszczelnień, weryfikację kodu i działania w przypadku wyników wykraczających poza limit. Próbki należy pobierać po długich postojach, ponownym napełnianiu zbiornika, regulacjach i przezbrojeniach, ponieważ zdarzenia te mogą zakłócić proces.
Standaryzuj przepisy dotyczące wymiany
W przypadku fabryk o wielu jednostkach SKU każda kombinacja żelu i tubki powinna mieć zatwierdzoną konfigurację obejmującą rozmiar uchwytu, dyszę, głębokość napełniania, parametry dozowania, odcięcie, ustawienia uszczelnienia, położenie trymu i kryteria kontroli. Kontrola receptur skraca wymianę przy jednoczesnym zachowaniu jakości.
Wybierz maszynę do wykonania pełnego zadania pakowania w żel
Decyzja o zakupie powinna uwzględniać reologię produktu, wrażliwość pęcherzyków, cząstki, zakres wypełnienia, materiał tuby, wymiary tuby, metodę uszczelniania, kodowanie, pojemność, czyszczenie i przyszłe formaty. Próba dostawcy powinna obejmować reprezentatywne formuły i składniki opakowania, a nie ogólne materiały testowe.
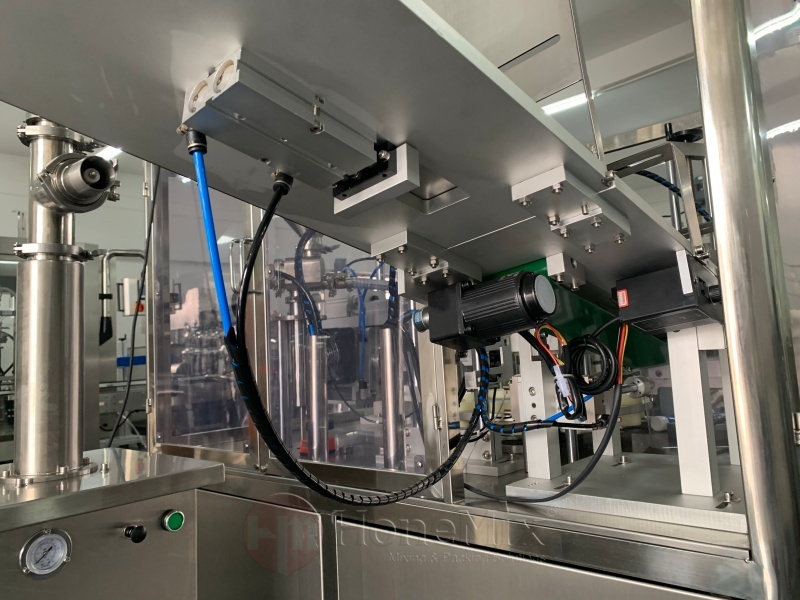
W przypadku zastosowań w tubach z tworzyw sztucznych i laminowanych wymagających napełniania, orientacji, uszczelniania ultradźwiękowego, kodowania, przycinania i rozładowywania, odpowiednio skonfigurowany Maszyna do napełniania tub żelowych może zapewnić kontrolowaną platformę. Ostateczną konfigurację należy jeszcze porównać z rzeczywistym środkiem czyszczącym lub żelem do higieny osobistej, ponieważ zachowanie formuły determinuje prawidłową pompę, dyszę, prędkość i metodę czyszczenia.
Uzyskanie dokładnych tubek żelowych w codziennej produkcji
Dokładność wynika z kontrolowania całej ścieżki materiału i pakowania. Stabilny, odpowietrzony żel należy przenosić bez turbulencji, dozować w powtarzalnych warunkach, napełniać przez odpowiednią ruchomą dyszę, trzymać z dala od strefy uszczelnienia i zamykać w procesie dostosowanym do tuby. Ciągłe kontrole potwierdzają następnie, że wydajność pozostaje stabilna w całej partii.
HONEMIX zapewnia sprzęt do mieszania, przetwarzania próżniowego, przechowywania, przenoszenia, napełniania, napełniania tub, uszczelniania i pakowania środków czyszczących, produktów do pielęgnacji skóry, higieny osobistej i produktów pokrewnych. Producenci mogą udostępnić próbkę żelu, informacje o lepkości, specyfikacje probówek, objętość napełnienia, docelową wydajność i wymagania fabryczne, aby można było ocenić konfigurację sprzętu w oparciu o rzeczywiste warunki produkcji.