Detergenti per il viso, gel di aloe, prodotti doposole, gel per lo styling, gel medicati e altre formule per la cura personale possono sembrare semplici perché possono scorrere, ma spesso si comportano in modo imprevedibile durante il confezionamento. Un gel trasparente può intrappolare bolle visibili. Un detergente tensioattivo può formare schiuma se spostato in modo troppo aggressivo. Una formula addensata può diventare temporaneamente sottile sotto taglio e poi riprendersi dopo il riempimento. Questi comportamenti influiscono direttamente sull'accuratezza della dose, sulla pulizia delle provette e sulla qualità della sigillatura.
Un confezionamento accurato del gel richiede quindi il controllo dal contenitore sfuso al tubo finito. L'unità di dosaggio è solo una parte del sistema. La temperatura del prodotto, la pressione di trasferimento, le condizioni della tramoggia, la geometria dell'ugello, il movimento di riempimento, il posizionamento del tubo e la sigillatura sono tutti fattori che influenzano il risultato. Rispetto ad una bottiglia generale Riempitrice , una linea di tubi deve anche proteggere un'area di coda vuota e formare una chiusura coerente dopo che il gel è stato dosato.
Capire come si comporta il gel prima di impostare la macchina
Il primo passo verso un riempimento accurato è definire la reologia del gel in termini pratici di produzione. Gli operatori devono sapere se il prodotto è colabile, elastico, filante, tixotropico, sensibile al taglio, schiumoso o sensibile alla temperatura. Un singolo valore di viscosità misurato in una condizione di laboratorio potrebbe non descrivere come si comporterà il gel in pompe, valvole, tubi flessibili e ugelli.
Considerare l'assottigliamento e il recupero del taglio
Molti gel per la cura personale diventano meno viscosi quando vengono pompati o forzati attraverso un ugello stretto. Dopo essere entrati nel tubo, la struttura si ricostruisce. Ciò può essere utile perché il gel si riempie più facilmente, ma può anche creare variazioni se la macchina si ferma o cambia velocità. I primi tubi dopo un lungo arresto potrebbero non ricevere il prodotto esattamente nelle stesse condizioni dei tubi riempiti durante il funzionamento a regime.
Le prove dovrebbero quindi includere l'avvio, il funzionamento continuo, brevi pause e condizioni di riavvio. Il team deve osservare il peso di riempimento, il valore limite, il livello di bolla e l'aspetto del prodotto dopo il recupero. Se la formula cambia fortemente con il taglio, la stabilità dei tempi del ciclo e della fornitura del prodotto diventano particolarmente importanti.
Ridurre l'aria prima che il gel raggiunga il riempitivo
Potrebbe entrare aria durante la dispersione della polvere, la miscelazione ad alta velocità, il trasferimento, il riempimento della tramoggia o il ricircolo. Nei prodotti opachi, le piccole bolle potrebbero non essere immediatamente visibili, ma possono comunque influenzare il peso di riempimento e il volume del prodotto. Nei gel trasparenti, anche una minima aerazione può far sembrare difettosa la confezione finita.
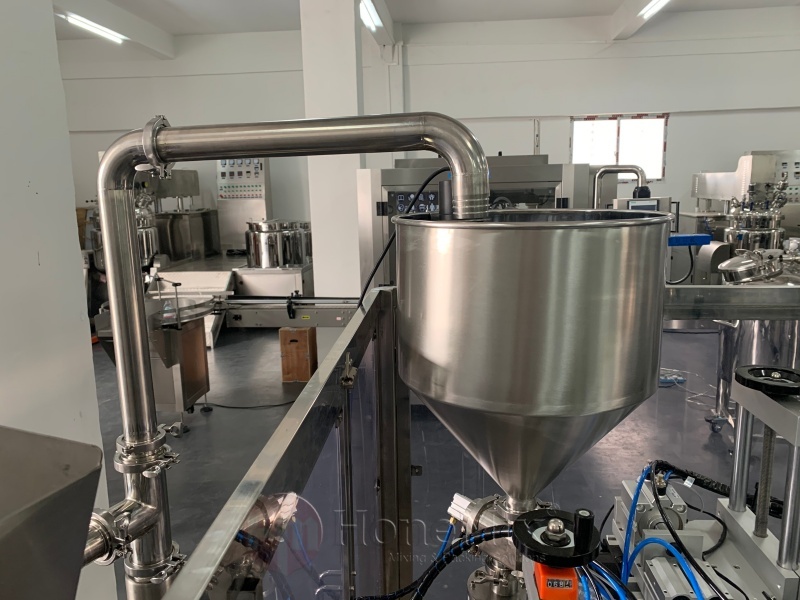
La miscelazione sotto vuoto o la deaerazione possono rimuovere l'aria intrappolata prima del confezionamento. Le tubazioni di trasferimento dovrebbero evitare inutili turbolenze e perdite di aspirazione. La tramoggia deve essere riempita in modo controllato evitando che il gel cada dall'alto. Se è necessaria l'agitazione per mantenere l'uniformità, dovrebbe essere sufficientemente lenta da evitare la creazione di un vortice.
Fornire il gel al sistema di dosaggio in modo coerente
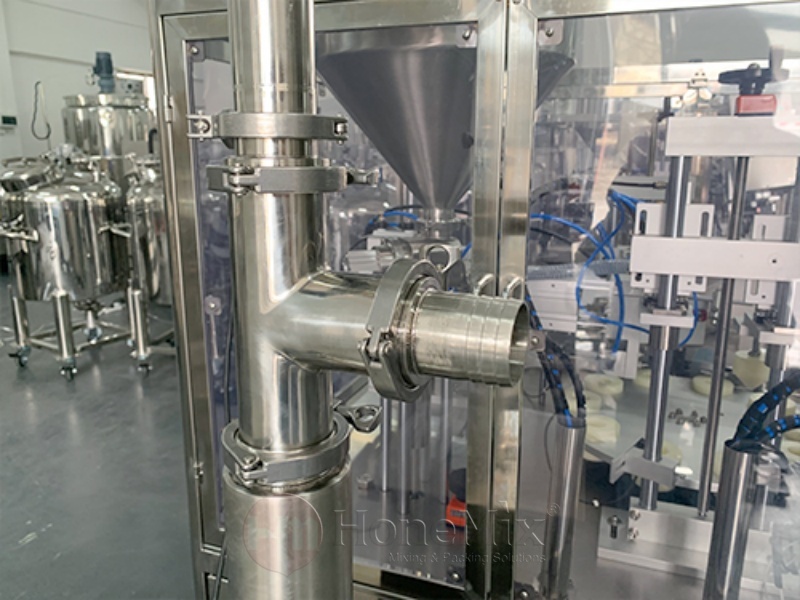
Anche un pistone o una pompa precisi non possono effettuare un dosaggio affidabile se le condizioni di ingresso cambiano. Il livello del prodotto, la temperatura e la pressione di alimentazione devono rimanere entro un intervallo stabilito. Il sistema di trasferimento deve essere dimensionato per il gel anziché selezionato come se il prodotto fosse acqua.
Controllo della temperatura durante il ciclo di riempimento
La temperatura può modificare la viscosità del gel e il comportamento delle bolle. Un gel caldo può fluire più velocemente e gocciolare più facilmente, mentre un gel più freddo può creare una pressione più elevata e un riempimento della bombola più lento. La produzione dovrebbe definire un intervallo di temperatura di riempimento accettabile e monitorarlo laddove è probabile una variazione.
Evitare di affamare o sovrapressurizzare il riempitore
Se il livello della tramoggia diventa troppo basso, il sistema di dosaggio potrebbe aspirare aria. Se una pompa di trasferimento fornisce una pressione eccessiva, le valvole possono perdere o le dosi possono variare. I controlli di livello, la selezione adeguata della pompa e il rifornimento coordinato aiutano a mantenere una condizione di ingresso stabile. La linea deve arrestarsi o dare l'allarme prima di iniziare a produrre provette visibilmente aerate o poco riempite.
Scegli un metodo di misurazione adatto al prodotto
Il riempimento del pistone è ampiamente utilizzato per i gel perché può gestire un ampio intervallo di viscosità e fornire volumi ripetibili quando la fornitura del prodotto è stabile. Altri tipi di pompe possono essere adatti per formulazioni specifiche, ma la scelta deve considerare il taglio, la pulizia, le particelle e l'intervallo di volume richiesto.
Verifica la precisione con il gel di produzione
Le prove con la macchina dovrebbero utilizzare il detergente o il gel vero e proprio quando possibile. I test dell'acqua possono confermare il funzionamento meccanico di base ma non riproducono il tempo di riempimento, la formazione di corde, la risposta della valvola o il comportamento dell'aria. La prova dovrebbe coprire i volumi di riempimento previsti più piccoli e più grandi e l'intervallo di viscosità previsto.
I controlli del peso netto rimangono utili anche quando la riempitrice misura il volume. Il team dovrebbe tarare i tubi vuoti, misurare le singole unità riempite e calcolare la variazione. La densità deve essere confermata se può cambiare con l'aerazione o la temperatura. I limiti di accettazione dovrebbero riflettere il contenuto dichiarato, gli standard di qualità interni e i requisiti di mercato applicabili.
Imposta separatamente le velocità di ricarica e di scarico
Il cilindro o la pompa potrebbero richiedere una corsa di aspirazione più lenta per evitare la cavitazione, mentre la corsa di scarico potrebbe richiedere un profilo diverso per un riempimento efficiente. Un'impostazione a velocità singola è spesso un compromesso. Laddove il sistema di controllo lo consente, parametri separati di accelerazione, riempimento e interruzione possono migliorare la ripetibilità e ridurre gli shock meccanici.
Usa l'ugello per controllare la pulizia dell'aria, delle corde e del tubo
L'ugello è il punto di contatto finale prima che il prodotto entri nel tubo. Il diametro interno, la forma dell'uscita, il design dell'otturatore, la profondità di riempimento e la velocità di prelievo influiscono sull'aspetto e sulla precisione di ogni dose.
Riempi dal basso verso l'alto
Posizionare l'ugello vicino al fondo del tubo vuoto e sollevarlo man mano che il livello del prodotto aumenta aiuta a ridurre le pieghe e l'intrappolamento di aria. Il movimento dovrebbe essere sincronizzato con la dose. Se l'ugello si solleva troppo velocemente, il gel può allungarsi formando un filo sottile. Se sale troppo lentamente, può aumentare la pressione e il prodotto potrebbe macchiare la parete del tubo.
Crea un taglio netto
La formazione di filamenti avviene quando il gel rimane collegato tra l'ugello e il tubo riempito una volta terminata la dose. Una valvola di intercettazione positiva, una funzione di risucchio, un diametro di uscita adeguato e un prelievo controllato possono aiutare. La migliore regolazione dipende dall'elasticità e dalla viscosità del gel. Un risucchio eccessivo può attirare aria nell'ugello, mentre un taglio insufficiente lascia il prodotto sulla parete del tubo.
Adattare il processo alle differenze tra detergenti e gel per la cura personale
Non tutti i gel possono utilizzare la stessa ricetta. Un detergente viso tensioattivo può formare schiuma, mentre un gel carbomer può essere trasparente e sensibile alle bolle. Un gel esfoliante può contenere particelle che influiscono sulle valvole e sulle dimensioni degli ugelli. Un gel per le mani a base alcolica può richiedere attenzione alla volatilità e alla sicurezza della struttura.
Controllare la formazione di schiuma nei detergenti per il viso
La schiuma può essere creata mediante agitazione ad alta velocità, perdite d'aria, trasferimento in caduta libera, aspirazione rapida o spruzzi all'interno del tubo. Sono importanti il trasferimento a bassa turbolenza e il riempimento dal basso verso l'alto. Se il prodotto contiene tensioattivi, la linea dovrebbe evitare un ricircolo non necessario e una miscelazione aggressiva nella tramoggia.
La schiuma potrebbe collassare dopo il riempimento, lasciando un tubo apparentemente basso o modificando il contenuto netto. I controlli di qualità dovrebbero quindi definire quando il campione viene pesato e ispezionato. Il processo dovrebbe eliminare la schiuma anziché fare affidamento su un lungo periodo di attesa per nasconderla.
Mantenere l'area della guarnizione priva di gel
Un dosaggio accurato non è sufficiente se il gel raggiunge la guarnizione della coda. La contaminazione del prodotto può indebolire il legame e creare perdite. Il volume di riempimento selezionato dovrebbe lasciare una lunghezza sufficiente del tubo vuoto e il tubo dovrebbe spostarsi agevolmente dal riempimento alla chiusura senza essere schiacciato.
I tubi in plastica e laminati possono utilizzare la sigillatura ad aria calda o ad ultrasuoni. I sistemi a ultrasuoni possono fornire una sigillatura compatta e localizzata per materiali idonei, mentre i sistemi ad aria calda dipendono dal riscaldamento e dalla compressione controllati. Le prove sulle guarnizioni dovrebbero valutare la resistenza, l'aspetto, la rifinitura e la codifica a una velocità di produzione normale.
Creare un piano di verifica dell'accuratezza e della qualità
Un piano pratico inizia con l'approvazione dell'avvio e continua attraverso il batch. Dovrebbe specificare la frequenza del peso di riempimento, l'ispezione visiva, i limiti delle bolle, i controlli della tenuta, la verifica del codice e le azioni per i risultati fuori limite. I campioni dovrebbero essere prelevati dopo lunghe soste, riempimenti della tramoggia, regolazioni e cambi perché questi eventi possono disturbare il processo.
Standardizzare le ricette di conversione
Per gli stabilimenti con più SKU, ciascuna combinazione di gel e tubo deve avere una configurazione approvata che copra le dimensioni del supporto, l'ugello, la profondità di riempimento, i parametri di dosaggio, il taglio, le impostazioni della guarnizione, la posizione del taglio e i criteri di ispezione. Il controllo delle ricette riduce i tempi di cambio formato preservando la qualità.
Seleziona una macchina per l'attività completa di confezionamento del gel
La decisione di acquisto dovrebbe considerare la reologia del prodotto, la sensibilità alle bolle, le particelle, l'intervallo di riempimento, il materiale del tubo, le dimensioni del tubo, il metodo di sigillatura, la codifica, la capacità, la pulizia e i formati futuri. Una prova con un fornitore dovrebbe includere formule e componenti di imballaggio rappresentativi piuttosto che materiali di prova generici.
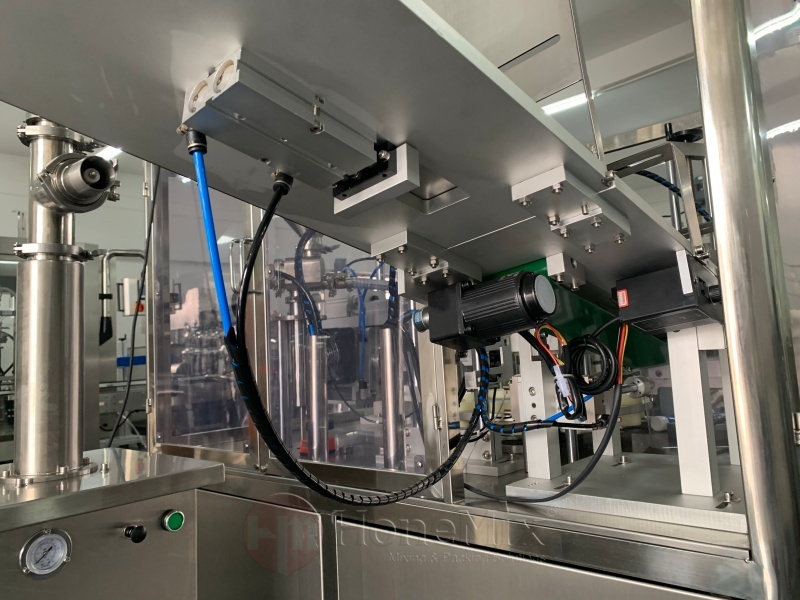
Per le applicazioni di tubi in plastica e laminati che richiedono riempimento, orientamento, sigillatura a ultrasuoni, codifica, rifilatura e scarico, un La riempitrice per tubi di gel può fornire una piattaforma controllata. La configurazione finale deve ancora essere confermata rispetto al detergente o al gel per la cura personale effettivo, poiché il comportamento della formula determina la pompa, l'ugello, la velocità e il metodo di pulizia corretti.
Ottenere tubi di gel accurati nella produzione quotidiana
La precisione deriva dal controllo dell'intero percorso del materiale e dell'imballaggio. Un gel stabile e disaerato deve essere trasferito senza turbolenze, dosato in condizioni ripetibili, riempito attraverso un apposito ugello mobile, tenuto lontano dalla zona di tenuta e chiuso con un processo adattato al tubo. Controlli continui confermano poi che le prestazioni rimangono stabili durante tutto il lotto.
HONEMIX fornisce apparecchiature per la miscelazione, la lavorazione sotto vuoto, lo stoccaggio, il trasferimento, il riempimento, il riempimento di tubi, la sigillatura e l'imballaggio per detergenti, cura della pelle, cura personale e prodotti correlati. I produttori possono fornire il campione di gel, le informazioni sulla viscosità, le specifiche del tubo, il volume di riempimento, l'obiettivo di output e i requisiti di fabbrica in modo che la configurazione dell'apparecchiatura possa essere valutata in base alle condizioni di produzione effettive.