Les nettoyants pour le visage, les gels d'aloès, les produits après-soleil, les gels coiffants, les gels médicamenteux et autres formules de soins personnels peuvent sembler simples car ils peuvent couler, mais ils se comportent souvent de manière imprévisible lors de l'emballage. Un gel transparent peut piéger les bulles visibles. Un nettoyant tensioactif peut mousser s’il est déplacé de manière trop agressive. Une formule épaissie peut devenir temporairement fine sous cisaillement puis récupérer après remplissage. Ces comportements affectent directement la précision du dosage, la propreté des tubes et la qualité de l’étanchéité.
Un conditionnement précis du gel nécessite donc un contrôle depuis le récipient en vrac jusqu'au tube fini. Le doseur n'est qu'une partie du système. La température du produit, la pression de transfert, l’état de la trémie, la géométrie de la buse, le mouvement de remplissage, le positionnement du tube et l’étanchéité influencent tous le résultat. Par rapport à une bouteille générale Machine de remplissage , une ligne de tube doit également protéger une zone de queue vide et former une fermeture cohérente une fois le gel dosé.
Comprendre comment le gel se comporte avant de régler la machine
La première étape vers un remplissage précis consiste à définir la rhéologie du gel en termes pratiques de production. Les opérateurs doivent savoir si le produit est versable, élastique, filandreux, thixotrope, sensible au cisaillement, moussant ou sensible à la température. Une seule valeur de viscosité mesurée dans des conditions de laboratoire peut ne pas décrire le comportement du gel dans les pompes, les vannes, les tuyaux et les buses.
Tenir compte de l'amincissement par cisaillement et de la récupération
De nombreux gels de soins personnels deviennent moins visqueux lorsqu’ils sont pompés ou forcés à travers une buse étroite. Après être entrée dans le tube, la structure se reconstruit. Cela peut être bénéfique car le gel se remplit plus facilement, mais cela peut également créer des variations si la machine s'arrête ou change de vitesse. Les premiers tubes après un long arrêt peuvent ne pas recevoir le produit exactement dans le même état que les tubes remplis pendant un fonctionnement régulier.
Les essais doivent donc inclure les conditions de démarrage, de fonctionnement continu, de courtes pauses et de redémarrage. L’équipe doit observer le poids de remplissage, le seuil, le niveau de bulle et l’apparence du produit après récupération. Si la formule change fortement avec le cisaillement, un timing de cycle stable et un approvisionnement en produit deviennent particulièrement importants.
Réduisez l'air avant que le gel n'atteigne le remplissage
L'air peut pénétrer pendant la dispersion de la poudre, le mélange à grande vitesse, le transfert, le remplissage de la trémie ou la recirculation. Dans les produits opaques, les petites bulles peuvent ne pas être visibles immédiatement, mais elles peuvent néanmoins affecter le poids de remplissage et le volume du produit. Dans les gels clairs, même une aération mineure peut donner l’impression que le pack fini est défectueux.
Le mélange sous vide ou la désaération peuvent éliminer l’air entraîné avant l’emballage. La tuyauterie de transfert doit éviter les turbulences inutiles et les fuites d’aspiration. La trémie doit être remplie de manière contrôlée plutôt que de laisser le gel tomber d'une hauteur. Si une agitation est nécessaire pour maintenir l’uniformité, elle doit être suffisamment lente pour éviter de créer un vortex.
Livrer le gel au système de dosage de manière cohérente
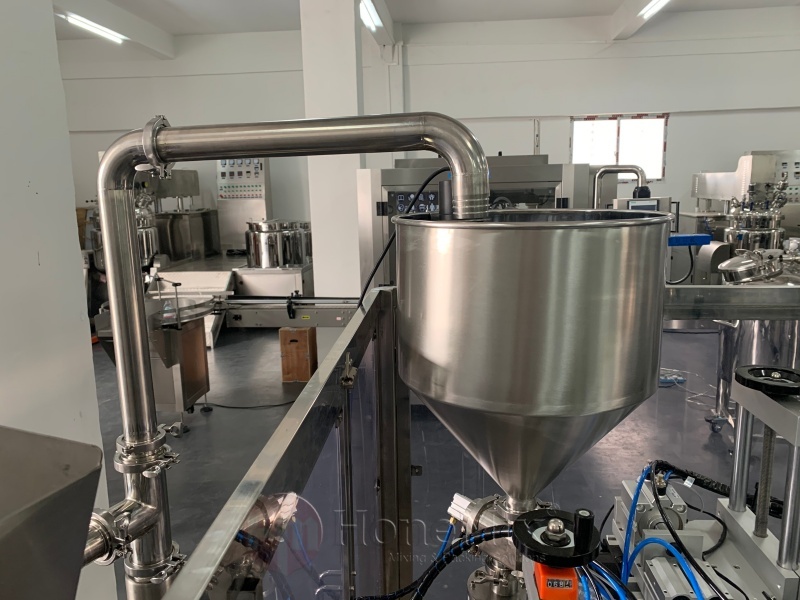
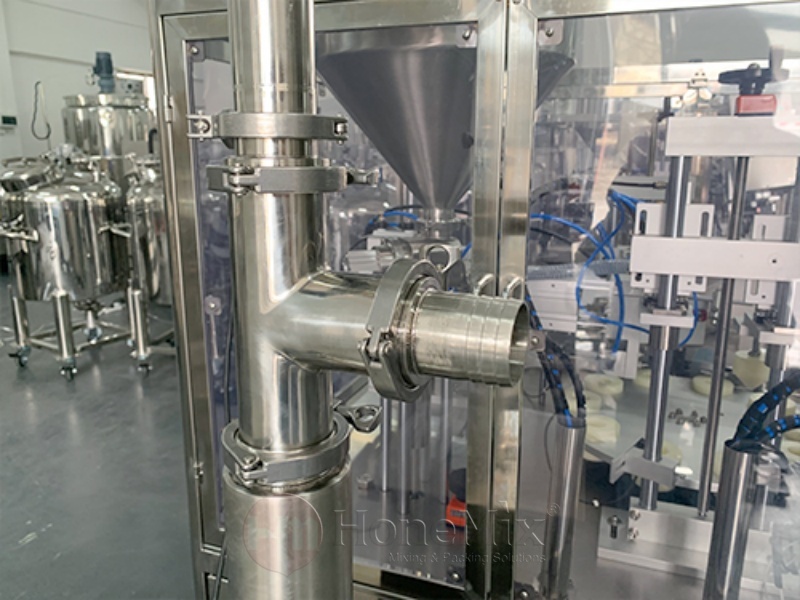
Même un piston ou une pompe précis ne peut pas mesurer de manière fiable si les conditions d'entrée changent. Le niveau du produit, la température et la pression d'alimentation doivent rester dans une plage établie. Le système de transfert doit être dimensionné pour le gel plutôt que sélectionné comme si le produit était de l'eau.
Contrôler la température tout au long du cycle de remplissage
La température peut modifier la viscosité du gel et le comportement des bulles. Un gel chaud peut s'écouler plus rapidement et s'égoutter plus facilement, tandis qu'un gel plus froid peut créer une pression plus élevée et un remplissage plus lent du cylindre. La production doit définir une fenêtre de température de remplissage acceptable et la surveiller là où des variations sont probables.
Évitez de mourir de faim ou de surpressuriser le remplisseur
Si le niveau de la trémie devient trop bas, le système de dosage peut aspirer de l'air. Si une pompe de transfert fournit une pression excessive, les vannes peuvent fuir ou les doses peuvent varier. Les contrôles de niveau, la sélection appropriée de la pompe et le réapprovisionnement coordonné aident à maintenir un état d'entrée stable. La ligne doit s'arrêter ou déclencher une alarme avant de commencer à produire des tubes visiblement aérés ou sous-remplis.
Choisissez une méthode de mesure qui correspond au produit
Le remplissage par piston est largement utilisé pour les gels car il peut gérer une large plage de viscosité et fournir des volumes reproductibles lorsque l'approvisionnement en produit est stable. D'autres types de pompes peuvent convenir à des formulations spécifiques, mais la sélection doit prendre en compte le cisaillement, le nettoyage, les particules et la plage de volumes requise.
Vérifiez la précision avec le gel de production
Les essais en machine doivent utiliser le nettoyant ou le gel réel autant que possible. Les tests d'eau peuvent confirmer le fonctionnement mécanique de base mais ne reproduisent pas le temps de remplissage, le cordage, la réponse des vannes ou le comportement de l'air. L'essai doit couvrir les volumes de remplissage prévus les plus petits et les plus grands ainsi que la plage de viscosité attendue.
Les contrôles du poids net restent utiles même lorsque le remplisseur mesure en volume. L’équipe doit tarer les tubes vides, mesurer les unités remplies individuellement et calculer la variation. La densité doit être confirmée si elle peut changer avec l'aération ou la température. Les limites d'acceptation doivent refléter le contenu déclaré, les normes de qualité internes et les exigences applicables du marché.
Réglez les vitesses de recharge et de décharge séparément
Le cylindre ou la pompe peuvent nécessiter une course d'aspiration plus lente pour éviter la cavitation, tandis que la course de refoulement peut nécessiter un profil différent pour un remplissage efficace. Un réglage de vitesse unique est souvent un compromis. Lorsque le système de contrôle le permet, des paramètres séparés d’accélération, de remplissage et de coupure peuvent améliorer la répétabilité et réduire les chocs mécaniques.
Utilisez la buse pour contrôler la propreté de l'air, des cordes et des tubes.
La buse est le point de contact final avant que le produit n'entre dans le tube. Son diamètre interne, sa forme de sortie, sa conception d'arrêt, sa profondeur de remplissage et sa vitesse de retrait affectent l'apparence et la précision de chaque dose.
Remplissez de bas en haut
Positionner la buse près du fond du tube vide et la relever à mesure que le niveau de produit augmente permet de réduire le pliage et l'emprisonnement d'air. Le mouvement doit être synchronisé avec la dose. Si la buse monte trop rapidement, le gel peut s’étirer en un mince cordon. S'il monte trop lentement, la pression peut s'accumuler et le produit peut enduire la paroi du tube.
Créer une coupure nette
Le ficellement se produit lorsque le gel reste connecté entre la buse et le tube rempli une fois la dose terminée. Une vanne d'arrêt positive, une fonction d'aspiration, un diamètre de sortie approprié et un retrait contrôlé peuvent aider. Le meilleur ajustement dépend de l’élasticité et de la viscosité du gel. Une aspiration excessive peut aspirer de l'air dans la buse, tandis qu'une coupure insuffisante laisse le produit sur la paroi du tube.
Adaptez le processus aux différences entre les nettoyants et les gels de soins personnels
Tous les gels ne peuvent pas utiliser la même recette. Un nettoyant pour le visage tensioactif peut mousser, tandis qu'un gel carbomère peut être clair et sensible aux bulles. Un gel exfoliant peut contenir des particules qui affectent les valves et la taille des buses. Un gel pour les mains à base d'alcool peut nécessiter une attention particulière en termes de volatilité et de sécurité des installations.
Contrôler la formation de mousse dans les nettoyants pour le visage
La mousse peut être créée par une agitation à grande vitesse, des fuites d'air, un transfert en chute libre, une aspiration rapide ou des éclaboussures à l'intérieur du tube. Le transfert à faible turbulence et le remplissage ascendant sont importants. Si le produit contient des tensioactifs, la ligne doit éviter toute recirculation inutile et tout mélange agressif dans la trémie.
La mousse peut s'effondrer après le remplissage, laissant un tube apparemment bas ou modifiant le contenu net. Les contrôles de qualité doivent donc définir le moment où l'échantillon est pesé et inspecté. Le processus devrait éliminer la mousse plutôt que de compter sur une longue période d’attente pour la cacher.
Gardez la zone du joint exempte de gel
Un dosage précis ne suffit pas si le gel atteint le joint arrière. La contamination du produit peut affaiblir la liaison et créer des fuites. Le volume de remplissage sélectionné doit laisser une longueur de tube vide suffisante et le tube doit passer facilement du remplissage à la fermeture sans être pressé.
Les tubes en plastique et laminés peuvent être scellés à l'air chaud ou par ultrasons. Les systèmes à ultrasons peuvent fournir une étanchéité compacte et localisée pour des matériaux appropriés, tandis que les systèmes à air chaud dépendent d'un chauffage et d'une compression contrôlés. Les essais de sceau doivent évaluer la résistance, l’apparence, la coupe et le codage à une vitesse de production normale.
Créer un plan de vérification de l'exactitude et de la qualité
Un plan pratique commence par l'approbation du démarrage et se poursuit tout au long du lot. Il doit spécifier la fréquence de remplissage, l'inspection visuelle, les limites de bulles, les contrôles d'étanchéité, la vérification du code et les actions en cas de résultats hors limites. Les échantillons doivent être prélevés après de longs arrêts, remplissages de trémie, ajustements et changements, car ces événements peuvent perturber le processus.
Standardisez les recettes de changement
Pour les usines multi-SKU, chaque combinaison de gel et de tube doit avoir une configuration approuvée couvrant la taille du support, la buse, la profondeur de remplissage, les paramètres de dosage, la coupure, les réglages du joint, la position du trim et les critères d'inspection. Le contrôle des recettes raccourcit les changements tout en préservant la qualité.
Sélectionnez une machine pour la tâche complète d'emballage de gel
La décision d'achat doit tenir compte de la rhéologie du produit, de la sensibilité des bulles, des particules, de la plage de remplissage, du matériau du tube, des dimensions du tube, de la méthode de scellage, du codage, de la capacité, du nettoyage et des futurs formats. Un essai auprès d'un fournisseur doit inclure des formules et des composants d'emballage représentatifs plutôt que des matériaux d'essai génériques.
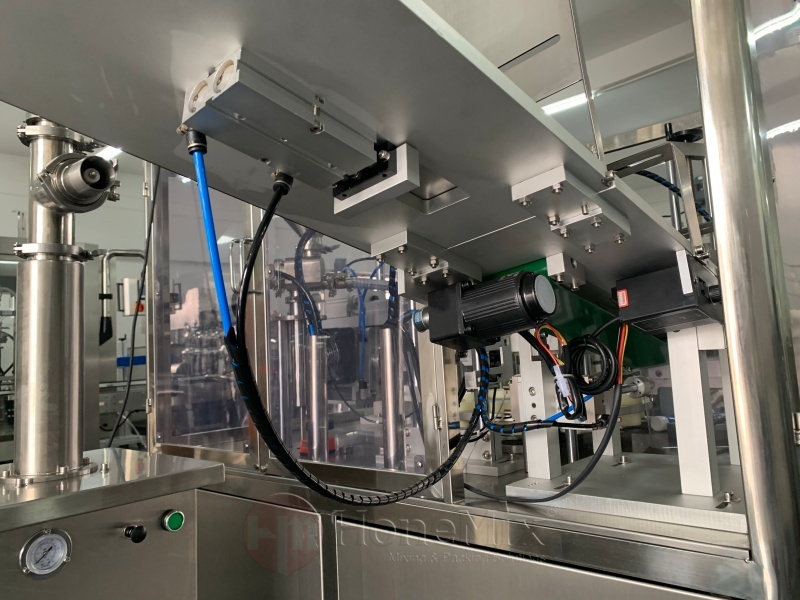
Pour les applications de tubes en plastique et laminés nécessitant le remplissage, l'orientation, le scellement par ultrasons, le codage, le découpage et le déchargement, un système correctement configuré La machine de remplissage de tubes de gel peut fournir une plate-forme contrôlée. La configuration finale doit encore être confirmée par rapport au nettoyant ou au gel de soins personnels réel, car le comportement de la formule détermine la pompe, la buse, la vitesse et la méthode de nettoyage appropriées.
Obtenir des tubes de gel précis dans la production quotidienne
La précision vient du contrôle de l’ensemble du parcours des matériaux et de l’emballage. Un gel stable et désaéré doit être transféré sans turbulence, dosé dans des conditions reproductibles, rempli à travers une buse mobile appropriée, tenu à l'écart de la zone d'étanchéité et fermé selon un processus adapté au tube. Des contrôles continus confirment ensuite que les performances restent stables tout au long du lot.
HONEMIX fournit des équipements de mélange, de traitement sous vide, de stockage, de transfert, de remplissage, de remplissage de tubes, de scellage et d'emballage pour les nettoyants, les soins de la peau, les soins personnels et les produits connexes. Les fabricants peuvent fournir leur échantillon de gel, leurs informations sur la viscosité, les spécifications des tubes, le volume de remplissage, l'objectif de sortie et les exigences de l'usine afin que la configuration de l'équipement puisse être évaluée en fonction des conditions de production réelles.