Um tubo cosmético bem desenhado faz mais do que conter um creme ou gel. Ele protege a fórmula, oferece suporte à distribuição conveniente, comunica a imagem da marca e dá confiança ao comprador antes mesmo de o produto ser aberto. Quando um tubo chega com cauda irregular, produto visível ao redor da vedação, peso de enchimento inconsistente, mau alinhamento da impressão ou ar preso, o problema é imediatamente perceptível. A qualidade da embalagem, portanto, depende de muito mais do que a capacidade da máquina de colocar o produto em um tubo.
Uma linha de tubos cosméticos deve coordenar a condição da fórmula, as dimensões do tubo, a precisão do enchimento, o movimento do bico, a energia de vedação, a codificação, o corte e a inspeção do produto acabado. Uma garrafa padrão A máquina de envase pode se concentrar principalmente na dosagem e no manuseio do recipiente, enquanto um sistema de tubo também deve orientar a embalagem e criar uma vedação traseira confiável. A melhoria dos resultados exige que os fabricantes tratem o processo completo como um sistema conectado, em vez de um grupo de ações mecânicas separadas.
A qualidade da embalagem começa antes do tubo chegar à máquina
Muitos defeitos de embalagem são atribuídos ao enchimento, embora suas causas comecem na preparação a granel ou na compra de tubos. Cremes e géis devem chegar ao funil de enchimento com textura estável, temperatura controlada e baixo nível de entrada de ar. Os tubos devem permanecer dentro das tolerâncias dimensionais acordadas e utilizar uma estrutura de material compatível com o método de vedação selecionado. Se um dos lados estiver instável, mesmo uma máquina bem ajustada terá dificuldade para produzir embalagens uniformes.
Os cremes de alta viscosidade podem continuar mudando após a mistura. O resfriamento pode aumentar a viscosidade, enquanto o ar residual pode expandir ou migrar durante o enchimento. Alguns géis tornam-se mais finos sob cisalhamento e recuperam depois de entrarem no tubo. As equipes de produção devem, portanto, definir uma temperatura de enchimento ou janela de temperatura, um tempo máximo de retenção e uma aparência aceitável antes do lote ser liberado para embalagem.
A desaeração a vácuo durante a fabricação pode reduzir bolhas que, de outra forma, criariam vazios, dosagem imprecisa ou uma coluna irregular de produto dentro do tubo. A agitação suave no funil de retenção pode ser útil para fórmulas que assentam, mas a mistura excessiva pode reintroduzir ar. O objetivo não é simplesmente manter o material em movimento. É fornecer uma condição de produto repetível ao sistema de medição.
Dimensões do tubo de controle e variação de material
O diâmetro do tubo, o comprimento, a espessura da parede, a geometria do ombro, a posição da marca do olho e o corte da cauda influenciam o desempenho da máquina. Uma pequena alteração no diâmetro pode afetar o ajuste do suporte. A variação no comprimento do tubo altera a relação entre o bocal de enchimento e o fundo do tubo. Uma marca de olho inconsistente pode fazer com que a arte gire para longe da posição frontal pretendida. Por estas razões, as marcas devem aprovar amostras de tubos na própria máquina de embalagem, em vez de depender apenas de um desenho.
Estabilize a fase de enchimento antes de aumentar a velocidade
As fábricas muitas vezes tentam melhorar a produção aumentando a velocidade do ciclo, mas uma configuração mais rápida amplia pequenas inconsistências no fornecimento de produtos, carregamento de tubos e corte de bicos. A abordagem mais eficaz é estabelecer primeiro uma janela de enchimento estável. Uma vez que a máquina consiga repetir a dose e manter a parede do tubo limpa, a velocidade pode ser aumentada gradualmente enquanto os resultados de qualidade são monitorados.
Defina a dosagem em torno do produto real
A precisão do enchimento deve ser testada com fórmula de produção e não com água. A água não reproduz a resistência ao fluxo, o comportamento de encordoamento, a compressibilidade ou o tempo de recuperação de um creme ou gel. O pistão, a bomba, a válvula, o diâmetro da mangueira e o bico escolhidos devem ser adequados à viscosidade do produto e ao volume alvo. Uma pressão de alimentação estável é igualmente importante porque uma unidade de dosagem não pode permanecer consistente se o nível da tremonha ou a pressão de alimentação mudarem bruscamente durante o funcionamento.
As equipes de qualidade devem avaliar tanto o preenchimento médio quanto a variação. Uma média aceitável pode ocultar tubos individuais com enchimento insuficiente ou excessivo. As verificações de peso realizadas na inicialização, após os ajustes, durante o meio do lote e perto do final da tremonha ajudam a revelar desvios. Onde a densidade da fórmula é estável, o peso líquido geralmente é um controle de produção eficiente, mesmo quando a máquina é ajustada volumetricamente.
Evite gotejamentos do bico e produto na área de vedação
A contaminação do produto na extremidade do tubo é um dos defeitos mais prejudiciais porque pode enfraquecer a vedação e criar uma aparência desarrumada. O bico deve entrar no tubo a uma profundidade adequada e retirar-se em coordenação com o curso de enchimento. O desligamento anti-gotejamento, o ajuste de sucção e uma saída de bico apropriada podem ajudar a separar o produto de forma limpa no final de cada dose.
Fórmulas diferentes precisam de configurações diferentes. Um creme espesso pode formar uma cauda quando o bico sobe muito rapidamente, enquanto um gel macio pode pingar se a válvula fechar muito lentamente. Os operadores devem ajustar um parâmetro de cada vez e documentar a combinação que produz um corte limpo. Limpar o bocal repetidamente sem resolver a configuração subjacente apenas oculta o problema temporariamente.
Mantenha o posicionamento do tubo repetível
O porta-tubos deve suportar o recipiente sem deformá-lo. O tubo deve estar totalmente encaixado antes da orientação e enchimento. Os sensores devem confirmar a presença do tubo para que o sistema não descarregue o produto em uma estação vazia. Para tubos impressos, a detecção confiável de marcas oculares é essencial para posicionar a arte de forma consistente em relação ao selo.
Inclua a qualidade do selo no processo
O selo é ao mesmo tempo uma barreira funcional e uma característica de qualidade visível. Os consumidores percebem se a cauda está reta, centralizada, limpa e aparada uniformemente. Os fabricantes devem controlar a temperatura de vedação ou a energia ultrassônica, a pressão, o tempo de permanência, o resfriamento e a quantidade de resíduo vazio disponível acima do produto.
Combine o método de vedação com a estrutura do tubo
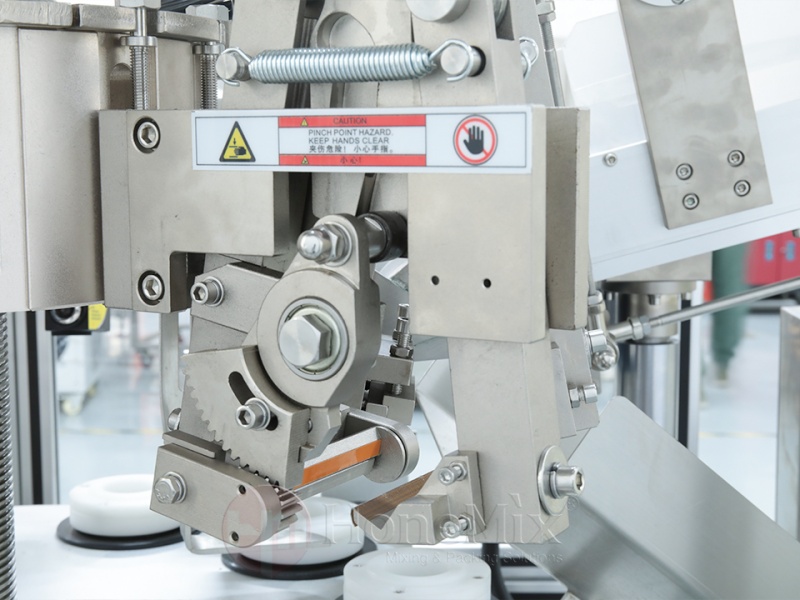
A vedação com ar quente amolece a camada interna de um tubo plástico ou laminado antes que a cauda seja pressionada. A temperatura deve ser alta o suficiente para criar fusão, mas não tão alta que o tubo fique descolorido, enrugado ou distorcido. A vedação ultrassônica gera energia localizada na cauda e pode ser útil quando um processo compacto ou aquecimento externo reduzido é preferido. Nenhum dos métodos é universalmente melhor; o desempenho depende do material do tubo, da estrutura laminada, do design da cauda e das condições de produção.
Antes de aprovar um fornecedor de tubos, as equipes de embalagem devem testar a resistência da vedação dentro da tolerância esperada do material. Uma configuração que funciona em uma amostra pode não permanecer robusta se a espessura da parede ou a composição da camada interna mudar. O controle de alterações de fornecedores faz, portanto, parte da qualidade da vedação e não apenas uma questão de compra.
Proteja a zona de vedação vazia
A máquina precisa de comprimento de tubo vazio suficiente para formar a vedação e aplicar a codificação. O enchimento excessivo reduz esta zona e aumenta a chance do produto ser espremido nas superfícies de vedação. O enchimento insuficiente pode criar espaço livre excessivo ou uma sensação de embalagem inaceitável. O volume de enchimento correto deve ser considerado juntamente com a capacidade do tubo e o desenho da cauda.
Use verificações em processo que reflitam a experiência do cliente
Um plano de qualidade deve combinar controlos mensuráveis com verificações visuais. O peso do enchimento, a resistência da vedação, o vazamento, a legibilidade do código e a orientação podem ser medidos ou registrados. A aparência da cauda, a limpeza do tubo, a deformação e o ajuste da tampa requerem avaliação visual treinada. A frequência de amostragem deve refletir o tamanho do lote, o histórico da máquina, o risco da fórmula e o impacto de um defeito.
Estabeleça uma forte aprovação de startup
Os primeiros tubos aprovados devem representar condições operacionais estáveis e não os primeiros recipientes que saem da máquina. A linha deve poder atingir o fornecimento de produto, temperatura e condição de vedação pretendidos. As amostras iniciais devem então ser verificadas quanto ao conteúdo líquido, limpeza do bico, posição da vedação, resistência a vazamentos, registro de impressão, codificação, corte e aparência geral.
Monitore tendências, não apenas resultados aprovados ou reprovados
Melhore as trocas sem sacrificar a qualidade
Uma troca controlada inclui liberação de linha, limpeza de contato do produto, verificação de peças, seleção de receita, alinhamento de sensor, enchimento experimental, ajuste de vedação e aprovação de qualidade. Peças de formato claramente identificadas e receitas de máquina documentadas reduzem erros de configuração. Sempre que possível, as equipes devem agrupar produtos compatíveis para reduzir limpezas desnecessárias e mudanças de temperatura.
Selecione o equipamento de acordo com os requisitos completos de embalagem
O comprador não deve escolher uma máquina apenas pela velocidade. A especificação de compra deve incluir as viscosidades reais do creme e do gel, volumes de preenchimento, materiais do tubo, faixa de diâmetro e comprimento, orientação da arte, método de vedação, necessidades de codificação, expectativas de limpeza, produção alvo e planos futuros de SKU. O fornecedor deve ser capaz de testar materiais representativos e explicar quais peças de reposição são necessárias.
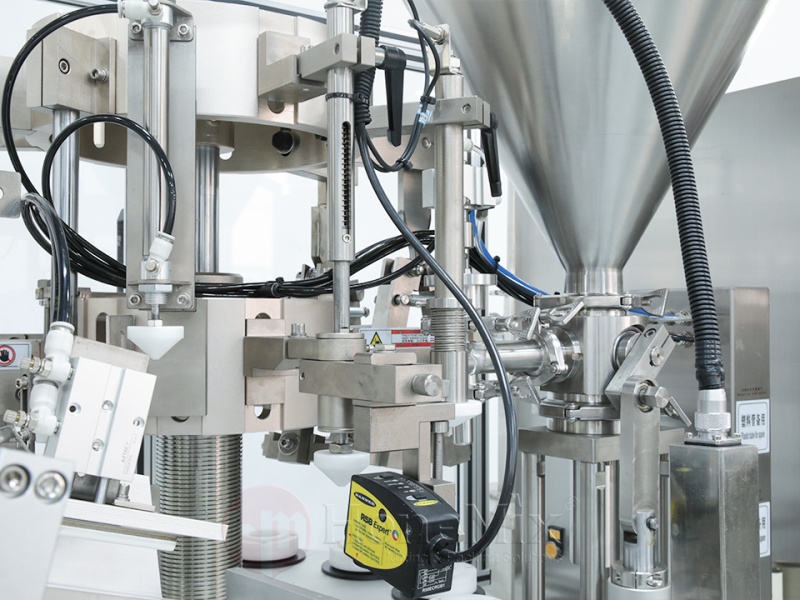
Para aplicações automáticas que necessitam de alimentação de tubos, detecção de marcas, enchimento, vedação, codificação, corte e descarga em um único fluxo de trabalho, um produto adequado A máquina envasadora de tubos cosméticos deve ser avaliada com tubos e produtos reais. Os testes de fábrica devem reproduzir condições normais de produção e incluir verificações de qualidade, em vez de demonstrar apenas que a máquina se move.
Um caminho prático para obter melhores tubos de creme e gel
A embalagem consistente de tubos cosméticos vem do alinhamento da preparação da fórmula, qualidade do tubo, medição, comportamento do bico, posicionamento, vedação e inspeção. Os fabricantes que controlam apenas um estágio continuarão perseguindo defeitos de outro. Uma abordagem multifuncional envolvendo formulação, embalagem, produção, qualidade, manutenção e fornecedor do equipamento produz resultados mais confiáveis.
A HONEMIX desenvolve soluções de mistura, emulsificação, enchimento, enchimento de tubos, vedação e embalagem para fabricantes de cosméticos e cuidados pessoais. Ao revisar a fórmula, o material do tubo, a faixa de enchimento, o método de vedação, a meta de produção e o layout da fábrica em conjunto, a empresa pode recomendar uma configuração mais adequada e apoiar testes práticos antes da produção.