
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-09-08 الأصل: موقع


لا تؤثر عيوب التغليف على دفعة واحدة فقط؛ يمكن أن تؤدي إلى عمليات سحب مدمرة للمنتج. تعتمد سلامة المنتج بطبيعتها على الختم النهائي المثالي. عند التعامل مع الكريمات الصيدلانية والمواد الهلامية والمراهم عالية اللزوجة، غالبًا ما تفشل طرق التغليف القياسية فشلاً ذريعًا. تسبب التركيبات السميكة أخطاء في الجرعات، وجيوب هوائية، وتسريبات فوضوية. ولا يؤدي هذا إلى المخاطرة بالتلوث الشديد فحسب، بل يضمن الفشل أثناء عمليات التدقيق الصارمة للامتثال لممارسات التصنيع الجيدة (GMP).
للتغلب على هذه الاختناقات المكلفة، يتجه مديرو الإنتاج ذوو التفكير المستقبلي إلى الأتمتة المتخصصة. ويضمن الترقية إلى المعدات المناسبة الامتثال التنظيمي، ويزيد الإنتاج إلى الحد الأقصى، ويضمن الأختام غير القابلة للاختراق المطلوبة للمنتجات الطبية الحساسة. في هذا الدليل الفني الشامل، سوف تتعلم بالضبط كيف تحل هذه الأنظمة المتقدمة تحديات التغليف المعقدة وما هي المعايير الهندسية المحددة التي يجب تقييمها قبل القيام باستثمارك التالي في الآلات.
الدقة والامتثال: تتطلب عبوات الأدوية الالتزام الصارم بمعايير GMP. ويتطلب ذلك الفولاذ المقاوم للصدأ الصحي 316L (مع خشونة سطحية تبلغ Ra < 0.4 ميكرومتر) لجميع الأجزاء الملامسة للمنتج، إلى جانب إمكانات التنظيف المكاني (CIP) المتكاملة.
الختم المتخصص: على عكس البدائل البلاستيكية، تتطلب الأنابيب المعدنية تقنيات طي ميكانيكية متميزة. تعد الطيات المزدوجة أو الثلاثية أو السرج الدقيقة ضرورية للغاية لتحقيق حاجز مانع للتسرب ومحكم الإغلاق تمامًا.
الأتمتة هي المفتاح: يؤدي تنفيذ المعدات التي تعمل بمحرك مؤازر إلى تقليل الاعتماد على العمل اليدوي في غرف الأبحاث بشكل كبير، والقضاء على الهبات المكلفة للمنتج، وتسريع سرعات الإنتاج بما يصل إلى 120 أنبوبًا في الدقيقة.
قابلية التوسع: يتضمن اختيار الماكينة المناسبة تحليلاً محسوبًا لأحجام الدفعات في منشأتك، وريولوجية السوائل المحددة (مستويات اللزوجة)، والإنتاجية اليومية المطلوبة.
قبل الغوص في الماكينات، من المهم فهم قوى السوق التي تقود إلى ترقيات المعدات. تكشف تحليلات الصناعة الحديثة عن زيادة هائلة في الطلب على العلاجات الجلدية المتخصصة. مع تقدم سكان العالم في السن، تتزايد الحاجة إلى وصفات طبية للعناية بالبشرة والمراهم الموضعية بشكل كبير.
وفي الوقت نفسه، هناك تحول واضح في الصناعة نحو التغليف عالي الحماية والقابل لإعادة التدوير بشكل لا نهائي. يعود الألومنيوم بقوة ليحل محل البلاستيك الرقائقي في العديد من الخطوط المميزة والوصفات الطبية. إنه يحجب تمامًا الأشعة فوق البنفسجية والرطوبة والأكسجين من المكونات الصيدلانية النشطة المهينة (APIs). علاوة على ذلك، لا يُظهر المعدن 'الامتصاص الخلفي' - وهو الميل إلى سحب الهواء الملوث مرة أخرى إلى الفوهة بعد الضغط عليه. لذلك، لم تعد ترقية خط التعبئة والتغليف الخاص بك مجرد عملية تتعلق بالسعة؛ إنها ضرورة استراتيجية لتلبية كل من التدقيق التنظيمي الصارم وتغيير تفضيلات استدامة المستهلك.
في جوهرها، هذه الآلة عبارة عن نظام تعبئة صناعي متزامن للغاية تم تصميمه لتبسيط المراحل النهائية والحاسمة لتصنيع المنتج. وتتمثل وظيفتها الأساسية في تحميل الحاويات الفارغة تلقائيًا إلى طاولة مؤشر دوارة، وتوزيع حجم دقيق للغاية من المنتج شبه الصلب، وإغلاق النهاية ميكانيكيًا. ومن خلال إخراج التعامل البشري من المعادلة، تحافظ المنشآت على رقابة صارمة على الجودة مع زيادة إنتاجها اليومي بشكل كبير.
تعمل معدات التعبئة والتغليف المطلوبة للمعادن وفقًا لمبادئ ديناميكية حرارية وميكانيكية مختلفة تمامًا عن الآلات المصممة للأنواع البلاستيكية. في حين أن البلاستيك يتطلب فوهات الهواء الساخن أو الاحتكاك بالموجات فوق الصوتية لإذابة الأطراف ودمجها معًا، آلة تعبئة أنابيب الألومنيوم على العقص الميكانيكي البارد. تعتمد يستخدم النظام فكوكًا معدنية متخصصة للخدمة الشاقة للتعامل فعليًا مع النهاية وطيها عدة مرات، مما يؤدي إلى إنشاء قفل ميكانيكي آمن دون تطبيق حرارة يمكن أن تؤدي إلى تدهور واجهات برمجة التطبيقات الحساسة.
إن مواد الحشو السائلة القياسية التي تعتمد على الجاذبية أو آليات الفائض الأساسية غير كافية على الإطلاق لمعالجة الكريمات الصيدلانية. تمتلك المنتجات شبه الصلبة خصائص ريولوجية فريدة. فهي سميكة ولزجة ومقاومة للتدفق الطبيعي، وتتطلب معالجة متخصصة للحفاظ على سلامة المنتج.
يخضع تصنيع الأدوية لأطر تنظيمية صارمة. وبالتالي، مخصص يجب تصميم آلة تعبئة أنبوب المرهم لتلبية معايير النظافة الصارمة هذه. تستخدم الآلات المتفوقة الفولاذ المقاوم للصدأ 316L لجميع أسطوانات الجرعات، والقواديس، والفوهات. توفر هذه السبيكة مقاومة استثنائية للتآكل الناجم عن المكونات الكيميائية القوية وعوامل التعقيم. يمنع اللحام السلس والخالي من الشقوق (غالبًا ما يستخدم وصلات ثلاثية المشبك) التلوث المتبادل بين دفعات المنتج المختلفة.
غالبًا ما يؤدي دفع الكريمات اللزجة الكثيفة عبر فوهة قياسية إلى إنشاء جيوب هوائية، مما يؤدي إلى أوزان تعبئة غير دقيقة. ولمواجهة ذلك، تستخدم المعدات المتخصصة مضخات مكبس ذات صمام دوار قوية تعمل بمحرك مؤازر. توفر هذه المضخات القوة الهوائية اللازمة لقص ونقل المواد الكثيفة. من الناحية العملية، غالبًا ما تكون قواديس التغذية (التي تتراوح سعتها عادةً من 40 لترًا إلى 50 لترًا) مجهزة بأدوات تقليب بطيئة الحركة وأنظمة تسخين مغلفة بالماء. يؤدي تسخين القادوس بلطف إلى حوالي 40 درجة مئوية إلى 50 درجة مئوية إلى تقليل لزوجة المرهم بما يكفي للسماح له بالتدفق بسلاسة إلى أسطوانة الجرعات دون إدخال فقاعات هواء مجهرية.
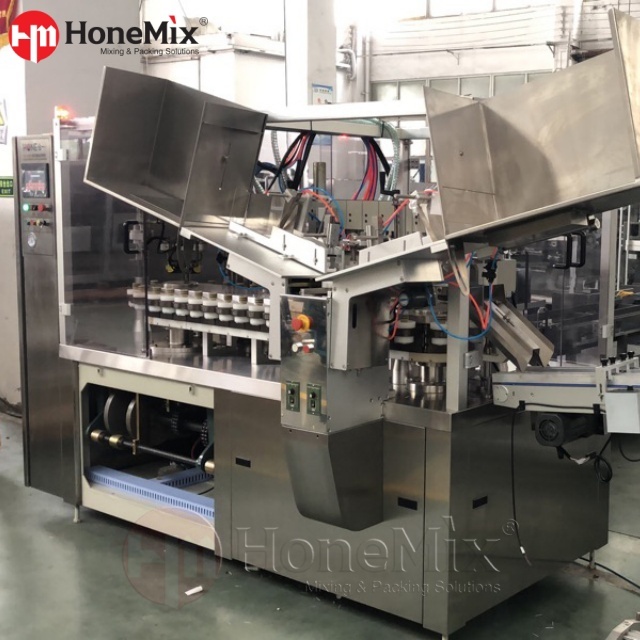
إن فهم سير العمل التشغيلي يسلط الضوء على كيفية تحقيق هذه الأنظمة لهذه الكفاءة العالية. العملية برمتها عبارة عن رقصة متزامنة من الخطوات الآلية التي تتم إدارتها بواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC).
الخطوة 1: التحميل التلقائي: تقوم ذراع ميكانيكية تعمل بالهواء المضغوط أو شلال مفرغ باستخراج الأنابيب الفارغة بسرعة من الكاسيت السائب، وتغذيها واحدة تلو الأخرى في أقراص التثبيت الخاصة بطاولة الفهرس الدوارة.
الخطوة 2: التوجيه والتنظيف: تقوم أجهزة الاستشعار الكهروضوئية عالية السرعة بقراءة علامة التسجيل الموجودة على الجزء الخارجي، وتقوم بتدوير الأنبوب عبر محركات متدرجة بحيث تواجه رسومات العلامة التجارية المطبوعة الاتجاه المثالي. يقوم دفقة سريعة من الهواء المضغوط (0.4-0.6 ميجا باسكال) بمسح الجزء الداخلي وإزالة أي غبار مجهري.
الخطوة 3: التعبئة الدقيقة: تنزل فوهة الجرعات إلى أسفل الحاوية الفارغة. ومع توزيع المنتج السميك، ترتفع الفوهة ببطء. تعمل تقنية التعبئة 'من الأسفل إلى الأعلى' المهمة هذه على دفع الهواء المحبوس للخارج بشكل فعال، مما يضمن الحصول على جرعة كثيفة ودقيقة.
الخطوة 4: الطي الميكانيكي: سلسلة من الفكوك الميكانيكية شديدة التحمل تجعيد وتطوي الطرف المعدني المفتوح. تعمل هذه المحطة بشكل متسلسل، حيث يتم طي المعدن مرتين إلى أربع مرات لإنشاء حاجز لا يمكن اختراقه.
الخطوة 5: ترميز الدفعة وإخراجها: أخيرًا، تقوم الأحرف الفولاذية الصلبة بختم تاريخ انتهاء الصلاحية ورقم الدفعة مباشرة في التجعيد المعدني المطوي. يتم إخراج المنتج النهائي تلقائيًا على الناقل، ويكون جاهزًا للتغليف في الكرتون.
آلية الختم هي العنصر الميكانيكي المحدد لهذه الآلة. يرتبط تعقيد الطية ارتباطًا مباشرًا بسلامة الدواء بالداخل.
هذا هو الختم الميكانيكي الأساسي. تقوم الآلة بتسوية النهاية، ثم تطويها مرة واحدة، ثم تطويها مرة أخرى قبل الضغط العالي لتجعيدها بشكل مسطح. وهو ذو كفاءة عالية ويستخدم بشكل عام للأحجام الصغيرة التي تحتوي على مستحضرات التجميل الأساسية أو المراهم الموضعية منخفضة المخاطر.
بالنسبة للكريمات الصيدلانية التي لا تستلزم وصفة طبية (OTC)، فإن الطية الثلاثية هي المعيار الصناعي. بعد التسطيح الأولي، يتم طي المعدن على ثلاث مرات مختلفة. تخلق هذه الطبقة الإضافية حاجزًا أكثر قوة بشكل ملحوظ ضد دخول الرطوبة وتضمن عدم انفجار التماس عند الضغط عليه بقوة من قبل المستهلك.
توفر أعلى مستوى من الأمان المتاح، حيث تعمل طية السرج على تشابك المعدن بطريقة تشبه سرج الركوب. يعتبر هذا الختم المانع للتسرب إلزاميًا بالنسبة للمراهم الطبية شديدة الحساسية وكريمات العين المعقمة والمنتجات التي تحتوي على مكونات نشطة متطايرة. تتميز الماكينات المتميزة بمحطات طي معيارية، مما يسمح للمهندسين بالتبديل بسهولة بين هذه الأنماط بناءً على عملية الإنتاج المحددة.
يتطلب الانتقال من العمليات اليدوية أو شبه الآلية إلى نظام مؤتمت بالكامل استثمارًا رأسماليًا، ولكن العوائد التشغيلية كبيرة وفورية.
إن تقديم المنتج - أي ملء الحاوية بمنتج أكثر قليلاً لتجنب عقوبات نقص الملء - يمثل تكلفة مخفية هائلة. تستخدم الآلات الآلية الحديثة مضخات مكبسية تعمل بمحرك مؤازر والتي تتحكم في حجم التوزيع بدقة تبلغ ±1%. تعمل هذه الدقة الفائقة على التخلص من الهدر المكلف، وهو أمر حيوي بشكل خاص عند التعامل مع واجهات برمجة التطبيقات باهظة الثمن.
في بيئات غرف الأبحاث، يعد العاملون البشريون المصدر الرئيسي للتلوث البيولوجي. تعمل الأتمتة على تقليل عدد الموظفين المطلوبين على أرضية التغليف بشكل كبير. ومن خلال إزالة المناولة اليدوية من مراحل التحميل والختم، تقلل المرافق من مخاطر الأخطاء البشرية وتحافظ بسهولة على الظروف الصحية المعتمدة من ISO.
يتطلب اختيار الآلة المناسبة توافقًا محسوبًا بين متطلبات منشأتك الحالية والنمو المستقبلي المتوقع. الإفراط في الرسملة يقلل من عائد الاستثمار، بينما يؤدي التحديد غير الصحيح إلى اختناقات فورية. فيما يلي تفصيل عملي لتوجيه استثمارك.
مواصفة |
إنتاج متوسط الحجم (رأس واحد) |
إنتاج الأدوية على نطاق واسع (ثنائي الرأس) |
|---|---|---|
الإخراج المستهدف |
40 إلى 60 أنبوبًا في الدقيقة |
80 إلى 120 أنبوبًا في الدقيقة |
آلية التعبئة |
فوهة جرعات واحدة |
فوهات الجرعات المزدوجة (التعبئة المتزامنة) |
التطبيق المثالي |
شركات التعبئة التعاقدية، والعلامات التجارية الدوائية الإقليمية، وعمليات التشغيل المجمعة متعددة الاستخدامات. |
شركات الأدوية العالمية، الإنتاج المستمر بكميات كبيرة. |
وقت التحول |
< 30 دقيقة (تصميم SMED بدون أدوات) |
< 45 دقيقة |
تتطلب العمليات متوسطة الحجم معدات توازن بين الإنتاج المتسق والتنوع العالي. بالنسبة لهذه البيئات، الاستثمار في رأس واحد قوي يوصى بشدة باستخدام حشو وسداد الأنبوب الأوتوماتيكي (مثل سلسلة HY-A600). تعمل هذه النماذج عادةً على آلية فهرسة دوارة متقطعة، مما يوفر مخرجات موثوقة تصل إلى 60 وحدة في الدقيقة. إنها توفر مساحة مدمجة مناسبة للغرف النظيفة الضيقة وتوفر أتمتة PLC اللازمة لضمان الامتثال لممارسات التصنيع الجيدة دون إنفاق رأسمالي ضخم.
عندما يستلزم الطلب على المنتج تصنيع ملايين الوحدات سنويًا، فإن المؤشرات القياسية ذات الرأس الواحد لا تستطيع ببساطة مواكبة الوتيرة. يجب أن تنشر المنشآت أنظمة عالية السعة، مثل الرأس المزدوج آلة تعبئة أنابيب الألمنيوم (مثل سلسلة HY-A800). من خلال استخدام فوهات الجرعات المزدوجة ومحطات الطي الميكانيكية المزدوجة، تقوم هذه الآلات بمعالجة وحدتين في وقت واحد خلال كل دورة. يعمل هذا التكوين على مضاعفة مخرجات الإنتاج بشكل فعال، مما يحقق سرعات تتراوح من 80 إلى 120 وحدة في الدقيقة بشكل روتيني.
يعد اختيار المعدات الصحيحة خطوة أساسية لضمان الامتثال التنظيمي الصارم وحماية سمعة علامتك التجارية. يحافظ التغليف المناسب على سلامة المنتج، ويمنع التلوث، ويطيل مدة الصلاحية بشكل كبير. سواء كنت تقوم بتعبئة مرهم طبي سميك أو كريم جلدي متخصص، يعمل النظام الآلي على تحسين سير عملك بالكامل، مما يحول عنق الزجاجة المحتمل إلى عملية مربحة للغاية.
هل أنت مستعد لترقية خط الإنتاج الخاص بك؟ قم بتقييم حجم الإنتاج المحدد وتحديات اللزوجة، واستشر خبراء الهندسة لوضع اللمسات الأخيرة على تخطيط منشأتك، واستكشف حلولًا مخصصة ومتوافقة مع GMP من Hone Machine لإثبات قدرات التصنيع الخاصة بك في المستقبل.
من منظور الهندسة الميكانيكية، تعمل آليات الجرعات والتعبئة بشكل مماثل بغض النظر عن المادة. ومع ذلك، فإن آليات الختم مختلفة بشكل أساسي. يتطلب البلاستيك الختم الحراري (الهواء الساخن أو الاحتكاك بالموجات فوق الصوتية)، بينما يتطلب المعدن العقص الميكانيكي البارد. في حين أن بعض الآلات الهجينة توجد برؤوس إغلاق قابلة للتبديل، إلا أن الانتقال بين الاثنين يتطلب عمالة كثيفة. بالنسبة للمنشآت الصيدلانية التي تعمل وفقًا لإرشادات GMP الصارمة، يوصى بشدة باستخدام آلات مخصصة لمواد محددة لضمان اتساق التحقق من الصحة.
تعتمد القدرة على التعامل مع المواد شديدة اللزوجة بشكل كامل على نظام التغذية. إن القواديس القياسية التي يتم تغذيتها بالجاذبية غير كافية للمعاجين السميكة. تستخدم الآلات المتقدمة مضخات مكبس دوارة ذات إزاحة موجبة قادرة على تحديد جرعات المنتجات بدقة ذات لزوجة تتجاوز 100000 سنتيبويز (cP). لتسهيل التدفق، غالبًا ما تكون هذه الأنظمة مجهزة بقواديس مغلفة بالماء والتي تطبق الحرارة الخاضعة للرقابة بأمان، مما يخفض اللزوجة مؤقتًا أثناء عملية التعبئة.
تاريخيًا، كان تغيير التنسيقات يتطلب إعادة معايرة يدوية واسعة النطاق. ومع ذلك، تم تصميم الأنظمة الآلية المعاصرة مع أخذ الكفاءة التشغيلية في الاعتبار. من خلال استخدام آليات التحرير السريع، ووحدات الصولجان المعيارية، واستدعاء الوصفات المستندة إلى شاشة اللمس، يمكن للمشغل المدرب تنفيذ تغيير كامل للتنسيق في حوالي 15 إلى 30 دقيقة. يعد هذا التحول السريع أمرًا ضروريًا للمنشآت التي تعالج أشكالًا متعددة من المنتجات في نوبة عمل واحدة.
نعم، يعد ترميز الدُفعات أحد المكونات التنظيمية لتغليف الأدوية. على عكس البلاستيك، الذي يستخدم الطباعة النافثة للحبر أو الطباعة الحرارية، يستخدم المعدن النقش الميكانيكي. خلال المرحلة النهائية من عملية الطي، يتم ضغط أحرف الترميز الفولاذية الصلبة مباشرة على التجعيد المعدني. يؤدي هذا إلى ختم تاريخ انتهاء الصلاحية ورقم الدفعة فعليًا في الختم، مما يجعله دائمًا ومقاومًا للتلاعب ومحصنًا ضد التلطخ من الانسكابات الكيميائية.
بالنسبة لتصنيع الأدوية المتوافق مع GMP، فإن الدقة غير قابلة للتفاوض. عادةً ما تحقق حشوات الأنابيب الأوتوماتيكية عالية الجودة التي تستخدم مضخات المكبس التي تعمل بمحرك مؤازر دقة تعبئة تبلغ ±1% أو أفضل. يضمن هذا التسامح المحكم أن كل أنبوب على حدة يلبي متطلبات الجرعة المحددة المذكورة على الملصق، مما يلغي هبة المنتج المكلفة ويمنع الغرامات التنظيمية بسبب نقص التعبئة.
نظرًا لأن الفكوك الميكانيكية تمارس قوة فيزيائية كبيرة لتجعيد الألومنيوم، فهي عرضة للتآكل بمرور الوقت. يوصى عمومًا بإجراء فحص بصري وتزييت خفيف للوصلات الهوائية أسبوعيًا. يجب إجراء فحص معايرة شامل لتحمل الطي شهريًا أو كل 500000 دورة، اعتمادًا على سمك الأنابيب المعدنية التي تتم معالجتها، لضمان بقاء السرج أو الطيات الثلاثية محكمة الغلق تمامًا.