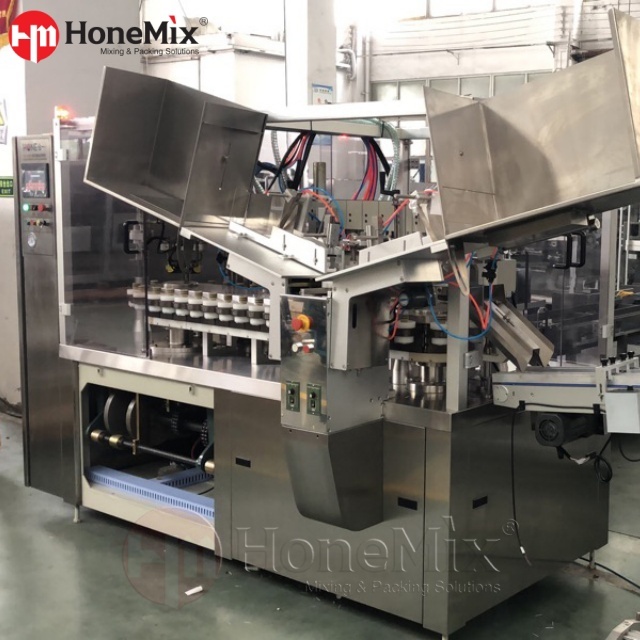
Los defectos de embalaje no sólo comprometen un solo lote; pueden provocar retiradas devastadoras de productos. La seguridad del producto depende inherentemente de un sellado final perfecto. Cuando se trata de cremas, geles y ungüentos farmacéuticos muy viscosos, los métodos de envasado estándar suelen fallar estrepitosamente. Las formulaciones espesas provocan errores de dosificación, bolsas de aire y fugas sucias. Esto no sólo corre el riesgo de una contaminación grave, sino que prácticamente garantiza el fracaso durante las estrictas auditorías de cumplimiento de las Buenas Prácticas de Fabricación (GMP).
Para superar estos costosos cuellos de botella, los gerentes de producción con visión de futuro están recurriendo a la automatización especializada. La actualización al equipo adecuado garantiza el cumplimiento normativo, maximiza la producción y garantiza los sellos impenetrables necesarios para los productos médicos sensibles. En esta guía técnica completa, aprenderá exactamente cómo estos sistemas avanzados resuelven desafíos complejos de embalaje y qué criterios de ingeniería específicos evaluar antes de realizar su próxima inversión en maquinaria.
Conclusiones clave
Precisión y cumplimiento: el embalaje farmacéutico exige un estricto cumplimiento de las normas GMP. Esto requiere acero inoxidable sanitario 316L (con una rugosidad superficial de Ra < 0,4 µm) para todas las piezas en contacto con el producto, junto con capacidades integradas de limpieza in situ (CIP).
Sellado especializado: a diferencia de las alternativas de plástico, los tubos metálicos exigen distintas técnicas de plegado mecánico. Los pliegues precisos dobles, triples o en silla de montar son absolutamente necesarios para lograr una barrera completamente hermética y a prueba de fugas.
La automatización es clave: la implementación de equipos servoaccionados reduce drásticamente la dependencia del trabajo manual en salas blancas, elimina el costoso desperdicio de productos y acelera las velocidades de producción hasta 120 tubos por minuto.
Escalabilidad: La selección de la maquinaria adecuada implica un análisis calculado de los tamaños de lote de sus instalaciones, la reología de fluidos específica (niveles de viscosidad) y el rendimiento diario requerido.
El resurgimiento del metal: tendencias de la industria en envases farmacéuticos
Antes de sumergirse en la maquinaria, es fundamental comprender las fuerzas del mercado que impulsan las actualizaciones de equipos. Análisis recientes de la industria revelan un aumento masivo en la demanda de tratamientos dermatológicos especializados. A medida que la población mundial envejece, la necesidad de productos para el cuidado de la piel y ungüentos tópicos con receta se está disparando.
Al mismo tiempo, hay un claro cambio en la industria hacia envases altamente protectores e infinitamente reciclables. El aluminio está regresando con fuerza, reemplazando a los plásticos laminados en muchas líneas premium y recetadas. Bloquea completamente la luz ultravioleta, la humedad y el oxígeno para que no degraden los ingredientes farmacéuticos activos (API). Además, el metal no presenta 'succión', es decir, la tendencia a aspirar aire contaminado nuevamente hacia la boquilla después de apretarlo. Por lo tanto, actualizar su línea de envasado ya no es sólo una cuestión de capacidad; es una necesidad estratégica cumplir tanto con el estricto escrutinio regulatorio como con las cambiantes preferencias de sustentabilidad de los consumidores.
¿Qué es una máquina llenadora automática de tubos para tubos de aluminio?
En esencia, esta maquinaria es un sistema de embalaje industrial altamente sincronizado diseñado para agilizar las etapas finales y críticas de la fabricación del producto. Su función principal es cargar automáticamente contenedores vacíos en una mesa indexadora giratoria, dispensar un volumen altamente preciso de producto semisólido y sellar mecánicamente el extremo. Al eliminar la manipulación humana de la ecuación, las instalaciones mantienen un riguroso control de calidad y al mismo tiempo aumentan drásticamente su producción diaria.
En qué se diferencia la maquinaria de los rellenos de plástico
El equipo de envasado necesario para el metal funciona con principios termodinámicos y mecánicos completamente diferentes a los de la maquinaria diseñada para variantes de plástico. Mientras que el plástico requiere boquillas de aire caliente o fricción ultrasónica para derretir y fusionar los extremos, un La máquina llenadora de tubos de aluminio se basa en un engarzado mecánico en frío. El sistema utiliza mordazas metálicas especializadas y de alta resistencia para manipular físicamente y doblar el extremo varias veces, creando un bloqueo mecánico seguro sin aplicar calor que podría degradar los API sensibles.
Por qué las cremas y ungüentos farmacéuticos requieren equipo especializado
Los rellenos líquidos estándar que dependen de la gravedad o de mecanismos básicos de desbordamiento son lamentablemente inadecuados para procesar cremas farmacéuticas. Los productos semisólidos poseen propiedades reológicas únicas. Son espesos, pegajosos y resisten el flujo natural, lo que exige una manipulación especializada para mantener la integridad del producto.
Cumplimiento de GMP y diseño sanitario
La fabricación farmacéutica se rige por estrictos marcos regulatorios. En consecuencia, un dedicado La máquina llenadora de tubos para ungüentos debe construirse para cumplir con estos rigurosos estándares de higiene. Las máquinas superiores utilizan acero inoxidable 316L para todos los cilindros dosificadores, tolvas y boquillas. Esta aleación ofrece una resistencia excepcional a la corrosión causada por ingredientes químicos agresivos y agentes de esterilización. La soldadura suave y sin grietas (que a menudo utiliza conexiones de triple abrazadera) evita la contaminación cruzada entre diferentes lotes de productos.
Dominar los productos de alta viscosidad
Pasar cremas densas y pegajosas a través de una boquilla estándar a menudo crea bolsas de aire, lo que genera pesos de llenado inexactos. Para contrarrestar esto, el equipo especializado utiliza bombas de pistón de válvula rotativa robustas y servoaccionadas. Estas bombas proporcionan la fuerza neumática necesaria para cortar y mover materiales densos. En términos prácticos, las tolvas de alimentación (normalmente de 40 a 50 litros de capacidad) suelen estar equipadas con agitadores de movimiento lento y sistemas de calefacción con camisa de agua. Calentar suavemente la tolva a aproximadamente 40 °C-50 °C reduce la viscosidad del ungüento lo suficiente como para permitir que fluya suavemente hacia el cilindro dosificador sin introducir burbujas de aire microscópicas.
Paso a paso: cómo funciona el proceso de llenado y sellado
Comprender el flujo de trabajo operativo resalta exactamente cómo estos sistemas logran una eficiencia tan alta. Todo el proceso es un ballet sincronizado de pasos automatizados gestionados por un controlador lógico programable (PLC) central.
Paso 1: Carga automática: un brazo mecánico neumático o un conducto de vacío extrae rápidamente los tubos vacíos de un casete a granel y los introduce uno por uno en los discos de sujeción de la mesa indexadora giratoria.
Paso 2: Orientación y limpieza: Los sensores fotoeléctricos de alta velocidad leen la marca de registro en el exterior y giran el tubo mediante motores paso a paso para que los gráficos impresos de la marca miren en la dirección perfecta. Una rápida ráfaga de aire comprimido (0,4-0,6 MPa) barre el interior y elimina el polvo microscópico.
Paso 3: Llenado de precisión: La boquilla dosificadora desciende hasta el fondo del recipiente vacío. A medida que se dispensa el producto espeso, la boquilla se eleva lentamente. Esta crítica técnica de llenado 'de abajo hacia arriba' expulsa activamente el aire atrapado, asegurando una dosis densa y precisa.
Paso 4: Plegado mecánico: Una serie de mordazas mecánicas de alta resistencia engarzan y pliegan el extremo metálico abierto. Esta estación funciona de forma secuencial, doblando el metal de dos a cuatro veces para crear una barrera impenetrable.
Paso 5: Codificación y expulsión del lote: Finalmente, los caracteres de acero endurecido estampan la fecha de vencimiento y el número de lote directamente en el engarce de metal doblado. El producto terminado se expulsa automáticamente a un transportador, listo para ser encartonado.
Comprensión de las técnicas de plegado de metales
El mecanismo de sellado es el componente mecánico definitorio de esta maquinaria. La complejidad del pliegue se correlaciona directamente con la seguridad del medicamento en su interior.
El doble pliegue
Este es el sello mecánico más básico. La máquina aplana el extremo, lo dobla una vez y luego lo dobla una segunda vez antes de aplicar alta presión para engarzarlo. Es muy eficaz y generalmente se utiliza para tamaños más pequeños que contienen cosméticos básicos o ungüentos tópicos de bajo riesgo.
El triple pliegue
Para las cremas farmacéuticas de venta libre (OTC), el triple pliegue es el estándar de la industria. Después del aplanamiento inicial, el metal se pliega tres veces distintas. Esta capa adicional crea una barrera significativamente más robusta contra la entrada de humedad y garantiza que la costura no reviente cuando el consumidor la aprieta con fuerza.
El pliegue en silla de montar (cuatro pliegues)
Proporcionando el más alto nivel de seguridad disponible, el pliegue de la silla entrelaza el metal de una manera que se asemeja a una silla de montar. Este sello a prueba de fugas es obligatorio para ungüentos recetados altamente sensibles, cremas para ojos esterilizadas y productos que contienen ingredientes activos volátiles. Las máquinas premium cuentan con estaciones de plegado modulares, lo que permite a los ingenieros cambiar fácilmente entre estos estilos según el ciclo de producción específico.
Principales beneficios de actualizar su línea de envasado
La transición de procesos manuales o semiautomáticos a un sistema totalmente automatizado requiere una inversión de capital, pero los retornos operativos son sustanciales e inmediatos.
Precisión de dosificación inigualable
El desperdicio de producto (llenar un recipiente con un poco más de producto para evitar sanciones por llenado insuficiente) es un costo oculto enorme. Las máquinas automatizadas modernas utilizan bombas de pistón servoaccionadas que controlan el volumen de dispensación con una precisión de ±1%. Esta precisión extrema elimina el costoso desperdicio, lo cual es particularmente vital cuando se manejan API costosos.
Reducción de errores humanos y de mano de obra
En entornos de salas blancas, los operadores humanos son la principal fuente de contaminación biológica. La automatización reduce drásticamente la cantidad de personal necesario en la planta de embalaje. Al eliminar la manipulación manual de las etapas de carga y sellado, las instalaciones minimizan el riesgo de error humano y mantienen fácilmente las condiciones sanitarias certificadas ISO.
Elegir la maquinaria adecuada: una guía de selección técnica
Seleccionar la maquinaria adecuada requiere una alineación calculada entre las demandas actuales de sus instalaciones y el crecimiento futuro proyectado. Sobrecapitalizar reduce el retorno de la inversión (ROI), mientras que subespecificar conduce a cuellos de botella inmediatos. A continuación se muestra un desglose práctico para guiar su inversión.
Especificación
Producción a mediana escala (un solo cabezal)
Producción farmacéutica a gran escala (doble cabezal)
Empaquetadores por contrato, marcas farmacéuticas regionales, lotes versátiles.
Empresas farmacéuticas globales, producción continua de gran volumen.
Tiempo de cambio
< 30 minutos (diseño SMED sin herramientas)
< 45 minutos
Para instalaciones de producción de mediana escala
Las operaciones de mediana escala requieren equipos que equilibren una producción constante con una alta versatilidad. Para estos entornos, invertir en un robusto cabezal único Se recomienda encarecidamente el llenado y sellador automático de tubos (como la serie HY-A600). Estos modelos normalmente funcionan con un mecanismo de indexación giratorio intermitente, lo que ofrece una producción confiable de hasta 60 unidades por minuto. Ofrecen un tamaño compacto adecuado para salas blancas estrechas y proporcionan la automatización PLC necesaria para garantizar el cumplimiento de las GMP sin un gasto de capital masivo.
Para la producción farmacéutica a gran escala y alta velocidad
Cuando la demanda de productos requiere la fabricación de millones de unidades al año, los indexadores estándar de un solo cabezal simplemente no pueden seguir el ritmo. Las instalaciones deben implementar sistemas de alta capacidad, como un cabezal dual. Máquina llenadora de tubos de aluminio (como la serie HY-A800). Al utilizar boquillas dosificadoras dobles y estaciones de plegado mecánico duales, estas máquinas procesan dos unidades simultáneamente durante cada ciclo. Esta configuración efectivamente duplica la producción, logrando rutinariamente velocidades de 80 a 120 unidades por minuto.
Conclusión
Elegir el equipo correcto es el paso fundamental para garantizar el estricto cumplimiento normativo y proteger la reputación de su marca. Un embalaje adecuado mantiene la seguridad del producto, previene la contaminación y prolonga significativamente la vida útil. Ya sea que esté envasando un ungüento médico espeso o una crema dermatológica especializada, un sistema automatizado optimiza todo su flujo de trabajo, convirtiendo un posible cuello de botella en una operación altamente rentable.
¿Listo para actualizar su línea de producción? Evalúe sus desafíos específicos de volumen de producción y viscosidad, consulte con expertos en ingeniería para finalizar el diseño de sus instalaciones y explore soluciones personalizadas que cumplan con GMP de Hone Machine para preparar sus capacidades de fabricación para el futuro.
Preguntas frecuentes
¿Puede la misma máquina llenadora automática de tubos manejar tubos de aluminio y plástico?
Desde el punto de vista de la ingeniería mecánica, los mecanismos de dosificación y llenado funcionan de forma idéntica independientemente del material. Sin embargo, los mecanismos de sellado son fundamentalmente diferentes. El plástico requiere sellado térmico (aire caliente o fricción ultrasónica), mientras que el metal requiere engarzado mecánico en frío. Si bien existen algunas máquinas híbridas con cabezales de sellado intercambiables, la transición entre los dos requiere mucha mano de obra. Para las instalaciones farmacéuticas que operan bajo estrictas pautas GMP, se recomienda encarecidamente utilizar máquinas dedicadas para materiales específicos para garantizar la coherencia de la validación.
¿Cuál es la viscosidad máxima que puede manejar una máquina llenadora de tubos de ungüento?
La capacidad de manipular sustancias muy viscosas depende enteramente del sistema de alimentación. Las tolvas estándar alimentadas por gravedad son insuficientes para pastas espesas. Las máquinas avanzadas utilizan bombas de pistón rotativo de desplazamiento positivo capaces de dosificar con precisión productos con viscosidades superiores a 100.000 centipoise (cP). Para facilitar el flujo, estos sistemas suelen estar equipados con tolvas con camisa de agua que aplican calor controlado de forma segura, reduciendo temporalmente la viscosidad durante el proceso de llenado.
¿Cuánto tiempo se tarda en cambiar la máquina por un tamaño de tubo diferente?
Históricamente, el cambio de formatos requería una extensa recalibración manual. Sin embargo, los sistemas automatizados contemporáneos están diseñados teniendo en cuenta la eficiencia operativa. Al utilizar mecanismos de liberación rápida, discos de sujeción modulares y recuperación de recetas mediante pantalla táctil, un operador capacitado puede ejecutar un cambio de formato completo en aproximadamente 15 a 30 minutos. Esta rápida respuesta es esencial para las instalaciones que procesan múltiples variaciones de productos en un solo turno.
¿Estas máquinas vienen con capacidades de codificación por lotes?
Sí, la codificación de lotes es un componente reglamentario del embalaje farmacéutico. A diferencia del plástico, que utiliza impresión por inyección de tinta o transferencia térmica, el metal utiliza estampado mecánico. Durante la etapa final del proceso de plegado, los caracteres codificados de acero endurecido se presionan directamente en el engarzado de metal. Esto estampa físicamente la fecha de vencimiento y el número de lote en el sello, lo que lo hace permanente, a prueba de manipulaciones e inmune a las manchas causadas por derrames químicos.
¿Cuál es la precisión de llenado estándar para cremas farmacéuticas?
Para la fabricación farmacéutica que cumple con las GMP, la precisión no es negociable. Los llenadores de tubos automatizados de alta calidad que utilizan bombas de pistón servoaccionadas normalmente logran una precisión de llenado de ±1% o mejor. Esta estricta tolerancia garantiza que cada tubo cumpla con los requisitos de dosificación exactos indicados en la etiqueta, lo que elimina el costoso desperdicio de productos y evita multas reglamentarias por llenado insuficiente.
¿Con qué frecuencia se debe realizar el mantenimiento de las mordazas plegables mecánicas?
Debido a que las mordazas mecánicas ejercen una fuerza física significativa para engarzar el aluminio, están sujetas a desgaste con el tiempo. Generalmente se recomienda realizar una inspección visual y una ligera lubricación de los enlaces neumáticos semanalmente. Se debe realizar una verificación de calibración exhaustiva de la tolerancia de plegado mensualmente o cada 500.000 ciclos, dependiendo del grosor de los tubos metálicos que se procesan, para garantizar que la silla o los pliegues triples permanezcan completamente herméticos.