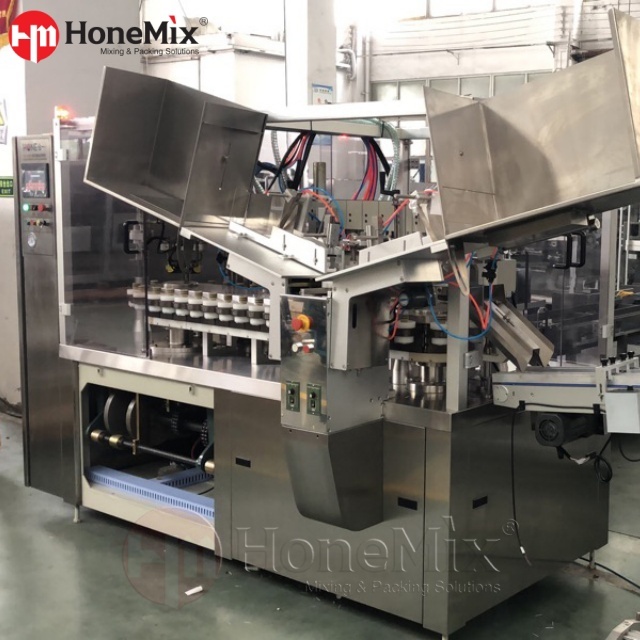
As falhas de embalagem não comprometem apenas um único lote; eles podem desencadear recalls de produtos devastadores. A segurança do produto depende inerentemente de uma vedação final perfeita. Ao lidar com cremes, géis e pomadas farmacêuticos altamente viscosos, os métodos de embalagem padrão geralmente falham miseravelmente. Formulações espessas causam erros de dosagem, bolsas de ar e vazamentos complicados. Isto não só corre o risco de contaminação grave, mas praticamente garante falhas durante auditorias rigorosas de conformidade com Boas Práticas de Fabricação (GMP).
Para superar esses gargalos dispendiosos, os gerentes de produção com visão de futuro estão recorrendo à automação especializada. A atualização para o equipamento certo garante a conformidade regulatória, maximiza a produção e garante as vedações impenetráveis exigidas para produtos médicos sensíveis. Neste guia técnico abrangente, você aprenderá exatamente como esses sistemas avançados resolvem desafios complexos de embalagens e quais critérios de engenharia específicos avaliar antes de fazer seu próximo investimento em máquinas.
Principais conclusões
Precisão e conformidade: As embalagens farmacêuticas exigem adesão rigorosa aos padrões GMP. Isso requer aço inoxidável 316L sanitário (com rugosidade superficial de Ra < 0,4 µm) para todas as peças de contato do produto, juntamente com recursos integrados de limpeza no local (CIP).
Vedação Especializada: Ao contrário das alternativas plásticas, os tubos metálicos exigem técnicas distintas de dobramento mecânico. Dobras duplas, triplas ou em sela precisas são absolutamente necessárias para obter uma barreira completamente à prova de vazamentos e hermética.
A automação é fundamental: a implementação de equipamentos acionados por servo reduz drasticamente a dependência de mão de obra manual em sala limpa, elimina a dispendiosa distribuição de produtos e acelera a velocidade de produção em até 120 tubos por minuto.
Escalabilidade: A seleção do maquinário adequado envolve uma análise calculada dos tamanhos dos lotes da sua instalação, da reologia específica do fluido (níveis de viscosidade) e da produção diária necessária.
O ressurgimento do metal: tendências da indústria em embalagens farmacêuticas
Antes de mergulhar nas máquinas, é crucial compreender as forças do mercado que impulsionam as atualizações dos equipamentos. Análises recentes da indústria revelam um enorme aumento na procura de tratamentos dermatológicos especializados. À medida que a população global envelhece, a necessidade de cuidados de pele prescritos e de pomadas tópicas aumenta vertiginosamente.
Ao mesmo tempo, há uma clara mudança na indústria em direção a embalagens altamente protetoras e infinitamente recicláveis. O alumínio está fazendo um grande retorno, substituindo os plásticos laminados em muitas linhas premium e de prescrição. Ele bloqueia completamente a luz ultravioleta, a umidade e o oxigênio da degradação de ingredientes farmacêuticos ativos (APIs). Além disso, o metal não apresenta “sucção” – a tendência de puxar o ar contaminado de volta para o bocal após ser comprimido. Portanto, atualizar sua linha de embalagens não é mais apenas uma questão de capacidade; é uma necessidade estratégica responder ao escrutínio regulamentar rigoroso e às mudanças nas preferências de sustentabilidade dos consumidores.
O que é uma máquina automática de enchimento de tubos para tubos de alumínio?
Em sua essência, esse maquinário é um sistema de embalagem industrial altamente sincronizado, projetado para agilizar os estágios finais e críticos da fabricação do produto. Sua principal função é carregar automaticamente recipientes vazios em uma mesa rotativa, dispensar um volume altamente preciso de produto semissólido e selar mecanicamente a extremidade. Ao eliminar o manejo humano da equação, as instalações mantêm um controle de qualidade rigoroso e, ao mesmo tempo, aumentam dramaticamente sua produção diária.
Como o maquinário difere dos enchimentos de plástico
O equipamento de embalagem necessário para o metal opera com princípios termodinâmicos e mecânicos totalmente diferentes dos das máquinas projetadas para variantes de plástico. Embora o plástico exija bicos de ar quente ou fricção ultrassônica para derreter e fundir as extremidades, um A máquina de enchimento de tubos de alumínio depende de crimpagem mecânica a frio. O sistema usa mandíbulas de metal especializadas e resistentes para manipular fisicamente e dobrar a extremidade várias vezes, criando uma trava mecânica segura sem aplicar calor que poderia degradar APIs sensíveis.
Por que cremes e pomadas farmacêuticas exigem equipamentos especializados
Enchimentos líquidos padrão que dependem da gravidade ou de mecanismos básicos de transbordamento são lamentavelmente inadequados para o processamento de cremes farmacêuticos. Os produtos semissólidos possuem propriedades reológicas únicas. São grossos, pegajosos e resistem ao fluxo natural, exigindo manuseio especializado para manter a integridade do produto.
Conformidade com GMP e projeto sanitário
A fabricação farmacêutica é regida por estruturas regulatórias rígidas. Consequentemente, um dedicado A máquina de enchimento de tubos de pomada deve ser construída para atender a esses rigorosos padrões de higiene. As máquinas superiores utilizam aço inoxidável 316L para todos os cilindros de dosagem, tremonhas e bicos. Esta liga oferece excepcional resistência à corrosão causada por ingredientes químicos agressivos e agentes de esterilização. A soldagem suave e sem fendas (geralmente utilizando conexões tri-clamp) evita a contaminação cruzada entre diferentes lotes de produtos.
Dominando produtos de alta viscosidade
Empurrar cremes densos e pegajosos através de um bico padrão geralmente cria bolsas de ar, levando a pesos de enchimento imprecisos. Para combater isso, equipamentos especializados utilizam bombas de pistão de válvula rotativa robustas e servoacionadas. Estas bombas fornecem a força pneumática necessária para cisalhar e mover materiais densos. Em termos práticos, as tremonhas de alimentação (normalmente com capacidade de 40L a 50L) são frequentemente equipadas com agitadores de agitação lentos e sistemas de aquecimento com camisa de água. Aquecer suavemente o reservatório a cerca de 40°C–50°C reduz a viscosidade da pomada apenas o suficiente para deixá-la fluir suavemente para dentro do cilindro doseador sem introduzir bolhas de ar microscópicas.
Passo a passo: como funciona o processo de enchimento e selagem
A compreensão do fluxo de trabalho operacional destaca exatamente como esses sistemas alcançam uma eficiência tão elevada. Todo o processo é um balé sincronizado de etapas automatizadas gerenciadas por um Controlador Lógico Programável (PLC) central.
Etapa 1: Carregamento automático: Um braço mecânico pneumático ou rampa de vácuo retira rapidamente os tubos vazios de um cassete a granel, alimentando-os um por um nos discos de retenção da mesa de índice rotativo.
Etapa 2: Orientação e limpeza: Sensores fotoelétricos de alta velocidade leem a marca de registro no exterior, girando o tubo por meio de motores de passo para que os gráficos impressos da marca fiquem na direção perfeita. Uma rápida explosão de ar comprimido (0,4-0,6 MPa) varre o interior, removendo qualquer poeira microscópica.
Etapa 3: Enchimento de precisão: O bico doseador desce até o fundo do recipiente vazio. À medida que o produto espesso é distribuído, o bico sobe lentamente. Essa técnica crítica de enchimento 'de baixo para cima' expulsa ativamente o ar preso, garantindo uma dose densa e precisa.
Etapa 4: Dobragem Mecânica: Uma série de mandíbulas mecânicas para serviços pesados comprimem e dobram a extremidade de metal aberta. Esta estação opera sequencialmente, dobrando o metal duas a quatro vezes para criar uma barreira impenetrável.
Etapa 5: Codificação e ejeção de lote: Finalmente, caracteres de aço endurecido carimbam a data de validade e o número do lote diretamente na crimpagem de metal dobrada. O produto acabado é automaticamente ejetado em uma esteira, pronto para ser encaixotado.
Compreendendo as técnicas de dobramento de metal
O mecanismo de vedação é o componente mecânico que define esta maquinaria. A complexidade da dobra está diretamente correlacionada com a segurança do medicamento em seu interior.
A dobra dupla
Este é o selo mecânico mais básico. A máquina alisa a extremidade, dobra-a uma vez e depois dobra-a uma segunda vez antes de aplicar alta pressão para alisá-la. É altamente eficiente e geralmente utilizado para tamanhos menores contendo cosméticos básicos ou pomadas tópicas de baixo risco.
A tripla dobra
Para cremes farmacêuticos de venda livre (OTC), a dobra tripla é o padrão da indústria. Após o achatamento inicial, o metal é dobrado três vezes distintas. Esta camada adicional cria uma barreira significativamente mais robusta contra a entrada de umidade e garante que a costura não rompa quando pressionada com força pelo consumidor.
A dobra da sela (quatro dobras)
Fornecendo o mais alto nível de segurança disponível, a dobra do selim interliga o metal de uma forma que lembra uma sela de equitação. Este selo à prova de vazamentos é obrigatório para pomadas de prescrição altamente sensíveis, cremes para os olhos estéreis e produtos contendo ingredientes ativos voláteis. As máquinas Premium apresentam estações de dobramento modulares, permitindo que os engenheiros alternem facilmente entre esses estilos com base na produção específica.
Principais benefícios de atualizar sua linha de embalagens
A transição de processos manuais ou semiautomáticos para um sistema totalmente automatizado requer investimento de capital, mas os retornos operacionais são substanciais e imediatos.
Precisão de dosagem incomparável
A distribuição de produtos – encher um recipiente com um pouco mais de produto para evitar penalidades por enchimento insuficiente – é um enorme custo oculto. As máquinas automatizadas modernas utilizam bombas de pistão servoacionadas que controlam o volume de distribuição com uma precisão de ±1%. Essa extrema precisão elimina desperdícios dispendiosos, o que é particularmente vital ao lidar com APIs caras.
Trabalho reduzido e erro humano
Em ambientes de salas limpas, os operadores humanos são a principal fonte de contaminação biológica. A automação reduz drasticamente o número de pessoal necessário na área de embalagem. Ao eliminar o manuseio manual das etapas de carregamento e selagem, as instalações minimizam o risco de erro humano e mantêm facilmente as condições sanitárias certificadas pela ISO.
Escolhendo o maquinário certo: um guia de seleção técnica
A seleção do maquinário apropriado requer um alinhamento calculado entre as demandas atuais de suas instalações e o crescimento futuro projetado. A capitalização excessiva reduz o ROI, enquanto a subespecificação leva a gargalos imediatos. Abaixo está uma análise prática para orientar seu investimento.
Especificação
Produção em média escala (cabeça única)
Produção farmacêutica em larga escala (cabeça dupla)
Empresas farmacêuticas globais, produção contínua de alto volume.
Tempo de mudança
<30 minutos (design SMED sem ferramentas)
< 45 minutos
Para instalações de produção de média escala
As operações de média escala exigem equipamentos que equilibrem uma produção consistente com alta versatilidade. Para esses ambientes, investir em um cabeçote único e robusto O enchimento e selador automático de tubos (como a série HY-A600) é altamente recomendado. Esses modelos normalmente operam em um mecanismo de indexação rotativa intermitente, proporcionando uma produção confiável de até 60 unidades por minuto. Eles oferecem um tamanho compacto adequado para salas limpas apertadas e fornecem a automação PLC necessária para garantir a conformidade com GMP sem grandes gastos de capital.
Para produção farmacêutica em grande escala e alta velocidade
Quando a demanda do produto exige a fabricação de milhões de unidades anualmente, os indexadores padrão de cabeça única simplesmente não conseguem acompanhar o ritmo. As instalações devem implantar sistemas de alta capacidade, como um dual-head Máquina envasadora de tubos de alumínio (como a série HY-A800). Utilizando bicos dosadores duplos e estações duplas de dobramento mecânico, essas máquinas processam duas unidades simultaneamente durante cada ciclo. Esta configuração duplica efetivamente a produção, atingindo rotineiramente velocidades de 80 a 120 unidades por minuto.
Conclusão
A escolha do equipamento correto é o passo fundamental para garantir a conformidade regulatória rigorosa e proteger a reputação da sua marca. A embalagem adequada mantém a segurança do produto, evita a contaminação e prolonga significativamente a vida útil. Quer você esteja embalando uma pomada médica espessa ou um creme dermatológico especializado, um sistema automatizado otimiza todo o seu fluxo de trabalho, transformando um potencial gargalo em uma operação altamente lucrativa.
Pronto para atualizar sua linha de produção? Avalie seu volume de produção específico e desafios de viscosidade, consulte especialistas em engenharia para finalizar o layout de sua instalação e explore soluções personalizadas e em conformidade com GMP da Hone Machine para preparar suas capacidades de fabricação para o futuro.
Perguntas frequentes
A mesma máquina envasadora automática de tubos pode lidar com tubos de alumínio e plástico?
Do ponto de vista da engenharia mecânica, os mecanismos de dosagem e enchimento funcionam de forma idêntica, independentemente do material. No entanto, os mecanismos de vedação são fundamentalmente diferentes. O plástico requer vedação térmica (ar quente ou fricção ultrassônica), enquanto o metal requer crimpagem mecânica a frio. Embora existam algumas máquinas híbridas com cabeças de vedação intercambiáveis, a transição entre as duas exige muita mão-de-obra. Para instalações farmacêuticas que operam sob rígidas diretrizes de GMP, é altamente recomendável utilizar máquinas dedicadas para materiais específicos para garantir a consistência da validação.
Qual é a viscosidade máxima que uma máquina de envase de tubos de pomada pode suportar?
A capacidade de lidar com substâncias altamente viscosas depende inteiramente do sistema de alimentação. Os funis padrão alimentados por gravidade são insuficientes para pastas espessas. Máquinas avançadas utilizam bombas de pistão rotativo de deslocamento positivo capazes de dosar com precisão produtos com viscosidades superiores a 100.000 centipoise (cP). Para facilitar o fluxo, esses sistemas são frequentemente equipados com funis revestidos de água que aplicam calor controlado com segurança, diminuindo temporariamente a viscosidade durante o processo de enchimento.
Quanto tempo leva para trocar a máquina por um tamanho de tubo diferente?
Historicamente, a mudança de formatos exigia uma extensa recalibração manual. No entanto, os sistemas automatizados contemporâneos são projetados tendo em mente a eficiência operacional. Utilizando mecanismos de liberação rápida, discos de retenção modulares e recuperação de receitas acionada por tela sensível ao toque, um operador treinado pode executar uma mudança completa de formato em aproximadamente 15 a 30 minutos. Esse rápido retorno é essencial para instalações que processam diversas variações de produtos em um único turno.
Essas máquinas vêm com recursos de codificação em lote?
Sim, a codificação de lote é um componente obrigatório das embalagens farmacêuticas. Ao contrário do plástico, que utiliza impressão por jato de tinta ou por transferência térmica, o metal utiliza gravação mecânica. Durante a fase final do processo de dobragem, os caracteres de codificação em aço endurecido são pressionados diretamente na crimpagem do metal. Isso carimba fisicamente a data de validade e o número do lote no selo, tornando-o permanente, à prova de falsificação e imune a manchas causadas por derramamentos de produtos químicos.
Qual é a precisão de enchimento padrão para cremes farmacêuticos?
Para a fabricação farmacêutica em conformidade com GMP, a precisão não é negociável. Enchedoras de tubos automatizadas de alta qualidade que utilizam bombas de pistão servoacionadas normalmente alcançam uma precisão de enchimento de ±1% ou melhor. Essa tolerância rigorosa garante que cada tubo atenda aos requisitos de dosagem exatos indicados no rótulo, eliminando o desperdício dispendioso do produto e evitando multas regulatórias por enchimento insuficiente.
Com que frequência deve ser realizada a manutenção nas mandíbulas dobráveis mecânicas?
Como as mandíbulas mecânicas exercem uma força física significativa para prensar o alumínio, elas estão sujeitas a desgaste com o tempo. Geralmente é recomendado realizar semanalmente uma inspeção visual e uma leve lubrificação das ligações pneumáticas. Uma verificação de calibração abrangente da tolerância de dobramento deve ser realizada mensalmente ou a cada 500.000 ciclos, dependendo da espessura dos tubos metálicos que estão sendo processados, para garantir que a sela ou as dobras triplas permaneçam completamente herméticas.
Telefone: +86- 18688638225
E-mail:
info@honemachine.com WhatsApp:
+86 18688638225 Adicionar: No.119, Avenida Gaozeng, cidade de Renhe, distrito de Baiyun, 510470, cidade de Guangzhou, RPC