
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-08-05 الأصل: موقع


إن اختيار حجم العقص لزجاجة العطر لا يقتصر على مجرد قراءة قطر واحد من الكتالوج. يعتمد الختم الموثوق به على العلاقة بين عنق الزجاجة الزجاجية وحلقة مضخة الرش والحشية وأنبوب الغمس ورأس التجعيد. يمكن للمكونات الموصوفة بنفس الحجم الاسمي أن تتصرف بشكل مختلف لأن الموردين يستخدمون تفاوتات ومواد وتصميمات مختلفة للطويق.
يمكن أن يؤدي التطابق غير الصحيح إلى حدوث تسرب أو ارتخاء المضخات أو الياقات المشوهة أو الزجاج المتشقق أو المظهر غير المستوي. يتمثل النهج الصحيح في تحديد نظام العنق والمضخة الكامل، وقياس العينات التمثيلية وتأكيد النتيجة من خلال تجارب التجعيد الخاضعة للرقابة.
|
|
|
تستخدم معظم عبوات العطور ذات العنق المجعد مضخة رش ذات حلقة معدنية. يتم وضع المضخة على عنق الزجاجة، ويقوم رأس العقص بضغط الطويق الموجود أسفل حبة الرقبة. يعمل هذا التشوه الميكانيكي على تثبيت المضخة في موضعها بينما تقوم الحشية بإنشاء ختم السائل.
يشير حجم التجعيد الاسمي عادةً إلى تشطيب الرقبة المتوافق وعائلة الطويق، لكنه لا يصف كل الأبعاد المهمة. يجب أن يفهم مورد المعدات القطر الخارجي لعنق الزجاجة، وهندسة الخرزات، وارتفاع الرقبة، وقطر الطويق، وارتفاع الطويق، وبنية الحشية.
توفر الرقبة الزجاجية السطح الذي يمسك به الطويق. تشمل الميزات المهمة القطر الخارجي وشكل وعمق حبة التثبيت وسطح الختم العلوي والارتفاع الإجمالي للرقبة. يمكن أن يمنع اختلاف الزجاج أو الرقائق أو الشكل البيضاوي رأس العقص من تشكيل الطويق بالتساوي.
الرسومات مفيدة، ولكن يجب أيضًا قياس عينات الإنتاج لأن الزجاج المزخرف يمكن أن يختلف بين تجاويف القالب وأجزاء التصنيع. قد لا تمثل العينات المأخوذة من صندوق واحد فقط نطاق التسامح الكامل.
يجب أن يحتوي الطويق على مادة كافية لتكوينه تحت الخرزة دون أن يتشقق أو يتجعد. يؤثر سمك الألومنيوم وصلابته على القوة وشكل الرأس المطلوب. يجب أن تضغط الحشية على سطح الزجاجة لمنع التسرب، لكن الضغط المفرط يمكن أن يشوه المضخة أو يضع ضغطًا غير ضروري على الزجاج.
لا يحدد طول أنبوب الغمس قطر التجعيد، ولكنه يؤثر على التجميع النهائي. يمكن للأنبوب الذي يصل إلى الخارج أن يدفع المضخة للأعلى أثناء العقص، في حين أن الأنبوب القصير جدًا قد لا يوزع المنتج بالكامل. ولذلك ينبغي تضمين المضخة الكاملة في التجربة.
تستخدم عبوات العطور عادةً عائلات موحدة ذات رقبة مجعدة، غالبًا ما يتم تحديدها بقطر بالملليمتر. يساعد التعيين الاسمي على تضييق نطاق اختيار المضخات ورؤوس العقص، ولكن لا ينبغي للمصنعين أن يفترضوا أن كل مكون يحمل نفس الملصق قابل للتبديل.
قد يحدد مورد المضخة الحجم حسب قطر الطويق، بينما قد يركز رسم الزجاجة على تشطيب الرقبة. الياقات المزخرفة يمكن أن تزيد من تعقيد التواصل. يجب أن تحدد مواصفات الشراء رسم المكونات أو المعيار المطبق بدلاً من الاعتماد فقط على اسم تجاري قصير.
عندما يستخدم مشروع ما عدة أحجام من الزجاجات، تأكد مما إذا كانت تشترك حقًا في لمسة نهائية واحدة للرقبة. غالبًا ما تستخدم سعات الزجاجة المختلفة نفس المضخة ورأس التجعيد، لكن الأعناق المتشابهة بصريًا قد تتطلب أدوات مختلفة.
استخدم أدوات قياس معايرة وطريقة موثقة. يمكن للمسماك التحقق من الأقطار العامة، ولكن قد تكون هناك حاجة إلى أجهزة قياس متخصصة أو قياس بصري لميزات الرقبة الهامة. قياس أكثر من نقطة حول الرقبة لتحديد البيضية، وفحص العينات من دفعات الإنتاج المتعددة.
بالنسبة للمضخة، قم بقياس الطويق غير المجعد وتأكد من حجم الرأس الموصى به من قبل الشركة المصنعة وملف التشكيل. يجب تسجيل سمك الحشية وارتفاع جسم المضخة ومواد الطويق. قد يطلب مورد رأس العقص رسومات مقطعية أو عينات مادية لتصميم الفكين الصحيحين.
قد تفشل الأدوات المختارة حول زجاجة مثالية واحدة عندما يصل الإنتاج إلى مستوى التسامح العلوي أو السفلي. تشتمل مجموعة العينات المفيدة على زجاجات ومكونات نموذجية قريبة من حدود الأبعاد المتوقعة. إذا كانت عينات التسامح الرسمية غير متوفرة، قم بقياس مجموعة عشوائية أكبر وشارك النطاق الملاحظ.
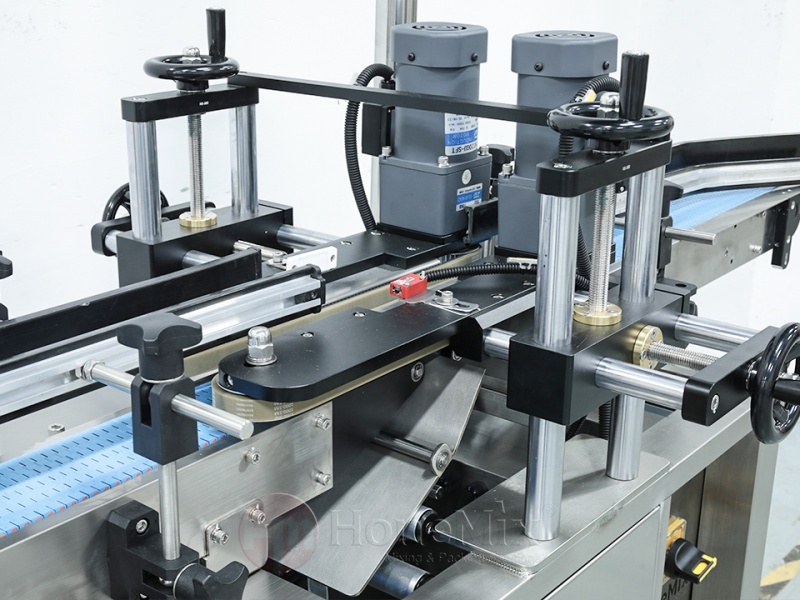
يشكل رأس العقص الحافة السفلية للطويق حول حبة الزجاجة. يؤثر المظهر الجانبي الداخلي وعدد الفك وقطر الإغلاق والوضع الرأسي على الختم النهائي. يمكن للرأس الصغير جدًا أن يضغط بشكل مفرط على الطويق أو يضع علامة على المعدن أو يضغط على الرقبة. قد يؤدي الرأس الكبير جدًا إلى ترك المضخة مفكوكة.
يجب أن تغلق الأدوات بالتساوي حول المحيط. يمكن لحركة الفك غير المتساوية أن تخلق موجات أو فجوات أو مضخة مائلة. يجب أيضًا أن يكون الرأس متمركزًا فوق الرقبة قبل بدء العقص. وبالتالي فإن أدلة الزجاجة والقرص هي جزء من نظام الختم، وليست مجرد ملحقات الناقل.
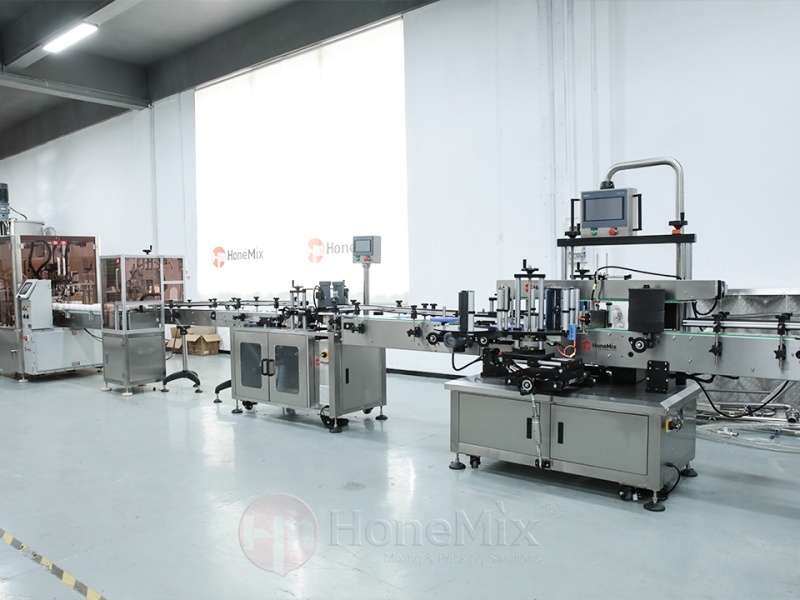
عندما أ تشتمل آلة تعبئة العطور على وضع المضخة تلقائيًا وتجعيدها، ويجب أن تصل المضخة بشكل مباشر على الزجاجة قبل أن ينزل الرأس. لا يمكن تصحيح الوضع الخاطئ عن طريق زيادة ضغط التجعيد.
يتحكم ارتفاع العقص في المكان الذي يشكل فيه الرأس الطويق بالنسبة لخرزة الزجاجة. إذا كان الرأس مرتفعًا جدًا، فقد لا يتم قفل الطويق أسفل الخرزة. إذا كان منخفضًا جدًا، فقد يسحق الرأس الحلقة أو يضغط الحشية بشكل مفرط أو يلامس الكتف الزجاجي.
وينبغي زيادة قوة الإغلاق أو ضغط الهواء تدريجيا أثناء الإعداد. يُفضل بشكل عام الإعداد الأدنى الذي يخلق تجعيدًا آمنًا ومقاومًا للتسرب ومقبولًا بصريًا على القوة المفرطة. يجب أن ترتبط إعدادات الماكينة بمجموعة الرأس والزجاجة والمضخة المحددة.
يجب أن تنتج التجربة الخاضعة للرقابة عينات كافية للتحقق من التكرار، وليس زجاجة واحدة جيدة فقط. قم بتضمين مكونات من علب كرتونية مختلفة وقم بتشغيل الماكينة بسرعة الإنتاج المقصودة. يمكن أن يتصرف التمركز الديناميكي ووضع المضخة بشكل مختلف عن التشغيل اليدوي البطيء.
التجعيد الجيد يحافظ على المضخة بقوة، ويبقيها عمودية ويشكل الطويق بالتساوي حول الرقبة. يجب ألا يظهر على المعدن تجاعيد شديدة أو انقسامات أو حواف حادة أو علامات فك عميقة. يجب ألا تدور المضخة بحرية أو ترتفع عند تطبيق قوة معتدلة وفقًا لطريقة اختبار العبوة.
يجب أن تخلق الحشية ختمًا موثوقًا به دون أن يتم بثقها بشكل واضح. يجب أن يعمل مشغل الرش بشكل طبيعي، ويجب أن يظل أنبوب الغمس في موضعه الصحيح. يجب أن تتناسب الياقات أو الأغطية المزخرفة بعد العقص دون أي تدخل.
المظهر وحده لا يكفي. يجب أن تخضع العينات النهائية للتسرب والاختبار الوظيفي. اعتمادًا على المنتج ومعايير الشركة، قد يشمل ذلك التخزين المقلوب، ودورة درجة الحرارة، والتعرض للفراغ، ومحاكاة النقل، والرش المتكرر.
يمكن أن تنتج المضخة السائبة عن رأس كبير الحجم، أو قوة إغلاق غير كافية، أو ارتفاع مفرط للرأس، أو خرزة عنق صغيرة أو حلقة تحمل خارجية. قد يأتي التسرب من التجعيد غير المحكم أو الحشية التالفة أو التلوث على سطح الختم أو تصميم المضخة والزجاجة غير المتوافق.
يمكن أن تشير الحلقات المتجعدة إلى توسيط غير متساوٍ أو ضغط مفرط أو اختلاف في المواد أو شكل رأس غير صحيح. قد ينتج الزجاج المتشقق عن القوة المفرطة، أو العقص بعيدًا عن المركز، أو عيوب الرقبة، أو الاتصال بين الأدوات وكتف الزجاجة. غالبًا ما تشير المضخة المائلة إلى وضع ضعيف أو دعم غير مستقر للزجاجة.
إن تغيير إعدادات الجهاز المتعددة في وقت واحد يجعل التشخيص صعبًا. قم بتسجيل الخلل، وعزل ما إذا كان خاصًا بالزجاجة أو خاصًا بالمحطة، وضبط متغير واحد في كل مرة. إذا تجمعت العيوب حول أحد تجاويف القالب أو مجموعة المكونات، فقد يكون السبب الجذري هو التغليف وليس المعدات.
يجب على المصنع الذي ينتج العديد من خطوط العطور إنشاء مصفوفة أدوات تربط كل زجاجة ومضخة ورأس تجعيد ومجموعة دليل ووصفة معتمدة. يجب وضع العلامات على الأجزاء وتخزينها لمنع الخلط. إذا كان هناك تنسيقان يستخدمان نفس الحجم الاسمي للرقبة، فتأكد مما إذا كان رأس واحد ينتج نتائج مقبولة حقًا على كليهما.
يمكن أن يؤدي التغيير السريع للرؤوس والوصفات المخزنة إلى تقصير مدة الإعداد، لكن يظل التحقق المادي ضروريًا. يجب أن تتضمن الموافقة المبدئية ارتفاع المضخة، والتجعيد البصري، وفحص السحب أو الدوران، ووظيفة التسرب والرش. تساعد سجلات التغيير في تحديد ما إذا كانت العيوب المتكررة مرتبطة بتنوع الإعداد.
تتلقى العديد من زجاجات العطور طوقًا مزخرفًا بعد العقص. يجب أن يسمح قطر الطويق النهائي وارتفاعه بتثبيت الطوق بشكل صحيح. لا يزال من الممكن أن يفشل الختم السائل المقبول في متطلبات مظهر العبوة إذا كانت الياقة مهتزة أو مرتفعة للغاية أو تعرض الطويق بشكل غير متساو.
ولهذا السبب، يجب أن تشمل تجربة الحزمة النهائية الطوق والغطاء الزائد، وليس فقط الزجاجة والمضخة.
توفير رسومات الزجاجة والمضخة والعينات الفعلية والمخرجات المستهدفة وتنسيقات التحويل المطلوبة واختبارات الجودة المخطط لها. التعرف على تركيبة العطر على المستوى العملي بحيث يمكن مراجعة الأختام والمواد الملامسة للمنتج. اذكر ما إذا كانت هناك حاجة إلى تغذية المضخة، والوضع اليدوي، والتجعيد المسبق، والتجعيد النهائي، وضغط الياقة.
يجب على المورد التأكد من رؤوس التجعيد ودعامات الزجاجات المضمنة، وطريقة الضبط، ونطاق التنسيق المتوقع، والعينات اللازمة للاختبار. وينبغي الاتفاق على معايير القبول قبل تجربة المعدات.
يتم تحديد حجم العقص المناسب من خلال العلاقة الكاملة بين عنق الزجاجة والمضخة والطويق. تساعد تسميات المليمتر الاسمية في تحديد عائلة الأدوات، لكن القياسات وتفاوتات المواد وتجارب الإنتاج تحدد ما إذا كان الختم سيكون موثوقًا به. يجب أن يفي التجعيد الآمن بالاحتفاظ الميكانيكي ومقاومة التسرب ووظيفة الرش والمظهر النهائي.
بالنسبة لمصنعي العطور الذين يقومون بتطوير زجاجات جديدة أو دمج عدة أشكال في سطر واحد، يمكن لشركة HONEMIX تقييم عملية التعبئة ووضع المضخة والتجعيد وتجميع الياقات الزخرفية معًا. إن توفير المكونات التمثيلية ومعايير الاختبار المتفق عليها يسمح باختيار الأدوات النهائية بناءً على أداء الحزمة الذي تم التحقق منه بدلاً من الحجم الاسمي وحده.