Scegliere la dimensione di aggraffatura per una bottiglia di profumo non è semplicemente questione di leggere un diametro da un catalogo. Una tenuta affidabile dipende dalla relazione tra il collo della bottiglia di vetro, la ghiera della pompa spray, la guarnizione, il tubo pescante e la testa di crimpatura. I componenti descritti con la stessa dimensione nominale possono comunque comportarsi diversamente perché i fornitori utilizzano tolleranze, materiali e design della ghiera diversi.
Un abbinamento errato può causare perdite, pompe allentate, collari distorti, vetro incrinato o un aspetto irregolare. L'approccio corretto consiste nell'identificare il sistema collo-pompa completo, misurare campioni rappresentativi e confermare il risultato attraverso prove di crimpatura controllate.
Comprendere i componenti da crimpare
La maggior parte delle confezioni di profumi con collo a crimpare utilizza una pompa spray con una ghiera metallica. La pompa viene posizionata sul collo della bottiglia e una testa di crimpatura comprime la ghiera sotto la perla del collo. Questa deformazione meccanica mantiene la pompa in posizione mentre la guarnizione crea la tenuta del liquido.
La dimensione nominale di crimpatura si riferisce solitamente alla finitura del collo e alla famiglia di ghiere compatibili, ma non descrive ogni dimensione critica. Il fornitore dell'attrezzatura deve comprendere il diametro esterno del collo della bottiglia, la geometria del tallone, l'altezza del collo, il diametro della ghiera, l'altezza della ghiera e la costruzione della guarnizione.
Finitura collo di bottiglia
Il collo di vetro fornisce la superficie su cui si aggancia la ghiera. Caratteristiche importanti includono il diametro esterno, la forma e la profondità del cordone di ritenzione, la superficie di tenuta superiore e l'altezza complessiva del collo. Variazioni, scheggiature o ovalità del vetro possono impedire alla testa di crimpatura di formare uniformemente la ghiera.
I disegni sono utili, ma dovrebbero essere misurati anche i campioni di produzione perché il vetro decorativo può variare a seconda delle cavità dello stampo e dei lotti di produzione. I campioni provenienti da una sola scatola potrebbero non rappresentare l'intero intervallo di tolleranza.
Ghiera e guarnizione della pompa
La ghiera deve avere materiale sufficiente per formarsi sotto la perlina senza spaccarsi o raggrinzirsi. Lo spessore e la durezza dell'alluminio influenzano la forza e la forma della testa richieste. La guarnizione deve comprimersi contro la parte superiore della bottiglia per evitare perdite, ma una compressione eccessiva può deformare la pompa o sottoporre il vetro a sollecitazioni inutili.
La lunghezza del tubo pescante non determina il diametro di crimpatura, ma influisce sull'assemblaggio finale. Un tubo che tocca il fondo può spingere la pompa verso l'alto durante la crimpatura, mentre un tubo troppo corto potrebbe non erogare il prodotto completo. La pompa completa dovrebbe pertanto essere inclusa nella prova.
Utilizza le dimensioni nominali come punto di partenza
Le confezioni dei profumi utilizzano comunemente famiglie di colli a chiusura standardizzati, spesso identificate da un diametro in millimetri. La designazione nominale aiuta a restringere la scelta di pompe e teste di crimpatura, ma i produttori non dovrebbero dare per scontato che ogni componente che porta la stessa etichetta sia intercambiabile.
Il fornitore di una pompa può definire la dimensione in base al diametro della ghiera, mentre il disegno di una bottiglia può concentrarsi sulla finitura del collo. I collari decorativi possono complicare ulteriormente la comunicazione. Le specifiche di acquisto dovrebbero identificare il disegno o lo standard del componente applicabile anziché basarsi solo su un breve nome commerciale.
Quando un progetto utilizza diverse dimensioni di bottiglia, verificare se condividono veramente la stessa finitura del collo. Capacità di bottiglie diverse possono spesso utilizzare la stessa pompa e la stessa testa di crimpatura, ma colli visivamente simili possono richiedere attrezzature diverse.
Misurare correttamente la bottiglia e la pompa
Utilizzare strumenti di misurazione calibrati e un metodo documentato. Un calibro può controllare i diametri generali, ma potrebbero essere necessari calibri specializzati o misurazioni ottiche per le caratteristiche critiche del collo. Misura più di un punto attorno al collo per identificare l'ovalità e ispezionare campioni provenienti da più lotti di produzione.
Per la pompa, misurare la ghiera non crimpata e confermare la dimensione della testa e il profilo di formatura consigliati dal produttore. È necessario registrare lo spessore della guarnizione, l'altezza del corpo della pompa e il materiale della ghiera. Il fornitore della testa di crimpatura può richiedere disegni in sezione o campioni fisici per progettare le ganasce corrette.
Non misurare solo un campione perfetto
Gli utensili selezionati attorno a una singola bottiglia ideale potrebbero non funzionare quando la produzione raggiunge la tolleranza superiore o inferiore. Un utile set di campioni include bottiglie e componenti tipici vicini ai limiti dimensionali previsti. Se i campioni di tolleranza formale non sono disponibili, misurare un gruppo casuale più ampio e condividere l'intervallo osservato.
Abbina la testa di crimpatura alla ghiera
La testa di crimpatura forma il bordo inferiore della ghiera attorno al cordone della bottiglia. Il suo profilo interno, il numero di ganasce, il diametro di chiusura e la posizione verticale influenzano tutti la tenuta finita. Una testa troppo piccola può comprimere eccessivamente la ghiera, segnare il metallo o stressare il collo. Una testa troppo grande potrebbe lasciare la pompa allentata.
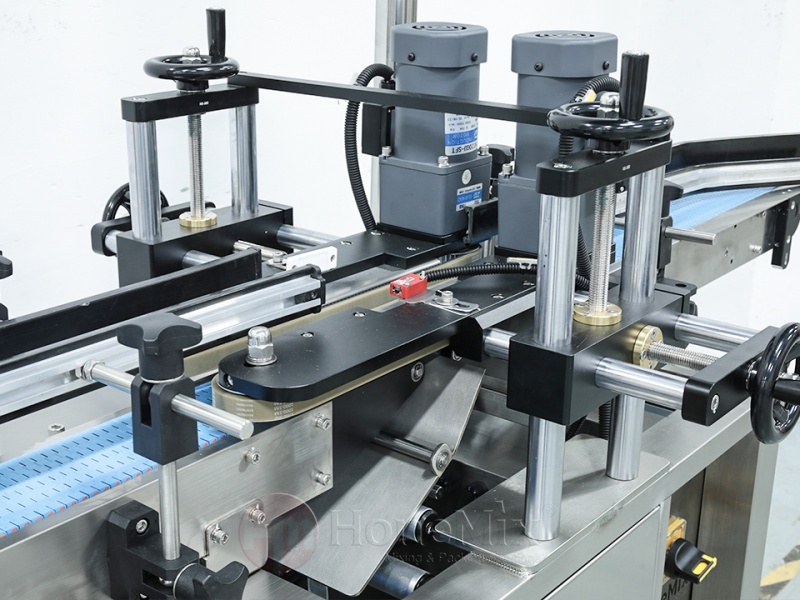
Gli utensili dovrebbero chiudersi uniformemente attorno alla circonferenza. Il movimento irregolare della mascella può creare onde, spazi vuoti o una pompa inclinata. Anche la testa deve essere centrata sul collo prima che inizi la piegatura. Le guide e i dischi per bottiglie fanno quindi parte del sistema di sigillatura e non semplici accessori del trasportatore.
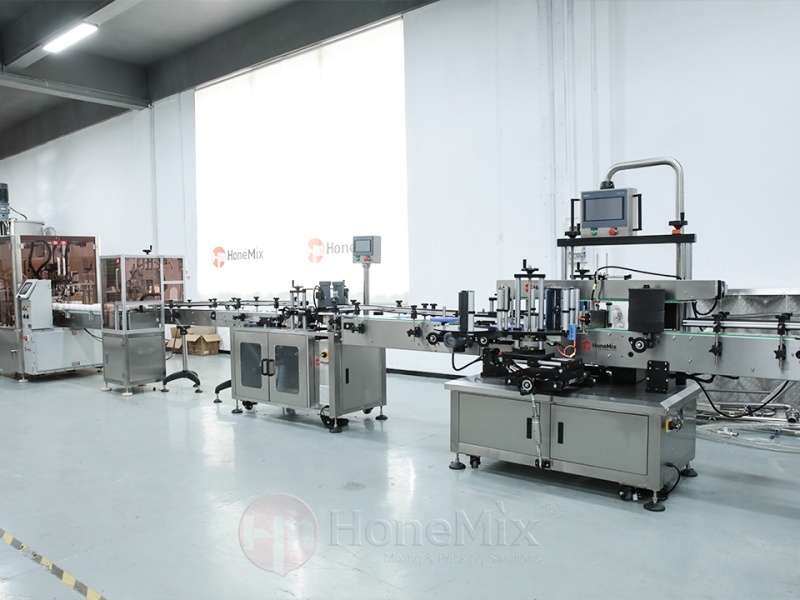
Quando a La riempitrice per profumi include il posizionamento e la crimpatura automatici della pompa, la pompa deve arrivare esattamente sulla bottiglia prima che la testa scenda. Lo spostamento errato non può essere corretto aumentando la pressione di crimpatura.
Impostare l'altezza e la forza di crimpatura durante le prove
L'altezza di crimpatura controlla il punto in cui la testa forma la ghiera rispetto al cordone della bottiglia. Se la testa è troppo alta, la ghiera potrebbe non bloccarsi sotto la perlina. Se è troppo basso la testa può schiacciare la ghiera, comprimere eccessivamente la guarnizione o entrare in contatto con la spalla del vetro.
La forza di chiusura o la pressione dell'aria devono essere aumentate gradualmente durante la configurazione. L'impostazione più bassa che crea una crimpatura sicura, resistente alle perdite e visivamente accettabile è generalmente preferibile a una forza eccessiva. Le impostazioni della macchina devono essere collegate alla specifica combinazione di testa, bottiglia e pompa.
Uno studio controllato dovrebbe produrre campioni sufficienti per verificare la ripetibilità, non solo una buona bottiglia. Includere componenti provenienti da cartoni diversi e far funzionare la macchina alla velocità di produzione prevista. Il centraggio dinamico e il posizionamento della pompa possono comportarsi diversamente dal funzionamento manuale lento.
Riconoscere i segni di una crimpatura corretta
Una buona crimpatura tiene saldamente la pompa, la mantiene verticale e forma la ghiera in modo uniforme attorno al collo. Il metallo non deve presentare rughe gravi, spaccature, spigoli vivi o segni profondi della mascella. La pompa non deve ruotare liberamente o sollevarsi quando viene applicata una forza moderata secondo il metodo di prova del pacchetto.
La guarnizione dovrebbe creare una tenuta affidabile senza essere visibilmente estrusa. L'attuatore dello spray dovrebbe funzionare normalmente e il tubo di immersione dovrebbe rimanere posizionato correttamente. I collari decorativi o i cappucci dovrebbero adattarsi dopo la crimpatura senza interferenze.
La sola apparenza non basta. I campioni finiti devono essere sottoposti a test di tenuta e funzionali. A seconda del prodotto e dello standard aziendale, ciò può includere stoccaggio invertito, cicli di temperatura, esposizione al vuoto, simulazione di trasporto e spruzzatura ripetuta.
Diagnosticare i difetti comuni di crimpatura
Una pompa allentata può essere il risultato di una testa sovradimensionata, di una forza di chiusura insufficiente, di un'altezza eccessiva della testa, di una perlina del collo piccola o di una tolleranza esterna della ghiera. La perdita può derivare da una piegatura allentata, da una guarnizione danneggiata, da contaminazione sulla superficie di tenuta o da un design incompatibile della pompa e della bottiglia.
Le ghiere spiegazzate possono indicare un centraggio non uniforme, una compressione eccessiva, una variazione del materiale o un profilo della testa errato. Il vetro incrinato può essere il risultato di una forza eccessiva, di un'arricciatura decentrata, di difetti del collo o del contatto tra gli utensili e la spalla della bottiglia. Una pompa inclinata è spesso indice di un posizionamento inadeguato o di un supporto instabile della bottiglia.
La modifica di più impostazioni della macchina contemporaneamente rende difficile la diagnosi. Registrare il difetto, isolare se è specifico della bottiglia o della stazione e regolare una variabile alla volta. Se i difetti si concentrano attorno a una cavità dello stampo o a un lotto di componenti, la causa principale potrebbe essere l'imballaggio anziché l'attrezzatura.
Una fabbrica che produce diverse linee di fragranze dovrebbe creare una matrice di strumenti che colleghi ciascuna bottiglia, pompa, testa di crimpatura, set di guide e ricetta convalidata. Le parti devono essere etichettate e conservate per evitare che si mescolino. Se due formati utilizzano la stessa dimensione nominale del collo, verificare se una testa produce effettivamente risultati accettabili su entrambi.
Le testine a cambio rapido e le ricette memorizzate possono abbreviare la configurazione, ma la verifica fisica rimane necessaria. L'approvazione del primo pezzo dovrebbe includere l'altezza della pompa, la crimpatura visiva, il controllo della trazione o della rotazione, le perdite e la funzione di spruzzatura. I record di passaggio aiutano a identificare se i difetti ricorrenti sono collegati alla variazione di configurazione.
Prendi in considerazione collari e cappucci decorativi
Molte bottiglie di profumo ricevono un collare decorativo dopo la piegatura. Il diametro e l'altezza della ghiera finita devono consentire al collare di posizionarsi correttamente. Un sigillo liquido accettabile può comunque non soddisfare i requisiti relativi all'aspetto della confezione se il collare oscilla, è troppo alto o espone la ghiera in modo non uniforme.
Per questo motivo, la confezione finale di prova dovrebbe comprendere il collare e il tappo, non solo la bottiglia e la pompetta.
Fornire disegni di bottiglie e pompe, campioni reali, output target, formati di cambio richiesti e test di qualità pianificati. Identificare la composizione del profumo a livello pratico in modo da poter rivedere i sigilli e i materiali a contatto con il prodotto. Indicare se sono necessari l'alimentazione della pompa, il posizionamento manuale, la pre-crimpatura, la crimpatura finale e la pressatura del collare.
Il fornitore deve confermare quali teste di crimpatura e supporti per bottiglie sono inclusi, il metodo di regolazione, la gamma di formati prevista e i campioni necessari per i test. I criteri di accettazione dovrebbero essere concordati prima della prova dell'attrezzatura.
Seleziona la dimensione come sistema di pacchetto verificato
La giusta dimensione di crimpatura è determinata dal rapporto completo tra collo di bottiglia e pompa-ghiera. Le designazioni dei millimetri nominali aiutano a identificare una famiglia di utensili, ma le misurazioni, le tolleranze dei materiali e le prove di produzione determinano se la tenuta sarà affidabile. Una crimpatura sicura deve soddisfare la ritenzione meccanica, la resistenza alle perdite, la funzione di spruzzatura e l'aspetto finale.
Per i produttori di profumi che sviluppano nuove bottiglie o consolidano diversi formati su un'unica linea, HONEMIX può valutare insieme il riempimento, il posizionamento della pompa, la crimpatura e l'assemblaggio del collare decorativo. La fornitura di componenti rappresentativi e criteri di test concordati consente di selezionare l'attrezzatura finale in base alle prestazioni verificate del pacchetto piuttosto che alle sole dimensioni nominali.