Выбор размера обжимки флакона для духов – это не просто выбор диаметра из каталога. Надежное уплотнение зависит от соотношения между горлышком стеклянной бутылки, наконечником распылительного насоса, прокладкой, погружной трубкой и обжимной головкой. Компоненты, описанные с одинаковым номинальным размером, могут вести себя по-разному, поскольку поставщики используют разные допуски, материалы и конструкции наконечников.
Неправильное соответствие может привести к протечкам, ослаблению помпы, деформации воротников, трещинам на стекле или неровному внешнему виду. Правильный подход заключается в том, чтобы идентифицировать всю систему «горловина и помпа», измерить репрезентативные образцы и подтвердить результат посредством контролируемых испытаний на обжатие.
Понимание обжимаемых компонентов
В большинстве парфюмерных упаковок с обжимным горлышком используется распылительный насос с металлическим наконечником. Насос надевается на горлышко бутылки, а обжимная головка сжимает наконечник под буртиком горлышка. Эта механическая деформация удерживает насос на месте, в то время как прокладка создает жидкостное уплотнение.
Номинальный размер обжима обычно относится к совместимой отделке шейки и семейству наконечников, но не описывает все критические размеры. Поставщик оборудования должен знать наружный диаметр горлышка бутылки, геометрию буртика, высоту горлышка, диаметр и высоту наконечника и конструкцию прокладки.
Отделка горлышка бутылки
Стеклянная шейка обеспечивает поверхность, которую захватывает наконечник. Важные характеристики включают внешний диаметр, форму и глубину удерживающего буртика, верхнюю уплотняющую поверхность и общую высоту горловины. Различия в стекле, сколы или овальность могут помешать обжимной головке сформировать наконечник равномерно.
Чертежи полезны, но производственные образцы также следует измерить, поскольку декоративное стекло может различаться в зависимости от полости формы и производственных партий. Образцы только из одной коробки могут не отражать весь диапазон допусков.
Феррула и прокладка насоса
В наконечнике должно быть достаточно материала, чтобы он мог сформироваться под буртиком, не раскалываясь и не сморщиваясь. Толщина и твердость алюминия влияют на необходимое усилие и форму головки. Прокладка должна прижиматься к верхней части бутылки, чтобы предотвратить утечку, но чрезмерное сжатие может деформировать насос или создать ненужную нагрузку на стекло.
Длина погружной трубки не определяет диаметр обжима, но влияет на окончательную сборку. Трубка, которая находится внизу, может подтолкнуть насос вверх во время обжатия, а слишком короткая трубка может не подавать весь продукт. Поэтому в исследование следует включить весь насос.
Используйте номинальные размеры в качестве отправной точки
В парфюмерной упаковке обычно используются стандартизированные семейства обжимных горлышек, которые часто идентифицируются по диаметру в миллиметрах. Номинальное обозначение помогает сузить выбор насосов и обжимных головок, но производители не должны предполагать, что все компоненты, имеющие одну и ту же маркировку, являются взаимозаменяемыми.
Поставщик насоса может определить размер по диаметру наконечника, а на чертеже бутылки можно сосредоточиться на отделке горлышка. Декоративные ошейники могут еще больше затруднить общение. Спецификации закупок должны указывать чертеж или стандарт применимого компонента, а не полагаться только на краткое коммерческое название.
Если в проекте используются бутылки нескольких размеров, убедитесь, что они действительно имеют одно горлышко. Для бутылок разной емкости часто можно использовать один и тот же насос и обжимную головку, но для визуально одинаковых горлышек могут потребоваться разные инструменты.
Правильно измерьте бутылочку и помпу
Используйте калиброванные измерительные инструменты и документированный метод. С помощью штангенциркуля можно проверить общие диаметры, но для критически важных функций шейки могут потребоваться специальные калибры или оптические измерения. Измерьте более одной точки на шее, чтобы определить овальность, и проверьте образцы из нескольких производственных партий.
Для насоса измерьте необжатую втулку и подтвердите рекомендованный производителем размер головки и формовочный профиль. Необходимо записать толщину прокладки, высоту корпуса насоса и материал манжеты. Поставщик обжимных головок может запросить чертежи в разрезе или физические образцы для разработки правильных губок.
Не измеряйте только один идеальный образец
Инструмент, выбранный для одной идеальной бутылки, может выйти из строя, когда производство достигнет верхнего или нижнего допуска. Полезный набор образцов включает типичные бутылки и компоненты, размеры которых близки к ожидаемым. Если формальные образцы толерантности недоступны, измерьте более крупную случайную группу и поделитесь наблюдаемым диапазоном.
Сопоставьте обжимную головку с наконечником
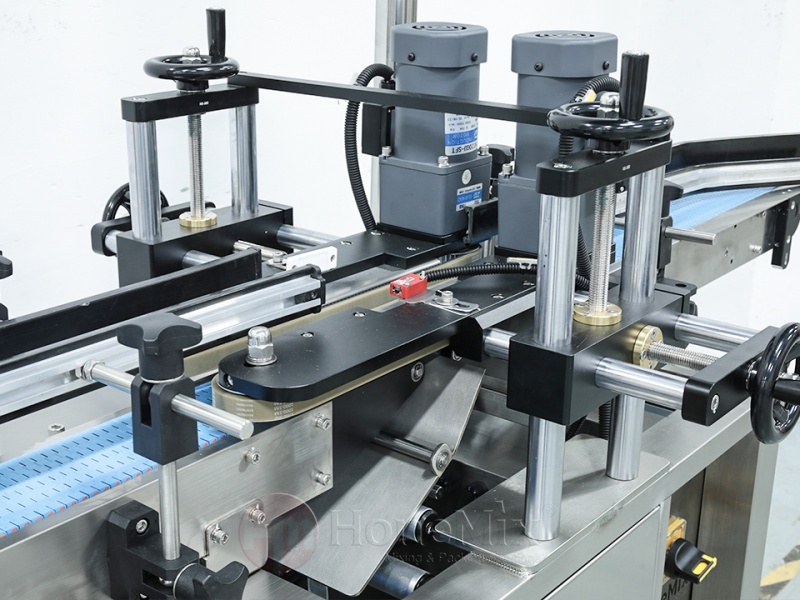
Обжимная головка образует нижний край наконечника вокруг буртика бутылки. Внутренний профиль, количество губок, диаметр закрытия и вертикальное положение – все это влияет на качество готового уплотнения. Слишком маленькая головка может чрезмерно сжать наконечник, оставить следы на металле или вызвать нагрузку на шейку. Слишком большой напор может привести к ослаблению насоса.
Оснастка должна закрываться равномерно по окружности. Неравномерное движение челюсти может привести к появлению волн, зазоров или наклону насоса. Перед началом обжима голова также должна располагаться по центру шеи. Таким образом, направляющие для бутылок и шайбы являются частью системы уплотнения, а не просто аксессуарами конвейера.
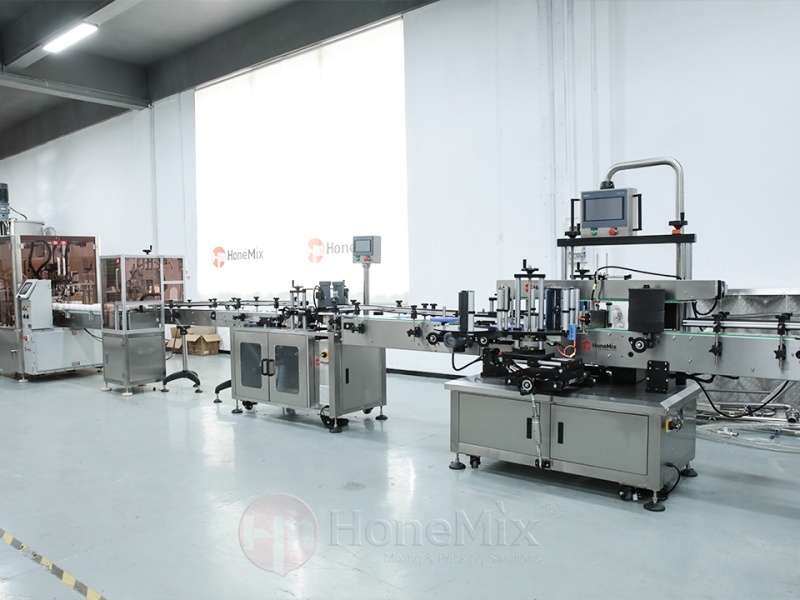
Когда Машина для розлива духов включает в себя автоматическое размещение и обжатие насоса: насос должен прибыть прямо на флакон, прежде чем опустится головка. Смещение невозможно исправить увеличением давления обжима.
Установите высоту обжима и усилие посредством проб
Высота обжима определяет, где головка образует наконечник относительно буртика бутылки. Если головка слишком высока, наконечник может не зафиксироваться под буртиком. Если он расположен слишком низко, головка может раздавить наконечник, чрезмерно сжать прокладку или коснуться стеклянного выступа.
Во время установки усилие закрытия или давление воздуха следует постепенно увеличивать. Самая низкая настройка, обеспечивающая надежный, герметичный и визуально приемлемый обжим, обычно предпочтительнее чрезмерного усилия. Настройки машины должны быть связаны с конкретной комбинацией головки, бутыли и насоса.
В контролируемом исследовании должно быть получено достаточное количество образцов для проверки повторяемости, а не только одна хорошая бутылка. Добавьте компоненты из разных коробок и запустите машину на запланированной производственной скорости. Динамическое центрирование и размещение насоса могут вести себя иначе, чем медленное ручное управление.
Распознайте признаки правильного обжима
Хороший обжим надежно удерживает насос, удерживает его в вертикальном положении и равномерно формирует наконечник вокруг шеи. На металле не должно быть сильных морщин, сколов, острых краев или глубоких следов от челюстей. Насос не должен свободно вращаться или подниматься при приложении умеренной силы в соответствии с методом испытания упаковки.
Прокладка должна обеспечивать надежное уплотнение без видимого выдавливания. Привод распылителя должен работать нормально, а погружная трубка должна оставаться в правильном положении. Декоративные воротники или накладки после обжатия должны подходить без помех.
Одной внешности недостаточно. Готовые образцы должны пройти испытания на герметичность и функциональное тестирование. В зависимости от продукта и стандартов компании это может включать хранение в перевернутом положении, циклическое изменение температуры, воздействие вакуума, моделирование транспортировки и повторное распыление.
Диагностика распространенных дефектов обжима
Ослабление насоса может быть результатом слишком большого размера головки, недостаточного усилия закрытия, чрезмерной высоты головки, небольшого буртика шейки или выхода за пределы допуска наконечника. Утечка может быть вызвана неплотным обжимом, повреждением прокладки, загрязнением уплотняющей поверхности или несовместимой конструкцией насоса и бутыли.
Сморщенные втулки могут указывать на неравномерное центрирование, чрезмерное сжатие, изменение материала или неправильный профиль головки. Треснутое стекло может возникнуть в результате чрезмерной силы, смещения от центра обжатия, дефектов горлышка или контакта между инструментом и плечом бутылки. Наклонный насос часто указывает на неудачное размещение или неустойчивую опору бутылочки.
Изменение нескольких настроек машины одновременно затрудняет диагностику. Запишите дефект, определите, относится ли он к конкретной бутылке или к станции, и корректируйте одну переменную за раз. Если дефекты группируются вокруг одной полости пресс-формы или партии компонентов, основной причиной может быть упаковка, а не оборудование.
Завод, производящий несколько линий ароматов, должен создать матрицу инструментов, которая соединяет каждую бутылку, насос, обжимную головку, набор направляющих и проверенный рецепт. Детали следует маркировать и хранить во избежание смешивания. Если в двух форматах используется одинаковый номинальный размер грифа, убедитесь, что одна головка действительно дает приемлемые результаты для обеих головок.
Быстросменные головки и сохраненные рецепты могут сократить время настройки, но физическая проверка остается необходимой. Первоочередное одобрение должно включать высоту насоса, визуальное обжатие, проверку натяжения или вращения, проверку герметичности и функции распыления. Записи о перенастройках помогают определить, связаны ли повторяющиеся дефекты с вариациями настройки.
Подумайте о декоративных воротниках и кепках.
Многие флаконы для духов после опрессовки получают декоративный воротник. Диаметр и высота готовой втулки должны обеспечивать правильную посадку втулки. Приемлемое жидкостное уплотнение все равно может не соответствовать требованиям к внешнему виду упаковки, если манжета качается, сидит слишком высоко или неравномерно обнажает наконечник.
По этой причине окончательное испытание упаковки должно включать воротник и крышку, а не только бутылку и помпу.
Предоставьте чертежи бутылей и насосов, фактические образцы, целевую производительность, необходимые форматы замены и запланированные испытания качества. Определите парфюмерную композицию на практическом уровне, чтобы можно было проверить уплотнения и материалы, контактирующие с продуктом. Укажите, требуются ли подача насосом, ручное размещение, предварительное обжатие, окончательное обжатие и обжатие манжеты.
Поставщик должен подтвердить, какие обжимные головки и держатели для бутылок включены в комплект, метод регулировки, ожидаемый диапазон форматов и образцы, необходимые для тестирования. Критерии приемки должны быть согласованы до начала испытаний оборудования.
Выберите размер в качестве проверенной системы пакетов.
Правильный размер обжима определяется полным соответствием узкого места и наконечника насоса. Номинальные обозначения в миллиметрах помогают определить семейство инструментов, но измерения, допуски материалов и производственные испытания определяют, будет ли уплотнение надежным. Надежное обжатие должно обеспечивать механическое удержание, устойчивость к утечкам, функцию распыления и законченный внешний вид.
Для производителей парфюмерии, разрабатывающих новые флаконы или объединяющих несколько форматов на одной линии, HONEMIX может одновременно оценить заполнение, размещение насоса, обжатие и сборку декоративной манжеты. Поставка репрезентативных компонентов и согласованных критериев испытаний позволяет выбирать окончательный инструмент с учетом проверенных характеристик упаковки, а не только номинального размера.