Choisir une taille de sertissage pour un flacon de parfum ne se limite pas à lire un diamètre sur un catalogue. Une étanchéité fiable dépend de la relation entre le goulot de la bouteille en verre, la virole de la pompe de pulvérisation, le joint, le tube plongeur et la tête de sertissage. Les composants décrits avec la même taille nominale peuvent néanmoins se comporter différemment car les fournisseurs utilisent des tolérances, des matériaux et des conceptions de virole différents.
Une correspondance incorrecte peut provoquer des fuites, des pompes desserrées, des colliers déformés, du verre fissuré ou une apparence inégale. L'approche correcte consiste à identifier le système complet col et pompe, à mesurer des échantillons représentatifs et à confirmer le résultat par des essais de sertissage contrôlés.
Comprendre les composants à sertir
La plupart des emballages de parfum à col serti utilisent une pompe de pulvérisation avec une virole métallique. La pompe est placée sur le goulot de la bouteille, et une tête de sertissage comprime la virole sous le bourrelet du goulot. Cette déformation mécanique maintient la pompe en position tandis que le joint crée le joint liquide.
La taille nominale de sertissage fait généralement référence à la finition du col et à la famille de ferrules compatibles, mais elle ne décrit pas toutes les dimensions critiques. Le fournisseur d'équipement doit comprendre le diamètre extérieur du goulot de la bouteille, la géométrie du cordon, la hauteur du col, le diamètre de la virole, la hauteur de la virole et la construction du joint.
Finition du col de la bouteille
Le col en verre constitue la surface sur laquelle la virole saisit. Les caractéristiques importantes comprennent le diamètre extérieur, la forme et la profondeur du cordon de retenue, la surface d'étanchéité supérieure et la hauteur totale du col. Les variations de verre, les éclats ou l'ovalité peuvent empêcher la tête de sertissage de former la virole de manière uniforme.
Les dessins sont utiles, mais les échantillons de production doivent également être mesurés car le verre décoratif peut varier entre les cavités du moule et les lots de fabrication. Les échantillons provenant d’une seule boîte peuvent ne pas représenter toute la plage de tolérance.
Virole et joint de pompe
La virole doit avoir suffisamment de matière pour se former sous le cordon sans se fendre ni se froisser. L'épaisseur et la dureté de l'aluminium influencent la force et la forme de la tête requises. Le joint doit se comprimer contre le haut de la bouteille pour éviter les fuites, mais une compression excessive peut déformer la pompe ou exercer une contrainte inutile sur le verre.
La longueur du tube plongeur ne détermine pas le diamètre de sertissage, mais elle affecte l'assemblage final. Un tube qui touche le fond peut pousser la pompe vers le haut lors du sertissage, tandis qu'un tube trop court peut ne pas distribuer la totalité du produit. La pompe complète doit donc être incluse dans l'essai.
Utiliser les tailles nominales comme point de départ
Les emballages de parfum utilisent couramment des familles de cols à sertir standardisés, souvent identifiés par un diamètre en millimètres. La désignation nominale permet de restreindre la sélection de pompes et de têtes de sertissage, mais les fabricants ne doivent pas supposer que tous les composants portant la même étiquette sont interchangeables.
Un fournisseur de pompes peut définir la taille en fonction du diamètre de la virole, tandis qu'un dessin de bouteille peut se concentrer sur la finition du col. Les colliers décoratifs peuvent compliquer davantage la communication. Les spécifications d’achat doivent identifier le dessin ou la norme du composant applicable plutôt que de se fier uniquement à un nom commercial court.
Lorsqu'un projet utilise plusieurs tailles de bouteilles, vérifiez si elles partagent réellement une seule finition de goulot. Différentes capacités de bouteilles peuvent souvent utiliser la même pompe et la même tête de sertissage, mais des cols visuellement similaires peuvent nécessiter un outillage différent.
Mesurez correctement la bouteille et la pompe
Utiliser des outils de mesure calibrés et une méthode documentée. Un pied à coulisse peut vérifier les diamètres généraux, mais des jauges spécialisées ou des mesures optiques peuvent être nécessaires pour les caractéristiques critiques du cou. Mesurez plus d'un point autour du cou pour identifier l'ovalité et inspectez des échantillons provenant de plusieurs lots de production.
Pour la pompe, mesurez la virole non sertie et confirmez la taille de tête et le profil de formage recommandés par le fabricant. L'épaisseur du joint, la hauteur du corps de la pompe et le matériau de la virole doivent être enregistrés. Le fournisseur de têtes de sertissage peut demander des dessins en coupe ou des échantillons physiques pour concevoir les mâchoires appropriées.
Ne mesurez pas un seul échantillon parfait
L'outillage sélectionné autour d'une seule bouteille idéale peut échouer lorsque la production atteint la tolérance supérieure ou inférieure. Un ensemble d’échantillons utiles comprend des bouteilles et des composants typiques proches des limites dimensionnelles attendues. Si les échantillons de tolérance formelle ne sont pas disponibles, mesurez un groupe aléatoire plus grand et partagez la plage observée.
Faites correspondre la tête de sertissage à la virole
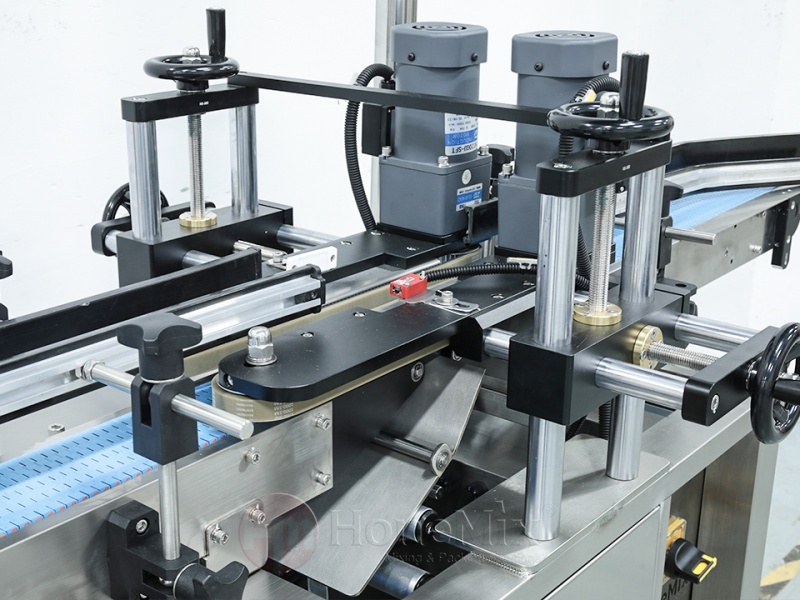
La tête de sertissage forme le bord inférieur de la virole autour de la perle de la bouteille. Son profil interne, son nombre de mâchoires, son diamètre de fermeture et sa position verticale influencent tous le joint fini. Une tête trop petite peut surcomprimer la virole, marquer le métal ou stresser le col. Une tête trop grosse peut laisser la pompe desserrée.
L'outillage doit se fermer uniformément sur toute la circonférence. Un mouvement inégal de la mâchoire peut créer des vagues, des espaces ou une pompe inclinée. La tête doit également être centrée sur le cou avant de commencer le sertissage. Les guides de bouteilles et les rondelles font donc partie du système d'étanchéité et ne sont pas de simples accessoires de convoyeur.
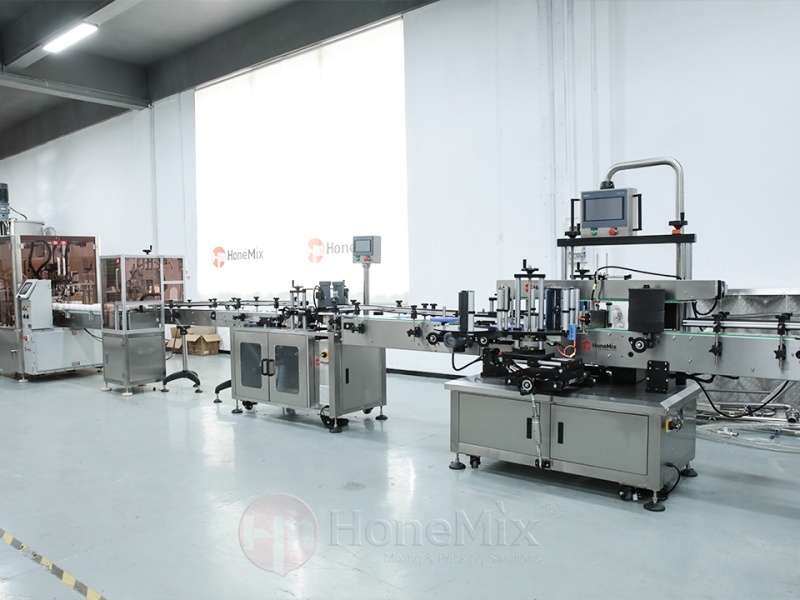
Quand un La machine de remplissage de parfum comprend le placement et le sertissage automatiques de la pompe, la pompe doit arriver directement sur le flacon avant que la tête ne descende. Un mauvais placement ne peut pas être corrigé en augmentant la pression de sertissage.
Réglez la hauteur et la force de sertissage grâce à des essais
La hauteur de sertissage contrôle l'endroit où la tête forme la virole par rapport à la perle de la bouteille. Si la tête est trop haute, la virole risque de ne pas se bloquer sous le talon. S'il est trop bas, la tête peut écraser la virole, comprimer excessivement le joint ou entrer en contact avec l'épaulement du verre.
La force de fermeture ou la pression d'air doit être augmentée progressivement pendant l'installation. Le réglage le plus bas qui crée un sertissage sûr, résistant aux fuites et visuellement acceptable est généralement préférable à une force excessive. Les réglages de la machine doivent être liés à la combinaison spécifique de tête, de flacon et de pompe.
Un essai contrôlé doit produire suffisamment d’échantillons pour vérifier la répétabilité, et non pas seulement une bonne bouteille. Incluez des composants provenant de différents cartons et faites fonctionner la machine à la vitesse de production prévue. Le centrage dynamique et le placement de la pompe peuvent se comporter différemment d'un fonctionnement manuel lent.
Reconnaître les signes d'un sertissage correct
Un bon sertissage maintient fermement la pompe, la maintient verticale et forme la virole uniformément autour du col. Le métal ne doit pas présenter de rides importantes, de fentes, d'arêtes vives ou de marques profondes de mâchoire. La pompe ne doit pas tourner librement ni se soulever lorsqu'une force modérée est appliquée conformément à la méthode de test de l'emballage.
Le joint doit créer une étanchéité fiable sans être visiblement extrudé. L'actionneur de pulvérisation doit fonctionner normalement et le tube plongeur doit rester correctement positionné. Les colliers ou capuchons décoratifs doivent s'adapter après sertissage sans interférence.
L’apparence seule ne suffit pas. Les échantillons finis doivent subir des tests d’étanchéité et de fonctionnement. En fonction du produit et des normes de l'entreprise, cela peut inclure un stockage inversé, des cycles de température, une exposition au vide, une simulation de transport et des pulvérisations répétées.
Diagnostiquer les défauts de sertissage courants
Une pompe desserrée peut résulter d'une tête surdimensionnée, d'une force de fermeture insuffisante, d'une hauteur de tête excessive, d'un petit bourrelet de col ou d'une virole hors tolérance. Les fuites peuvent provenir d'un sertissage desserré, d'un joint endommagé, d'une contamination sur la surface d'étanchéité ou d'une conception de pompe et de flacon incompatible.
Des viroles froissées peuvent indiquer un centrage inégal, une compression excessive, une variation du matériau ou un profil de tête incorrect. Le verre fissuré peut résulter d'une force excessive, d'un sertissage décentré, de défauts de col ou d'un contact entre l'outillage et l'épaulement de la bouteille. Une pompe inclinée indique souvent un mauvais placement ou un support de bouteille instable.
La modification simultanée de plusieurs paramètres de la machine rend le diagnostic difficile. Enregistrez le défaut, isolez s'il est spécifique à une bouteille ou à une station, et ajustez une variable à la fois. Si des défauts se regroupent autour d’une cavité de moule ou d’un lot de composants, la cause première peut être l’emballage plutôt que l’équipement.
Une usine produisant plusieurs lignes de parfums doit créer une matrice d’outillage qui relie chaque flacon, pompe, tête de sertissage, jeu de guides et recette validée. Les pièces doivent être étiquetées et stockées pour éviter tout mélange. Si deux formats utilisent la même taille nominale de col, vérifiez si une tête produit réellement des résultats acceptables sur les deux.
Les têtes à changement rapide et les recettes stockées peuvent raccourcir la configuration, mais une vérification physique reste nécessaire. L'approbation de la première pièce doit inclure la hauteur de la pompe, le sertissage visuel, la vérification de la traction ou de la rotation, les fuites et la fonction de pulvérisation. Les enregistrements de changement aident à identifier si les défauts récurrents sont liés à une variation de configuration.
Pensez aux colliers et aux surcapsules décoratifs
De nombreux flacons de parfum reçoivent une collerette décorative après sertissage. Le diamètre et la hauteur de la virole finie doivent permettre au collier de s'asseoir correctement. Un joint liquide acceptable peut toujours ne pas répondre aux exigences d'apparence de l'emballage si le collier bascule, est trop haut ou expose la virole de manière inégale.
Pour cette raison, l’essai final sur l’emballage doit inclure le collier et le surbouchon, et pas seulement le flacon et la pompe.
Fournissez les dessins des bouteilles et des pompes, les échantillons réels, le rendement cible, les formats de changement requis et les tests de qualité prévus. Identifiez la composition du parfum à un niveau pratique afin que les sceaux et les matériaux en contact avec le produit puissent être examinés. Indiquer si l'alimentation de la pompe, le placement manuel, le pré-sertissage, le sertissage final et le pressage du collier sont nécessaires.
Le fournisseur doit confirmer quelles têtes de sertissage et supports de bouteilles sont inclus, la méthode de réglage, la plage de formats attendue et les échantillons nécessaires aux tests. Les critères d’acceptation doivent être convenus avant l’essai de l’équipement.
Sélectionnez la taille comme système de package vérifié
La bonne taille de sertissage est déterminée par la relation complète entre le goulot d'étranglement et la pompe-ferrule. Les désignations nominales en millimètres aident à identifier une famille d'outils, mais les mesures, les tolérances des matériaux et les essais de production déterminent si le joint sera fiable. Un sertissage sécurisé doit satisfaire à la rétention mécanique, à la résistance aux fuites, à la fonction de pulvérisation et à l'aspect fini.
Pour les parfumeurs développant de nouveaux flacons ou regroupant plusieurs formats sur une seule ligne, HONEMIX peut évaluer ensemble le remplissage, le placement de la pompe, le sertissage et l'assemblage du collier décoratif. La fourniture de composants représentatifs et de critères de test convenus permet de sélectionner l'outillage final en fonction des performances vérifiées de l'emballage plutôt que de la seule taille nominale.