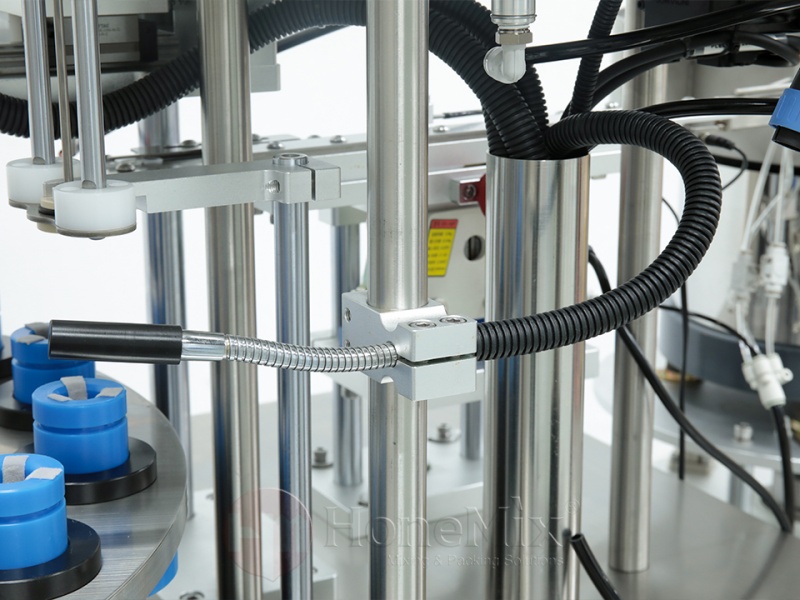
Amarração, gotejamento e entupimento dos bicos estão entre os problemas mais visíveis no preenchimento de rímel. Eles podem contaminar gargalos de garrafas, interromper a inserção do limpador, aumentar a perda de produto e forçar os operadores a parar a máquina para limpeza. Embora os três defeitos apareçam frequentemente juntos, nem sempre têm a mesma causa. Uma longa rosca do produto pode resultar de um corte deficiente, uma gota pode se formar porque a válvula não fecha corretamente e um bloqueio pode se desenvolver porque a fórmula esfria ou seca dentro de uma passagem estreita.
A correção eficaz começa separando os sintomas, observando quando eles ocorrem e alterando uma variável de cada vez. O objetivo não é fazer com que o produto se comporte como a água. O objetivo é criar uma combinação estável de condição da fórmula, pressão de alimentação, geometria do bico e sincronismo da máquina.
Primeiro identifique o defeito corretamente
As equipes de produção costumam usar “gotejamento” como uma descrição geral para cada problema de bico sujo. Um diagnóstico mais preciso economiza tempo porque cada defeito aponta para um grupo diferente de causas.
Amarrando
O encordoamento ocorre quando um filamento de rímel se estende entre o bico e o frasco quando o enchimento termina. A linha pode quebrar no ar, enrolar-se no bico ou cair no gargalo da garrafa. É comum com fórmulas coesas e de alta viscosidade e piora quando o bico retrai muito rapidamente ou a velocidade de corte está mal ajustada.
Gotejamento
Gotejamento é a liberação de uma gota distinta após o término da dose programada. Pode resultar de produto preso abaixo do ponto de fechamento, pressão residual na linha, vedações desgastadas, configuração de retorno insuficiente ou válvula que fecha muito lentamente. O gotejamento pode continuar mesmo quando a máquina está parada, o que sugere um problema de vedação mecânica ou de pressão, e não apenas um problema de movimento.
Entupimento
O entupimento é uma restrição que reduz ou interrompe o fluxo. A obstrução pode ser resíduo duro, pigmento aglomerado, cera resfriada, produto seco ou material estranho. Um entupimento parcial pode ser mais difícil de detectar do que um bloqueio completo porque a máquina ainda funciona enquanto os pesos de enchimento se deslocam gradualmente ou um bico se comporta de maneira diferente do outro.
Mantenha a condição do rímel estável
A máquina não pode compensar indefinidamente uma fórmula que muda durante o turno. A temperatura costuma ser a primeira variável a ser verificada. Uma máscara rica em cera pode ficar visivelmente mais espessa à medida que esfria no reservatório, na mangueira ou no bico. Maior resistência aumenta a pressão, retarda a dose e torna a cauda do produto mais difícil de cortar. Se o processo exigir uma janela de temperatura definida, o produto a granel, o tanque de retenção e a rota de transferência deverão suportar essa faixa.
O aquecimento deve ser controlado e validado. A temperatura excessiva pode afetar a estabilidade da fórmula, a perda de solvente ou o desempenho da embalagem. O objetivo é manter as condições de enchimento aprovadas, em vez de diluir o produto tanto quanto possível.
O conteúdo aéreo também é importante. O ar arrastado é comprimido sob pressão e se expande quando a válvula abre, produzindo fluxo irregular e gotejamento retardado. A transferência suave, a desaeração adequada e um nível consistente da tremonha ajudam a reduzir esse efeito. Se os primeiros recipientes após a preparação contiverem bolhas ou pesos inconsistentes, o caminho do produto poderá não ser totalmente purgado.
Um bico muito estreito cria contrapressão desnecessária e pode entupir mais facilmente. Um bico muito grande pode não caber no gargalo ou pode liberar o produto muito abruptamente. O diâmetro correto equilibra a resistência ao fluxo, o acesso à garrafa e a qualidade de corte. A passagem interna deve evitar reduções bruscas e bolsas onde pigmento ou cera possam se acumular.
O fechamento positivo próximo à saída é valioso porque limita o volume de produto deixado abaixo do ponto de fechamento. Se a válvula fechar bem a montante, o material restante no bocal pode continuar a se mover sob a gravidade ou pressão residual. Para fórmulas que formam fios longos, uma ponta moldada ou um pino de fechamento controlado mecanicamente pode melhorar a separação.
A profundidade de inserção também deve ser testada. Encher muito acima da garrafa pode esticar o produto e aumentar o encordoamento. O enchimento muito profundo pode revestir a parte externa do bocal ou reter ar se não houver caminho de escape. Uma elevação programada durante a dose pode manter a saída próxima à superfície ascendente do produto sem entrar em contato com o frasco.
Ajuste o perfil de preenchimento em vez de usar uma velocidade
Um único movimento rápido raramente é a melhor configuração para cada etapa do preenchimento da máscara. Um perfil de vários estágios permite uma administração rápida durante o meio da dose e uma desaceleração controlada perto do final. A desaceleração da porção final reduz a pressão no corte e dá tempo à válvula para fechar de forma limpa.
O retorno deve ser ajustado com cuidado. Muito pouco movimento reverso deixa uma gota suspensa, enquanto muito pode puxar ar para dentro do bocal ou criar uma bolsa vazia que faz com que a próxima dose cuspa. O valor correto geralmente é pequeno e específico da fórmula. Deve ser testado em ciclos repetidos, e não julgado a partir de um frasco.
O tempo de retração do bico é outra variável importante. Uma breve pausa após o corte pode permitir que a cauda do produto relaxe. A retração muito rápida pode esticar um filamento, enquanto um movimento muito lento pode reduzir a produção sem resolver a causa raiz. O movimento, o fechamento da válvula e o retorno devem ser ajustados em uma sequência.
Controle a pressão em todo o caminho do produto
As flutuações de pressão podem transformar um bico estável em um bico gotejador. Em uma tremonha assistida por pressão, a pressão excessiva pode forçar o produto através da válvula após a dosagem. Em uma mangueira longa, a expansão elástica pode armazenar energia e liberá-la após a parada do pistão. O sistema de abastecimento deve fornecer pressão suficiente para um enchimento consistente sem criar uma coluna de produto comprimido.
Verifique se o nível do reservatório altera o resultado. Se o gotejamento piorar quando a caçamba estiver cheia ou melhorar à medida que ela esvazia, a pressão hidrostática pode estar influenciando o corte. Pode ser necessário um controle de nível estável ou configurações revisadas da válvula. Se vários bicos se comportarem de maneira diferente, compare os comprimentos das mangueiras, a condição da válvula e as restrições locais.
Um bem projetado A máquina de enchimento de rímel deve permitir que o movimento de dosagem, a posição do bico e as configurações de corte sejam ajustados como uma receita coordenada. No entanto, a flexibilidade das receitas não substitui o correto dimensionamento mecânico e a preparação do produto.
Evite entupimentos antes de começar
A prevenção de entupimentos é mais fácil do que recuperar um sistema bloqueado durante a produção. O rímel a granel deve ser homogêneo e livre de partículas estranhas. Se o processo incluir peneiramento ou filtração, o tamanho da tela deverá ser compatível com a fórmula para que os pigmentos ou fibras pretendidos não sejam removidos. Os recipientes e ferramentas utilizados durante a transferência devem estar limpos e cobertos.
Longos períodos de inatividade são uma fonte comum de bloqueio. O produto próximo ao bico pode esfriar, secar ou separar enquanto a linha estiver parada. Para pausas planejadas, a máquina pode precisar de um procedimento de recirculação, purga ou reinicialização definida. Os operadores devem saber quanto tempo o sistema pode permanecer inativo antes de ser necessária a limpeza ou a nova preparação.
Pernas mortas, portas não utilizadas e vedações mal alinhadas criam zonas de retenção. Durante a revisão da máquina, inspecione o caminho do produto desde a tremonha até o depósito e identifique áreas que não podem ser verificadas visualmente. Simplificar a rota muitas vezes melhora o fluxo e o saneamento.
Use a limpeza como controle de processo
A limpeza não deve ser tratada apenas como uma atividade de fim de turno. A máquina precisa de uma rotina definida para limpeza dos bicos, inspeção externa e remoção de incrustações durante a produção. Limpar com muita frequência é uma perda de tempo, mas permitir o acúmulo de resíduos pode atrapalhar a pulverização do produto, afetar o posicionamento do frasco e, eventualmente, entrar no recipiente.
No final do lote, as peças em contato com o produto devem ser limpas antes que os resíduos endureçam. Válvulas, vedações e pontas de bico requerem atenção especial. Riscar uma passagem polida com uma ferramenta inadequada pode criar novos pontos de retenção. Os agentes de limpeza, escovas e tempos de imersão devem ser compatíveis com os materiais da máquina e a fórmula cosmética.
Após a limpeza, as peças devem ser inspecionadas quanto a cortes, inchaço, deformação e montagem incompleta. Uma vedação danificada pode imitar um problema de receita, causando vazamento retardado. Substituir componentes desgastados de acordo com a condição e a vida útil é mais confiável do que aumentar repetidamente a sucção para ocultar um defeito mecânico.
Siga uma sequência lógica de solução de problemas
Quando aparecer um defeito, comece com as observações mais simples. Determine se isso afeta todos os bicos ou apenas um, se começa no início ou mais tarde no lote e se acontece durante o funcionamento ou enquanto está parado. Verifique a temperatura do produto, o nível da tremonha, o ar na linha e os resíduos visíveis. Em seguida, inspecione a válvula e o bico antes de alterar vários parâmetros do software.
Para encordoamento, teste a velocidade de enchimento final, o tempo de pausa, a altura e a retração do bico. Para gotejamento, verifique o fechamento da válvula, a pressão residual, a sucção e a condição da vedação. Para entupimentos, compare o fluxo entre os bicos, inspecione as restrições e revise o tempo de inatividade e a temperatura. Documente cada ajuste e seu resultado. Mudanças aleatórias podem criar uma melhoria temporária sem identificar a causa real.
Valide a correção sob condições de produção
Uma garrafa de sucesso não é suficiente. Opere a máquina por um período representativo na velocidade pretendida e inspecione uma sequência de contêineres. Inclui carregamento normal de componentes, uma breve parada e reinicialização e operação em diferentes níveis de tremonha. Pese as amostras para confirmar que o corte mais limpo não alterou a dose.
Os critérios de aceitação devem incluir limpeza do gargalo, ausência de fios pendurados, peso de enchimento estável, ausência de acúmulo progressivo e frequência máxima definida de limpeza manual. Estas medidas convertem uma impressão do operador num padrão de produção repetível.
Construa um processo de enchimento estável
O enfileiramento, o gotejamento e o entupimento são melhor controlados por meio de uma combinação de temperatura estável da fórmula, teor de ar baixo e consistente, geometria adequada do bico, pressão controlada e um perfil de final de dose ajustado. A condição mecânica e a disciplina de limpeza devem apoiar a receita. Tratar cada defeito como um ajuste de software geralmente leva a problemas recorrentes.
Para fabricantes que trabalham com fórmulas de rímel difíceis ou novos formatos de embalagens, HONEMIX pode avaliar o caminho do produto, o método de dosagem, o movimento do bico e a montagem posterior como um sistema. Os testes com a fórmula real e os componentes da embalagem fornecem a base mais clara para a prevenção de defeitos antes que o equipamento entre em produção regular.