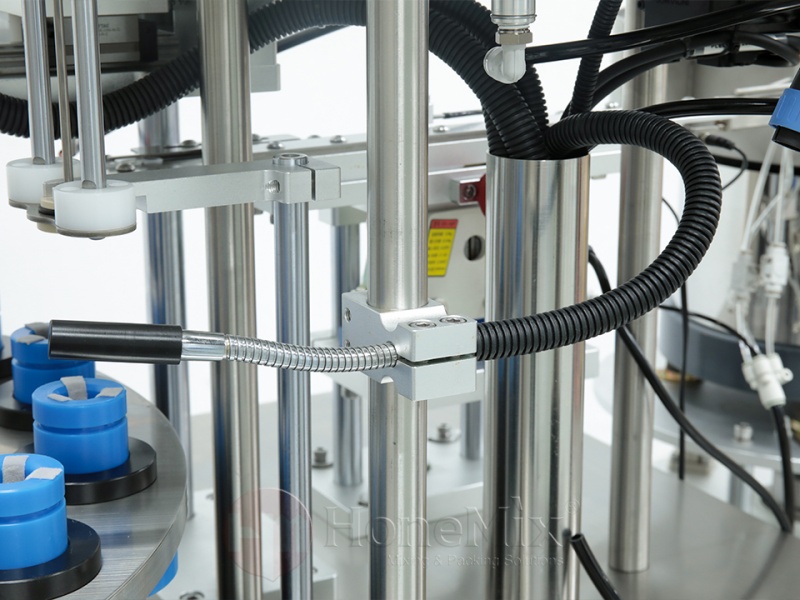
Натягивание, капание и засорение форсунок являются одними из наиболее заметных проблем при наполнении туши. Они могут загрязнять горлышки бутылок, прерывать установку скребков, увеличивать потери продукта и вынуждать операторов останавливать машину для очистки. Хотя эти три дефекта часто проявляются вместе, они не всегда имеют одну и ту же причину. Длинная резьба продукта может образоваться из-за плохой обрезки, может образоваться капля из-за того, что клапан закрывается неплотно, а засорение может возникнуть из-за того, что смесь охлаждается или высыхает внутри узкого прохода.
Эффективная коррекция начинается с разделения симптомов, наблюдения за их появлением и изменения одной переменной за раз. Цель не в том, чтобы заставить продукт вести себя как вода. Целью является создание стабильного сочетания условий формулы, давления подачи, геометрии сопла и синхронизации машины.
Сначала правильно определите дефект
Производственные группы часто используют слово «капание» в качестве общего описания каждой проблемы с грязными соплами. Более точная диагностика экономит время, поскольку каждый дефект указывает на отдельную группу причин.
Нанизывание
Нанизывание происходит, когда нить туши натягивается между насадкой и флаконом по мере того, как заканчивается наполнение. Нить может порваться на воздухе, обернуться вокруг насадки или упасть на горлышко бутылки. Это характерно для связных смесей с высокой вязкостью и ухудшается, когда сопло втягивается слишком быстро или скорость отсечки плохо настроена.
Капает
Капание – это выделение отчетливой капли после окончания запрограммированной дозы. Это может произойти из-за того, что продукт застрял ниже точки отключения, остаточного давления в линии, изношенных уплотнений, недостаточной настройки обратного всасывания или слишком медленного закрытия клапана. Капание может продолжаться, даже когда машина остановлена, что предполагает проблему механического уплотнения или давления, а не только проблему движения.
Засорение
Засорение – это ограничение, которое уменьшает или останавливает поток. Препятствием может быть твердый остаток, агломерированный пигмент, остывший воск, засохший продукт или посторонний материал. Частичное засорение заметить труднее, чем полное, поскольку машина все еще работает, хотя вес заполнения постепенно смещается или одна форсунка ведет себя не так, как другая.
Поддерживайте стабильное состояние туши
Машина не может бесконечно компенсировать формулу, которая меняется в течение смены. Температура часто является первой переменной, которую необходимо проверить. Тушь с высоким содержанием воска может стать заметно гуще по мере остывания в бункере, шланге или насадке. Более высокое сопротивление увеличивает давление, замедляет дозу и затрудняет разрезание хвоста продукта. Если процесс требует определенного температурного окна, сыпучий продукт, резервуар для хранения и маршрут транспортировки должны поддерживать этот диапазон.
Отопление должно контролироваться и проверяться. Чрезмерная температура может повлиять на стабильность формулы, потерю растворителя или качество упаковки. Целью является поддержание утвержденного состояния наполнения, а не максимальное разжижение продукта.
Содержание воздуха также имеет значение. Захваченный воздух сжимается под давлением и расширяется при открытии клапана, создавая неравномерный поток и замедленное капание. Бережная транспортировка, адекватная деаэрация и постоянный уровень в бункере помогают снизить этот эффект. Если первые контейнеры после заливки содержат пузырьки или неравномерный вес, возможно, путь прохождения продукта не полностью очищен.
Слишком узкое сопло создает ненужное противодавление и может легко засориться. Слишком большая насадка может не подходить к горлышку или слишком резко выдавать продукт. Правильный диаметр позволяет сбалансировать сопротивление потоку, доступ к бутылке и качество среза. Внутренний проход должен избегать резких сокращений и карманов, где может скапливаться пигмент или воск.
Принудительное закрытие вблизи выпускного отверстия ценно, поскольку оно ограничивает объем продукта, остающийся ниже точки закрытия. Если клапан закрывается далеко вверх по потоку, материал, оставшийся в сопле, может продолжать двигаться под действием силы тяжести или остаточного давления. Для составов, в которых образуются длинные нити, разделение может улучшиться с помощью фигурного наконечника или закрывающего штифта с механическим управлением.
Глубину введения также следует проверить. Наполнение слишком высоко над бутылкой может растянуть продукт и привести к увеличению натяжения. Слишком глубокое заполнение может привести к повреждению внешней части сопла или задержке воздуха, если нет пути выхода. Запрограммированный подъем во время дозирования позволяет удерживать выпускное отверстие близко к поднимающейся поверхности продукта, не касаясь бутылки.
Настройте профиль наполнения вместо использования одной скорости
Одно быстрое движение редко бывает лучшим вариантом для каждого этапа нанесения туши. Многоступенчатый профиль обеспечивает быструю доставку в середине дозы и контролируемое замедление ближе к концу. Замедление последней части снижает давление при отсечке и дает клапану время на чистое закрытие.
Обратное всасывание должно быть тщательно отрегулировано. Слишком малое обратное движение оставляет висячую каплю, а слишком большое может привести к затягиванию воздуха в сопло или образованию пустого кармана, из-за которого следующая доза выплеснется. Правильное значение обычно небольшое и зависит от формулы. Его следует тестировать в ходе повторных циклов, а не судить по одному флакону.
Время втягивания сопла является еще одной ключевой переменной. Короткая пауза после отключения может позволить хвосту продукта расслабиться. Слишком быстрое втягивание может растянуть нить, а очень медленное движение может снизить производительность, не устранив основную причину. Движение, закрытие клапана и обратное всасывание должны быть настроены как одна последовательность.
Управляющее давление на всем пути продукта
Колебания давления могут превратить стабильное сопло в капающее сопло. В бункере с повышенным давлением избыточное давление может вытолкнуть продукт через клапан после дозы. В длинном шланге упругое расширение может накапливать энергию и высвобождать ее после остановки поршня. Система подачи должна обеспечивать достаточное давление для равномерного наполнения без образования столба сжатого продукта.
Проверьте, влияет ли уровень бункера на результат. Если капание усиливается, когда бункер полон, или улучшается по мере его опорожнения, возможно, на отсечку влияет гидростатическое давление. Может потребоваться стабильный контроль уровня или пересмотренные настройки клапана. Если несколько насадок ведут себя по-разному, сравните длину шлангов, состояние клапана и местные ограничения.
Хорошо продуманный Машина для наполнения туши должна позволять регулировать движение дозирования, положение сопла и настройки отсечки в соответствии с скоординированным рецептом. Однако гибкость рецептуры не заменяет правильную механическую калибровку и подготовку продукта.
Предотвратите засорение до его начала
Предотвратить засорение проще, чем восстанавливать заблокированную систему во время производства. Объемная тушь должна быть однородной и не содержать посторонних частиц. Если процесс включает в себя просеивание или фильтрацию, размер сита должен соответствовать формуле, чтобы не удалять намеченные пигменты или волокна. Контейнеры и инструменты, используемые во время транспортировки, должны быть чистыми и закрытыми.
Длительные периоды простоя являются распространенной причиной блокировки. Продукт рядом с соплом может охладиться, высохнуть или отделиться, пока линия остановлена. Для запланированных пауз машине может потребоваться процедура рециркуляции, продувки или определенного перезапуска. Операторы должны знать, как долго система может оставаться в режиме ожидания, прежде чем потребуется очистка или повторная заливка.
Мертвые ветки, неиспользуемые порты и плохо выровненные уплотнения создают зоны удержания. Во время проверки машины осмотрите путь продукта от бункера до наконечника и определите области, которые невозможно проверить визуально. Упрощение маршрута часто улучшает как поток, так и санитарию.
Используйте очистку как контроль процесса
Уборку не следует рассматривать только как занятие в конце смены. Для машины требуется определенный порядок протирки сопел, внешнего осмотра и удаления отложений во время производства. Слишком частое протирание отнимает время, но накопление остатков может нарушить распыление продукта, повлиять на расположение бутылки и в конечном итоге попасть в контейнер.
По окончании партии детали, контактирующие с продуктом, следует очистить до затвердевания остатков. Клапаны, уплотнения и наконечники форсунок требуют особого внимания. Если поцарапать полированный проход неподходящим инструментом, могут возникнуть новые точки ретенции. Чистящие средства, щетки и время замачивания должны быть совместимы с материалами машины и косметической формулой.
После очистки детали следует осмотреть на предмет вмятин, вздутий, деформаций и неполной сборки. Поврежденное уплотнение может имитировать проблему с рецептурой, вызывая задержку утечки. Замена изношенных узлов по состоянию и сроку службы надежнее, чем многократное увеличение обратного всасывания для сокрытия механического дефекта.
Следуйте логической последовательности устранения неполадок
При появлении дефекта начните с самых простых наблюдений. Определите, влияет ли это на каждую форсунку или только на одну, начинается ли она в начале или позже в партии, и происходит ли это во время работы или во время остановки. Проверьте температуру продукта, уровень в бункере, наличие воздуха в линии и видимые остатки. Затем проверьте клапан и сопло, прежде чем изменять несколько параметров программного обеспечения.
При натягивании проверьте конечную скорость наполнения, время паузы, высоту и втягивание сопла. На наличие капель, закрытие обратного клапана, остаточное давление, состояние обратного всасывания и уплотнения. На предмет засорения сравните поток между форсунками, проверьте ограничения и проверьте время простоя и температуру. Документируйте каждую корректировку и ее результат. Случайные изменения могут привести к временному улучшению без выявления реальной причины.
Проверка корректировки в производственных условиях
Удачной бутылки недостаточно. Запустите машину в течение репрезентативного периода времени на заданной скорости и осмотрите последовательность контейнеров. Включите нормальную загрузку компонентов, кратковременную остановку и перезапуск, а также работу на разных уровнях бункера. Взвесьте образцы, чтобы убедиться, что более чистое отсечение не изменило дозу.
Критерии приемки должны включать чистоту «узких мест», отсутствие свисающих веревок, стабильную массу наполнения, отсутствие прогрессирующих отложений и определенную максимальную частоту ручной протирки. Эти меры превращают впечатление оператора в повторяемый производственный стандарт.
Создайте стабильный процесс наполнения
Натягивание, капание и засорение лучше всего контролировать за счет сочетания стабильной температуры смеси, низкого и постоянного содержания воздуха, подходящей геометрии сопла, контролируемого давления и настроенного профиля окончания дозы. Механическое состояние и дисциплина очистки должны соответствовать рецепту. Рассматривание каждого дефекта как корректировки программного обеспечения обычно приводит к повторяющимся проблемам.
Для производителей, работающих со сложными формулами туши или новыми форматами упаковки, HONEMIX может оценивать путь продукта, метод дозирования, движение форсунки и последующую сборку как единую систему. Испытания фактической формулы и компонентов упаковки обеспечивают четкую основу для предотвращения дефектов до того, как оборудование будет запущено в серийное производство.