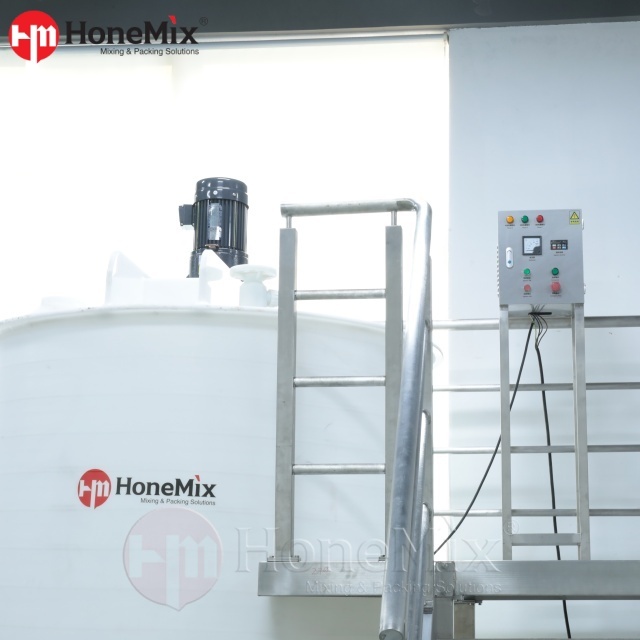
La produzione commerciale di detersivi per bucato e detergenti per la casa richiede formulazioni chimiche precise. L'affidabilità delle apparecchiature determina direttamente la redditività della struttura. I gestori degli stabilimenti si trovano spesso ad affrontare incoerenze tra i lotti durante le operazioni su larga scala. Il rapido degrado delle apparecchiature causato da sostanze chimiche aggressive provoca tempi di inattività imprevisti sul pavimento. Un controllo inefficiente della temperatura e una pericolosa contaminazione incrociata portano al rifiuto immediato del prodotto. Questi errori di elaborazione gonfiano i costi operativi e interrompono le catene di approvvigionamento. La scelta dell'attrezzatura di miscelazione corretta richiede una rigorosa valutazione tecnica del processo specifico. È necessario valutare la compatibilità dei materiali, la meccanica dell'agitazione e le capacità di controllo termico prima dell'installazione. Questa guida delinea i criteri tecnici per specificare a Serbatoio di miscelazione del detergente . Copriamo la geometria della nave, le velocità di taglio e le configurazioni di riscaldamento. L'implementazione di queste specifiche garantisce una produzione scalabile, conforme ed efficiente per il tuo impianto di produzione.
La compatibilità dei materiali non è negoziabile: i tensioattivi aggressivi e i pH estremi richiedono gradi specifici di acciaio inossidabile (304 o 316L) o rivestimenti anticorrosione specializzati per prevenire il degrado del serbatoio.
Il controllo termico detta l'emulsificazione: le formulazioni che richiedono profili di temperatura precisi traggono notevoli benefici dai sistemi di riscaldamento integrati, riducendo i tempi di batch e migliorando il legame chimico.
Il design dell'agitatore determina la resa: abbinare il tipo di agitatore (ad esempio, ancora, paletta o omogeneizzatore ad alto taglio) alla viscosità del prodotto è essenziale per prevenire la separazione nei detergenti liquidi e garantire un'induzione regolare della polvere.
Il costo totale di proprietà (TCO) supera le spese di capitale: la valutazione dell'efficienza del clean-in-place (CIP), del consumo energetico e degli intervalli di manutenzione è più critica del prezzo di acquisto iniziale della nave.
Criteri di successo per la produzione di detersivi commerciali
Definizione dei requisiti di base
Stabilire volumi di produzione specifici è il primo passo di progettazione prima di acquistare qualsiasi hardware. È necessario calcolare gli obiettivi di produttività giornaliera e i tempi del ciclo batch individuale per determinare la capacità necessaria del recipiente. I vincoli della struttura determinano le dimensioni fisiche dell'attrezzatura. Misurare lo spazio disponibile sul pavimento, lo spazio libero dal soffitto per la rimozione dell'albero dell'agitatore e la larghezza delle porte. Gli operatori devono tenere conto dell'espansione del fluido durante i cicli di agitazione e riscaldamento vigorosi. Una regola ingegneristica standard richiede di lasciare dal 20 al 30% di spazio sopra il volume di lavoro. Ciò impedisce il traboccamento, favorisce la formazione di schiuma e fornisce spazio per l'induzione della polvere senza intasare le porte superiori.
Calcola il fabbisogno massimo di volume giornaliero in base al picco della domanda stagionale.
Determina il tempo di ciclo batch più lungo tra tutte le formulazioni del tuo prodotto.
Misurare l'altezza esatta dal pavimento della fabbrica all'ostruzione più bassa del soffitto.
Verificare la capacità portante della soletta di cemento su cui verrà posizionata la nave.
Flessibilità di formulazione multiprodotto
Le strutture moderne raramente producono continuamente una singola formula chimica. La progettazione di un sistema in grado di effettuare la transizione tra vari prodotti massimizza l'utilizzo delle apparecchiature. Potresti mescolare detersivi per piatti al mattino e gel per bucato resistenti nel pomeriggio. I detergenti multiuso per la cucina richiedono velocità di taglio diverse rispetto agli ammorbidenti per tessuti spessi. L'apparecchiatura deve gestire queste transizioni senza compromettere l'integrità del batch. Le procedure di lavaggio tra formule incompatibili devono essere rapide e verificabili. I sistemi flessibili utilizzano azionamenti a velocità variabile e agitazione multistadio per adattarsi a diverse ricette. Linee di dosaggio dedicate per diversi principi attivi prevengono la contaminazione incrociata prima ancora che le sostanze chimiche entrino nel recipiente principale.
Sfide di viscosità e induzione da polvere a liquido
La variazione della viscosità influisce drasticamente sulla dinamica dei fluidi all'interno del recipiente. I detergenti per vetri sottili si comportano come fluidi newtoniani, muovendosi facilmente con una minima agitazione. I gel per bucato densi presentano caratteristiche non newtoniane e richiedono una coppia maggiore per avviare il movimento e mantenere il flusso. L’introduzione di alcali solidi rappresenta un grosso ostacolo di lavorazione nel reparto di produzione. Il bicarbonato di sodio e le basi tensioattive spesse spesso si accumulano a contatto con l'acqua. Questo crea 'occhi di pesce', che sono grumi di polvere non idratata circondati da uno strato esterno bagnato e impenetrabile. Per superare questo problema sono necessari sistemi di induzione delle polveri ottimizzati. Gli statori ad alto taglio trascinano le polveri direttamente nel flusso del fluido, forzando l'idratazione immediata e rompendo meccanicamente gli agglomerati.
Profili di viscosità comuni dei detergenti domestici
Tipo di prodotto
Intervallo di viscosità tipica (cps)
Caratteristica del flusso
Detergenti per vetri e superfici
1 - 10
Simile all'acqua, altamente scorrevole
Detersivo per bucato standard
300 - 800
Portata media, facilmente pompabile
Detersivo per piatti concentrato
1.000 - 3.000
Liquido denso, richiede un taglio moderato
Gel per macchie resistenti
5.000 - 15.000+
Pasta viscosa, necessita di raschietti da muro
Coerenza e scalabilità dei batch
La definizione di tolleranze accettabili per la separazione di fase è obbligatoria per il controllo di qualità. La distribuzione degli ingredienti attivi deve rimanere uniforme tra le diverse dimensioni dei lotti. Un lotto pilota da 500 litri deve replicarsi perfettamente in un recipiente di produzione da 5.000 litri. Per aumentare le dimensioni è necessario mantenere velocità della punta e velocità di taglio costanti su diversi diametri di agitatore. Gli ingegneri calcolano il numero di Reynolds per garantire un flusso turbolento durante l'intero lotto, evitando il flusso laminare che porta a una scarsa miscelazione. Un corretto ricambio del fluido impedisce ai solidi pesanti di depositarsi sul fondo del serbatoio. L'omogeneizzazione coerente garantisce che ogni prodotto imbottigliato abbia le stesse prestazioni per l'utente finale, mantenendo la reputazione del marchio.
Componenti principali di un serbatoio di miscelazione del detergente
Architettura e geometria della nave
La forma del serbatoio influisce direttamente sulla velocità di scarico e sull'efficienza di miscelazione. I serbatoi a fondo piatto sono più facili da produrre ma trattengono il prodotto residuo, rendendoli inadatti a gel densi. I serbatoi a fondo conico garantiscono un drenaggio completo, attirando tutto il materiale verso la porta di scarico centrale. I fondi bombati offrono un equilibrio tra integrità strutturale sotto pressione ed efficiente ricambio dei fluidi. La geometria impone la presenza di zone morte dove il fluido rimane stagnante durante il ciclo di miscelazione. I deflettori saldati alle pareti interne interrompono i modelli di flusso circolare. Ciò forza il liquido verso il centro del recipiente, migliorando il ricambio dall'alto verso il basso e impedendo che l'intero lotto ruoti semplicemente come una massa solida.
Progettazione dell'agitatore e velocità di taglio
Valutare i meccanismi di uno standard il serbatoio di miscelazione del liquido richiede la comprensione delle forze di taglio applicate. Gli agitatori ad ancora a bassa velocità sono dotati di raschiatori a parete in Teflon fissati alle pale esterne. Questi raschiatori impediscono la combustione dei gel densi sulle pareti riscaldate del serbatoio e spingono continuamente il materiale nel flusso centrale. Eccellono nello spostamento di materiali ad alta viscosità ma forniscono un taglio minimo per l'emulsificazione. Le emulsioni complesse richiedono omogeneizzatori di fondo ad alto taglio. Questi dispositivi utilizzano un rotore che gira rapidamente all'interno di uno statore stazionario. L'azione di strappo meccanico scompone le particelle e costringe i liquidi immiscibili a mescolarsi. Molti serbatoi industriali combinano sia un'ancora lenta che un omogeneizzatore veloce per la miscelazione a doppia azione.
Azionamenti a frequenza variabile (VFD)
Tassi di taglio adattabili sono obbligatori per le strutture multiprodotto. Gli azionamenti a frequenza variabile controllano la frequenza elettrica fornita al motore. Ciò consente agli operatori di regolare con precisione il numero di giri dell'agitatore in base alla fase batch corrente. Le delicate basi di sapone naturale richiedono una piegatura delicata per evitare un'eccessiva formazione di schiuma durante il raffreddamento finale. Le formule industriali pesanti richiedono una cesoiatura aggressiva e ad alta velocità durante l'induzione della polvere. I VFD forniscono questa flessibilità operativa. Fungono anche da soft starter, riducendo il picco di potenza iniziale quando si attivano motori di grandi dimensioni. Ciò protegge i componenti meccanici, come riduttori e alberi, da improvvisi shock di coppia che causano un'usura prematura.
Selezione del materiale: acciaio inossidabile 304 vs. 316L
La resistenza alla corrosione determina la durata delle vostre apparecchiature di elaborazione. L'acciaio inossidabile standard 304 gestisce perfettamente i detergenti domestici delicati. Resiste all'ossidazione da soluzioni acquose a pH neutro e tensioattivi standard. Tuttavia, le formule ad alto contenuto di cloruro o i detergenti altamente acidi attaccano l'acciaio inossidabile 304 in modo aggressivo. Causano vaiolature e fratture da stress microscopiche che ospitano batteri. Le formulazioni contenenti alcali aggressivi richiedono acciaio inossidabile 316L. La 'L' indica un basso contenuto di carbonio, che migliora la saldabilità e previene la precipitazione di carburo sulle giunture. Ancora più importante, l'acciaio 316L contiene molibdeno. Questo elemento aumenta drasticamente la resistenza alla corrosione indotta da cloruri, proteggendo l'integrità strutturale della nave.
Configurazioni di serbatoi specializzate per detergenti domestici
Il ruolo del serbatoio di miscelazione anticorrosione
Alcuni profili chimici distruggono anche i gradi più elevati di acciaio inossidabile in pochi mesi. Gli sgrassatori industriali, i detergenti per WC con acido cloridrico e i prodotti a base di candeggina richiedono uno specialista serbatoio di miscelazione anticorrosione . Questi recipienti utilizzano gusci compositi in acciaio al carbonio o fibra di vetro rivestiti con polimeri inerti. Politetrafluoroetilene (PTFE), polipropilene (PP) e polivinilcloruro (PVC) sono materiali di rivestimento comuni. Il rivestimento funge da barriera impenetrabile tra la sostanza chimica aggressiva e il guscio strutturale. Il test delle scintille convalida l'integrità di questi rivestimenti prima della messa in servizio, garantendo che non esistano microscopici fori di spillo nei punti in cui l'acido potrebbe raggiungere l'acciaio.
Prevenire pericolose reazioni incrociate è un mandato di sicurezza primario nella produzione chimica. La dedicazione di serbatoi rivestiti specifici ai prodotti chimici reattivi non è negoziabile. I prodotti a base di candeggina e i detergenti a base di ammoniaca devono rimanere rigorosamente separati. La miscelazione accidentale di queste due sostanze chimiche genera gas tossico cloramina, costringendo l'immediata evacuazione della struttura. La progettazione dell'impianto deve isolare fisicamente queste linee di produzione, compresi sistemi di drenaggio e ventilazione separati. L'acciaio al carbonio rivestito offre una longevità superiore per gli acidi aggressivi rispetto all'acciaio inossidabile di alta qualità. Tuttavia, i rivestimenti richiedono attenti protocolli di ispezione per evitare graffi dovuti alla caduta di strumenti o materie prime abrasive durante la manutenzione ordinaria.
Sistemi di serbatoi di stoccaggio con miscelazione del riscaldamento elettrico
La manipolazione della temperatura accelera il legame chimico e la dissoluzione del tensioattivo. UN Il serbatoio di accumulo della miscelazione del riscaldamento elettrico utilizza una struttura a doppia parete. Gli elementi riscaldanti elettrici si immergono in un fluido termico che circola all'interno di questa camicia. L'acqua funge da fluido termico per temperature fino a 90°C. L'olio diatermico raggiunge temperature superiori a 150°C senza generare elevata pressione interna. Questa configurazione fornisce un eccezionale trasferimento termico direttamente al prodotto attraverso la parete interna del serbatoio, garantendo un riscaldamento uniforme senza punti caldi localizzati.
I sistemi di riscaldamento elettrico offrono vantaggi distinti per ambienti di produzione specifici. Eliminano la necessità di caldaie a vapore centralizzate, ampie tubazioni isolate e complessi scaricatori di vapore. Ciò riduce drasticamente i requisiti infrastrutturali e semplifica l'installazione. Il controllo preciso della temperatura è vitale per sciogliere tensioattivi solidi, cere naturali e polimeri pesanti. I controller PID regolano gli elementi elettrici, pulsando la potenza per evitare sbalzi di temperatura. Il mantenimento di una temperatura costante durante la conservazione impedisce la cristallizzazione o la separazione dei principi attivi prima dell'inizio del processo di riempimento.
Valutazione delle caratteristiche rispetto ai risultati della produzione
Metodi di riscaldamento: vapore e riscaldamento elettrico
La selezione di un metodo di riscaldamento dipende interamente dalle utenze disponibili dell'impianto e dai requisiti di velocità del lotto. Le camicie di vapore forniscono un rapido trasferimento di calore e un'enorme capacità termica. Portano rapidamente a temperatura grandi volumi di liquido, riducendo al minimo i tempi di ciclo. Tuttavia, il vapore richiede un sistema di caldaia dedicato, prodotti chimici per il trattamento dell’acqua e una rigorosa manutenzione dei recipienti a pressione. Il riscaldamento elettrico offre un controllo localizzato e minori esigenze infrastrutturali. Funziona indipendentemente dalle utenze centrali e richiede solo un robusto collegamento elettrico trifase. I sistemi elettrici impiegano leggermente più tempo per riscaldare lotti di grandi dimensioni, ma forniscono profili di temperatura programmabili e altamente accurati per emulsioni sensibili.
Confronto dei metodi di riscaldamento
Caratteristica
Giacca riscaldante a vapore
Giacca riscaldante elettrica
Velocità di riscaldamento
Molto veloce
Moderare
Infrastrutture necessarie
Caldaia, linee vapore, sifoni, trattamento acqua
Alimentazione elettrica trifase ad alta capacità
Precisione della temperatura
Buono (richiede un controllo preciso della valvola)
Eccellente (integrazione del controller PID)
Onere di manutenzione
Alto (ispezioni dei recipienti a pressione, perdite)
Basso (sostituzione elemento, controlli fluidi)
Omogeneizzazione ed efficienza di miscelazione
La completa omogeneizzazione impedisce la separazione del prodotto sugli scaffali dei negozi. Gli ingegneri mappano i regimi specifici dell'agitatore e la potenza nominale del motore per raggiungere la viscosità del prodotto. La miscelazione ad alta velocità può introdurre aria indesiderata nel prodotto, soprattutto nelle formule ad alto contenuto di tensioattivi. Un'aerazione eccessiva crea schiuma, che disturba le macchine riempitrici volumetriche e provoca il traboccamento delle bottiglie. Il funzionamento dell'omogeneizzatore sotto vuoto elimina completamente questo problema. Il vuoto estrae le bolle d'aria trascinate fuori dal liquido durante il ciclo di miscelazione. Ciò si traduce in un prodotto finale denso, visivamente chiaro e altamente stabile, pronto per il confezionamento immediato.
Funzionalità di scarico e CIP (Clean-in-Place).
La riduzione al minimo dei tempi di inattività tra i lotti aumenta la produttività giornaliera. I sistemi Clean-in-Place (CIP) automatizzano il lavaggio interno della nave senza richiedere l'ingresso in spazi confinati. Il CIP efficace si basa su sfere di spruzzatura a 360 gradi posizionate strategicamente. Questi dispositivi spruzzano soluzioni detergenti su ogni superficie interna ad alta pressione. Le pendenze di drenaggio devono dirigere tutto il fluido verso il punto più basso per evitare ristagni. La finitura superficiale gioca un ruolo fondamentale nella pulibilità. Uno smalto sanitario con un valore Ra inferiore a 0,8 µm impedisce l'adesione chimica microscopica. Le superfici lisce consentono all'acqua di lavaggio e ai disinfettanti di fuoriuscire completamente.
Eliminazione dei residui chimici
Prevenire la contaminazione incrociata pericolosa richiede una progettazione impeccabile delle apparecchiature. Formulazioni incompatibili non possono condividere residui. I cicli CIP convalidati utilizzano concentrazioni specifiche di lavaggi caustici e acidi per neutralizzare i lotti precedenti. Le valvole a punto morto zero sono obbligatorie sulla porta di scarico. Le valvole a sfera standard intrappolano piccole quantità di liquido all'interno del loro alloggiamento, che contamina il lotto successivo. Le valvole a membrana da incasso si adattano perfettamente alla parete interna del serbatoio. Ciò elimina le fessure in cui possono nascondersi batteri o sostanze chimiche reattive, garantendo un ambiente completamente sterile per il ciclo di produzione successivo.
Compromessi tra CapEx ed efficienza operativa
CapEx iniziale ed efficienza operativa
Bilanciare i costi iniziali delle apparecchiature con i risparmi operativi a lungo termine richiede un'analisi attenta. Una nave completamente automatizzata e multi-jack richiede una spesa in conto capitale iniziale più elevata. Tuttavia, l’automazione riduce drasticamente il lavoro manuale e l’incoerenza dei lotti. Le valvole pneumatiche automatizzate e le celle di carico integrate semplificano l'esecuzione delle ricette. Ciò riduce al minimo l'errore umano, previene lo spreco di lotti e garantisce il dosaggio esatto dei prodotti chimici. La riduzione dei tempi di lavorazione si traduce direttamente in rese giornaliere più elevate. Nel corso di un ciclo di produzione di cinque anni, il risparmio di manodopera e l'aumento della produttività giustificano facilmente l'investimento iniziale in controlli PLC avanzati.
Consumo energetico
L’assorbimento di energia incide direttamente sul costo giornaliero di produzione. I motori a coppia elevata e i grandi elementi riscaldanti elettrici consumano un amperaggio significativo. L'analisi dell'energia necessaria per litro di prodotto finito è essenziale per la pianificazione dell'impianto. Far funzionare un omogeneizzatore da 45 kW spreca continuamente energia se l'emulsione si stabilizza dopo dieci minuti. I controllori logici programmabili ottimizzano il consumo energetico. Chiudono i componenti ad alto consumo nel momento in cui i parametri target vengono soddisfatti. Inoltre, un adeguato isolamento del serbatoio trattiene il calore, riducendo il carico di lavoro sugli elementi riscaldanti elettrici e mantenendo il pavimento della fabbrica più fresco.
Pianificazione batch e tempi di attività del cambio
La disponibilità delle apparecchiature definisce il rendimento della struttura. L'ottimizzazione dei programmi di pulizia massimizza i tempi di attività. I responsabili della produzione sequenziano i lotti da chiari a scuri o da delicati ad aggressivi. Questa strategia riduce al minimo l'intensità dei lavaggi richiesti tra le corse. La transizione sicura tra diverse linee di prodotti per la pulizia della casa richiede protocolli di scarico convalidati. I raccordi a tre morsetti a sgancio rapido consentono agli operatori di ispezionare e pulire rapidamente le linee di trasferimento. La riduzione del tempo di cambio produzione da due ore a trenta minuti aggiunge un intero lotto di produzione al programma giornaliero, aumentando notevolmente l’efficienza dell’impianto.
Manutenzione, tempi di inattività e pezzi di ricambio
La manutenzione ordinaria previene guasti catastrofici alle apparecchiature. L'accessibilità dei componenti soggetti ad usura determina la velocità di manutenzione. Le tenute meccaniche richiedono una sostituzione periodica per evitare perdite attorno all'albero dell'agitatore. Gli agitatori montati in alto devono consentire uno spazio sopraelevato sufficiente per la rimozione dell'albero senza smontare l'intera piattaforma. I cambi richiedono cambi d'olio regolari e monitoraggio delle vibrazioni per rilevare l'usura dei cuscinetti. La standardizzazione dei componenti in tutta la struttura riduce l'inventario dei pezzi di ricambio. Mantenere elementi riscaldanti, teste dello statore e tenute meccaniche di ricambio in loco elimina i ritardi di spedizione in caso di guasti imprevisti.
Rischi di implementazione e strategie di mitigazione
Integrazione delle strutture e vincoli di impronta
L’installazione di grandi apparecchiature industriali presenta sfide logistiche. Le limitazioni dell'altezza del soffitto spesso complicano l'installazione degli agitatori montati in alto. Se lo spazio libero è insufficiente, gli omogeneizzatori con ingresso dal basso offrono una valida alternativa, mantenendo il motore accessibile dal pavimento. Le capacità di carico del pavimento devono sostenere l'immenso peso dell'attrezzatura. Un serbatoio di miscelazione di liquidi da 5.000 litri riempito con acqua pesa oltre cinque tonnellate. Gli ingegneri devono verificare che le lastre di cemento e i supporti strutturali possano sopportare questo carico dinamico concentrato durante l'agitazione ad alta velocità per prevenire la rottura delle fondamenta.
Requisiti di utilità
Servizi di pubblica utilità inadeguati ostacoleranno le capacità produttive. Gli elementi riscaldanti ad alta capacità e i motori per carichi pesanti richiedono una solida infrastruttura elettrica. Le strutture devono fornire un'alimentazione trifase stabile per evitare la bruciatura del motore e garantire una coppia costante. I sistemi automatizzati si affidano ad attuatori pneumatici per aprire e chiudere rapidamente le valvole. Ciò richiede una fornitura dedicata di aria compressa pulita e secca. L'umidità nelle linee dell'aria distruggerà i cilindri pneumatici e le valvole di controllo. La mappatura delle connessioni delle utenze prima della consegna delle apparecchiature previene costosi ritardi di installazione e retrofitting.
Conformità normativa e standard di sicurezza
La produzione chimica opera nel rispetto di rigide norme di sicurezza. I detergenti a base solvente, come i detergenti per vetri contenenti alcol isopropilico, emettono vapori infiammabili durante il processo di miscelazione. Le apparecchiature in queste zone devono essere dotate di motori antideflagranti (antideflagranti) e pannelli di controllo a sicurezza intrinseca. Questo è conforme agli standard ATEX o Classe 1 Divisione 1. I serbatoi rivestiti che funzionano sotto pressione devono essere dotati di certificazioni per recipienti a pressione ASME o CE. Il mancato rispetto di questi standard normativi comporta multe severe, interruzione della produzione e annullamento delle polizze assicurative.
Conclusione
Per procedere con le specifiche dell'attrezzatura, attenersi alla seguente procedura:
Controlla il tuo attuale portafoglio di formulazioni per determinare la viscosità massima e i livelli di pH più aggressivi che la tua nuova attrezzatura dovrà gestire.
Misura i vincoli fisici della tua struttura, tra cui la larghezza delle porte, lo spazio libero dal soffitto per la rimozione dell'agitatore e le capacità di carico del pavimento in cemento.
Compila un rapporto sulla disponibilità dei servizi che dettaglia la capacità elettrica trifase del tuo impianto, il volume di aria compressa e la potenza della caldaia a vapore.
Richiedi test pilota ai produttori di apparecchiature utilizzando gli ingredienti in polvere più difficili da miscelare per verificare l'efficacia della velocità di taglio.
Domande frequenti
D: Qual è il materiale migliore per un serbatoio di miscelazione del detergente?
R: Per i detersivi per bucato standard, l'acciaio inossidabile 304 o 316L è lo standard del settore. Per i detergenti domestici altamente corrosivi contenenti acidi forti o ipoclorito di sodio (candeggina), è necessario un serbatoio di miscelazione anticorrosione specializzato con rivestimento in PP o PTFE.
D: Quando dovrei specificare un serbatoio di accumulo per la miscelazione del riscaldamento elettrico?
R: Questa configurazione è ideale quando la tua struttura non dispone di una caldaia a vapore centralizzata, ma la tua formulazione richiede un riscaldamento preciso per dissolvere in modo efficiente tensioattivi solidi, alcali di lavaggio o addensanti.
D: In cosa differisce un serbatoio di miscelazione di liquidi ad alto taglio da un serbatoio con agitatore standard?
R: Gli agitatori standard miscelano liquidi miscibili e mantengono la sospensione, mentre i serbatoi ad alto taglio utilizzano un meccanismo rotore-statore per scomporre le particelle, incorporare le polveri senza grumi e forzare i liquidi immiscibili in un'emulsione stabile.
D: Quali sono i requisiti CIP (Clean-in-Place) per la produzione di detergenti domestici?
R: Un CIP efficace richiede sfere di spruzzatura a 360 gradi posizionate strategicamente, una finitura superficiale igienica (tipicamente Ra < 0,8 µm) e una geometria del serbatoio (come un fondo conico) che garantisca un drenaggio completo per prevenire pericolose contaminazioni incrociate tra lotti incompatibili.
D: Come dimensiono un serbatoio di miscelazione per la produzione di detersivo per bucato?
R: Il dimensionamento deve essere basato sulla produttività giornaliera richiesta, sulla durata del ciclo batch (incluso riempimento, induzione della polvere, riscaldamento, miscelazione e scarico) e su uno spazio di testa del 20-30% per consentire l'espansione del fluido e l'agitazione vigorosa senza traboccamento.
D: È possibile utilizzare un serbatoio per mescolare sia il detersivo per il bucato che i detergenti corrosivi per la tazza del WC?
R: È altamente sconsigliato. I detergenti corrosivi richiedono un serbatoio di miscelazione anticorrosivo, mentre i detergenti standard utilizzano l'acciaio inossidabile. L'utilizzo di un serbatoio comporta il rischio di un grave degrado dell'apparecchiatura, reazioni incrociate chimiche pericolose e rischi per la sicurezza.