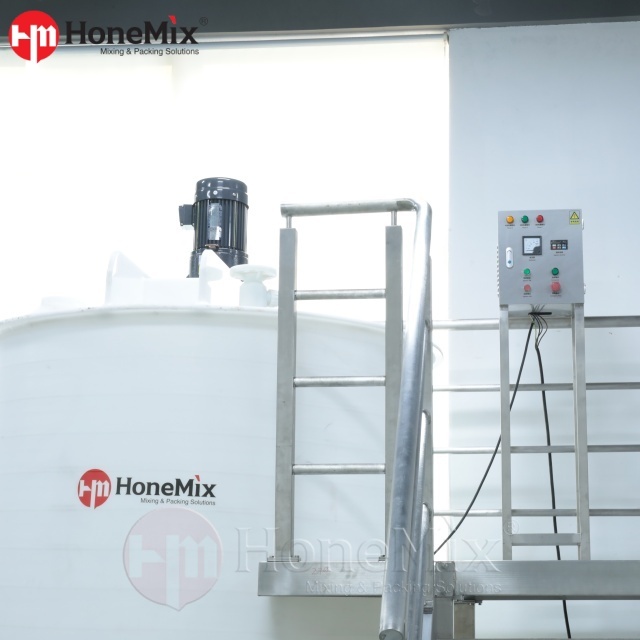
La production commerciale de détergents à lessive et de produits d’entretien ménager exige des formulations chimiques exactes. La fiabilité des équipements dicte directement la rentabilité des installations. Les directeurs d'usine sont fréquemment confrontés à des incohérences de lots lors d'opérations à grande échelle. La dégradation rapide des équipements due aux produits chimiques agressifs entraîne des temps d'arrêt inattendus au sol. Un contrôle inefficace de la température et une contamination croisée dangereuse entraînent un rejet immédiat du produit. Ces échecs de traitement gonflent les coûts opérationnels et perturbent les chaînes d’approvisionnement. La sélection du bon équipement de mélange nécessite une évaluation technique rigoureuse de votre processus spécifique. Vous devez évaluer la compatibilité des matériaux, la mécanique d’agitation et les capacités de contrôle thermique avant l’installation. Ce guide décrit les critères d'ingénierie pour spécifier un Réservoir de mélange de détergent . Nous couvrons la géométrie des cuves, les taux de cisaillement et les configurations de chauffage. La mise en œuvre de ces spécifications garantit une production évolutive, conforme et efficace pour votre usine de fabrication.
La compatibilité des matériaux n'est pas négociable : les tensioactifs agressifs et les pH extrêmes nécessitent des qualités d'acier inoxydable spécifiques (304 ou 316L) ou des revêtements anticorrosion spécialisés pour empêcher la dégradation du réservoir.
Le contrôle thermique dicte l'émulsification : les formulations nécessitant des profils de température précis bénéficient considérablement des systèmes de chauffage intégrés, réduisant les temps de traitement et améliorant la liaison chimique.
La conception de l'agitation augmente le rendement : Il est essentiel de faire correspondre le type d'agitateur (par exemple, ancre, palette ou homogénéisateur à haut cisaillement) à la viscosité du produit pour empêcher la séparation dans les détergents liquides et assurer une induction douce de la poudre.
Le coût total de possession (TCO) dépasse les dépenses d'investissement : l'évaluation de l'efficacité du nettoyage sur place (CIP), de la consommation d'énergie et des intervalles de maintenance est plus critique que le prix d'achat initial du navire.
Critères de réussite pour la production de détergents commerciaux
Définir les exigences de base
L'établissement de volumes de production spécifiques est la première étape d'ingénierie avant l'achat de matériel. Vous devez calculer les objectifs de débit quotidiens et les temps de cycle des lots individuels pour déterminer la capacité nécessaire du récipient. Les contraintes des installations dictent les dimensions physiques de l’équipement. Mesurez l'espace au sol disponible, le dégagement au plafond pour le retrait de l'arbre de l'agitateur et la largeur des portes. Les opérateurs doivent tenir compte de l’expansion du fluide lors des cycles d’agitation et de chauffage vigoureux. Une règle d'ingénierie standard nécessite de laisser un espace libre de 20 à 30 pour cent au-dessus du volume de travail. Cela empêche le débordement, permet la formation de mousse et offre de la place pour l'induction de poudre sans obstruer les ports supérieurs.
Calculez les besoins en volume quotidien maximum en fonction de la demande saisonnière de pointe.
Déterminez la durée de cycle de lot la plus longue parmi toutes vos formulations de produits.
Mesurez la hauteur exacte entre le sol de l’usine et l’obstruction la plus basse du plafond.
Vérifiez la capacité portante de la dalle de béton sur laquelle reposera le navire.
Flexibilité de formulation multi-produits
Les installations modernes produisent rarement une seule formule chimique en continu. La conception d'un système capable de faire la transition entre différents produits maximise l'utilisation de l'équipement. Vous pouvez mélanger du liquide vaisselle le matin et des gels à lessive ultra résistants l'après-midi. Les nettoyants de cuisine tout usage nécessitent des taux de cisaillement différents de ceux des assouplissants épais. L'équipement doit gérer ces transitions sans compromettre l'intégrité des lots. Les procédures de lavage entre formules incompatibles doivent être rapides et vérifiables. Les systèmes flexibles utilisent des entraînements à vitesse variable et une agitation à plusieurs étages pour s'adapter à diverses recettes. Des lignes de dosage dédiées pour différents ingrédients actifs empêchent la contamination croisée avant même que les produits chimiques n'entrent dans le récipient principal.
Défis liés à la viscosité et à l’induction poudre-liquide
Les variations de viscosité ont un impact considérable sur la dynamique des fluides à l'intérieur du récipient. Les nettoyants pour vitres fins se comportent comme des fluides newtoniens et se déplacent facilement avec une agitation minimale. Les gels de lessive épais présentent des caractéristiques non newtoniennes, nécessitant un couple plus élevé pour initier le mouvement et maintenir le débit. L’introduction d’alcalis solides présente un obstacle majeur au traitement sur le site de production. La lessive de soude et les bases tensioactives épaisses s'agglutinent souvent au contact de l'eau. Cela crée des « yeux de poisson », qui sont des morceaux de poudre non hydratés entourés d'une couche externe humide et impénétrable. Pour surmonter ce problème, il faut des systèmes d’induction de poudre optimisés. Les stators à cisaillement élevé attirent les poudres directement dans le flux de fluide, forçant une hydratation immédiate et brisant mécaniquement les agglomérats.
Profils de viscosité courants des nettoyants ménagers
Type de produit
Plage de viscosité typique (cps)
Caractéristique de débit
Nettoyants pour vitres et surfaces
1 à 10
Aqueux, très fluide
Détergent à lessive standard
300 - 800
Débit moyen, facilement pompable
Savon à vaisselle concentré
1 000 - 3 000
Liquide épais, nécessite un cisaillement modéré
Gels anti-taches ultra résistants
5 000 - 15 000+
Pâte visqueuse, nécessite des grattoirs muraux
Cohérence et évolutivité des lots
La définition de tolérances acceptables pour la séparation des phases est obligatoire pour le contrôle qualité. La distribution des ingrédients actifs doit rester uniforme sur différentes tailles de lots. Un lot pilote de 500 litres doit se reproduire parfaitement dans un récipient de production de 5 000 litres. La mise à l’échelle nécessite de maintenir des vitesses de pointe et des taux de cisaillement constants sur différents diamètres d’agitateur. Les ingénieurs calculent le nombre de Reynolds pour garantir un écoulement turbulent dans tout le lot, évitant ainsi l'écoulement laminaire qui conduit à un mauvais mélange. Un renouvellement adéquat des fluides empêche les solides lourds de se déposer au fond du réservoir. Une homogénéisation cohérente garantit que chaque produit en bouteille fonctionne de manière identique pour l'utilisateur final, préservant ainsi la réputation de la marque.
Composants de base d'un réservoir de mélange de détergent
Architecture et géométrie des navires
La forme du réservoir a un impact direct sur les taux de décharge et l’efficacité du mélange. Les réservoirs à fond plat sont plus faciles à fabriquer mais retiennent le produit résiduel, ce qui les rend inadaptés aux gels épais. Les réservoirs à fond conique assurent un drainage complet, tirant tous les matériaux vers l'orifice de décharge central. Les fonds bombés offrent un équilibre entre l'intégrité structurelle sous pression et un renouvellement efficace des fluides. La géométrie impose la présence de zones mortes où le fluide reste stagnant pendant le cycle de mélange. Les chicanes soudées aux parois intérieures perturbent les flux circulaires. Cela force le liquide vers le centre du récipient, améliorant ainsi le roulement de haut en bas et empêchant l'ensemble du lot de tourner simplement comme une masse solide.
Conception de l'agitateur et taux de cisaillement
Évaluer les mécanismes d'une norme Le réservoir de mélange de liquide nécessite une compréhension des forces de cisaillement appliquées. Les agitateurs à ancre à basse vitesse sont dotés de grattoirs muraux en téflon fixés aux pales extérieures. Ces grattoirs empêchent les gels épais de brûler sur les parois chauffées du réservoir et repoussent continuellement le matériau vers le flux central. Ils excellent dans le déplacement de matériaux à haute viscosité mais fournissent un cisaillement minimal pour l'émulsification. Les émulsions complexes nécessitent des homogénéisateurs à fond à cisaillement élevé. Ces appareils utilisent un rotor qui tourne rapidement à l'intérieur d'un stator stationnaire. L'action de déchirure mécanique décompose les particules et force les liquides non miscibles à se mélanger. De nombreux réservoirs industriels combinent à la fois une ancre lente et un homogénéisateur rapide pour un mélange à double action.
Entraînements à fréquence variable (VFD)
Des taux de cisaillement adaptables sont obligatoires pour les installations multi-produits. Les variateurs de fréquence contrôlent la fréquence électrique fournie au moteur. Cela permet aux opérateurs d'ajuster le régime de l'agitateur avec précision en fonction de la phase actuelle du lot. Les bases de savon naturel délicates nécessitent un pliage doux pour éviter une mousse excessive pendant le refroidissement final. Les formules industrielles robustes exigent un cisaillement agressif et à grande vitesse pendant l’induction de la poudre. Les VFD offrent cette flexibilité opérationnelle. Ils agissent également comme démarreurs progressifs, réduisant ainsi le pic de puissance initial lors de l'activation de gros moteurs. Cela protège les composants mécaniques, tels que les boîtes de vitesses et les arbres, des chocs de couple soudains qui provoquent une usure prématurée.
Sélection des matériaux : acier inoxydable 304 ou 316L
La résistance à la corrosion détermine la durée de vie de votre équipement de traitement. L'acier inoxydable 304 standard gère parfaitement les nettoyants ménagers doux. Il résiste à l'oxydation des solutions aqueuses à pH neutre et des tensioactifs standards. Cependant, les formules riches en chlorure ou les nettoyants très acides attaquent l'acier inoxydable 304 de manière agressive. Ils provoquent des piqûres et des fractures de stress microscopiques qui abritent des bactéries. Les formulations contenant des alcalis agressifs nécessitent de l'acier inoxydable 316L. Le « L » indique une faible teneur en carbone, ce qui améliore la soudabilité et empêche la précipitation de carbure au niveau des joints. Plus important encore, le 316L contient du molybdène. Cet élément augmente considérablement la résistance à la corrosion induite par les chlorures, protégeant ainsi l'intégrité structurelle du récipient.
Configurations de réservoirs spécialisées pour les nettoyants ménagers
Le rôle du réservoir de mélange anticorrosion
Certains profils chimiques détruisent même les qualités d’acier inoxydable les plus élevées en quelques mois. Les dégraissants industriels, les nettoyants pour cuvettes de toilettes à l'acide chlorhydrique et les produits à base d'eau de Javel nécessitent un réservoir de mélange anti-corrosion . Ces navires utilisent des coques composites en acier au carbone ou en fibre de verre doublées de polymères inertes. Le polytétrafluoroéthylène (PTFE), le polypropylène (PP) et le chlorure de polyvinyle (PVC) sont des matériaux de revêtement courants. Le revêtement agit comme une barrière impénétrable entre le produit chimique agressif et la coque structurelle. Les tests d'étincelles valident l'intégrité de ces revêtements avant la mise en service, garantissant qu'il n'existe aucun trou d'épingle microscopique là où l'acide pourrait atteindre l'acier.
La prévention des réactions croisées dangereuses est un mandat primordial en matière de sécurité dans la fabrication de produits chimiques. L’affectation de réservoirs à revêtement spécifique aux produits chimiques réactifs n’est pas négociable. Les produits à base d'eau de Javel et les nettoyants à base d'ammoniaque doivent rester strictement séparés. Le mélange accidentel de ces deux produits chimiques génère des gaz de chloramine toxiques, obligeant à une évacuation immédiate des installations. La conception de l'usine doit isoler physiquement ces lignes de production, y compris des systèmes de drainage et de ventilation séparés. L'acier au carbone doublé offre une longévité supérieure aux acides agressifs par rapport à l'acier inoxydable de haute qualité. Cependant, les revêtements nécessitent des protocoles d'inspection minutieux pour éviter les rayures dues aux chutes d'outils ou aux matières premières abrasives lors de l'entretien de routine.
Systèmes de réservoirs de stockage de mélange de chauffage électrique
La manipulation de la température accélère la liaison chimique et la dissolution des tensioactifs. Un Le réservoir de stockage de mélange de chauffage électrique utilise une construction à double paroi. Les éléments chauffants électriques plongent dans un fluide thermique circulant au sein de cette enveloppe. L'eau sert de fluide thermique pour des températures allant jusqu'à 90°C. L'huile thermique atteint des températures supérieures à 150°C sans générer de pression interne élevée. Cette configuration permet un transfert thermique exceptionnel directement vers le produit à travers la paroi interne du réservoir, garantissant un chauffage uniforme sans points chauds localisés.
Les systèmes de chauffage électrique offrent des avantages distincts pour des environnements de fabrication spécifiques. Ils éliminent le besoin de chaudières à vapeur centralisées, de vastes canalisations isolées et de purgeurs de vapeur complexes. Cela réduit considérablement les besoins en infrastructure et simplifie l’installation. Un contrôle précis de la température est essentiel pour dissoudre les tensioactifs solides, les cires naturelles et les polymères lourds. Les contrôleurs PID régulent les éléments électriques, en pulsant la puissance pour éviter les dépassements de température. Le maintien d'une température constante pendant le stockage empêche les ingrédients actifs de cristalliser ou de se séparer avant le début du processus de remplissage.
Évaluation des fonctionnalités par rapport aux résultats de production
Méthodes de chauffage : chauffage à vapeur ou chauffage électrique
La sélection d'une méthode de chauffage dépend entièrement des services publics disponibles de l'usine et des exigences de vitesse des lots. Les chemises à vapeur assurent un transfert de chaleur rapide et une capacité thermique massive. Ils portent rapidement de grands volumes de liquide à température, minimisant ainsi les temps de cycle. Cependant, la vapeur nécessite un système de chaudière dédié, des produits chimiques de traitement de l’eau et un entretien rigoureux des récipients sous pression. Le chauffage électrique offre un contrôle localisé et réduit les exigences en matière d'infrastructure. Il fonctionne indépendamment des services publics centraux, ne nécessitant qu'une connexion électrique triphasée robuste. Les systèmes électriques prennent un peu plus de temps pour chauffer de gros lots, mais fournissent des profils de température programmables et très précis pour les émulsions sensibles.
Comparaison des méthodes de chauffage
Fonctionnalité
Veste chauffante à vapeur
Veste chauffante électrique
Vitesse de chauffe
Très rapide
Modéré
Infrastructure nécessaire
Chaudière, conduites de vapeur, purgeurs, traitement des eaux
Alimentation électrique triphasée de grande capacité
Précision de la température
Bon (nécessite un contrôle précis des vannes)
Excellent (intégration du contrôleur PID)
Charge d'entretien
Élevé (inspections des appareils sous pression, fuites)
Faible (remplacement d'éléments, contrôles de fluides)
Homogénéisation et efficacité du mélange
Une homogénéisation complète évite la séparation des produits dans les rayons des magasins. Les ingénieurs cartographient les régimes spécifiques de l’agitateur et les puissances nominales du moteur en fonction des viscosités cibles des produits. Un mélange à grande vitesse peut introduire de l'air indésirable dans le produit, en particulier dans les formules riches en tensioactifs. Une aération excessive crée de la mousse, qui perturbe les machines de remplissage volumétrique et provoque un débordement des bouteilles. Faire fonctionner l’homogénéisateur sous vide élimine complètement ce problème. Le vide élimine les bulles d'air entraînées du liquide pendant le cycle de mélange. Il en résulte un produit final dense, visuellement clair et très stable, prêt à être emballé immédiatement.
Capacités de décharge et de CIP (nettoyage en place)
La réduction des temps d'arrêt entre les lots augmente le débit quotidien. Les systèmes de nettoyage en place (CIP) automatisent le lavage interne du récipient sans nécessiter l'entrée dans un espace confiné. Un CIP efficace repose sur des boules de pulvérisation à 360 degrés stratégiquement positionnées. Ces appareils projettent des solutions de nettoyage sur toutes les surfaces internes à haute pression. Les pentes de drainage doivent diriger tout le liquide vers le point le plus bas pour éviter toute accumulation. La finition de surface joue un rôle majeur dans la nettoyabilité. Un vernis sanitaire avec une valeur Ra inférieure à 0,8 µm empêche l'adhésion chimique microscopique. Les surfaces lisses permettent à l'eau de lavage et aux désinfectants de s'éliminer complètement.
Élimination des résidus chimiques
La prévention des contaminations croisées dangereuses nécessite une conception d’équipement impeccable. Les formulations incompatibles ne peuvent pas partager de résidus. Les cycles CIP validés utilisent des concentrations spécifiques de lavages caustiques et acides pour neutraliser les lots précédents. Des vannes sans branche morte sont obligatoires à l’orifice de refoulement. Les robinets à tournant sphérique standard emprisonnent de petites quantités de liquide à l'intérieur de leur boîtier, ce qui contamine le lot suivant. Les vannes à membrane encastrées affleurent parfaitement la paroi intérieure du réservoir. Cela élimine les crevasses où les bactéries ou les produits chimiques réactifs peuvent se cacher, garantissant ainsi un environnement complètement stérile pour le prochain cycle de production.
Compromis en matière d’investissement et d’efficacité opérationnelle
CapEx initial par rapport à l’efficacité opérationnelle
Équilibrer les coûts d’équipement initiaux et les économies opérationnelles à long terme nécessite une analyse minutieuse. Un navire entièrement automatisé et à enveloppes multiples nécessite une dépense d'investissement initiale plus élevée. Cependant, l’automatisation réduit considérablement le travail manuel et les incohérences des lots. Les vannes pneumatiques automatisées et les cellules de pesée intégrées rationalisent l'exécution des recettes. Cela minimise les erreurs humaines, évite le gaspillage de lots et garantit un dosage chimique précis. La réduction des temps de traitement des lots se traduit directement par des rendements quotidiens plus élevés. Sur un cycle de production de cinq ans, les économies de main d'œuvre et l'augmentation du débit justifient facilement l'investissement initial dans des commandes API avancées.
Consommation d'énergie
La consommation d’énergie a un impact direct sur le coût quotidien de production. Les moteurs à couple élevé et les gros éléments chauffants électriques consomment un ampérage important. L'analyse de l'énergie nécessaire par litre de produit fini est essentielle pour la planification des installations. Faire fonctionner un homogénéisateur de 45 kW gaspille continuellement de l'énergie si l'émulsion se stabilise après dix minutes. Les contrôleurs logiques programmables optimisent la consommation d’énergie. Ils arrêtent les composants à forte consommation dès que les paramètres cibles sont atteints. Une bonne isolation du réservoir retient également la chaleur, réduisant ainsi la charge de travail sur les éléments chauffants électriques et gardant le sol de l'usine plus frais.
Planification par lots et temps de disponibilité du changement
La disponibilité de l’équipement définit le rendement de l’installation. L’optimisation des programmes de nettoyage maximise la disponibilité. Les responsables de production séquencent les lots du clair au foncé, ou du doux à l'agressif. Cette stratégie minimise l'intensité des lavages requis entre les analyses. La transition en toute sécurité entre différentes gammes de produits de nettoyage ménager nécessite des protocoles de rinçage validés. Les raccords tri-clamp à dégagement rapide permettent aux opérateurs d'inspecter et de nettoyer rapidement les lignes de transfert. La réduction du temps de changement de deux heures à trente minutes ajoute un lot de production entier au programme quotidien, augmentant ainsi considérablement l'efficacité de l'usine.
Maintenance, temps d'arrêt et pièces de rechange
L’entretien de routine évite les pannes catastrophiques de l’équipement. L'accessibilité des composants d'usure dicte la rapidité de la maintenance. Les joints mécaniques doivent être remplacés périodiquement pour éviter les fuites autour de l'arbre de l'agitateur. Les agitateurs montés sur le dessus doivent laisser suffisamment d’espace libre pour le retrait de l’arbre sans démonter toute la plate-forme. Les boîtes de vitesses nécessitent des vidanges d'huile régulières et une surveillance des vibrations pour détecter l'usure des roulements. La standardisation des composants dans votre établissement réduit les stocks de pièces de rechange. Le fait de conserver sur place des éléments chauffants, des têtes de stator et des garnitures mécaniques de rechange élimine les retards d'expédition en cas de pannes imprévues.
Risques de mise en œuvre et stratégies d’atténuation
Contraintes d’intégration des installations et d’empreinte
L’installation de gros équipements industriels présente des défis logistiques. Les limitations de hauteur de plafond compliquent souvent l’installation d’agitateurs montés sur le dessus. Si l'espace libre est insuffisant, les homogénéisateurs à entrée par le bas offrent une alternative viable, en gardant le moteur accessible depuis le sol. Les capacités de charge au sol doivent supporter l’immense poids de l’équipement. Un réservoir de mélange de liquide de 5 000 litres rempli d’eau pèse plus de cinq tonnes. Les ingénieurs doivent vérifier que les dalles de béton et les supports structurels peuvent supporter cette charge dynamique concentrée lors d'une agitation à grande vitesse afin d'éviter la fissuration des fondations.
Exigences des utilitaires
Des services publics inadéquats entraveront les capacités de production. Les éléments chauffants de grande capacité et les moteurs robustes nécessitent une infrastructure électrique robuste. Les installations doivent fournir une alimentation triphasée stable pour éviter l'épuisement du moteur et garantir un couple constant. Les systèmes automatisés s'appuient sur des actionneurs pneumatiques pour ouvrir et fermer rapidement les vannes. Cela nécessite une alimentation dédiée en air comprimé propre et sec. L'humidité présente dans les conduites d'air détruira les vérins pneumatiques et encrassera les vannes de régulation. La cartographie des connexions aux services publics avant la livraison de l'équipement évite des retards d'installation et de mise à niveau coûteux.
Conformité réglementaire et normes de sécurité
La fabrication de produits chimiques est soumise à des règles de sécurité strictes. Les nettoyants à base de solvants, tels que les nettoyants pour vitres contenant de l'alcool isopropylique, émettent des vapeurs inflammables pendant le processus de mélange. Les équipements situés dans ces zones doivent être équipés de moteurs antidéflagrants (Ex-proof) et de panneaux de commande intrinsèquement sûrs. Ceci est conforme aux normes ATEX ou Classe 1 Division 1. Les réservoirs à double enveloppe fonctionnant sous pression doivent porter les certifications ASME ou CE pour récipients sous pression. Le non-respect de ces normes réglementaires entraîne de lourdes amendes, l'arrêt de la production et l'annulation des polices d'assurance des installations.
Conclusion
Pour avancer dans la spécification de l'équipement, suivez ces étapes suivantes :
Auditez votre portefeuille de formulations actuel pour déterminer la viscosité maximale et les niveaux de pH les plus agressifs que votre nouvel équipement doit gérer.
Mesurez les contraintes physiques de votre installation, notamment la largeur des portes, le dégagement au plafond pour le retrait de l'agitateur et les capacités de charge du sol en béton.
Compilez un rapport sur la disponibilité des services publics détaillant la capacité électrique triphasée de votre usine, le volume d'air comprimé et la puissance de la chaudière à vapeur.
Demandez des tests pilotes aux fabricants d’équipements utilisant vos ingrédients en poudre les plus difficiles à mélanger pour vérifier l’efficacité du taux de cisaillement.
FAQ
Q : Quel est le meilleur matériau pour un réservoir de mélange de détergent ?
R : Pour les détergents à lessive standards, l’acier inoxydable 304 ou 316L est la norme de l’industrie. Pour les nettoyants ménagers hautement corrosifs contenant des acides forts ou de l'hypochlorite de sodium (eau de Javel), un réservoir de mélange anticorrosion spécialisé avec un revêtement en PP ou PTFE est requis.
Q : Quand dois-je spécifier un réservoir de stockage de mélange de chauffage électrique ?
R : Cette configuration est idéale lorsque votre installation ne dispose pas d'une chaudière à vapeur centralisée, mais que votre formulation nécessite un chauffage précis pour dissoudre efficacement les tensioactifs solides, les alcalis de lavage ou les épaississants.
Q : En quoi un réservoir de mélange de liquide à cisaillement élevé diffère-t-il d'un réservoir d'agitateur standard ?
R : Les agitateurs standard mélangent les liquides miscibles et maintiennent la suspension, tandis que les réservoirs à cisaillement élevé utilisent un mécanisme rotor-stator pour décomposer les particules, incorporer les poudres sans agglomération et forcer les liquides non miscibles à former une émulsion stable.
Q : Quelles sont les exigences CIP (Clean-in-Place) pour la fabrication de nettoyants ménagers ?
R : Un CIP efficace nécessite des boules de pulvérisation à 360 degrés stratégiquement placées, une finition de surface sanitaire (généralement Ra < 0,8 µm) et une géométrie de réservoir (comme un fond conique) qui garantit un drainage complet pour éviter une contamination croisée dangereuse entre des lots incompatibles.
Q : Comment dimensionner une cuve de mélange pour la production de détergent à lessive ?
R : Le dimensionnement doit être basé sur votre débit quotidien requis, la durée du cycle de lots (y compris le remplissage, l'induction de poudre, le chauffage, le mélange et la décharge) et un espace libre de 20 à 30 % pour permettre l'expansion du fluide et une agitation vigoureuse sans débordement.
Q : Un réservoir peut-il être utilisé pour mélanger à la fois du détergent à lessive et des nettoyants corrosifs pour cuvettes de toilettes ?
R : C’est fortement déconseillé. Les nettoyants corrosifs nécessitent un réservoir de mélange anticorrosion, alors que les détergents standards utilisent de l'acier inoxydable. L’utilisation d’un seul réservoir risque une grave dégradation de l’équipement, des réactions chimiques croisées dangereuses et des risques pour la sécurité.
Téléphone:+86- 18688638225
E-mail:
info@honemachine.com WhatsApp:
+86 18688638225 Ajouter : No.119, avenue Gaozeng, ville de Renhe, district de Baiyun, 510470, ville de Guangzhou, RPC