Un tube cosmétique bien conçu fait plus que contenir une crème ou un gel. Il protège la formule, facilite la distribution, communique l’image de la marque et donne confiance à l’acheteur avant même l’ouverture du produit. Lorsqu'un tube arrive avec une queue inégale, un produit visible autour du joint, un poids de remplissage incohérent, un mauvais alignement de l'impression ou de l'air emprisonné, le problème est immédiatement perceptible. La qualité de l’emballage ne dépend donc pas seulement de la capacité de la machine à mettre le produit dans un tube.
Une ligne de tubes cosmétiques doit coordonner l’état de la formule, les dimensions du tube, la précision du remplissage, le mouvement de la buse, l’énergie de scellage, le codage, le parage et l’inspection du produit fini. Une bouteille standard La machine de remplissage peut se concentrer principalement sur le dosage et la manipulation des conteneurs, tandis qu'un système de tubes doit également orienter l'emballage et créer un joint arrière fiable. Pour améliorer les résultats, les fabricants doivent traiter l’ensemble du processus comme un seul système connecté plutôt que comme un groupe d’actions mécaniques distinctes.
La qualité de l'emballage commence avant que le tube n'atteigne la machine
De nombreux défauts d'emballage sont imputés au produit de remplissage, même si leurs causes profondes commencent par la préparation en vrac ou l'achat de tubes. Les crèmes et gels doivent arriver à la trémie de remplissage avec une texture stable, une température contrôlée et un faible niveau d’air occlus. Les tubes doivent rester dans les tolérances dimensionnelles convenues et utiliser une structure matérielle compatible avec la méthode de scellement sélectionnée. Si l’un ou l’autre côté est instable, même une machine bien réglée aura du mal à produire des paquets uniformes.
Les crèmes à haute viscosité peuvent continuer à changer après le mélange. Le refroidissement peut augmenter la viscosité, tandis que l'air résiduel peut se dilater ou migrer pendant le remplissage. Certains gels deviennent plus minces sous cisaillement et récupèrent après leur entrée dans le tube. Les équipes de production doivent donc définir une température de remplissage ou une fenêtre de température, un temps de maintien maximum et un aspect acceptable avant la mise sous emballage du lot.
La désaération sous vide pendant la fabrication peut réduire les bulles qui autrement créeraient des vides, un dosage inexact ou une colonne de produit irrégulière à l'intérieur du tube. Une légère agitation dans la trémie de rétention peut être utile pour les formules qui se déposent, mais un mélange excessif peut réintroduire de l'air. L’objectif n’est pas simplement de maintenir le matériel en mouvement. Il s’agit de fournir un état de produit reproductible au système de dosage.
Dimensions du tube de contrôle et variation des matériaux
Le diamètre du tube, la longueur, l'épaisseur de paroi, la géométrie de l'épaulement, la position du repère oculaire et la coupe arrière influencent tous les performances de la machine. Un petit changement de diamètre peut affecter l’ajustement du support. La variation de la longueur du tube modifie la relation entre la buse de remplissage et le fond du tube. Une marque oculaire incohérente peut entraîner une rotation de l’œuvre d’art par rapport à la position avant prévue. Pour ces raisons, les marques devraient approuver les échantillons de tubes sur la machine de conditionnement elle-même plutôt que de se fier uniquement à un dessin.
Stabiliser l'étape de remplissage avant d'augmenter la vitesse
Les usines tentent souvent d'améliorer leur rendement en augmentant la vitesse du cycle, mais un réglage plus rapide amplifie les petites incohérences dans l'approvisionnement en produit, le chargement des tubes et la coupure des buses. L’approche la plus efficace consiste d’abord à établir une fenêtre de remplissage stable. Une fois que la machine peut répéter la dose et maintenir une paroi de tube propre, la vitesse peut être augmentée progressivement tout en surveillant la qualité des résultats.
Réglez le dosage autour du produit réel
La précision du remplissage doit être testée avec la formule de production et non avec de l'eau. L'eau ne reproduit pas la résistance à l'écoulement, le comportement au filage, la compressibilité ou le temps de récupération d'une crème ou d'un gel. Le piston, la pompe, la vanne, le diamètre du tuyau et la buse choisis doivent être adaptés à la viscosité du produit et au volume cible. Une pression d'alimentation stable est tout aussi importante car une unité de dosage ne peut pas rester constante si le niveau de la trémie ou la pression d'alimentation change brusquement pendant le fonctionnement.
Les équipes qualité doivent évaluer à la fois le remplissage moyen et la variation. Une moyenne acceptable peut masquer des tubes individuels sous-remplis ou trop remplis. Les contrôles de poids effectués au démarrage, après ajustements, au milieu du lot et vers la fin de la trémie permettent de révéler la dérive. Lorsque la densité de la formule est stable, le poids net constitue généralement un contrôle de production efficace, même lorsque la machine est réglée de manière volumétrique.
Empêche les gouttes de buse et le produit sur la zone d'étanchéité.
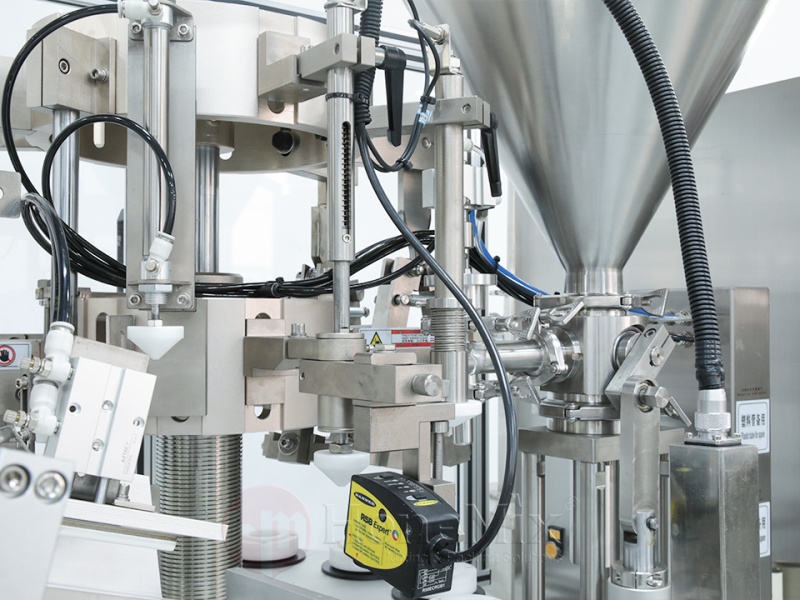
La contamination du produit au niveau de l'extrémité du tube est l'un des défauts les plus dommageables car elle peut affaiblir le joint et créer une apparence désordonnée. La buse doit pénétrer dans le tube à une profondeur appropriée et se retirer en coordination avec la course de remplissage. Un système d'arrêt anti-goutte, un réglage de l'aspiration et une sortie de buse appropriée peuvent aider à séparer proprement le produit à la fin de chaque dose.
Différentes formules nécessitent des paramètres différents. Une crème épaisse peut former une queue lorsque la buse monte trop rapidement, tandis qu'un gel mou peut couler si la valve se ferme trop lentement. Les opérateurs doivent ajuster un paramètre à la fois et documenter la combinaison qui produit une coupure nette. Essuyer la buse à plusieurs reprises sans résoudre le paramètre sous-jacent ne fait que masquer le problème temporairement.
Gardez le positionnement du tube reproductible
Le porte-tube doit supporter le récipient sans le déformer. Le tube doit être complètement mis en place avant l'orientation et le remplissage. Les capteurs doivent confirmer la présence du tube afin que le système ne décharge pas de produit dans une station vide. Pour les tubes imprimés, une détection fiable des marques oculaires est essentielle pour placer l’illustration de manière cohérente par rapport au sceau.
Intégrer la qualité du sceau dans le processus
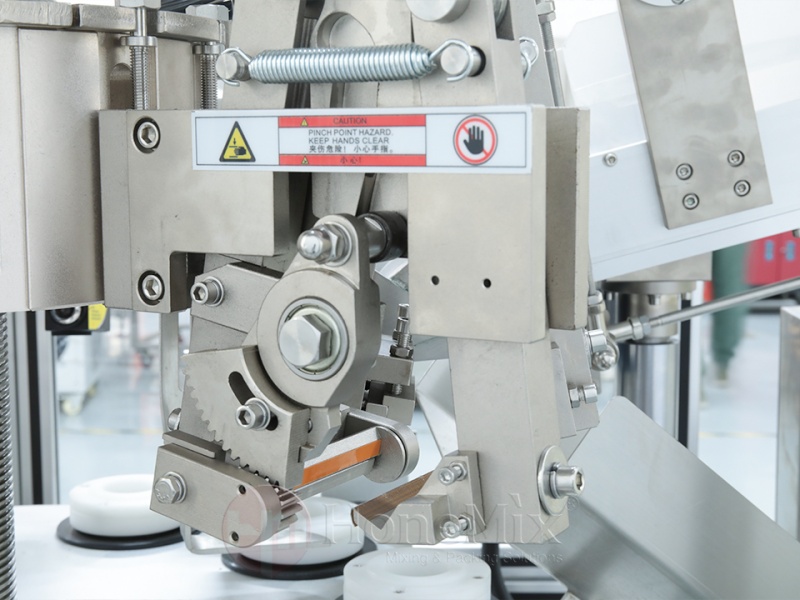
Le sceau est à la fois une barrière fonctionnelle et un signe de qualité visible. Les consommateurs remarquent si la queue est droite, centrée, propre et uniformément taillée. Les fabricants doivent contrôler la température de scellage ou l'énergie ultrasonique, la pression, le temps de séjour, le refroidissement et la quantité de queue vide disponible au-dessus du produit.
Adaptez la méthode d'étanchéité à la structure du tube
Le scellage à l'air chaud ramollit la couche interne d'un tube en plastique ou laminé avant que la queue ne soit pressée l'une contre l'autre. La température doit être suffisamment élevée pour créer une fusion, mais pas au point que le tube se décolore, se froisse ou se déforme. Le scellement par ultrasons génère une énergie localisée au niveau de la queue et peut être utile lorsqu'un processus compact ou un chauffage externe réduit est préféré. Aucune des deux méthodes n’est universellement meilleure ; les performances dépendent du matériau du tube, de la structure du stratifié, de la conception de la queue et des conditions de production.
Avant d'approuver un fournisseur de tubes, les équipes d'emballage doivent tester la résistance du joint dans la tolérance de matériau attendue. Un paramètre qui fonctionne sur un échantillon peut ne pas rester robuste si l'épaisseur de la paroi ou la composition de la couche interne change. Le contrôle des changements de fournisseurs fait donc partie de la qualité du scellement et n’est pas seulement une question d’achat.
Protégez la zone de joint vide
La machine a besoin de suffisamment de longueur de tube non remplie pour former le joint et appliquer le codage. Un remplissage excessif réduit cette zone et augmente le risque que le produit soit pressé dans les surfaces d'étanchéité. Un remplissage insuffisant peut créer un espace libre excessif ou une sensation de compactage inacceptable. Le volume de remplissage correct doit être pris en compte ainsi que la capacité du tube et la conception de la queue.
Utilisez des contrôles en cours de processus qui reflètent l'expérience client
Un plan qualité doit combiner des contrôles mesurables avec des contrôles visuels. Le poids de remplissage, la résistance du joint, les fuites, la lisibilité du code et l'orientation peuvent être mesurés ou enregistrés. L’apparence de la queue, la propreté du tube, la déformation et l’ajustement du capuchon nécessitent une évaluation visuelle qualifiée. La fréquence d'échantillonnage doit refléter la taille du lot, l'historique de la machine, le risque lié à la formule et l'impact d'un défaut.
Établir une solide approbation de démarrage
Les premiers tubes homologués doivent représenter des conditions de fonctionnement stables plutôt que les premiers conteneurs qui quittent la machine. La ligne doit pouvoir atteindre l’alimentation en produit, la température et l’état d’étanchéité prévus. Les échantillons de démarrage doivent ensuite être vérifiés pour le contenu net, la propreté des buses, la position du joint, la résistance aux fuites, l'enregistrement de l'impression, le codage, le rognage et l'apparence générale.
Surveillez les tendances, pas seulement les résultats de réussite ou d’échec
Améliorez les changements sans sacrifier la qualité
Un changement contrôlé comprend le dégagement de la ligne, le nettoyage au contact du produit, la vérification des pièces, la sélection de la recette, l'alignement du capteur, le remplissage d'essai, le réglage du joint et l'approbation de la qualité. Les pièces de format clairement identifiées et les recettes de machine documentées réduisent les erreurs de configuration. Dans la mesure du possible, les équipes doivent regrouper les produits compatibles afin de réduire les nettoyages inutiles et les changements de température.
Sélectionnez l'équipement en fonction des exigences d'emballage complètes
Un acheteur ne doit pas choisir une machine uniquement en fonction de sa vitesse. Les spécifications d'achat doivent inclure les viscosités réelles de la crème et du gel, les volumes de remplissage, les matériaux des tubes, la plage de diamètres et de longueurs, l'orientation des illustrations, la méthode de scellement, les besoins de codage, les attentes en matière de nettoyage, le rendement cible et les futurs plans SKU. Le fournisseur doit être en mesure de tester des matériaux représentatifs et d'expliquer quelles pièces de changement sont nécessaires.
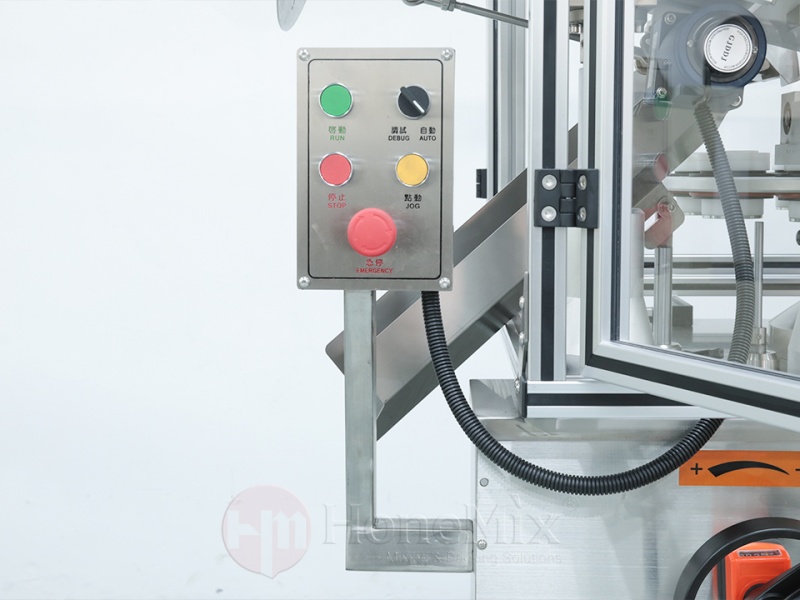
Pour les applications automatiques nécessitant l'alimentation par tube, la détection de marques, le remplissage, le scellage, le codage, le découpage et le déchargement en un seul flux de travail, un La machine de remplissage de tubes cosmétiques doit être évaluée avec de vrais tubes et produits. Les tests en usine doivent reproduire les conditions normales de production et inclure des contrôles de qualité plutôt que de démontrer uniquement que la machine bouge.
Une voie pratique vers de meilleurs tubes de crème et de gel
L'emballage cohérent des tubes cosmétiques repose sur l'alignement de la préparation de la formule, de la qualité du tube, du dosage, du comportement de la buse, du positionnement, de l'étanchéité et de l'inspection. Les fabricants qui ne contrôlent qu’une seule étape continueront à chasser les défauts d’une autre. Une approche transversale impliquant la formulation, le packaging, la production, la qualité, la maintenance et l'équipementier permet d'obtenir des résultats plus fiables.
HONEMIX développe des solutions de mélange, d'émulsification, de remplissage, de remplissage de tubes, de scellage et de conditionnement pour les fabricants de cosmétiques et de soins personnels. En examinant ensemble la formule, le matériau du tube, la plage de remplissage, la méthode de scellage, l’objectif de sortie et l’agencement de l’usine, l’entreprise peut recommander une configuration plus appropriée et prendre en charge les tests pratiques avant la production.