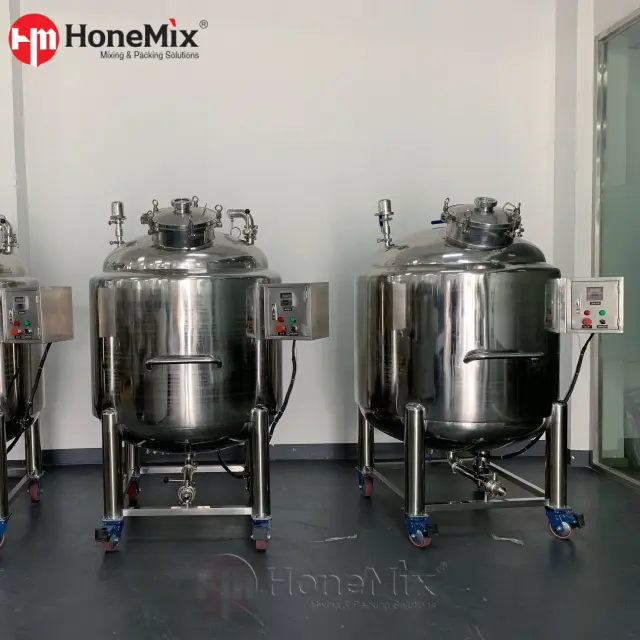
Nierówna lepkość, mikronapowietrzanie i separacja faz w produkcji środków higieny osobistej bezpośrednio podważają zaufanie do marki i zwiększają odsetek odrzutów partii. Skalowanie produkcji płynów do mycia rąk i żeli pod prysznic wymaga precyzyjnej kontroli szybkości ścinania i temperatury. Standardowe mieszanie jest niewystarczające w przypadku złożonych mieszanek środków powierzchniowo czynnych, co prowadzi do wąskich gardeł w czasie przetwarzania, niestabilności produktu i kosztownych błędów w konfiguracji. Wybór prawidłowego Zbiornik do mieszania mydła w płynie stanowi rygorystyczne wymaganie reologiczne. W tym przewodniku omówiono specyfikacje techniczne, konfiguracje mieszania, systemy kontroli termicznej i dokumentację zgodności niezbędną do oceny i zakupu sprzętu gwarantującego spójność poszczególnych partii i zgodność z przepisami.
Kluczowe dania na wynos
Mieszanie zależy od receptury: Żele pod prysznic o dużej lepkości wymagają dwukierunkowego mieszania i teflonowych skrobaków ściennych, podczas gdy standardowe mycie rąk może wymagać jedynie homogenizatorów z dolnym wejściem.
Zarządzanie temperaturą dyktuje czasy cykli: Zintegrowanie elektrycznego zbiornika mieszającego z ogrzewaniem przyspiesza rozpuszczanie stałych środków powierzchniowo czynnych i środków perłujących, skracając całkowity czas wsadu.
Zgodność materiałowa nie podlega negocjacjom: Części stykowe ze stali nierdzewnej 316L są obowiązkowe, aby zapobiec korozji spowodowanej środkami powierzchniowo czynnymi o wysokiej zawartości chlorków i zachować zgodność z GMP.
Elastyczność obiektu: W przypadku obiektów obsługujących wiele produktów, badań i rozwoju lub testów pilotażowych mobilny zbiornik mieszający ze stali nierdzewnej zapewnia niezbędną elastyczność bez konieczności stosowania stałej infrastruktury rurowej.
Automatyzacja zapewnia identyfikowalność: Aktualizacja do systemów sterowania PLC/HMI eliminuje błędy ludzkie podczas wykonywania receptur i zapewnia rejestrację niezbędnych danych w celu zapewnienia jakości.
Kryteria sukcesu dla produktów higieny osobistej o dużej lepkości
Pokonanie separacji faz i napowietrzania
Formułowanie mydeł w płynie polega na mieszaniu wody, środków powierzchniowo czynnych, zagęszczaczy i konserwantów. Elementy te w naturalny sposób opierają się jednolitej integracji. Wysokopieniące się środki powierzchniowo czynne łatwo zatrzymują powietrze podczas mieszania mechanicznego. Mikroaeracja tworzy mętne żele i zmniejsza ciężar właściwy produktu końcowego. Prowadzi to do niedokładnych ciężarów napełnienia na linii pakującej i niedopuszczalnych wad wizualnych w przezroczystych opakowaniach.
Należy określić wymagania mechaniczne, aby zapobiec uwięzieniu powietrza. Możliwość mieszania próżniowego powoduje podciśnienie w zbiorniku, zwykle od -0,06 do -0,09 MPa. Zmusza to uwięzione pęcherzyki powietrza do rozszerzania się, unoszenia i pękania na powierzchni. Integracja próżniowa jest obowiązkowa w przypadku przezroczystych żeli pod prysznic i płynów do mycia rąk o dużej lepkości. Bez tego będziesz spędzać godziny czekając, aż partie w zbiornikach magazynowych naturalnie odpowietrzą się.
Ustalenie akceptowalnych szybkości ścinania zapewnia stabilne emulsje. Do uwodnienia proszkowych zagęszczaczy, takich jak karbomery lub gumy celulozowe, konieczne jest wysokie ścinanie. Jednakże długotrwałe, silne ścinanie powoduje rozerwanie delikatnych łańcuchów polimerowych. Powoduje to nieodwracalne rozrzedzenie przy ścinaniu i zniszczenie wsadu. Potrzebujesz zmiennej kontroli prędkości, aby zastosować wysokie ścinanie podczas wprowadzania proszku i niskie ścinanie podczas końcowej fazy mieszania. Operatorzy muszą uważnie monitorować wir; głęboki wir wciąga powietrze z otoczenia bezpośrednio do strefy wirnika.
Osiągnięcie spójnej reologii
Reologia określa, w jaki sposób produkt przepływa i odpoczywa. Żele pod prysznic wymagają dużej granicy plastyczności, aby zawiesić drobinki złuszczające lub pęcherzyki powietrza. Mydła w płynie do rąk wymagają niższej granicy plastyczności w celu łatwego pompowania przez standardowe dozowniki. Należy odwzorować zależność między szybkością mieszania, temperaturą i lepkością końcową za pomocą wiskozymetru Brookfielda podczas fazy pilotażowej.
Temperatura ma bezpośredni wpływ na rozpuszczalność środka powierzchniowo czynnego i hydratację polimeru. Mieszanie na zimno wydłuża czas hydratacji i pozostawia w partii nienawodnione rybie oczy. Kontrolowane ogrzewanie zmniejsza lepkość płynu podczas mieszania. Dzięki temu mieszadła mogą skutecznie przemieszczać płyn luzem bez przeciążania silników. Wskaźniki sukcesu dotyczące jednorodności partii obejmują stałą granicę plastyczności, przewidywalną lejność i absolutną przejrzystość wizualną w przypadku przezroczystych receptur. Należy ustalić rygorystyczne nastawy temperatury dla każdej dodawanej fazy, aby zapobiec szokowi termicznemu wrażliwych składników.
Podstawowe elementy przemysłowego zbiornika do mieszania mydła w płynie
Systemy mieszania: homogenizatory a ostrza zgarniające
Standardowe śmigła zawodzą w zastosowaniach o wysokiej lepkości. Tworzą miejscowy przepływ w pobliżu szybu, podczas gdy produkt na ściankach zbiornika pozostaje w stagnacji. Złożone receptury wymagają wieloskładnikowych systemów mieszania zaprojektowanych pod kątem określonej dynamiki płynów.
Homogenizatory z dolnym wejściem: Jednostki te wykorzystują mechanizm rotor-stator z wąską szczeliną tolerancji, często od 0,5 mm do 1,5 mm. Wciągają ciała stałe i ciecze do tej szczeliny, wytwarzając intensywne ścinanie mechaniczne i hydrauliczne. Umieszczenie od dołu jest idealne do szybkiego rozpraszania ciężkich proszków, takich jak sól i Carbopol, zanim wypłyną na powierzchnię.
Homogenizatory z górnym wejściem: przydatne do określonych typów emulsji, ale stwarzają ryzyko wciągnięcia powietrza do wsadu przez wir, jeśli nie są odpowiednio przegrodzone. Wymagają dłuższych wałów, co może powodować problemy z wibracjami przy dużych prędkościach.
Mieszadła kotwiczne: Te duże, przypominające ramę wirniki omiatają całą wewnętrzną średnicę zbiornika. Promują przepływ objętościowy w bardzo lepkich żelach, przenosząc produkt ze ścianek w kierunku centralnego homogenizatora.
Teflonowe ostrza zgarniacza: Zgarniaki na zawiasach mocowane są do mieszadła kotwicznego. Fizycznie ocierają się o ściany zbiornika podczas obrotu. Zapobiega to miejscowemu przegrzaniu, zatrzymuje przypalanie produktu i zapewnia równomierne przenoszenie ciepła na całej powierzchni płaszcza.
Łopaty przeciwbieżne: W bardzo skomplikowanych zbiornikach centralna turbina z nachylonymi łopatkami obraca się w kierunku przeciwnym do zewnętrznej kotwicy. Tworzy to agresywny, chaotyczny przepływ, skracając czas mieszania płynów nienewtonowskich.
Kontrola termiczna: Integracja ogrzewania i chłodzenia
Zarządzanie temperaturą dyktuje czasy cykli wsadowych. Stałe środki powierzchniowo czynne, woski i środki perłujące wymagają ciepła do prawidłowego rozpuszczenia. Integracja Zasobnik mieszający ogrzewanie elektryczne zapewnia niezależną kontrolę termiczną w obiektach nieposiadających centralnego kotła parowego. Eliminuje to potrzebę kosztownych modernizacji obiektu wyłącznie w celu obsługi podgrzewanych partii.
Zbiorniki te wykorzystują płaszcz grzewczy wypełniony wodą lub olejem termicznym. Elementy elektryczne podgrzewają medium, które przekazuje energię cieplną przez ścianę zbiornika. Olej termiczny dłużej zatrzymuje ciepło i osiąga wyższe temperatury bez zwiększania ciśnienia, a woda jest tańsza i łatwiejsza w utrzymaniu. Metoda ta zapewnia precyzyjne, programowalne rampy temperaturowe. Ogrzewanie parowe jest szybsze, ale wymaga rozbudowanej infrastruktury obiektu, certyfikatów zbiorników ciśnieniowych i ciągłej konserwacji kotła.
Chłodzenie jest równie istotne. Konserwanty i lotne substancje zapachowe ulegają degradacji, jeśli zostaną dodane w wysokich temperaturach. Zbiorniki z płaszczem muszą umożliwiać obieg wody lodowej. Szybkie chłodzenie stabilizuje środki perłujące, zapewniając spójny, połyskujący wygląd końcowego żelu pod prysznic. Należy dobrać agregat chłodniczy w obiekcie, aby wytrzymał nagłe obciążenie termiczne podczas przejścia z fazy ogrzewania do fazy chłodzenia.
Standardy materiałowe i wykończenie powierzchni
Preparaty do higieny osobistej często zawierają agresywne chlorki, siarczany i różne poziomy pH. Wybór materiału ma bezpośredni wpływ na żywotność sprzętu i bezpieczeństwo produktu. Stosowanie stopów niespełniających norm prowadzi do szybkiej awarii sprzętu i skażenia produktów.
Części mające kontakt z produktem muszą być wykonane ze stali nierdzewnej 316L. Litera „L” oznacza niską zawartość węgla, która zapobiega wytrącaniu się węglików podczas spawania. 316L zawiera molibden. Pierwiastek ten zapewnia doskonałą odporność na korozję wżerową i szczelinową powodowaną przez sole. Części bezdotykowe, takie jak okładziny zewnętrzne i ramy konstrukcyjne, mogą wykorzystywać stal nierdzewną 304 w celu optymalizacji alokacji zasobów bez uszczerbku dla standardów sanitarnych.
Wewnętrzne wykończenie powierzchni zapobiega gromadzeniu się bakterii. Polerowanie mechaniczne musi osiągnąć średnią chropowatość (Ra) 0,4 µm lub lepszą. Wiele obiektów decyduje się na elektropolerowanie, które usuwa mikroskopijne szczyty i zagłębienia, pozostawiając lustrzane wykończenie. Gładkie powierzchnie ułatwiają skuteczne czyszczenie, zapobiegają gromadzeniu się biofilmu i eliminują zanieczyszczenia krzyżowe pomiędzy różnymi seriami kolorów lub zapachów.
Systemy automatyki i sterowania wsadowego
Obsługa ręczna wprowadza błąd ludzki. Operatorzy mogą błędnie odczytać temperatury, błędnie obliczyć czas mieszania lub otworzyć niewłaściwy zawór. Aktualizacja do programowalnych sterowników logicznych (PLC) i interfejsów człowiek-maszyna (HMI) standaryzuje proces produkcyjny i zapewnia spójność partii.
Sterowniki PLC przechowują receptury mieszania wielofazowego. Automatyzują rampy temperaturowe, prędkości mieszadeł i cykle próżniowe, wykorzystując precyzyjne pętle PID. Interfejsy HMI zapewniają operatorom wizualną informację zwrotną, wyświetlając w czasie rzeczywistym poziomy w zbiornikach, temperatury i obciążenie silnika. Zautomatyzowane rejestrowanie danych rejestruje temperaturę, obroty i czas trwania każdej partii. Dane te są niezbędne do zapewnienia zgodności z GMP, zapewnienia jakości i analizy przyczyn źródłowych podczas badań partii. Systemy zgodne z 21 CFR część 11 zapewniają bezpieczne utrzymanie podpisów elektronicznych i ścieżek audytu.
Ocena konfiguracji zbiorników dla Twojego obiektu
Stałe a mobilne systemy zbiorników mieszających ze stali nierdzewnej
Układ obiektu i różnorodność produktów narzucają konfigurację zbiornika. Instalacje stacjonarne korzystają na dużą skalę z pojedynczych produktów. Wieloproduktowe, elastyczne obiekty wymagają rozwiązań modułowych, które można dostosować do zmieniających się harmonogramów produkcji.
Naprawił Instalacje zbiorników do mieszania cieczy mają pojemność od 1000 l do 5000 l lub więcej. Wymagają dedykowanej powierzchni, stałych przewodów rurowych i zintegrowanych pomp transferowych. Systemy te maksymalizują przepustowość w przypadku dużych jednostek SKU. Często znajdują się na czujnikach wagowych w celu automatycznego dozowania składników i wymagają antresoli konstrukcyjnych zapewniających operatorowi dostęp do górnego włazu.
I odwrotnie, wdrożenie a mobilny zbiornik mieszający ze stali nierdzewnej (zwykle od 100 l do 500 l) zapewnia wyraźną elastyczność operacyjną. Jednostki te można wykorzystać do partii pilotażowych, testów badawczo-rozwojowych lub elastycznej produkcji kontraktowej. Operatorzy mogą przenieść zbiornik bezpośrednio do linii napełniania, eliminując potrzebę stosowania skomplikowanych rurociągów przesyłowych. Wykorzystują wytrzymałe kółka samonastawne i szybkozłącza.
Funkcja
Stałe zbiorniki mieszające (1000L+)
Mobilne zbiorniki mieszające (100L - 500L)
Aplikacja podstawowa
Produkcja wielkoseryjna, ciągła
Badania i rozwój, przebiegi pilotażowe, niestandardowy kolor/zapach
Wymagania użytkowe
Stała instalacja pary, wody i prądu
Narzędzia szybkozłączne, wtyczki standardowe
Ślad stopy
Duża, stała instalacja
Mały, łatwy do przenoszenia za pomocą kółek
Czyszczenie
Wymagane zautomatyzowane systemy CIP
Ręczny lub półautomatyczny CIP
Metoda transferu
Pompy wyporowe ze sztywnymi rurami
Bezpośredni zrzut do leja zasypowego lub pompy przenośnej
Skalowanie wydajności i czasy cykli wsadowych
Wybór właściwej objętości zbiornika pozwala uniknąć wąskich gardeł operacyjnych. Całkowita pojemność zbiornika różni się od objętości roboczej. Optymalna objętość robocza wynosi zazwyczaj 70-80% całkowitej pojemności. Ta przestrzeń nad roztworem zapobiega przelewaniu się środka powierzchniowo czynnego i wytrzymuje wir powstający podczas homogenizacji z dużą szybkością. Przepełnienie zbiornika pogarsza działanie układu próżniowego, wciągając ciecz do pompy próżniowej.
Skalowanie zbiorników od rozmiarów laboratoryjnych do produkcyjnych wymaga starannej inżynierii. Moc silnika, średnica wirnika i prędkość obrotowa końcówki muszą być skalowane proporcjonalnie, aby zachować podobieństwo geometryczne. Nieutrzymanie identycznej dynamiki mieszania skutkuje awariami zwiększania skali. Preparat, który sprawdza się w zbiorniku pilotażowym o pojemności 50 litrów, może zostać rozdzielony w zbiorniku produkcyjnym o pojemności 2000 litrów, jeśli szybkości ścinania i moc na jednostkę objętości (P/V) nie zostaną dopasowane.
Integracja i transfer na niższym szczeblu łańcucha dostaw
Przesyłanie żeli o dużej lepkości ze zbiornika mieszającego wymaga specjalnych technologii pomp. Pompy odśrodkowe pracują z dużymi prędkościami i powodują silne ścinanie. Niszczy to lepkość gotowych żeli pod prysznic, zamieniając gęsty żel w wodnisty płyn, zanim dotrze do butelki.
Należy określić kompatybilność z pompami wyporowymi. Pompy krzywkowe i pompy z progresywną wnęką delikatnie przemieszczają lepkie płyny. Opierają się one na przemieszczeniu objętościowym, a nie na energii kinetycznej. Ocenić rozmiar i umiejscowienie zaworu tłocznego. Dolne, środkowe zawory spustowe zapewniają całkowite opróżnienie. Połączenia sanitarne z trzema zaciskami zapewniają bezproblemową integrację z zautomatyzowanymi liniami napełniania płynami i zapobiegają zastojom w sieci rurociągów.
Możliwości CIP/SIP (czyszczenie/sterylizacja na miejscu).
Częste zmiany wymagają skutecznych protokołów czyszczenia. Czyszczenie ręczne jest pracochłonne, wymaga pozwolenia na wejście do przestrzeni zamkniętych i stwarza ryzyko zanieczyszczenia. Zintegrowane systemy CIP automatyzują proces czyszczenia, zapewniając powtarzalną sanitację.
Kulki zraszające: Strategicznie rozmieszczone obrotowe lub statyczne kulki zraszające zapewniają pokrycie wewnętrznych powierzchni zbiornika w promieniu 360 stopni. Wymagają one określonego natężenia przepływu (np. prędkości 1,5 m/s), aby wytworzyć uderzenie mechaniczne wystarczające do usunięcia lepkich żeli.
Dna samoopróżniające: Stożkowe lub wypukłe dna zbiorników ułatwiają całkowite opróżnienie płynu, nie pozostawiając żadnych resztek produktu ani wody do płukania.
Zawory sanitarne: Montowane podtynkowo zawory membranowe eliminują martwe nogi, w których mogą gromadzić się bakterie. Standardowe zawory kulowe są niedopuszczalne w zastosowaniach sanitarnych ze względu na puste przestrzenie wewnętrzne.
Walidacja: Protokoły CIP muszą określać natężenia przepływu, temperatury i stężenia środków chemicznych. Aby zagwarantować całkowite pokrycie, należy przeprowadzić testy wymywania ryboflawiny podczas uruchamiania.
Efektywność operacyjna i kompromisy koncepcyjne
Zużycie energii a prędkość produkcji
Wybór sprzętu polega na zrównoważeniu poboru energii z prędkością produkcji. Homogenizatory o wysokim ścinaniu i elektryczne elementy grzejne wymagają znacznej mocy elektrycznej. Należy ocenić operacyjny kompromis pomiędzy wysokim zużyciem energii a skróceniem czasu przetwarzania wsadowego.
Szybkie ogrzewanie przyspiesza rozpuszczanie środka powierzchniowo czynnego. To znacznie skraca czas wsadu, umożliwiając produkcję większej liczby partii na zmianę. Jednak praca elementów grzejnych z maksymalną wydajnością powoduje wzrost zapotrzebowania na energię elektryczną. Zastosowanie napędów o zmiennej częstotliwości (VFD) do sterowania mieszaniem optymalizuje zużycie energii. Przetwornice częstotliwości umożliwiają silnikom pobieranie tylko mocy niezbędnej do uzyskania bieżącej lepkości płynu, zamiast ciągłej pracy z pełną prędkością. Właściwa izolacja płaszcza (np. pianka poliuretanowa o grubości 50 mm) zapobiega utracie ciepła i zmniejsza ciągłe obciążenie elementów grzejnych.
Personalizacja a standardowe, gotowe konfiguracje
Standardowe zbiorniki mieszające wdrażane są szybko i wymagają od razu mniejszej liczby zasobów inżynieryjnych. Pasują do podstawowych receptur, takich jak płynne płyny do mycia rąk. Jednakże bardzo lepkie lub złożone żele pod prysznic często wymagają niestandardowej geometrii i specjalistycznego mieszania.
Oceń szybkość wdrażania modeli standardowych pod kątem potencjalnych problemów operacyjnych związanych z późniejszą modernizacją. Dodanie czujników wagowych w celu precyzyjnego ważenia składników, zintegrowanie pomp próżniowych do odpowietrzania lub zainstalowanie automatycznych systemów dozowania po instalacji powoduje znaczne przestoje. Określenie tych wymagań we wstępnej fazie projektowania zapewnia spójny i wysoce wydajny system. Dodanie zapasowych portów sanitarnych do pokrywy zbiornika podczas produkcji zapewnia tanie ubezpieczenie na wypadek przyszłych modyfikacji procesu.
Dokumentacja dotycząca wsparcia dostawcy i zgodności
Zgodność z przepisami wymaga rygorystycznej dokumentacji. Dostawcy sprzętu muszą zapewnić kompleksowe pakiety walidacyjne. Obejmuje to protokoły kwalifikacji instalacji (IQ), kwalifikacji operacyjnej (OQ) i kwalifikacji wydajności (PQ). Bez nich walidacja sprzętu do produkcji GMP staje się ogromnym wewnętrznym obciążeniem inżynieryjnym.
Raporty z testów materiałowych (MTR), w szczególności certyfikaty EN 10204 3.1, weryfikują dokładny skład stali nierdzewnej użytej w Twoim zbiorniku. Porównaj początkowy wysiłek związany z zabezpieczeniem tej dokumentacji z długoterminową wartością przyspieszonych audytów regulacyjnych. Oceń wsparcie dostawcy na rynku wtórnym. Zapewnij szybką dostępność kluczowych części zamiennych, takich jak uszczelnienia mechaniczne, głowice stojana i zgarniaki teflonowe, aby zminimalizować nieplanowane przestoje.
Ryzyka wdrożeniowe i strategie łagodzenia
Wymagania użytkowe i powierzchnia obiektu
Wdrażanie ciężkiego sprzętu stwarza ryzyko dla infrastruktury. Nieodpowiednia infrastruktura elektryczna nie będzie w stanie obsłużyć jednocześnie elementów grzejnych o dużym poborze mocy i silników homogenizatorów. Prowadzi to do wyłączania wyłączników, wstrzymania produkcji i zniszczenia partii.
Przed zakupem należy przeprowadzić dokładny audyt mediów. Sprawdź limity napięcia, fazy i natężenia prądu obowiązujące w Twojej placówce. Jeżeli pojemność elektryczna jest ograniczona, należy rozważyć strategie ogrzewania etapowego. Podgrzać fazę wodną przed rozpoczęciem intensywnego mieszania. Alternatywnie można zastosować płaszcze z oleju termicznego, które dłużej utrzymują ciepło i zmniejszają ciągły pobór prądu. Upewnij się, że Twój system sprężonego powietrza jest w stanie sprostać wymaganiom pneumatycznym zautomatyzowanych zaworów sanitarnych.
Unikanie typowych błędów konfiguracyjnych
Nieprawidłowe umieszczenie czujnika niszczy partie. Jeśli czujnik temperatury RTD znajduje się w martwej strefie za przegrodą, daje fałszywe odczyty. Sterownik PLC będzie kontynuować ogrzewanie, przypalając produkt na ściankach zbiornika. Upewnij się, że sondy RTD sięgają bezpośrednio do aktywnych stref mieszania.
Niedopasowane szybkości ścinania powodują nieodwracalne rozcieńczenie produktu. Zastosowanie silnego ścinania do całkowicie uwodnionego żelu karbomerowego przerywa sieć polimerową. Wykorzystaj VFD do precyzyjnego dostrojenia szybkości ścinania w fazie rozruchu. Ustal ścisłe limity obrotów dla każdej fazy receptury. Upewnij się, że przegrody mają odpowiedni rozmiar, aby zapobiec głębokiemu wirowaniu, które powoduje wciąganie powietrza do wsadu nawet bez włączonego systemu próżniowego.
Protokoły szkolenia operatorów i konserwacji
Trwałość sprzętu zależy od kompetencji operatora. Przedwczesne zużycie uszczelek mechanicznych występuje, gdy operatorzy uruchamiają homogenizatory na sucho. Uszczelnienia mechaniczne wymagają smarowania i chłodzenia płynem. Praca na sucho powoduje natychmiastowe zniszczenie powierzchni uszczelniających, co prowadzi do katastrofalnych wycieków i kosztownych napraw.
Wdrażaj rygorystyczne standardowe procedury operacyjne (SOP). Nakazać kontrolę smarowania uszczelnień mechanicznych przed uruchomieniem dowolnego silnika. Zaplanuj rutynowe przeglądy zgarniaczy teflonowych. Zużyte skrobaki nie usuwają produktu z ogrzewanych ścian, co prowadzi do przypaleń i pogorszenia efektywności wymiany ciepła. Szkolenie operatorów w zakresie monitorowania natężenia prądu silnika na HMI; nagłe skoki wskazują na nieprawidłową lepkość płynu lub wiązanie mechaniczne.
Wniosek
Przed wybraniem rozmiaru zbiornika przeprowadź audyt wydajności elektrycznej i wody lodowej w swoim obiekcie, aby określić maksymalne dopuszczalne obciążenia ogrzewania i chłodzenia.
Skompiluj profil reologiczny swoich najbardziej lepkich preparatów, aby określić wymaganą moc silnika homogenizatora i moment obrotowy zgarniacza.
Poproś o udokumentowany test akceptacji fabrycznej (FAT), który obejmuje test przemywania ryboflawiną w celu sprawdzenia pokrycia kulką natryskową CIP przed wysyłką.
Ustandaryzuj rurociągi przesyłowe za pomocą sanitarnych trójobejm i pomp wyporowych, aby zapobiec rozcieńczaniu produktu podczas ścinania.
Często zadawane pytania
P: Jaka jest idealna prędkość obrotowa do mieszania mydła w płynie i żelu pod prysznic?
Odp.: Mieszadła kotwiczne pracują z prędkością 10–60 obr./min, aby wspomagać przepływ masowy i zapobiegać napowietrzaniu. Homogenizatory działają przy 2800-3000 obr./min, aby wytworzyć ekstremalne ścinanie niezbędne do szybkiego rozproszenia i emulgowania proszku. Aby dostosować te prędkości w zależności od konkretnej fazy receptury, należy użyć przetwornic częstotliwości.
P: Dlaczego do zbiornika mieszającego ciecz wymagana jest stal nierdzewna 316L?
Odp.: Stal nierdzewna 316L zawiera molibden. Dodatek ten zapewnia doskonałą odporność na korozję wżerową i szczelinową. Preparaty do higieny osobistej wykorzystują agresywne sole, chlorki i środki powierzchniowo czynne, które szybko degradują standardową stal nierdzewną 304. Stosowanie 316L do wszystkich części mających kontakt z produktem zapewnia trwałość sprzętu i zapobiega zanieczyszczeniu partii metalami ciężkimi.
P: Czy elektryczny zbiornik mieszający z ogrzewaniem może również chłodzić produkt?
O: Tak. Zbiorniki z płaszczem przepuszczają schłodzoną wodę przez płaszcz po zakończeniu cyklu ogrzewania elektrycznego. Szybkie chłodzenie jest obowiązkowe w celu sprowadzenia partii do bezpiecznej temperatury przed dodaniem lotnych substancji zapachowych i konserwantów wrażliwych na ciepło. Agregat chłodniczy w swoim obiekcie należy dobrać tak, aby wytrzymał obciążenie termiczne płaszcza.
P: Jak zapobiec tworzeniu się piany podczas procesu mieszania?
Odp.: Wykorzystaj technologię mieszania próżniowego, aby usunąć uwięzione powietrze z partii. Stosować mieszanie od dołu, aby zapobiec wirowaniu powierzchni. Należy stosować przemienniki częstotliwości, aby utrzymać niskie szybkości ścinania podczas końcowego mieszania wysokopieniących się środków powierzchniowo czynnych. Utrzymywanie łopatek mieszadła całkowicie zanurzonych przed zwiększeniem obrotów zapobiega również mechanicznemu przedostawaniu się powietrza.
P: Kiedy w obiekcie należy zastosować mobilny zbiornik mieszający ze stali nierdzewnej?
Odp.: Zbiorniki mobilne idealnie nadają się do badań i rozwoju, skalowania pilotażowego i małych niestandardowych partii. Umożliwiają operatorom transport wstępnie zmieszanych faz bezpośrednio do większego głównego mieszalnika lub linii napełniania. Eliminuje to potrzebę stosowania skomplikowanych, trwałych rur sztywnych i zmniejsza straty produktu podczas transportu.