
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 06.10.2026 Herkunft: Website


Inkonsistente Viskosität, Mikrobelüftung und Phasentrennung bei der Herstellung von Körperpflegeprodukten untergraben direkt das Markenvertrauen und erhöhen die Ausschussquote bei Chargen. Die Skalierung der Produktion von Handwaschmitteln und Duschgels erfordert eine präzise Kontrolle der Scherraten und der Temperatur. Für komplexe Tensidmischungen reicht das Standardrühren nicht aus, was zu Engpässen bei den Verarbeitungszeiten, Produktinstabilität und kostspieligen Einrichtungsfehlern führt. Das Richtige auswählen Für den Flüssigseifen-Mischtank gelten strenge rheologische Anforderungen. In diesem Leitfaden werden die technischen Spezifikationen, Rührkonfigurationen, thermischen Kontrollsysteme und die Compliance-Dokumentation aufgeschlüsselt, die zur Bewertung und Beschaffung von Geräten erforderlich sind, die die Konsistenz von Charge zu Charge und die Einhaltung gesetzlicher Vorschriften gewährleisten.
Das Rühren hängt von der Formulierung ab: Hochviskose Duschgels erfordern ein Rühren in zwei Richtungen und Teflon-Wandschaber, während für herkömmliche Handwaschmittel möglicherweise nur Homogenisatoren mit Bodeneintritt erforderlich sind.
Das Wärmemanagement bestimmt die Zykluszeiten: Die Integration eines Mischspeichertanks mit elektrischer Heizung beschleunigt die Auflösung fester Tenside und Perlglanzmittel und verkürzt so die Gesamtchargenzeit.
Materialkonformität ist nicht verhandelbar: Kontaktteile aus 316L-Edelstahl sind obligatorisch, um Korrosion durch Tenside mit hohem Chloridgehalt zu verhindern und die GMP-Konformität aufrechtzuerhalten.
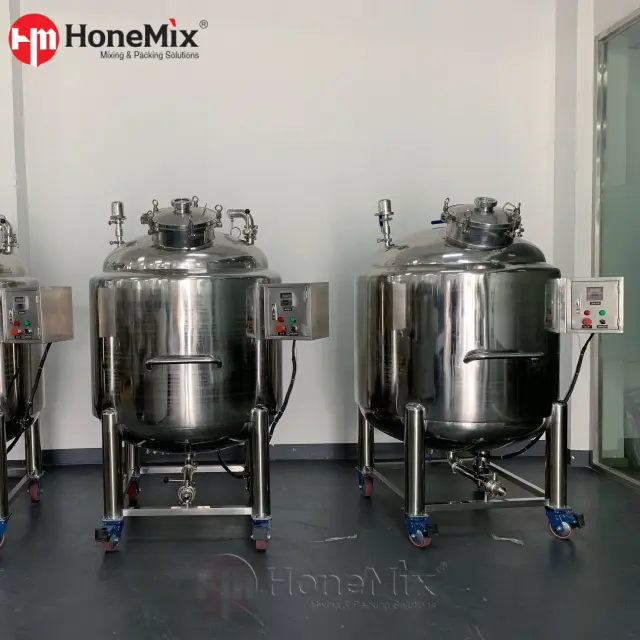
Anlagenflexibilität: Für Mehrproduktanlagen, Forschung und Entwicklung oder Pilotläufe bietet ein mobiler Mischtank aus Edelstahl die nötige Flexibilität, ohne dass eine feste Infrastruktur mit festen Rohrleitungen erforderlich ist.
Automatisierung sorgt für Rückverfolgbarkeit: Das Upgrade auf SPS/HMI-Steuerungssysteme eliminiert menschliche Fehler bei der Rezeptausführung und bietet eine wichtige Datenprotokollierung zur Qualitätssicherung.
Bei der Formulierung von Flüssigseifen werden Wasser, Tenside, Verdickungsmittel und Konservierungsmittel gemischt. Diese Elemente widersetzen sich naturgemäß einer einheitlichen Integration. Stark schäumende Tenside schließen beim mechanischen Rühren leicht Luft ein. Mikrobelüftung erzeugt trübe Gele und verringert das spezifische Gewicht des Endprodukts. Dies führt zu ungenauen Füllgewichten an der Verpackungslinie und zu inakzeptablen optischen Mängeln bei Klarsichtverpackungen.
Sie müssen die mechanischen Anforderungen definieren, um Lufteinschlüsse zu verhindern. Vakuummischfunktionen erzeugen einen Unterdruck auf das Gefäß, typischerweise zwischen -0,06 und -0,09 MPa. Dadurch werden eingeschlossene Luftblasen dazu gezwungen, sich auszudehnen, aufzusteigen und an der Oberfläche zu platzen. Bei klaren Duschgels und hochviskosen Handwaschmitteln ist die Vakuumintegration zwingend erforderlich. Ohne sie werden Sie Stunden damit verbringen, darauf zu warten, dass die Chargen in den Lagertanks auf natürliche Weise entlüftet werden.
Die Festlegung akzeptabler Schergeschwindigkeiten gewährleistet stabile Emulsionen. Eine hohe Scherung ist erforderlich, um Pulververdickungsmittel wie Carbomere oder Zellulosegummis zu hydratisieren. Allerdings bricht eine anhaltend hohe Scherung empfindliche Polymerketten. Dies führt zu einer irreversiblen Scherverdünnung, wodurch die Charge zerstört wird. Sie benötigen eine variable Geschwindigkeitssteuerung, um während der Pulverinduktion eine hohe Scherung und während der letzten Mischphase eine niedrige Scherung anzuwenden. Bediener müssen den Wirbel genau überwachen; Ein tiefer Wirbel zieht Umgebungsluft direkt in die Laufradzone.
Die Rheologie bestimmt, wie ein Produkt fließt und ruht. Duschgels erfordern eine hohe Fließspannung, um Peelingkügelchen oder Luftblasen zu suspendieren. Flüssige Handseifen erfordern eine geringere Fließspannung, damit sie problemlos durch Standardspender gepumpt werden können. Während der Pilotphase müssen Sie den Zusammenhang zwischen Mischgeschwindigkeit, Temperatur und Endviskosität mithilfe eines Brookfield-Viskosimeters abbilden.
Die Temperatur wirkt sich direkt auf die Löslichkeit des Tensids und die Polymerhydratation aus. Kaltes Mischen verlängert die Hydratationszeiten und hinterlässt nicht hydrierte Fischaugen in der Charge. Kontrolliertes Erhitzen reduziert die Flüssigkeitsviskosität während des Mischens. Dadurch können Rührwerke die Schüttflüssigkeit effizient bewegen, ohne die Motoren zu überlasten. Zu den Erfolgsmaßstäben für die Gleichmäßigkeit der Chargen gehören eine konstante Fließgrenze, eine vorhersagbare Fließfähigkeit und absolute visuelle Klarheit für transparente Formulierungen. Sie müssen für jede Phasenzugabe strenge Temperatursollwerte festlegen, um einen Thermoschock bei empfindlichen Zutaten zu verhindern.
Standardpropeller versagen bei Anwendungen mit hoher Viskosität. Sie erzeugen eine lokale Strömung in der Nähe des Schachts, während das Produkt an den Tankwänden stagniert. Komplexe Formulierungen erfordern Mehrkomponenten-Rührsysteme, die auf spezifische Fluiddynamiken ausgelegt sind.
Homogenisatoren mit Bodeneintritt: Diese Einheiten nutzen einen Rotor-Stator-Mechanismus mit einem engen Toleranzspalt, oft zwischen 0,5 mm und 1,5 mm. Sie ziehen Feststoffe und Flüssigkeiten in diesen Spalt und erzeugen dabei eine starke mechanische und hydraulische Scherung. Die Platzierung von unten ist ideal für die schnelle Verteilung schwerer Pulver wie Salz und Carbopol, bevor sie an der Oberfläche schwimmen.
Homogenisatoren mit oberem Eingang: Nützlich für bestimmte Emulsionstypen, es besteht jedoch die Gefahr, dass Luft über den Wirbel in die Charge gesaugt wird, wenn sie nicht richtig umgelenkt werden. Sie erfordern längere Wellen, was bei hohen Geschwindigkeiten zu Vibrationsproblemen führen kann.
Ankerrührwerke: Diese großen, rahmenartigen Rührwerke streichen über den gesamten Innendurchmesser des Behälters. Sie fördern den Massenfluss in hochviskosen Gelen und bewegen das Produkt von den Wänden in Richtung des zentralen Homogenisators.
Teflon-Schaberblätter: Mit Scharnieren versehene Schaber, die am Ankerrührwerk befestigt werden. Sie kratzen während der Rotation physisch an den Tankwänden. Dadurch wird eine örtliche Überhitzung verhindert, das Anbrennen des Produkts verhindert und eine gleichmäßige Wärmeübertragung über die ummantelte Oberfläche gewährleistet.
Gegenläufig rotierende Rotorblätter: In hochkomplexen Tanks dreht sich eine zentrale Turbine mit geneigten Rotorblättern in die entgegengesetzte Richtung des äußeren Ankers. Dadurch entsteht eine aggressive chaotische Strömung, die die Mischzeiten für nicht-Newtonsche Flüssigkeiten verkürzt.
Das Wärmemanagement bestimmt die Chargenzykluszeiten. Feste Tenside, Wachse und Perlglanzmittel benötigen Wärme, um sich richtig aufzulösen. Integration einer Der elektrische Heiz-Misch-Speichertank bietet eine unabhängige thermische Steuerung für Anlagen, die keinen zentralen Dampfkessel haben. Dadurch entfällt die Notwendigkeit kostspieliger Anlagenmodernisierungen, nur um beheizte Chargen zu betreiben.
Diese Tanks verwenden einen mit Wasser oder Thermoöl gefüllten Heizmantel. Elektrische Elemente erhitzen das Medium, wodurch Wärmeenergie über die Tankwand übertragen wird. Thermoöl speichert die Wärme länger und erreicht höhere Temperaturen ohne Druckbeaufschlagung, während Wasser billiger und einfacher zu warten ist. Diese Methode bietet präzise, programmierbare Temperaturrampen. Die Dampfheizung ist schneller, erfordert jedoch eine umfangreiche Anlageninfrastruktur, Druckbehälterzertifizierungen und eine kontinuierliche Kesselwartung.
Ebenso wichtig ist die Kühlung. Konservierungsstoffe und flüchtige Duftstoffe zersetzen sich, wenn sie bei hohen Temperaturen hinzugefügt werden. Ummantelte Tanks müssen die Kaltwasserzirkulation unterstützen. Schnelles Abkühlen stabilisiert Perlglanzmittel und sorgt so für ein gleichmäßiges, schimmerndes Aussehen des fertigen Duschgels. Sie müssen die Kältemaschine Ihrer Anlage so dimensionieren, dass sie die plötzliche thermische Belastung beim Übergang von der Heizphase zur Kühlphase bewältigen kann.
Körperpflegeformulierungen enthalten oft aggressive Chloride, Sulfate und unterschiedliche pH-Werte. Die Materialauswahl wirkt sich direkt auf die Lebensdauer der Ausrüstung und die Produktsicherheit aus. Die Verwendung minderwertiger Legierungen führt zu schnellem Geräteausfall und kontaminierten Produkten.
Produktberührende Teile müssen aus Edelstahl 316L bestehen. Das „L“ steht für einen niedrigen Kohlenstoffgehalt, der die Ausfällung von Karbiden beim Schweißen verhindert. 316L enthält Molybdän. Dieses Element bietet eine hervorragende Beständigkeit gegen Lochfraß und Spaltkorrosion durch Salze. Für berührungslose Teile wie Außenverkleidungen und Strukturrahmen kann Edelstahl 304 verwendet werden, um die Ressourcenverteilung zu optimieren, ohne die Hygienestandards zu beeinträchtigen.
Die Innenoberflächenveredelung verhindert die Ansiedlung von Bakterien. Beim mechanischen Polieren muss ein Rauheitsdurchschnitt (Ra) von 0,4 µm oder besser erreicht werden. Viele Einrichtungen entscheiden sich für Elektropolieren, das mikroskopisch kleine Spitzen und Täler entfernt und eine spiegelähnliche Oberfläche hinterlässt. Glatte Oberflächen ermöglichen eine effiziente Reinigung, verhindern die Bildung von Biofilmen und verhindern Kreuzkontaminationen zwischen verschiedenen Farb- oder Duftdurchläufen.
Manuelle Bedienung führt zu menschlichem Versagen. Bediener interpretieren möglicherweise die Temperaturen falsch, berechnen die Mischdauer falsch oder öffnen das falsche Ventil. Durch die Umstellung auf speicherprogrammierbare Steuerungen (SPS) und Mensch-Maschine-Schnittstellen (HMIs) wird der Herstellungsprozess standardisiert und die Chargenkonsistenz gesichert.
SPS speichern Mehrphasen-Mischrezepte. Sie automatisieren Temperaturrampen, Rührgeschwindigkeiten und Vakuumzyklen mithilfe präziser PID-Schleifen. HMIs geben den Bedienern visuelles Feedback und zeigen Tankfüllstände, Temperaturen und Motorlasten in Echtzeit an. Die automatische Datenprotokollierung zeichnet Temperatur, Drehzahl und Dauer für jede Charge auf. Diese Daten sind für die GMP-Konformität, Qualitätssicherung und Ursachenanalyse bei Chargenuntersuchungen von entscheidender Bedeutung. Mit 21 CFR Part 11 konforme Systeme stellen sicher, dass elektronische Signaturen und Prüfpfade sicher verwaltet werden.
Anlagenlayout und Produktvielfalt bestimmen die Tankkonfiguration. Große Einproduktbetriebe profitieren von festen Installationen. Agile Anlagen mit mehreren Produkten erfordern modulare Lösungen, die sich an sich ändernde Produktionspläne anpassen können.
Behoben Flüssigkeitsmischtankinstallationen reichen von 1.000 l bis 5.000 l oder mehr. Sie erfordern eine spezielle Stellfläche, fest verlegte Versorgungsleitungen und integrierte Transferpumpen. Diese Systeme maximieren den Durchsatz für großvolumige SKUs. Sie sitzen häufig auf Wägezellen zur automatischen Dosierung der Zutaten und erfordern strukturelle Zwischengeschosse für den Zugang des Bedieners zum oberen Mannloch.
Umgekehrt ist der Einsatz von a Der mobile Mischtank aus Edelstahl (typischerweise 100 l bis 500 l) bietet eine ausgeprägte betriebliche Flexibilität. Sie können diese Einheiten für Pilotchargen, F&E-Tests oder agile Auftragsfertigung nutzen. Bediener können den Tank direkt zur Abfülllinie bewegen, wodurch komplexe Transferleitungen entfallen. Sie verfügen über robuste Lenkrollen und schnell lösbare Versorgungsanschlüsse.
Besonderheit |
Feste Mischtanks (1000L+) |
Mobile Mischtanks (100L - 500L) |
|---|---|---|
Primäre Anwendung |
Kontinuierliche Großserienproduktion |
Forschung und Entwicklung, Pilotläufe, individuelle Farbe/Duft |
Versorgungsanforderungen |
Fest verlegter Dampf, Wasser und Strom |
Schnelltrennanschlüsse, Standardstecker |
Fußabdruck |
Große, dauerhafte Installation |
Klein, leicht über Rollen zu bewegen |
Reinigung |
Automatisierte CIP-Systeme erforderlich |
Manuelle oder halbautomatische CIP |
Übertragungsmethode |
Verdrängerpumpen mit harten Leitungen |
Direkte Entladung zum Trichter oder zur tragbaren Pumpe |
Die Wahl des richtigen Tankvolumens verhindert betriebliche Engpässe. Die Gesamttankkapazität unterscheidet sich vom Arbeitsvolumen. Das optimale Arbeitsvolumen beträgt typischerweise 70–80 % der Gesamtkapazität. Dieser Kopfraum verhindert ein Überlaufen während der Tensidexpansion und nimmt den bei der Hochgeschwindigkeitshomogenisierung erzeugten Wirbel auf. Das Überfüllen eines Tanks beeinträchtigt das Vakuumsystem, da Flüssigkeit in die Vakuumpumpe gesaugt wird.
Die Skalierung von Tanks in Laborgröße auf Tanks in Produktionsgröße erfordert eine sorgfältige Planung. Motorleistung, Laufraddurchmesser und Spitzengeschwindigkeit müssen proportional skaliert werden, um geometrische Ähnlichkeit beizubehalten. Gelingt es nicht, eine identische Mischdynamik aufrechtzuerhalten, führt dies zu Fehlern beim Scale-up. Eine Formulierung, die in einem 50-Liter-Pilottank erfolgreich ist, kann sich in einem 2.000-Liter-Produktionstank trennen, wenn Scherraten und Leistung pro Volumeneinheit (P/V) nicht übereinstimmen.
Das Umfüllen hochviskoser Gele aus dem Mischtank erfordert spezielle Pumpentechnologien. Kreiselpumpen arbeiten mit hohen Drehzahlen und erzeugen starke Scherkräfte. Dadurch wird die Viskosität fertiger Duschgels zerstört und ein dickes Gel wird zu einer wässrigen Flüssigkeit, bevor es die Flasche erreicht.
Sie müssen die Kompatibilität mit Verdrängerpumpen ermitteln. Drehkolbenpumpen und Exzenterschneckenpumpen fördern viskose Flüssigkeiten sanft. Sie beruhen eher auf volumetrischer Verschiebung als auf kinetischer Energie. Bewerten Sie die Größe und Platzierung des Auslassventils. Ablassventile unten in der Mitte sorgen für eine vollständige Entleerung. Sanitäre Tri-Clamp-Verbindungen sorgen für eine nahtlose Integration in automatisierte Flüssigkeitsabfüllleitungen und verhindern Toträume im Rohrleitungsnetz.
Häufige Umstellungen erfordern effiziente Reinigungsprotokolle. Die manuelle Reinigung ist arbeitsintensiv, erfordert Zugangsgenehmigungen für beengte Räume und birgt Kontaminationsrisiken. Integrierte CIP-Systeme automatisieren den Reinigungsprozess und sorgen für eine wiederholbare Hygiene.
Sprühkugeln: Strategisch platzierte rotierende oder statische Sprühkugeln sorgen für eine 360-Grad-Abdeckung der inneren Tankoberflächen. Sie erfordern spezifische Strömungsgeschwindigkeiten (z. B. 1,5 m/s Geschwindigkeit), um ausreichend mechanischen Aufprall zu erzeugen und klebrige Gele zu entfernen.
Selbstentleerende Böden: Konische oder gewölbte Tankböden erleichtern die vollständige Evakuierung der Flüssigkeit und hinterlassen keine Rückstände von Produkt oder Spülwasser.
Sanitärventile: Unterputz-Membranventile verhindern Toträume, in denen sich Bakterien ansiedeln können. Standard-Kugelhähne sind in Sanitäranwendungen aufgrund interner Hohlräume nicht akzeptabel.
Validierung: CIP-Protokolle müssen Durchflussraten, Temperaturen und chemische Konzentrationen angeben. Um eine vollständige Abdeckung zu gewährleisten, müssen Sie bei der Inbetriebnahme Riboflavin-Waschtests durchführen.
Bei der Auswahl der Ausrüstung geht es darum, den Energiebedarf mit der Produktionsgeschwindigkeit in Einklang zu bringen. Homogenisatoren mit hoher Scherung und elektrische Heizelemente erfordern eine erhebliche elektrische Kapazität. Sie müssen den betrieblichen Kompromiss zwischen hohem Energieverbrauch und der Reduzierung der Stapelverarbeitungszeit abwägen.
Schnelles Erhitzen beschleunigt die Auflösung des Tensids. Dies verkürzt die Chargenzeiten erheblich und ermöglicht mehr Chargen pro Schicht. Der Betrieb von Heizelementen mit maximaler Leistung erhöht jedoch den Strombedarf. Der Einsatz von Frequenzumrichtern (VFDs) zur Rührwerkssteuerung optimiert den Energieverbrauch. VFDs ermöglichen es Motoren, nur die Leistung zu ziehen, die für die aktuelle Flüssigkeitsviskosität erforderlich ist, anstatt ständig mit voller Drehzahl zu laufen. Eine ordnungsgemäße Mantelisolierung (z. B. 50 mm Polyurethanschaum) verhindert Wärmeverluste und verringert die Dauerbelastung der Heizelemente.
Standardmischtanks lassen sich schnell einsetzen und erfordern im Vorfeld weniger technische Ressourcen. Sie eignen sich für Grundformulierungen wie dünnflüssige Handwaschmittel. Allerdings erfordern hochviskose oder komplexe Duschgels oft individuelle Geometrien und spezielle Rührbewegungen.
Bewerten Sie die Implementierungsgeschwindigkeit von Standardmodellen im Vergleich zu den potenziellen betrieblichen Reibungsverlusten einer späteren Nachrüstung. Das Hinzufügen von Wägezellen zum präzisen Wiegen der Zutaten, die Integration von Vakuumpumpen zur Entlüftung oder die Installation automatisierter Dosiersysteme nach der Installation führt zu erheblichen Ausfallzeiten. Die Festlegung dieser Anforderungen während der ersten Entwurfsphase gewährleistet ein zusammenhängendes, hocheffizientes System. Das Hinzufügen von Ersatz-Hygieneanschlüssen am Tankdeckel während der Herstellung bietet eine kostengünstige Absicherung für zukünftige Prozessänderungen.
Die Einhaltung gesetzlicher Vorschriften erfordert eine strenge Dokumentation. Geräteanbieter müssen umfassende Validierungspakete bereitstellen. Dazu gehören die Protokolle Installation Qualification (IQ), Operational Qualification (OQ) und Performance Qualification (PQ). Ohne diese wird die Validierung der Ausrüstung für die GMP-Produktion zu einem enormen internen technischen Aufwand.
Materialtestberichte (MTRs), insbesondere EN 10204 3.1-Zertifikate, überprüfen die genaue Zusammensetzung des in Ihrem Tank verwendeten Edelstahls. Wägen Sie den Vorlauf zur Sicherung dieser Dokumentation gegen den langfristigen Wert beschleunigter behördlicher Prüfungen ab. Bewerten Sie den Aftermarket-Support des Anbieters. Sorgen Sie für eine schnelle Verfügbarkeit wichtiger Ersatzteile wie mechanische Dichtungen, Statorköpfe und Teflonabstreifer, um ungeplante Ausfallzeiten zu minimieren.
Der Einsatz schwerer Maschinen birgt Risiken für die Infrastruktur. Eine unzureichende elektrische Infrastruktur ist nicht in der Lage, Hochleistungsheizelemente und Homogenisatormotoren gleichzeitig zu unterstützen. Dies führt zu ausgelösten Leistungsschaltern, Produktionsausfällen und ruinierten Chargen.
Führen Sie vor der Beschaffung ein gründliches Versorgungsaudit durch. Überprüfen Sie die Spannungs-, Phasen- und Stromgrenzen Ihrer Einrichtung. Wenn die elektrische Kapazität begrenzt ist, sollten Sie phasenweise Heizstrategien in Betracht ziehen. Erhitzen Sie die Wasserphase, bevor Sie kräftig rühren. Alternativ können Sie Thermoölmäntel verwenden, die die Wärme länger halten und die kontinuierliche Stromaufnahme reduzieren. Stellen Sie sicher, dass Ihr Druckluftsystem den pneumatischen Anforderungen automatisierter Sanitärventile gerecht wird.
Eine falsche Sensorplatzierung ruiniert Chargen. Wenn ein RTD-Temperaturfühler in einer toten Zone hinter einer Schallwand sitzt, liefert er falsche Messwerte. Die SPS heizt weiter und verbrennt das Produkt an den Tankwänden. Stellen Sie sicher, dass RTD-Sonden direkt in aktive Mischzonen hineinragen.
Nicht übereinstimmende Schergeschwindigkeiten führen zu einer irreversiblen Produktverdünnung. Durch die Anwendung hoher Scherkräfte auf ein vollständig hydratisiertes Carbomergel wird das Polymernetzwerk aufgebrochen. Nutzen Sie VFDs zur Feinabstimmung der Schergeschwindigkeiten während der Inbetriebnahmephase. Legen Sie strenge Drehzahlgrenzen für jede Phase der Formulierung fest. Stellen Sie sicher, dass die Ablenkbleche die richtige Größe haben, um eine tiefe Verwirbelung zu verhindern, die auch ohne aktiviertes Vakuumsystem Luft in die Charge zieht.
Die Haltbarkeit der Ausrüstung hängt von der Kompetenz des Bedieners ab. Wenn Bediener Homogenisatoren trocken laufen lassen, kommt es zu vorzeitigem Verschleiß der Gleitringdichtungen. Gleitringdichtungen erfordern Flüssigkeitsschmierung und -kühlung. Bei Trockenlauf zerbrechen die Dichtungsflächen sofort, was zu katastrophalen Undichtigkeiten und teuren Reparaturen führt.
Implementieren Sie strenge Standardarbeitsanweisungen (SOPs). Führen Sie vor dem Starten eines Motors eine Überprüfung der Schmierung der Gleitringdichtungen durch. Planen Sie Routineinspektionen von Teflonschabern. Abgenutzte Schaber schaffen es nicht, das Produkt von den beheizten Wänden zu entfernen, was zu Verbrennungen und einer verminderten Wärmeübertragungseffizienz führt. Schulung der Bediener zur Überwachung der Motorstromstärke auf dem HMI; Plötzliche Spitzen weisen auf eine abnormale Flüssigkeitsviskosität oder mechanische Bindung hin.
Prüfen Sie die Strom- und Kühlwasserkapazität Ihrer Anlage, um die maximal zulässige Heiz- und Kühllast zu ermitteln, bevor Sie eine Tankgröße auswählen.
Erstellen Sie ein Rheologieprofil Ihrer viskosesten Formulierungen, um die erforderliche Leistung des Homogenisatormotors und das Abstreiferdrehmoment anzugeben.
Fordern Sie einen dokumentierten Factory Acceptance Test (FAT) an, der einen Riboflavin-Waschtest umfasst, um die Abdeckung der CIP-Sprühkugel vor dem Versand zu überprüfen.
Standardisieren Sie Ihre Transferleitungen mit hygienischen Tri-Clamps und Verdrängerpumpen, um Scherverdünnung beim Produktaustrag zu verhindern.
A: Ankerrührwerke laufen mit 10–60 U/min, um den Massenfluss zu fördern und eine Belüftung zu verhindern. Homogenisatoren arbeiten mit 2800–3000 U/min, um die extreme Scherung zu erzeugen, die für eine schnelle Pulverdispersion und Emulgierung erforderlich ist. Sie müssen Frequenzumrichter verwenden, um diese Geschwindigkeiten an die spezifische Phase Ihrer Formulierung anzupassen.
A: Edelstahl 316L enthält Molybdän. Dieser Zusatz sorgt für eine hervorragende Beständigkeit gegen Lochfraß und Spaltkorrosion. Körperpflegeformulierungen verwenden aggressive Salze, Chloride und Tenside, die Standard-Edelstahl 304 schnell abbauen. Die Verwendung von 316L für alle produktberührenden Teile gewährleistet die Langlebigkeit der Ausrüstung und verhindert eine Schwermetallverunreinigung in Ihren Chargen.
A: Ja. Bei ummantelten Tanks zirkuliert gekühltes Wasser durch den Mantel, nachdem der elektrische Heizzyklus abgeschlossen ist. Eine schnelle Abkühlung ist zwingend erforderlich, um die Charge auf eine sichere Temperatur zu bringen, bevor flüchtige Duftstoffe und hitzeempfindliche Konservierungsstoffe hinzugefügt werden. Sie müssen den Kühler Ihrer Anlage so dimensionieren, dass er die thermische Belastung des Mantels bewältigen kann.
A: Nutzen Sie die Vakuummischtechnologie, um eingeschlossene Luft aus der Charge zu entfernen. Setzen Sie eine Bewegung von unten ein, um eine Oberflächenverwirbelung zu verhindern. Verwenden Sie Antriebe mit variabler Frequenz, um beim endgültigen Mischen stark schäumender Tenside niedrige Schergeschwindigkeiten aufrechtzuerhalten. Wenn Sie die Rührflügel vor dem Erhöhen der Drehzahl vollständig eingetaucht halten, wird außerdem das Eindringen mechanischer Luft verhindert.
A: Mobile Tanks sind ideal für Forschung und Entwicklung, Pilotmaßstab und kleine kundenspezifische Chargen. Sie ermöglichen es Betreibern, vorgemischte Phasen direkt zu einem größeren Primärmischbehälter oder einer Abfülllinie zu transportieren. Dadurch entfällt die Notwendigkeit einer komplexen, permanenten Verrohrung und der Produktverlust beim Transfer wird reduziert.