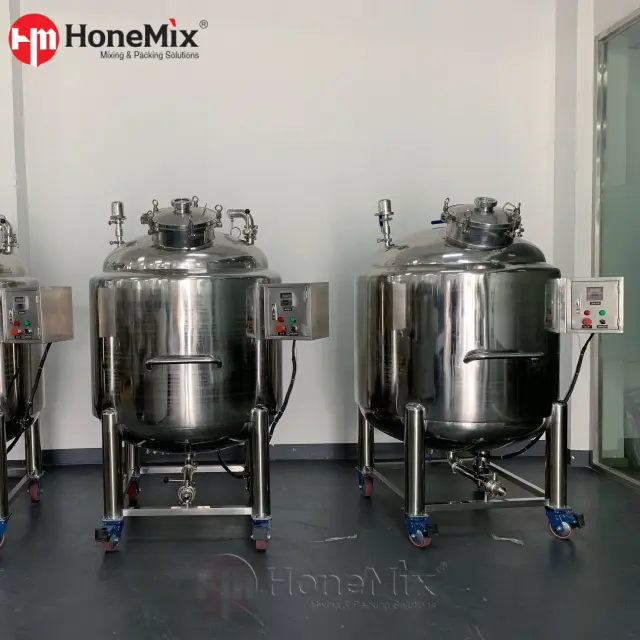
Viscosidade inconsistente, microaeração e separação de fases na fabricação de cuidados pessoais corroem diretamente a confiança na marca e aumentam as taxas de rejeição de lotes. Aumentar a produção de sabonetes para as mãos e géis de banho requer controle preciso sobre taxas de cisalhamento e temperatura. A agitação padrão é insuficiente para misturas complexas de surfactantes, levando a gargalos nos tempos de processamento, instabilidade do produto e erros de configuração dispendiosos. Selecionando o correto O tanque de mistura de sabão líquido é um requisito reológico estrito. Este guia detalha as especificações técnicas, configurações de agitação, sistemas de controle térmico e documentação de conformidade necessária para avaliar e adquirir equipamentos que garantam consistência entre lotes e conformidade regulatória.
Principais conclusões
A agitação depende da formulação: géis de banho de alta viscosidade requerem agitação dupla e raspadores de parede de Teflon, enquanto lavagens manuais padrão podem precisar apenas de homogeneizadores de entrada inferior.
O gerenciamento térmico determina os tempos de ciclo: A integração de um tanque de armazenamento de mistura com aquecimento elétrico acelera a dissolução de surfactantes sólidos e agentes perolizantes, reduzindo o tempo geral de lote.
A conformidade do material não é negociável: as peças de contato em aço inoxidável 316L são obrigatórias para evitar a corrosão causada por surfactantes com alto teor de cloreto e manter a conformidade com as BPF.
Agilidade da instalação: Para instalações de vários produtos, P&D ou operações piloto, um tanque de mistura móvel de aço inoxidável oferece a flexibilidade necessária sem exigir infraestrutura fixa de tubulação rígida.
A automação garante rastreabilidade: A atualização para sistemas de controle PLC/HMI elimina erros humanos na execução de receitas e fornece registro de dados essencial para garantia de qualidade.
Critérios de sucesso para produtos de cuidados pessoais de alta viscosidade
Superando a Separação de Fases e Aeração
A formulação de sabonetes líquidos envolve a mistura de água, surfactantes, espessantes e conservantes. Esses elementos resistem naturalmente à integração uniforme. Os surfactantes com alto teor de espuma retêm o ar facilmente durante a agitação mecânica. A microaeração cria géis turvos e reduz a gravidade específica do produto final. Isto leva a pesos de enchimento imprecisos na linha de embalagem e a defeitos visuais inaceitáveis em embalagens transparentes.
Você deve definir os requisitos mecânicos para evitar o aprisionamento de ar. Os recursos de mistura a vácuo exercem pressão negativa no vaso, normalmente entre -0,06 e -0,09 MPa. Isso força as bolhas de ar aprisionadas a se expandirem, subirem e explodirem na superfície. A integração do vácuo é obrigatória para géis de banho transparentes e lavagens de mãos de alta viscosidade. Sem ele, você passará horas esperando que os lotes sejam desarejados naturalmente nos tanques de retenção.
O estabelecimento de taxas de cisalhamento aceitáveis garante emulsões estáveis. Alto cisalhamento é necessário para hidratar espessantes em pó como carbômeros ou gomas celulósicas. No entanto, o alto cisalhamento sustentado quebra cadeias poliméricas delicadas. Isso causa um desbaste irreversível, arruinando o lote. Você precisa de controle de velocidade variável para aplicar alto cisalhamento durante a indução do pó e baixo cisalhamento durante a fase final de mistura. Os operadores devem monitorar o vórtice de perto; um vórtice profundo puxa o ar ambiente diretamente para a zona do impulsor.
Alcançando Reologia Consistente
A reologia determina como um produto flui e repousa. Os géis de banho requerem um estresse de alto rendimento para suspender esferas esfoliantes ou bolhas de ar. Os sabonetes líquidos para as mãos exigem menor tensão de escoamento para facilitar o bombeamento através de dispensadores padrão. Você deve mapear a relação entre velocidade de mistura, temperatura e viscosidade final usando um viscosímetro Brookfield durante a fase piloto.
A temperatura impacta diretamente a solubilidade do surfactante e a hidratação do polímero. A mistura a frio prolonga o tempo de hidratação e deixa olhos de peixe não hidratados no lote. O aquecimento controlado reduz a viscosidade do fluido durante a mistura. Isto permite que os agitadores movam o fluido a granel de forma eficiente, sem sobrecarregar os motores. As métricas de sucesso para uniformidade de lote incluem tensão de escoamento consistente, fluidez previsível e clareza visual absoluta para formulações transparentes. Você deve estabelecer pontos de ajuste de temperatura rigorosos para cada adição de fase para evitar choque térmico em ingredientes sensíveis.
Componentes principais de um tanque industrial de mistura de sabão líquido
Sistemas de agitação: homogeneizadores vs. lâminas raspadoras
Hélices padrão falham em aplicações de alta viscosidade. Eles criam um fluxo localizado próximo ao poço enquanto o produto nas paredes do tanque permanece estagnado. Formulações complexas requerem sistemas de agitação multicomponentes projetados para dinâmicas de fluidos específicas.
Homogeneizadores de entrada inferior: Essas unidades utilizam um mecanismo rotor-estator com uma folga de tolerância estreita, geralmente entre 0,5 mm e 1,5 mm. Eles atraem sólidos e líquidos para essa lacuna, gerando intenso cisalhamento mecânico e hidráulico. A colocação na entrada inferior é ideal para dispersão rápida de pós pesados, como sal e Carbopol, antes que eles flutuem na superfície.
Homogeneizadores de entrada superior: Úteis para tipos específicos de emulsão, mas correm o risco de atrair ar para o lote através do vórtice se não forem adequadamente defletidos. Eles exigem eixos mais longos, o que pode apresentar problemas de vibração em altas velocidades.
Agitadores de âncora: Esses grandes impulsores em forma de estrutura varrem todo o diâmetro interno do vaso. Eles promovem o fluxo em massa em géis altamente viscosos, movendo o produto das paredes em direção ao homogeneizador central.
Lâminas Raspadoras de Teflon: Raspadores articulados são fixados ao agitador de âncora. Eles raspam fisicamente as paredes do tanque durante a rotação. Isto evita o superaquecimento localizado, impede a queima do produto e garante uma transferência de calor uniforme em toda a superfície revestida.
Pás Contra-Rotativas: Em tanques altamente complexos, uma turbina central de pás inclinadas gira na direção oposta da âncora externa. Isso cria um fluxo caótico agressivo, reduzindo os tempos de mistura para fluidos não newtonianos.
Controle Térmico: Integração de Aquecimento e Resfriamento
O gerenciamento térmico determina os tempos de ciclo do lote. Surfactantes sólidos, ceras e agentes perolizantes requerem calor para uma dissolução adequada. Integrando um tanque de armazenamento de mistura de aquecimento elétrico fornece controle térmico independente para instalações que não possuem caldeira de vapor central. Isso elimina a necessidade de atualizações dispendiosas das instalações apenas para executar lotes aquecidos.
Esses tanques utilizam uma camisa de aquecimento cheia de água ou óleo térmico. Os elementos elétricos aquecem o meio, que transfere energia térmica através da parede do tanque. O óleo térmico retém o calor por mais tempo e atinge temperaturas mais altas sem pressurização, enquanto a água é mais barata e mais fácil de manter. Este método oferece rampas de temperatura precisas e programáveis. O aquecimento a vapor é mais rápido, mas requer ampla infraestrutura de instalações, certificações de vasos de pressão e manutenção contínua da caldeira.
O resfriamento é igualmente crítico. Conservantes e fragrâncias voláteis degradam-se se adicionados a altas temperaturas. Os tanques encamisados devem suportar a circulação de água gelada. O resfriamento rápido estabiliza os agentes perolizantes, garantindo uma aparência consistente e brilhante no gel de banho final. Você deve dimensionar o chiller da sua instalação para lidar com a carga térmica repentina durante a transição da fase de aquecimento para a fase de resfriamento.
Padrões de materiais e acabamento superficial
As formulações de cuidados pessoais geralmente contêm cloretos, sulfatos agressivos e níveis variados de pH. A seleção de materiais impacta diretamente a vida útil do equipamento e a segurança do produto. O uso de ligas de qualidade inferior leva à rápida falha do equipamento e à contaminação de produtos.
As peças de contato do produto devem utilizar aço inoxidável 316L. O 'L' denota baixo carbono, o que evita a precipitação de carboneto durante a soldagem. 316L contém molibdênio. Este elemento oferece resistência superior à corrosão por pites e frestas causada por sais. Peças sem contato, como revestimento externo e estruturas estruturais, podem utilizar aço inoxidável 304 para otimizar a alocação de recursos sem comprometer os padrões sanitários.
O acabamento da superfície interna evita o alojamento bacteriano. O polimento mecânico deve atingir uma rugosidade média (Ra) de 0,4 µm ou melhor. Muitas instalações optam pelo eletropolimento, que remove picos e vales microscópicos, deixando um acabamento espelhado. Superfícies lisas facilitam uma limpeza eficiente, evitam o acúmulo de biofilme e eliminam a contaminação cruzada entre diferentes tiragens de cores ou fragrâncias.
Sistemas de automação e controle de lote
A operação manual introduz erro humano. Os operadores podem interpretar mal as temperaturas, calcular mal as durações da mistura ou abrir a válvula errada. A atualização para controladores lógicos programáveis (CLPs) e interfaces homem-máquina (IHMs) padroniza o processo de fabricação e mantém a consistência do lote.
Os PLCs armazenam receitas de mistura multifásicas. Eles automatizam rampas de temperatura, velocidades de agitadores e ciclos de vácuo usando loops PID precisos. As IHMs fornecem feedback visual aos operadores, exibindo níveis de tanques, temperaturas e cargas do motor em tempo real. O registro de dados automatizado registra temperatura, RPM e duração de cada lote. Esses dados são essenciais para conformidade com GMP, garantia de qualidade e análise de causa raiz durante investigações de lotes. Os sistemas em conformidade com 21 CFR Parte 11 garantem que as assinaturas eletrônicas e as trilhas de auditoria sejam mantidas com segurança.
Avaliando configurações de tanques para sua instalação
Sistemas de tanques de mistura de aço inoxidável fixos vs. móveis
O layout das instalações e a diversidade de produtos determinam a configuração do tanque. As operações de grande escala e de produto único beneficiam-se de instalações fixas. Instalações ágeis e multiprodutos exigem soluções modulares que possam se adaptar às mudanças nos cronogramas de produção.
Fixo as instalações de tanques de mistura de líquidos variam de 1.000L a 5.000L ou mais. Eles exigem área dedicada, serviços públicos com tubulação rígida e bombas de transferência integradas. Esses sistemas maximizam o rendimento para SKUs de alto volume. Eles geralmente ficam em células de carga para dosagem automatizada de ingredientes e exigem mezaninos estruturais para acesso do operador à passagem superior.
Por outro lado, implantar um tanque de mistura móvel de aço inoxidável (normalmente de 100L a 500L) oferece flexibilidade operacional distinta. Você pode utilizar essas unidades para lotes piloto, testes de P&D ou fabricação ágil por contrato. Os operadores podem mover o tanque diretamente para a linha de enchimento, eliminando a necessidade de tubulações de transferência complexas. Eles utilizam rodízios resistentes e acessórios utilitários de desconexão rápida.
Bombas de deslocamento positivo com tubulação rígida
Descarga direta para funil ou bomba portátil
Dimensionamento de capacidade e tempos de ciclo em lote
A seleção do volume correto do tanque evita gargalos operacionais. A capacidade total do tanque difere do volume de trabalho. O volume de trabalho ideal é normalmente de 70 a 80% da capacidade total. Este headspace evita o transbordamento durante a expansão do surfactante e acomoda o vórtice gerado durante a homogeneização em alta velocidade. Encher demais um tanque compromete o sistema de vácuo, puxando líquido para dentro da bomba de vácuo.
O dimensionamento de tanques de tamanho de laboratório para tanques de produção requer uma engenharia cuidadosa. A potência do motor, o diâmetro do impulsor e a velocidade da ponta devem ser dimensionados proporcionalmente para manter a similaridade geométrica. Deixar de manter dinâmicas de mixagem idênticas resulta em falhas de aumento de escala. Uma formulação que tenha sucesso em um tanque piloto de 50L pode separar em um tanque de produção de 2.000L se as taxas de cisalhamento e a potência por unidade de volume (P/V) forem incompatíveis.
Integração e transferência downstream
A transferência de géis de alta viscosidade para fora do tanque de mistura requer tecnologias de bomba específicas. As bombas centrífugas operam em altas velocidades e induzem cisalhamento severo. Isso destrói a viscosidade dos géis de banho acabados, transformando um gel espesso em um líquido aquoso antes de chegar ao frasco.
Você deve determinar a compatibilidade com bombas de deslocamento positivo. Bombas de lóbulo e bombas de cavidade progressiva movem fluidos viscosos suavemente. Eles dependem do deslocamento volumétrico em vez da energia cinética. Avalie o tamanho e o posicionamento da válvula de descarga. Válvulas de descarga no centro inferior garantem drenagem completa. As conexões sanitárias com três braçadeiras garantem integração perfeita com linhas automatizadas de enchimento de líquidos e evitam pontos mortos na rede de tubulação.
Capacidades CIP/SIP (limpeza/esterilização no local)
As trocas frequentes exigem protocolos de limpeza eficientes. A limpeza manual exige muita mão-de-obra, requer licenças de entrada em espaços confinados e apresenta riscos de contaminação. Os sistemas CIP integrados automatizam o processo de limpeza, garantindo uma higienização repetível.
Esferas de pulverização: Esferas de pulverização rotativas ou estáticas estrategicamente posicionadas garantem uma cobertura de 360 graus das superfícies internas do tanque. Eles exigem taxas de fluxo específicas (por exemplo, velocidade de 1,5 m/s) para gerar impacto mecânico suficiente para remover géis pegajosos.
Fundos autodrenantes: Fundos de tanques cônicos ou abaulados facilitam a evacuação completa do fluido, não deixando nenhum produto residual ou água de enxágue.
Válvulas Sanitárias: As válvulas de diafragma embutidas eliminam as pernas mortas onde as bactérias podem se abrigar. As válvulas de esfera padrão são inaceitáveis em aplicações sanitárias devido às cavidades internas.
Validação: Os protocolos CIP devem especificar taxas de fluxo, temperaturas e concentrações químicas. Você deve realizar testes de lavagem de riboflavina durante o comissionamento para garantir cobertura completa.
Eficiência Operacional e Compensações Conceituais
Consumo de energia versus velocidade de produção
A seleção do equipamento envolve equilibrar o consumo de energia com a velocidade de produção. Homogeneizadores de alto cisalhamento e elementos de aquecimento elétrico requerem capacidade elétrica significativa. Você deve avaliar a compensação operacional entre o alto consumo de energia e a redução no tempo de processamento em lote.
O aquecimento rápido acelera a dissolução do surfactante. Isso reduz significativamente o tempo de lote, permitindo mais lotes por turno. No entanto, o funcionamento dos elementos de aquecimento na capacidade máxima aumenta a demanda elétrica. A implementação de unidades de frequência variável (VFDs) para controle de agitação otimiza o uso de energia. Os VFDs permitem que os motores consumam apenas a energia necessária para a viscosidade atual do fluido, em vez de funcionar constantemente em velocidade máxima. O isolamento adequado da camisa (por exemplo, espuma de poliuretano de 50 mm) evita a perda de calor e reduz a carga contínua nos elementos de aquecimento.
Personalização versus configurações padrão prontas para uso
Os tanques de mistura padrão são implantados rapidamente e exigem menos recursos de engenharia iniciais. Eles são adequados para formulações básicas, como sabonete líquido fino para as mãos. No entanto, géis de banho altamente viscosos ou complexos geralmente requerem geometrias personalizadas e agitação especializada.
Avalie a velocidade de implementação de modelos padrão em relação ao potencial atrito operacional da modernização posterior. Adicionar células de carga para pesagem precisa de ingredientes, integrar bombas de vácuo para desaeração ou instalar sistemas de dosagem automatizados pós-instalação causa um tempo de inatividade significativo. A especificação desses requisitos durante a fase inicial do projeto garante um sistema coeso e altamente eficiente. Adicionar portas sanitárias sobressalentes à tampa do tanque durante a fabricação oferece um seguro barato para futuras modificações no processo.
Suporte ao fornecedor e documentação de conformidade
A conformidade regulatória requer documentação rigorosa. Os fornecedores de equipamentos devem fornecer pacotes de validação abrangentes. Isso inclui os protocolos de Qualificação de Instalação (IQ), Qualificação Operacional (OQ) e Qualificação de Desempenho (PQ). Sem isso, a validação do equipamento para produção de GMP torna-se um enorme fardo de engenharia interna.
Os relatórios de teste de materiais (MTRs), especificamente os certificados EN 10204 3.1, verificam a composição exata do aço inoxidável usado em seu tanque. Compare o esforço inicial de proteger esta documentação com o valor a longo prazo das auditorias regulatórias aceleradas. Avalie o suporte pós-venda do fornecedor. Garanta a rápida disponibilidade de peças sobressalentes essenciais, como selos mecânicos, cabeçotes de estator e raspadores de Teflon, para minimizar o tempo de inatividade não planejado.
Riscos de implementação e estratégias de mitigação
Requisitos de serviços públicos e área ocupada pelas instalações
A implantação de maquinaria pesada introduz riscos de infra-estrutura. Uma infraestrutura elétrica inadequada não conseguirá suportar simultaneamente elementos de aquecimento de alta potência e motores homogeneizadores. Isso leva a disjuntores desarmados, produção paralisada e lotes arruinados.
Conduza uma auditoria completa da concessionária antes da aquisição. Verifique os limites de tensão, fase e amperagem da sua instalação. Se a capacidade eléctrica for limitada, considere estratégias de aquecimento faseadas. Aqueça a fase aquosa antes de iniciar uma agitação forte. Alternativamente, utilize camisas de óleo térmico que retêm o calor por mais tempo e reduzem o consumo elétrico contínuo. Garanta que seu sistema de ar comprimido possa atender às demandas pneumáticas das válvulas sanitárias automatizadas.
Evitando erros comuns de configuração
O posicionamento incorreto do sensor prejudica os lotes. Se uma sonda de temperatura RTD estiver em uma zona morta atrás de um defletor, ela fornecerá leituras falsas. O PLC continuará aquecendo, queimando o produto nas paredes do tanque. Certifique-se de que as sondas RTD se estendam diretamente para as zonas de mistura ativas.
Taxas de cisalhamento incompatíveis causam desbaste irreversível do produto. A aplicação de alto cisalhamento a um gel de carbômero totalmente hidratado quebra a rede polimérica. Utilize VFDs para ajustar as taxas de cisalhamento durante a fase de comissionamento. Estabeleça limites rígidos de RPM para cada fase da formulação. Certifique-se de que os defletores estejam dimensionados corretamente para evitar vórtices profundos, que puxam o ar para dentro do lote mesmo sem um sistema de vácuo ativado.
Protocolos de Treinamento e Manutenção do Operador
A durabilidade do equipamento depende da competência do operador. O desgaste prematuro dos selos mecânicos ocorre quando os operadores secam os homogeneizadores. Os selos mecânicos requerem lubrificação e resfriamento fluidos. O funcionamento a seco quebra instantaneamente as faces da vedação, causando vazamentos catastróficos e reparos caros.
Implementar procedimentos operacionais padrão (SOPs) rigorosos. Exija verificações de lubrificação do selo mecânico antes de dar partida em qualquer motor. Agende inspeções de rotina dos raspadores de Teflon. Raspadores gastos não conseguem limpar o produto das paredes aquecidas, causando queimaduras e degradação da eficiência da transferência de calor. Treinar operadores para monitorar a amperagem do motor na IHM; picos repentinos indicam viscosidade anormal do fluido ou ligação mecânica.
Conclusão
Audite as capacidades elétricas e de água gelada de sua instalação para determinar as cargas máximas permitidas de aquecimento e resfriamento antes de selecionar um tamanho de tanque.
Compile um perfil reológico de suas formulações mais viscosas para especificar a potência necessária do motor do homogeneizador e o torque do raspador.
Solicite um Teste de Aceitação de Fábrica (FAT) documentado que inclua um teste de lavagem de riboflavina para verificar a cobertura da bola de pulverização CIP antes do envio.
Padronize sua tubulação de transferência com braçadeiras triplas sanitárias e bombas de deslocamento positivo para evitar afinamento durante a descarga do produto.
Perguntas frequentes
P: Qual é a rotação ideal para misturar sabonete líquido e gel de banho?
R: Os agitadores de âncora funcionam a 10-60 RPM para promover o fluxo a granel e evitar a aeração. Os homogeneizadores operam a 2.800-3.000 RPM para gerar o cisalhamento extremo necessário para rápida dispersão e emulsificação do pó. Você deve usar inversores de frequência variável para ajustar essas velocidades com base na fase específica da sua formulação.
P: Por que o aço inoxidável 316L é necessário para um tanque de mistura de líquidos?
R: O aço inoxidável 316L contém molibdênio. Esta adição proporciona resistência superior à corrosão por pites e frestas. As formulações de cuidados pessoais utilizam sais, cloretos e surfactantes agressivos que degradam rapidamente o aço inoxidável 304 padrão. O uso de 316L em todas as peças de contato com o produto garante a longevidade do equipamento e evita a contaminação por metais pesados em seus lotes.
P: Um tanque de armazenamento de mistura de aquecimento elétrico também pode resfriar o produto?
R: Sim. Os tanques encamisados circulam água gelada através da camisa após a conclusão do ciclo de aquecimento elétrico. O resfriamento rápido é obrigatório para reduzir o lote a uma temperatura segura antes de adicionar fragrâncias voláteis e conservantes sensíveis ao calor. Você deve dimensionar o chiller de sua instalação para lidar com a carga térmica da camisa.
P: Como evito o acúmulo de espuma durante o processo de mistura?
R: Utilize a tecnologia de mistura a vácuo para retirar o ar retido do lote. Empregue agitação de entrada inferior para evitar vórtices na superfície. Use unidades de frequência variável para manter baixas taxas de cisalhamento durante a mistura final de surfactantes com alta formação de espuma. Manter as lâminas do agitador totalmente submersas antes de aumentar as RPM também evita a entrada mecânica de ar.
P: Quando uma instalação deve utilizar um tanque de mistura móvel de aço inoxidável?
R: Os tanques móveis são ideais para pesquisa e desenvolvimento, escalonamento piloto e pequenos lotes personalizados. Eles permitem que os operadores transportem fases pré-misturadas diretamente para um recipiente de mistura primária maior ou linha de enchimento. Isto elimina a necessidade de tubulações rígidas complexas e permanentes e reduz a perda de produto durante a transferência.
Telefone: +86- 18688638225
E-mail:
info@honemachine.com WhatsApp:
+86 18688638225 Adicionar: No.119, Avenida Gaozeng, cidade de Renhe, distrito de Baiyun, 510470, cidade de Guangzhou, RPC