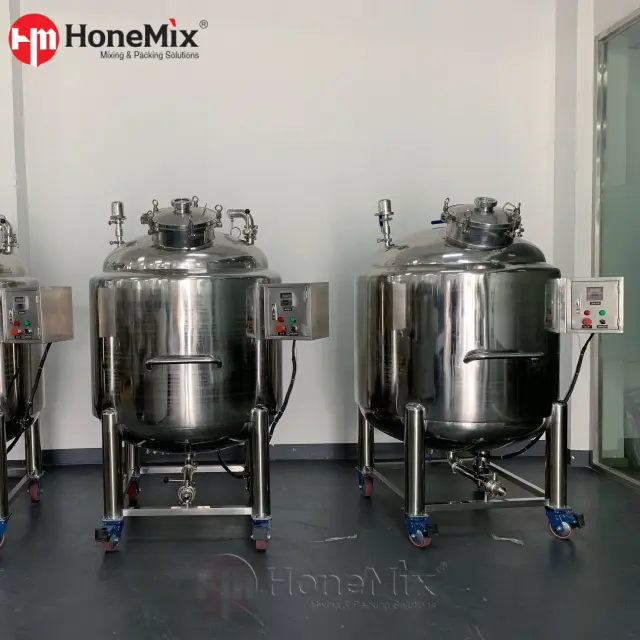
La viscosità incoerente, la micro-aerazione e la separazione di fase nella produzione di prodotti per la cura personale minano direttamente la fiducia del marchio e aumentano i tassi di rifiuto dei lotti. Aumentare la produzione di lavaggi per le mani e gel doccia richiede un controllo preciso delle velocità di taglio e della temperatura. L'agitazione standard non è sufficiente per miscele di tensioattivi complesse, con conseguenti colli di bottiglia nei tempi di lavorazione, instabilità del prodotto e costosi errori di configurazione. Selezionando quello corretto Il serbatoio di miscelazione del sapone liquido è un rigoroso requisito reologico. Questa guida analizza le specifiche tecniche, le configurazioni di agitazione, i sistemi di controllo termico e la documentazione di conformità necessari per valutare e procurarsi apparecchiature che garantiscano la coerenza tra batch e conformità normativa.
Punti chiave
L'agitazione dipende dalla formulazione: i gel doccia ad alta viscosità richiedono un'agitazione a doppio senso e raschietti per pareti in Teflon, mentre i lavaggi a mano standard possono richiedere solo omogeneizzatori con ingresso dal basso.
La gestione termica detta i tempi del ciclo: l'integrazione di un serbatoio di stoccaggio della miscelazione con riscaldamento elettrico accelera la dissoluzione dei tensioattivi solidi e degli agenti perlati, riducendo il tempo di batch complessivo.
La conformità dei materiali non è negoziabile: le parti di contatto in acciaio inossidabile 316L sono obbligatorie per prevenire la corrosione da tensioattivi ad alto contenuto di cloruro e mantenere la conformità GMP.
Agilità della struttura: per strutture multiprodotto, ricerca e sviluppo o progetti pilota, un serbatoio di miscelazione mobile in acciaio inossidabile offre la flessibilità necessaria senza richiedere un'infrastruttura fissa di tubazioni rigide.
L'automazione garantisce la tracciabilità: l'aggiornamento ai sistemi di controllo PLC/HMI elimina l'errore umano nell'esecuzione delle ricette e fornisce la registrazione dei dati essenziale per la garanzia della qualità.
Criteri di successo per i prodotti per la cura personale ad alta viscosità
Superare la separazione di fase e l'aerazione
La formulazione di saponi liquidi prevede la miscelazione di acqua, tensioattivi, addensanti e conservanti. Questi elementi resistono naturalmente all'integrazione uniforme. I tensioattivi ad alta schiuma intrappolano facilmente l'aria durante l'agitazione meccanica. La microaerazione crea gel torbidi e riduce il peso specifico del prodotto finale. Ciò porta a pesi di riempimento imprecisi sulla linea di confezionamento e a difetti visivi inaccettabili nelle confezioni trasparenti.
È necessario definire i requisiti meccanici per evitare l'intrappolamento di aria. Le funzionalità di miscelazione sotto vuoto esercitano una pressione negativa sul recipiente, in genere compresa tra -0,06 e -0,09 MPa. Ciò costringe le bolle d'aria intrappolate ad espandersi, sollevarsi e scoppiare in superficie. L'integrazione del vuoto è obbligatoria per i gel doccia trasparenti e i lavaggi per le mani ad alta viscosità. Senza di esso, passerete ore ad aspettare che i lotti vengano disaerati naturalmente nei serbatoi di contenimento.
Stabilire velocità di taglio accettabili garantisce emulsioni stabili. È necessario un taglio elevato per idratare gli addensanti in polvere come i carbomeri o le gomme cellulosiche. Tuttavia, un taglio elevato e prolungato rompe le delicate catene polimeriche. Ciò provoca un irreversibile assottigliamento del taglio, rovinando il lotto. È necessario un controllo della velocità variabile per applicare un taglio elevato durante l'induzione della polvere e un taglio basso durante la fase di miscelazione finale. Gli operatori devono monitorare attentamente il vortice; un profondo vortice attira l'aria ambiente direttamente nella zona della girante.
Raggiungere una reologia coerente
La reologia determina il modo in cui un prodotto scorre e riposa. I gel doccia richiedono uno stress di rendimento elevato per sospendere le perle esfolianti o le bolle d'aria. I saponi liquidi per le mani richiedono uno stress di rendimento inferiore per un facile pompaggio attraverso i dispenser standard. È necessario mappare la relazione tra velocità di miscelazione, temperatura e viscosità finale utilizzando un viscosimetro Brookfield durante la fase pilota.
La temperatura influisce direttamente sulla solubilità del tensioattivo e sull'idratazione del polimero. La miscelazione a freddo prolunga i tempi di idratazione e lascia gli occhi di pesce non idratati nel batch. Il riscaldamento controllato riduce la viscosità del fluido durante la miscelazione. Ciò consente agli agitatori di spostare il fluido sfuso in modo efficiente senza sovraccaricare i motori. I parametri di successo per l'uniformità dei lotti includono un carico di snervamento costante, una colabilità prevedibile e una chiarezza visiva assoluta per le formulazioni trasparenti. È necessario stabilire valori di temperatura rigorosi per ogni aggiunta di fase per evitare shock termici agli ingredienti sensibili.
Componenti principali di un serbatoio di miscelazione di sapone liquido industriale
Sistemi di agitazione: omogeneizzatori vs. Lame raschianti
Le eliche standard falliscono nelle applicazioni ad alta viscosità. Creano un flusso localizzato in prossimità del pozzo mentre il prodotto alle pareti del serbatoio rimane stagnante. Formulazioni complesse richiedono sistemi di agitazione multicomponente progettati per fluidodinamica specifica.
Omogeneizzatori con ingresso dal basso: queste unità utilizzano un meccanismo rotore-statore con uno stretto spazio di tolleranza, spesso compreso tra 0,5 mm e 1,5 mm. Attirano solidi e liquidi in questo spazio, generando intense sollecitazioni meccaniche e idrauliche. Il posizionamento con ingresso dal basso è ideale per una rapida dispersione di polveri pesanti come sale e Carbopol prima che galleggino in superficie.
Omogeneizzatori Top-Entry: utili per tipi specifici di emulsione, ma rischiano di aspirare aria nel batch attraverso il vortice se non adeguatamente deflettoti. Richiedono alberi più lunghi, che possono introdurre problemi di vibrazione alle alte velocità.
Agitatori di ancoraggio: queste grandi giranti a forma di telaio spazzano l'intero diametro interno della nave. Promuovono il flusso di massa nei gel altamente viscosi, spostando il prodotto dalle pareti verso l'omogeneizzatore centrale.
Lame del raschiatore in Teflon: i raschiatori incernierati si fissano all'agitatore dell'ancora. Raschiano fisicamente le pareti del serbatoio durante la rotazione. Ciò impedisce il surriscaldamento localizzato, impedisce la combustione del prodotto e garantisce un trasferimento di calore uniforme attraverso la superficie rivestita.
Pale controrotanti: nei serbatoi altamente complessi, una turbina centrale a pale inclinate ruota nella direzione opposta dell'ancora esterna. Ciò crea un flusso caotico aggressivo, riducendo i tempi di miscelazione per i fluidi non newtoniani.
Controllo termico: integrazione di riscaldamento e raffreddamento
La gestione termica determina i tempi del ciclo batch. Tensioattivi solidi, cere e agenti perlanti richiedono calore per una corretta dissoluzione. Integrando un Il serbatoio di accumulo di miscelazione del riscaldamento elettrico fornisce un controllo termico indipendente per gli impianti privi di una caldaia a vapore centrale. Ciò elimina la necessità di costosi aggiornamenti della struttura solo per eseguire lotti riscaldati.
Questi serbatoi utilizzano una camicia di riscaldamento riempita con acqua o olio diatermico. Gli elementi elettrici riscaldano il mezzo, che trasferisce l'energia termica attraverso la parete del serbatoio. L'olio termico trattiene il calore più a lungo e raggiunge temperature più elevate senza pressurizzazione, mentre l'acqua è più economica e di facile manutenzione. Questo metodo offre rampe di temperatura precise e programmabili. Il riscaldamento a vapore è più veloce ma richiede infrastrutture estese, certificazioni dei recipienti a pressione e una manutenzione continua della caldaia.
Il raffreddamento è altrettanto critico. Conservanti e fragranze volatili si degradano se aggiunti ad alte temperature. I serbatoi rivestiti devono supportare la circolazione dell'acqua refrigerata. Il raffreddamento rapido stabilizza gli agenti perlanti, garantendo un aspetto uniforme e scintillante nel gel doccia finale. È necessario dimensionare il refrigeratore della struttura per gestire l'improvviso carico termico durante la transizione dalla fase di riscaldamento a quella di raffreddamento.
Standard dei materiali e finitura superficiale
Le formulazioni per la cura personale spesso contengono cloruri aggressivi, solfati e livelli di pH variabili. La scelta dei materiali influisce direttamente sulla durata delle apparecchiature e sulla sicurezza dei prodotti. L'utilizzo di leghe scadenti porta a rapidi guasti delle apparecchiature e prodotti contaminati.
Le parti a contatto con il prodotto devono utilizzare acciaio inossidabile 316L. La 'L' indica un basso contenuto di carbonio, che impedisce la precipitazione del carburo durante la saldatura. 316L contiene molibdeno. Questo elemento fornisce una resistenza superiore alla vaiolatura e alla corrosione interstiziale causata dai sali. Le parti senza contatto, come il rivestimento esterno e i telai strutturali, possono utilizzare l'acciaio inossidabile 304 per ottimizzare l'allocazione delle risorse senza compromettere gli standard sanitari.
La finitura superficiale interna impedisce l'insediamento di batteri. La lucidatura meccanica deve raggiungere una rugosità media (Ra) di 0,4 µm o migliore. Molte strutture optano per l'elettrolucidatura, che rimuove picchi e avvallamenti microscopici, lasciando una finitura a specchio. Le superfici lisce facilitano una pulizia efficiente, prevengono l'accumulo di biofilm ed eliminano la contaminazione incrociata tra diversi colori o fragranze.
Sistemi di automazione e controllo batch
Il funzionamento manuale introduce errori umani. Gli operatori potrebbero leggere erroneamente le temperature, calcolare erroneamente la durata della miscelazione o aprire la valvola sbagliata. Il passaggio ai controllori logici programmabili (PLC) e alle interfacce uomo-macchina (HMI) standardizza il processo di produzione e garantisce la coerenza dei lotti.
I PLC memorizzano ricette di miscelazione multifase. Automatizzano le rampe di temperatura, le velocità dell'agitatore e i cicli di vuoto utilizzando cicli PID precisi. Gli HMI forniscono feedback visivo agli operatori, visualizzando i livelli del serbatoio, le temperature e i carichi del motore in tempo reale. La registrazione automatica dei dati registra la temperatura, il numero di giri e la durata per ogni lotto. Questi dati sono essenziali per la conformità alle GMP, il controllo della qualità e l'analisi delle cause principali durante le indagini sui lotti. I sistemi conformi a 21 CFR Parte 11 garantiscono che le firme elettroniche e gli audit trail siano conservati in modo sicuro.
Valutazione delle configurazioni dei serbatoi per la vostra struttura
Sistemi con serbatoi di miscelazione fissi e mobili in acciaio inossidabile
La disposizione della struttura e la diversità dei prodotti determinano la configurazione del serbatoio. Le operazioni su larga scala e monoprodotto beneficiano di installazioni fisse. Strutture agili e multiprodotto richiedono soluzioni modulari in grado di adattarsi ai cambiamenti dei programmi di produzione.
Fisso le installazioni di serbatoi di miscelazione di liquidi vanno da 1.000 litri a 5.000 litri o più. Richiedono un ingombro dedicato, servizi con tubazioni rigide e pompe di trasferimento integrate. Questi sistemi massimizzano la produttività per SKU ad alto volume. Spesso poggiano su celle di carico per il dosaggio automatizzato degli ingredienti e richiedono soppalchi strutturali per l'accesso dell'operatore al passaggio superiore.
Al contrario, la distribuzione di a il serbatoio di miscelazione mobile in acciaio inossidabile (tipicamente da 100 L a 500 L) offre una notevole flessibilità operativa. È possibile utilizzare queste unità per lotti pilota, test di ricerca e sviluppo o produzione agile a contratto. Gli operatori possono spostare il serbatoio direttamente sulla linea di riempimento, eliminando la necessità di complesse tubazioni di trasferimento. Utilizzano ruote piroettanti per carichi pesanti e raccordi di utilità a sgancio rapido.
Caratteristica
Serbatoi di miscelazione fissi (1000L+)
Serbatoi di miscelazione mobili (100 L - 500 L)
Applicazione primaria
Produzione continua e di grandi volumi
Ricerca e sviluppo, corse pilota, colore/fragranza personalizzata
Requisiti di utilità
Vapore, acqua ed elettricità con tubazioni rigide
Utenze a sgancio rapido, prese standard
Orma
Installazione permanente e di grandi dimensioni
Piccolo, facilmente spostabile tramite rotelle
Pulizia
Sono necessari sistemi CIP automatizzati
CIP manuale o semiautomatico
Metodo di trasferimento
Pompe volumetriche con tubi rigidi
Scarico diretto su tramoggia o pompa portatile
Scalabilità della capacità e tempi di ciclo batch
La selezione del volume corretto del serbatoio previene i colli di bottiglia operativi. La capacità totale del serbatoio è diversa dal volume di lavoro. Il volume di lavoro ottimale è tipicamente pari al 70-80% della capacità totale. Questo spazio di testa impedisce il traboccamento durante l'espansione del tensioattivo e accoglie il vortice generato durante l'omogeneizzazione ad alta velocità. Il riempimento eccessivo di un serbatoio compromette il sistema del vuoto aspirando il liquido nella pompa del vuoto.
Il passaggio dalle dimensioni di laboratorio a quelle di produzione richiede un'attenta progettazione. La potenza del motore, il diametro della girante e la velocità della punta devono scalare proporzionalmente per mantenere la somiglianza geometrica. Il mancato mantenimento di identiche dinamiche di mixaggio si traduce in fallimenti nello scale-up. Una formulazione che ha successo in un serbatoio pilota da 50 litri può separarsi in un serbatoio di produzione da 2.000 litri se le velocità di taglio e la potenza per unità di volume (P/V) non corrispondono.
Integrazione e trasferimento a valle
Il trasferimento di gel ad alta viscosità dal serbatoio di miscelazione richiede tecnologie di pompa specifiche. Le pompe centrifughe funzionano a velocità elevate e inducono forti tagli. Questo distrugge la viscosità dei gel doccia finiti, trasformando un gel denso in un liquido acquoso prima che raggiunga la bottiglia.
È necessario determinare la compatibilità con le pompe volumetriche. Le pompe a lobi e le pompe a cavità progressiva muovono delicatamente i fluidi viscosi. Si basano sullo spostamento volumetrico piuttosto che sull'energia cinetica. Valutare il dimensionamento e il posizionamento della valvola di scarico. Le valvole di scarico al centro inferiore garantiscono un drenaggio completo. Le connessioni sanitarie a tre morsetti garantiscono un'integrazione perfetta con le linee automatizzate di riempimento di liquidi e prevengono i punti morti nella rete di tubazioni.
Funzionalità CIP/SIP (pulizia/sterilizzazione sul posto).
I frequenti cambi di produzione richiedono protocolli di pulizia efficienti. La pulizia manuale richiede molto lavoro, richiede permessi di accesso a spazi confinati e introduce rischi di contaminazione. I sistemi CIP integrati automatizzano il processo di pulizia, garantendo un'igienizzazione ripetibile.
Sfere di spruzzo: le sfere di spruzzo rotanti o statiche posizionate strategicamente garantiscono una copertura a 360 gradi delle superfici interne del serbatoio. Richiedono velocità di flusso specifiche (ad esempio, velocità di 1,5 m/s) per generare un impatto meccanico sufficiente a rimuovere i gel appiccicosi.
Fondi autodrenanti: i fondi conici o bombati facilitano l'evacuazione completa del fluido, senza lasciare residui di prodotto o acqua di risciacquo.
Valvole sanitarie: le valvole a membrana montate ad incasso eliminano i punti morti dove possono annidarsi i batteri. Le valvole a sfera standard non sono accettabili nelle applicazioni sanitarie a causa delle cavità interne.
Convalida: i protocolli CIP devono specificare portate, temperature e concentrazioni di sostanze chimiche. È necessario eseguire test di lavaggio della riboflavina durante la messa in servizio per garantire una copertura completa.
Efficienza operativa e compromessi concettuali
Consumo energetico rispetto alla velocità di produzione
La scelta dell'attrezzatura implica il bilanciamento del consumo di energia con la velocità di produzione. Gli omogeneizzatori ad alto taglio e gli elementi riscaldanti elettrici richiedono una capacità elettrica significativa. È necessario valutare il compromesso operativo tra l'elevato consumo energetico e la riduzione dei tempi di elaborazione batch.
Il riscaldamento rapido accelera la dissoluzione del tensioattivo. Ciò riduce significativamente i tempi dei lotti, consentendo più lotti per turno. Tuttavia, il funzionamento degli elementi riscaldanti alla massima capacità aumenta la domanda elettrica. L'implementazione di azionamenti a frequenza variabile (VFD) per il controllo dell'agitazione ottimizza l'utilizzo dell'energia. I VFD consentono ai motori di assorbire solo la potenza necessaria per la viscosità del fluido corrente, anziché funzionare costantemente alla massima velocità. Un adeguato isolamento della giacca (ad esempio, schiuma di poliuretano da 50 mm) previene la perdita di calore e riduce il carico continuo sugli elementi riscaldanti.
Personalizzazione rispetto a configurazioni standard disponibili in commercio
I serbatoi di miscelazione standard si distribuiscono rapidamente e richiedono meno risorse tecniche iniziali. Si adattano alle formulazioni di base come i lavaggi a mano liquidi sottili. Tuttavia, i gel doccia altamente viscosi o complessi spesso richiedono geometrie personalizzate e agitazione specializzata.
Valutare la velocità di implementazione dei modelli standard rispetto al potenziale attrito operativo derivante dal retrofitting successivo. L'aggiunta di celle di carico per la pesatura precisa degli ingredienti, l'integrazione di pompe per vuoto per la deaerazione o l'installazione di sistemi di dosaggio automatizzati post-installazione causano tempi di fermo significativi. Specificare questi requisiti durante la fase di progettazione iniziale garantisce un sistema coeso e altamente efficiente. L'aggiunta di porte sanitarie di riserva al coperchio del serbatoio durante la fabbricazione fornisce un'assicurazione economica per future modifiche del processo.
Supporto del fornitore e documentazione di conformità
La conformità normativa richiede una documentazione rigorosa. I fornitori di apparecchiature devono fornire pacchetti di convalida completi. Ciò include i protocolli Installation Qualification (IQ), Operational Qualification (OQ) e Performance Qualification (PQ). Senza questi, la convalida delle apparecchiature per la produzione GMP diventa un enorme onere di progettazione interna.
I rapporti sui test sui materiali (MTR), in particolare i certificati EN 10204 3.1, verificano l'esatta composizione dell'acciaio inossidabile utilizzato nel serbatoio. Valutare lo sforzo iniziale volto a proteggere questa documentazione rispetto al valore a lungo termine degli audit normativi accelerati. Valutare il supporto post-vendita del fornitore. Garantisci la rapida disponibilità di pezzi di ricambio critici, come tenute meccaniche, teste dello statore e raschiatori in teflon, per ridurre al minimo i tempi di fermo non pianificati.
Rischi di implementazione e strategie di mitigazione
Requisiti di utilità e impronta della struttura
L’impiego di macchinari pesanti introduce rischi infrastrutturali. Un’infrastruttura elettrica inadeguata non riuscirà a supportare contemporaneamente gli elementi riscaldanti ad alto assorbimento e i motori dell’omogeneizzatore. Ciò porta allo scatto degli interruttori, allo stallo della produzione e alla rovina dei lotti.
Condurre un audit approfondito delle utenze prima dell'approvvigionamento. Verifica i limiti di tensione, fase e amperaggio della tua struttura. Se la capacità elettrica è limitata, prendere in considerazione strategie di riscaldamento graduale. Riscaldare la fase acquosa prima di avviare un'agitazione intensa. In alternativa, utilizzare camicie di olio termico che trattengono il calore più a lungo e riducono l'assorbimento elettrico continuo. Assicurati che il tuo sistema di aria compressa sia in grado di gestire le esigenze pneumatiche delle valvole sanitarie automatizzate.
Evitare errori di configurazione comuni
Il posizionamento errato del sensore rovina i lotti. Se una sonda di temperatura RTD si trova in una zona morta dietro un deflettore, fornisce letture false. Il PLC continuerà a riscaldarsi, bruciando il prodotto sulle pareti della vasca. Assicurarsi che le sonde RTD si estendano direttamente nelle zone di miscelazione attive.
Velocità di taglio non corrispondenti causano un assottigliamento irreversibile del prodotto. L'applicazione di un taglio elevato a un gel di carbomero completamente idratato rompe la rete polimerica. Utilizza i VFD per ottimizzare le velocità di taglio durante la fase di messa in servizio. Stabilire limiti rigorosi di RPM per ciascuna fase della formulazione. Assicurarsi che i deflettori siano dimensionati correttamente per evitare vortici profondi, che attirano aria nel batch anche senza un sistema di vuoto attivato.
Protocolli di formazione e manutenzione degli operatori
La durata dell'attrezzatura dipende dalla competenza dell'operatore. L'usura prematura delle tenute meccaniche si verifica quando gli operatori fanno funzionare gli omogeneizzatori a secco. Le tenute meccaniche richiedono lubrificazione e raffreddamento fluidi. Il funzionamento a secco frantuma istantaneamente le superfici della tenuta, provocando perdite catastrofiche e riparazioni costose.
Implementare rigorose procedure operative standard (SOP). Richiedere il controllo della lubrificazione della tenuta meccanica prima di avviare qualsiasi motore. Pianificare le ispezioni di routine dei raschiatori in Teflon. I raschiatori usurati non riescono a rimuovere il prodotto dalle pareti riscaldate, provocando bruciature e riducendo l'efficienza del trasferimento di calore. Formare gli operatori per monitorare l'amperaggio del motore sull'HMI; picchi improvvisi indicano una viscosità anomala del fluido o un legame meccanico.
Conclusione
Controlla le capacità elettriche e di acqua refrigerata della tua struttura per determinare i carichi massimi consentiti di riscaldamento e raffreddamento prima di selezionare la dimensione del serbatoio.
Compilare un profilo reologico delle formulazioni più viscose per specificare la potenza del motore dell'omogeneizzatore e la coppia del raschiatore richieste.
Richiedere un test di accettazione in fabbrica (FAT) documentato che includa un test di lavaggio con riboflavina per verificare la copertura della sfera di spruzzo CIP prima della spedizione.
Standardizza le tubazioni di trasferimento con tri-clamp sanitari e pompe volumetriche per evitare l'assottigliamento da taglio durante lo scarico del prodotto.
Domande frequenti
D: Qual è il numero di giri ideale per miscelare sapone liquido e gel doccia?
R: Gli agitatori ad ancora funzionano a 10-60 giri al minuto per favorire il flusso di massa e impedire l'aerazione. Gli omogeneizzatori funzionano a 2800-3000 giri al minuto per generare il taglio estremo necessario per una rapida dispersione ed emulsione della polvere. È necessario utilizzare azionamenti a frequenza variabile per regolare queste velocità in base alla fase specifica della formulazione.
D: Perché è necessario l'acciaio inossidabile 316L per un serbatoio di miscelazione di liquidi?
R: L'acciaio inossidabile 316L contiene molibdeno. Questa aggiunta fornisce una resistenza superiore alla vaiolatura e alla corrosione interstiziale. Le formulazioni per la cura personale utilizzano sali, cloruri e tensioattivi aggressivi che degradano rapidamente l'acciaio inossidabile standard 304. L'utilizzo del 316L per tutte le parti a contatto con il prodotto garantisce la longevità delle apparecchiature e previene la contaminazione da metalli pesanti nei lotti.
D: Un serbatoio di accumulo con miscelazione del riscaldamento elettrico può anche raffreddare il prodotto?
R: Sì. I serbatoi rivestiti fanno circolare l'acqua refrigerata attraverso la camicia dopo il completamento del ciclo di riscaldamento elettrico. Il raffreddamento rapido è obbligatorio per portare il lotto a una temperatura sicura prima di aggiungere fragranze volatili e conservanti sensibili al calore. È necessario dimensionare il refrigeratore della struttura per gestire il carico termico della giacca.
D: Come posso evitare la formazione di schiuma durante il processo di miscelazione?
R: Utilizzare la tecnologia di miscelazione sotto vuoto per estrarre l'aria intrappolata dal batch. Utilizzare l'agitazione dal basso per evitare vortici superficiali. Utilizzare azionamenti a frequenza variabile per mantenere basse velocità di taglio durante la miscelazione finale di tensioattivi ad alta formazione di schiuma. Mantenere le pale dell'agitatore completamente immerse prima di aumentare il numero di giri impedisce inoltre l'intrappolamento di aria meccanica.
D: Quando una struttura dovrebbe utilizzare un serbatoio di miscelazione mobile in acciaio inossidabile?
R: I serbatoi mobili sono ideali per ricerca e sviluppo, ridimensionamento pilota e piccoli lotti personalizzati. Consentono agli operatori di trasportare le fasi premiscelate direttamente in un recipiente di miscelazione primario o in una linea di riempimento più grande. Ciò elimina la necessità di tubazioni rigide complesse e permanenti e riduce la perdita di prodotto durante il trasferimento.