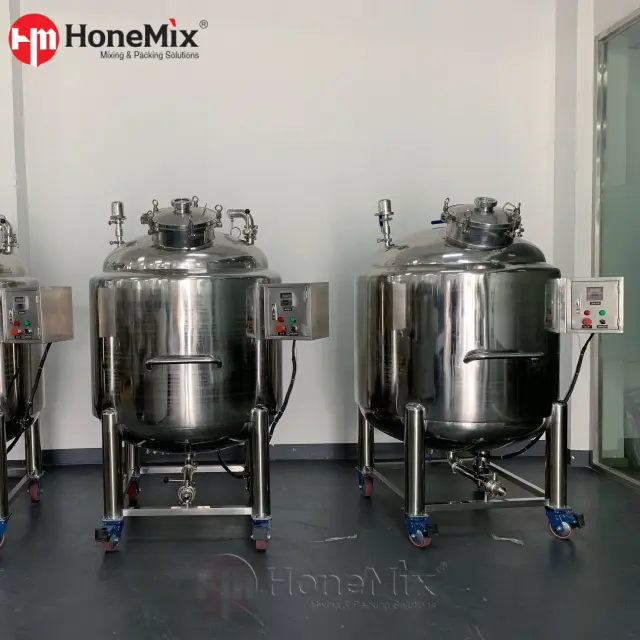
Une viscosité incohérente, une micro-aération et une séparation de phases dans la fabrication de produits de soins personnels érodent directement la confiance dans la marque et augmentent les taux de rejet de lots. Augmenter la production de nettoyants pour les mains et de gels douche nécessite un contrôle précis des taux de cisaillement et de la température. L'agitation standard est insuffisante pour les mélanges de tensioactifs complexes, ce qui entraîne des goulots d'étranglement dans les temps de traitement, une instabilité du produit et des erreurs de configuration coûteuses. Sélection du bon Le réservoir de mélange de savon liquide est une exigence rhéologique stricte. Ce guide détaille les spécifications techniques, les configurations d'agitation, les systèmes de contrôle thermique et la documentation de conformité nécessaires pour évaluer et acquérir des équipements garantissant la cohérence d'un lot à l'autre et la conformité réglementaire.
Points clés à retenir
L'agitation dépend de la formulation : les gels douche à haute viscosité nécessitent une agitation à double sens et des grattoirs muraux en téflon, tandis que les lavages à la main standard peuvent nécessiter uniquement des homogénéisateurs à entrée par le bas.
La gestion thermique dicte les temps de cycle : L'intégration d'un réservoir de stockage de mélange à chauffage électrique accélère la dissolution des tensioactifs solides et des agents perlants, réduisant ainsi la durée globale du lot.
La conformité des matériaux n'est pas négociable : les pièces de contact en acier inoxydable 316L sont obligatoires pour empêcher la corrosion causée par les tensioactifs à haute teneur en chlorure et maintenir la conformité aux BPF.
Agilité des installations : pour les installations multi-produits, la R&D ou les essais pilotes, un réservoir de mélange mobile en acier inoxydable offre la flexibilité nécessaire sans nécessiter une infrastructure de tuyauterie fixe.
L'automatisation garantit la traçabilité : la mise à niveau vers les systèmes de contrôle PLC/IHM élimine les erreurs humaines dans l'exécution des recettes et fournit un enregistrement des données essentielles pour l'assurance qualité.
Critères de réussite pour les produits de soins personnels à haute viscosité
Surmonter la séparation des phases et l'aération
La formulation de savons liquides implique de mélanger de l'eau, des tensioactifs, des épaississants et des conservateurs. Ces éléments résistent naturellement à une intégration uniforme. Les tensioactifs très moussants emprisonnent facilement l’air lors de l’agitation mécanique. La micro-aération crée des gels troubles et réduit la densité du produit final. Cela conduit à des poids de remplissage inexacts sur la chaîne de conditionnement et à des défauts visuels inacceptables dans les emballages transparents.
Vous devez définir les exigences mécaniques pour éviter l'emprisonnement d'air. Les capacités de mélange sous vide exercent une pression négative sur le récipient, généralement comprise entre -0,06 et -0,09 MPa. Cela force les bulles d’air emprisonnées à se dilater, à monter et à éclater à la surface. L'intégration du vide est obligatoire pour les gels douche transparents et les nettoyants pour les mains à haute viscosité. Sans cela, vous passerez des heures à attendre que les lots se désaèrent naturellement dans les réservoirs de rétention.
L'établissement de taux de cisaillement acceptables garantit des émulsions stables. Un cisaillement élevé est nécessaire pour hydrater les épaississants en poudre comme les carbomères ou les gommes cellulosiques. Cependant, un cisaillement élevé et soutenu brise les chaînes polymères délicates. Cela provoque un amincissement irréversible, ruinant le lot. Vous avez besoin d'un contrôle de vitesse variable pour appliquer un cisaillement élevé pendant l'induction de la poudre et un cisaillement faible pendant la phase de mélange finale. Les opérateurs doivent surveiller le vortex de près ; un vortex profond aspire l'air ambiant directement dans la zone de la turbine.
Obtenir une rhéologie cohérente
La rhéologie détermine la façon dont un produit s'écoule et repose. Les gels douche nécessitent une limite d’élasticité élevée pour suspendre les billes exfoliantes ou les bulles d’air. Les savons liquides pour les mains nécessitent une limite d'élasticité plus faible pour un pompage facile à travers des distributeurs standard. Vous devez cartographier la relation entre la vitesse de mélange, la température et la viscosité finale à l'aide d'un viscosimètre Brookfield pendant la phase pilote.
La température a un impact direct sur la solubilité du tensioactif et l’hydratation du polymère. Le mélange à froid prolonge les temps d'hydratation et laisse des yeux de poisson non hydratés dans le lot. Le chauffage contrôlé réduit la viscosité du fluide pendant le mélange. Cela permet aux agitateurs de déplacer efficacement le fluide en vrac sans surcharger les moteurs. Les mesures de réussite pour l'uniformité des lots incluent une limite d'élasticité constante, une versabilité prévisible et une clarté visuelle absolue pour les formulations transparentes. Vous devez établir des points de consigne de température stricts pour chaque ajout de phase afin d’éviter tout choc thermique sur les ingrédients sensibles.
Composants de base d'un réservoir de mélange de savon liquide industriel
Systèmes d'agitation : homogénéisateurs et lames de grattoir
Les hélices standard échouent dans les applications à haute viscosité. Ils créent un écoulement localisé à proximité du puits tandis que le produit au niveau des parois du réservoir reste stagnant. Les formulations complexes nécessitent des systèmes d'agitation à plusieurs composants conçus pour une dynamique des fluides spécifique.
Homogénéisateurs à entrée par le bas : ces unités utilisent un mécanisme rotor-stator avec un écart de tolérance serré, souvent compris entre 0,5 mm et 1,5 mm. Ils attirent des solides et des liquides dans cet espace, générant un cisaillement mécanique et hydraulique intense. Le placement par le bas est idéal pour une dispersion rapide des poudres lourdes comme le sel et le Carbopol avant qu'elles ne flottent à la surface.
Homogénéisateurs à entrée supérieure : utiles pour des types d'émulsion spécifiques, mais ils risquent d'aspirer de l'air dans le lot via le vortex s'ils ne sont pas correctement déflecteurs. Ils nécessitent des arbres plus longs, ce qui peut entraîner des problèmes de vibrations à des vitesses élevées.
Agitateurs d'ancre : ces grandes turbines en forme de cadre balaient tout le diamètre intérieur du navire. Ils favorisent l'écoulement en vrac dans des gels très visqueux, déplaçant le produit des parois vers l'homogénéisateur central.
Lames de grattoir en téflon : les grattoirs articulés se fixent à l'agitateur d'ancre. Ils grattent physiquement les parois du réservoir pendant la rotation. Cela évite une surchauffe localisée, arrête la combustion du produit et garantit un transfert de chaleur uniforme sur la surface gainée.
Pales contrarotatives : Dans les réservoirs très complexes, une turbine centrale à pales inclinées tourne dans la direction opposée à celle de l'ancre extérieure. Cela crée un écoulement chaotique agressif, réduisant considérablement les temps de mélange pour les fluides non newtoniens.
Contrôle thermique : intégration du chauffage et du refroidissement
La gestion thermique dicte les temps de cycle des lots. Les tensioactifs solides, les cires et les agents perlants nécessitent de la chaleur pour une dissolution correcte. Intégrer un Le réservoir de stockage de mélange de chauffage électrique fournit un contrôle thermique indépendant pour les installations dépourvues de chaudière à vapeur centrale. Cela élimine le besoin de mises à niveau coûteuses des installations uniquement pour exécuter des lots chauffés.
Ces réservoirs utilisent une enveloppe chauffante remplie d'eau ou d'huile thermique. Des éléments électriques chauffent le fluide, qui transfère l'énergie thermique à travers la paroi du réservoir. L'huile thermique retient la chaleur plus longtemps et atteint des températures plus élevées sans pressurisation, tandis que l'eau est moins chère et plus facile à entretenir. Cette méthode offre des rampes de température précises et programmables. Le chauffage à la vapeur est plus rapide mais nécessite une infrastructure d'installation étendue, des certifications de récipients sous pression et un entretien continu de la chaudière.
Le refroidissement est tout aussi critique. Les conservateurs et les parfums volatils se dégradent s'ils sont ajoutés à des températures élevées. Les réservoirs à double enveloppe doivent permettre la circulation de l'eau réfrigérée. Un refroidissement rapide stabilise les agents nacrés, garantissant un aspect homogène et chatoyant au gel douche final. Vous devez dimensionner le refroidisseur de votre installation pour gérer la charge thermique soudaine lors du passage de la phase de chauffage à la phase de refroidissement.
Normes de matériaux et finition de surface
Les formulations de soins personnels contiennent souvent des chlorures, des sulfates agressifs et des niveaux de pH variables. La sélection des matériaux a un impact direct sur la durée de vie des équipements et la sécurité des produits. L’utilisation d’alliages de qualité inférieure entraîne des pannes rapides d’équipement et des produits contaminés.
Les pièces en contact avec le produit doivent être en acier inoxydable 316L. Le « L » désigne une faible teneur en carbone, ce qui empêche la précipitation du carbure pendant le soudage. Le 316L contient du molybdène. Cet élément offre une résistance supérieure aux piqûres et à la corrosion caverneuse causées par les sels. Les pièces sans contact, telles que le revêtement extérieur et les cadres structurels, peuvent utiliser de l'acier inoxydable 304 pour optimiser l'allocation des ressources sans compromettre les normes sanitaires.
La finition de la surface interne empêche l’hébergement bactérien. Le polissage mécanique doit atteindre une rugosité moyenne (Ra) de 0,4 µm ou mieux. De nombreuses installations optent pour l'électropolissage, qui élimine les pics et les creux microscopiques, laissant une finition semblable à un miroir. Les surfaces lisses facilitent un nettoyage efficace, empêchent l’accumulation de biofilm et éliminent la contamination croisée entre les différentes couleurs ou parfums.
Systèmes d'automatisation et de contrôle des lots
Le fonctionnement manuel introduit une erreur humaine. Les opérateurs peuvent mal lire les températures, mal calculer les durées de mélange ou ouvrir la mauvaise vanne. La mise à niveau vers des automates programmables (PLC) et des interfaces homme-machine (IHM) standardise le processus de fabrication et garantit la cohérence des lots.
Les automates stockent des recettes de mélange multiphases. Ils automatisent les rampes de température, les vitesses de l'agitateur et les cycles de vide à l'aide de boucles PID précises. Les IHM fournissent un retour visuel aux opérateurs, affichant les niveaux des réservoirs, les températures et les charges du moteur en temps réel. L'enregistrement automatisé des données enregistre la température, le régime et la durée de chaque lot. Ces données sont essentielles pour la conformité aux BPF, l'assurance qualité et l'analyse des causes profondes lors des enquêtes par lots. Les systèmes conformes à la norme 21 CFR Part 11 garantissent que les signatures électroniques et les pistes d'audit sont conservées en toute sécurité.
Évaluation des configurations de réservoirs pour votre installation
Systèmes de cuves de mélange fixes ou mobiles en acier inoxydable
L’agencement des installations et la diversité des produits dictent la configuration des réservoirs. Les opérations mono-produit à grande échelle bénéficient d’installations fixes. Les installations multiproduits et agiles nécessitent des solutions modulaires capables de s'adapter aux calendriers de production changeants.
Fixé les installations de réservoirs de mélange de liquides vont de 1 000 L à 5 000 L ou plus. Ils nécessitent une empreinte dédiée, des services publics raccordés et des pompes de transfert intégrées. Ces systèmes maximisent le débit pour les SKU à volume élevé. Ils reposent souvent sur des cellules de pesée pour le dosage automatisé des ingrédients et nécessitent des mezzanines structurelles pour l'accès de l'opérateur au passage d'homme supérieur.
A l’inverse, déployer un Le réservoir de mélange mobile en acier inoxydable (généralement de 100 L à 500 L) offre une flexibilité opérationnelle distincte. Vous pouvez utiliser ces unités pour des lots pilotes, des tests R&D ou une fabrication sous contrat agile. Les opérateurs peuvent déplacer le réservoir directement vers la ligne de remplissage, éliminant ainsi le besoin d'une tuyauterie de transfert complexe. Ils utilisent des roulettes robustes et des raccords utilitaires à déconnexion rapide.
Fonctionnalité
Réservoirs de mélange fixes (1000L+)
Réservoirs de mélange mobiles (100L - 500L)
Demande principale
Production continue et en grand volume
R&D, essais pilotes, couleur/parfum personnalisé
Exigences des utilitaires
Vapeur, eau et électricité canalisées
Utilitaires à déconnexion rapide, fiches standard
Empreinte
Grande installation permanente
Petit, facile à déplacer grâce aux roulettes
Nettoyage
Systèmes CIP automatisés requis
CIP manuel ou semi-automatique
Méthode de transfert
Pompes volumétriques à conduites rigides
Décharge directe vers la trémie ou la pompe portable
Mise à l'échelle de la capacité et temps de cycle par lots
La sélection du volume de réservoir correct évite les goulots d’étranglement opérationnels. La capacité totale du réservoir diffère du volume utile. Le volume de travail optimal est généralement de 70 à 80 % de la capacité totale. Cet espace libre empêche le débordement lors de l’expansion du tensioactif et s’adapte au vortex généré lors de l’homogénéisation à grande vitesse. Le remplissage excessif d'un réservoir compromet le système de vide en aspirant du liquide dans la pompe à vide.
Le passage de la taille d'un laboratoire à des réservoirs de production nécessite une ingénierie minutieuse. La puissance du moteur, le diamètre de la turbine et la vitesse de pointe doivent évoluer proportionnellement pour maintenir la similarité géométrique. Ne pas maintenir une dynamique de mélange identique entraîne des échecs de mise à l’échelle. Une formulation qui réussit dans un réservoir pilote de 50 L peut se séparer dans un réservoir de production de 2 000 L si les taux de cisaillement et la puissance par unité de volume (P/V) ne correspondent pas.
Intégration et transfert en aval
Le transfert de gels à haute viscosité hors de la cuve de mélange nécessite des technologies de pompe spécifiques. Les pompes centrifuges fonctionnent à des vitesses élevées et provoquent un cisaillement important. Cela détruit la viscosité des gels douche finis, transformant un gel épais en un liquide aqueux avant d'atteindre le flacon.
Vous devez déterminer la compatibilité avec les pompes volumétriques. Les pompes à lobes et les pompes à vis excentrée déplacent doucement les fluides visqueux. Ils reposent sur le déplacement volumétrique plutôt que sur l'énergie cinétique. Évaluez la taille et l’emplacement des vannes de décharge. Les vannes de décharge en bas au centre assurent un drainage complet. Les connexions sanitaires à trois pinces garantissent une intégration transparente avec les lignes de remplissage de liquide automatisées et évitent les points morts dans le réseau de tuyauterie.
Capacités CIP/SIP (nettoyage/stérilisation sur place)
Les changements fréquents exigent des protocoles de nettoyage efficaces. Le nettoyage manuel demande beaucoup de main d’œuvre, nécessite des permis d’entrée dans des espaces confinés et introduit des risques de contamination. Les systèmes CIP intégrés automatisent le processus de nettoyage, garantissant un assainissement reproductible.
Boules de pulvérisation : des boules de pulvérisation rotatives ou statiques stratégiquement placées assurent une couverture à 360 degrés des surfaces internes du réservoir. Ils nécessitent des débits spécifiques (par exemple, une vitesse de 1,5 m/s) pour générer suffisamment d'impact mécanique pour éliminer les gels collants.
Fonds auto-drainants : Les fonds de cuve coniques ou bombés facilitent l'évacuation complète des fluides, ne laissant aucun résidu de produit ni d'eau de rinçage.
Vannes sanitaires : les vannes à membrane encastrées éliminent les zones mortes où les bactéries peuvent s'héberger. Les robinets à tournant sphérique standard sont inacceptables dans les applications sanitaires en raison des cavités internes.
Validation : les protocoles CIP doivent spécifier les débits, les températures et les concentrations de produits chimiques. Vous devez effectuer des tests de lavage à la riboflavine lors de la mise en service pour garantir une couverture complète.
Efficacité opérationnelle et compromis conceptuels
Consommation d'énergie par rapport à la vitesse de production
La sélection de l’équipement implique d’équilibrer la consommation d’énergie et la vitesse de production. Les homogénéisateurs à cisaillement élevé et les éléments chauffants électriques nécessitent une capacité électrique importante. Vous devez évaluer le compromis opérationnel entre une consommation d'énergie élevée et la réduction du temps de traitement par lots.
Un chauffage rapide accélère la dissolution du tensioactif. Cela réduit considérablement les temps de traitement des lots, permettant ainsi davantage de lots par équipe. Cependant, le fonctionnement des éléments chauffants à leur capacité maximale augmente la demande électrique. La mise en œuvre d'entraînements à fréquence variable (VFD) pour le contrôle de l'agitation optimise la consommation d'énergie. Les VFD permettent aux moteurs de consommer uniquement la puissance nécessaire à la viscosité actuelle du fluide, plutôt que de fonctionner constamment à pleine vitesse. Une isolation adéquate de la gaine (par exemple, mousse de polyuréthane de 50 mm) empêche les pertes de chaleur et réduit la charge continue sur les éléments chauffants.
Personnalisation par rapport aux configurations standard disponibles dans le commerce
Les réservoirs de mélange standard se déploient rapidement et nécessitent dès le départ moins de ressources d’ingénierie. Ils conviennent aux formulations de base comme les nettoyants liquides pour les mains. Cependant, les gels douche très visqueux ou complexes nécessitent souvent des géométries personnalisées et une agitation spécialisée.
Évaluez la vitesse de mise en œuvre des modèles standard par rapport aux frictions opérationnelles potentielles liées à une mise à niveau ultérieure. L'ajout de cellules de pesée pour un pesée précise des ingrédients, l'intégration de pompes à vide pour la désaération ou l'installation de systèmes de dosage automatisés après l'installation entraînent des temps d'arrêt importants. La spécification de ces exigences lors de la phase de conception initiale garantit un système cohérent et hautement efficace. L'ajout de ports sanitaires de rechange au couvercle du réservoir pendant la fabrication fournit une assurance bon marché pour les futures modifications du processus.
Documentation de support et de conformité des fournisseurs
La conformité réglementaire nécessite une documentation rigoureuse. Les fournisseurs d'équipement doivent fournir des packages de validation complets. Cela inclut les protocoles de qualification d'installation (IQ), de qualification opérationnelle (OQ) et de qualification de performances (PQ). Sans cela, la validation de l’équipement pour la production GMP devient un énorme fardeau d’ingénierie interne.
Les rapports d'essais de matériaux (MTR), en particulier les certificats EN 10204 3.1, vérifient la composition exacte de l'acier inoxydable utilisé dans votre réservoir. Comparez l’effort initial visant à sécuriser cette documentation à la valeur à long terme des audits réglementaires accélérés. Évaluez le support après-vente des fournisseurs. Garantissez une disponibilité rapide des pièces de rechange critiques, telles que les garnitures mécaniques, les têtes de stator et les racleurs en téflon, afin de minimiser les temps d'arrêt imprévus.
Risques de mise en œuvre et stratégies d’atténuation
Exigences des services publics et empreinte des installations
Le déploiement de machines lourdes présente des risques pour les infrastructures. Une infrastructure électrique inadéquate ne parviendra pas à supporter simultanément les éléments chauffants à forte consommation et les moteurs d’homogénéisation. Cela entraîne des disjoncteurs déclenchés, une production bloquée et des lots détruits.
Effectuer un audit approfondi des services publics avant l’approvisionnement. Vérifiez les limites de tension, de phase et d'ampérage de votre installation. Si la capacité électrique est plafonnée, envisagez des stratégies de chauffage par étapes. Chauffer la phase aqueuse avant de procéder à une forte agitation. Vous pouvez également utiliser des chemises à huile thermique qui retiennent la chaleur plus longtemps et réduisent la consommation électrique continue. Assurez-vous que votre système d’air comprimé peut répondre aux demandes pneumatiques des vannes sanitaires automatisées.
Éviter les erreurs de configuration courantes
Un placement incorrect du capteur détruit les lots. Si une sonde de température RTD se trouve dans une zone morte derrière un déflecteur, elle fournit de fausses lectures. Le PLC continuera à chauffer, brûlant le produit sur les parois du réservoir. Assurez-vous que les sondes RTD s’étendent directement dans les zones de mélange actives.
Des taux de cisaillement inadaptés entraînent un amincissement irréversible du produit. L’application d’un cisaillement élevé à un gel de carbomère entièrement hydraté brise le réseau polymère. Utilisez les VFD pour affiner les taux de cisaillement pendant la phase de mise en service. Établissez des limites strictes de RPM pour chaque phase de la formulation. Assurez-vous que les déflecteurs sont correctement dimensionnés pour éviter un vortex profond, qui aspire l'air dans le lot même sans qu'un système de vide soit activé.
Protocoles de formation et de maintenance des opérateurs
La durabilité de l'équipement repose sur la compétence de l'opérateur. L'usure prématurée des garnitures mécaniques se produit lorsque les opérateurs font fonctionner les homogénéisateurs à sec. Les garnitures mécaniques nécessitent une lubrification et un refroidissement fluides. La marche à sec brise instantanément les faces du joint, entraînant des fuites catastrophiques et des réparations coûteuses.
Mettre en œuvre des procédures opérationnelles standard (SOP) strictes. Exigez des vérifications de lubrification des garnitures mécaniques avant de démarrer un moteur. Planifiez des inspections de routine des grattoirs en téflon. Les grattoirs usés ne parviennent pas à éliminer le produit des parois chauffées, ce qui entraîne une combustion et une dégradation de l'efficacité du transfert de chaleur. Former les opérateurs à surveiller l'ampérage du moteur sur l'IHM ; des pics soudains indiquent une viscosité anormale du fluide ou une liaison mécanique.
Conclusion
Vérifiez les capacités électriques et d'eau glacée de votre installation pour déterminer les charges de chauffage et de refroidissement maximales autorisées avant de sélectionner une taille de réservoir.
Compilez un profil rhéologique de vos formulations les plus visqueuses pour spécifier la puissance du moteur de l'homogénéisateur et le couple du racleur requis.
Demandez un test d'acceptation en usine (FAT) documenté qui comprend un test de lavage à la riboflavine pour vérifier la couverture de la boule de pulvérisation CIP avant l'expédition.
Standardisez votre tuyauterie de transfert avec des tri-clamps sanitaires et des pompes volumétriques pour éviter l'amincissement par cisaillement lors du déchargement du produit.
FAQ
Q : Quel est le RPM idéal pour mélanger du savon liquide et du gel douche ?
R : Les agitateurs à ancre fonctionnent à 10-60 tr/min pour favoriser le débit en vrac et empêcher l'aération. Les homogénéisateurs fonctionnent à 2 800-3 000 tr/min pour générer le cisaillement extrême nécessaire à une dispersion et une émulsification rapides de la poudre. Vous devez utiliser des variateurs de fréquence pour ajuster ces vitesses en fonction de la phase spécifique de votre formulation.
Q : Pourquoi l'acier inoxydable 316L est-il requis pour une cuve de mélange de liquide ?
R : L'acier inoxydable 316L contient du molybdène. Cet ajout offre une résistance supérieure à la corrosion par piqûres et fissures. Les formulations de soins personnels utilisent des sels, des chlorures et des tensioactifs agressifs qui dégradent rapidement l'acier inoxydable standard 304. L'utilisation du 316L pour toutes les pièces en contact avec le produit garantit la longévité de l'équipement et évite la contamination par les métaux lourds dans vos lots.
Q : Un réservoir de stockage de mélange de chauffage électrique peut-il également refroidir le produit ?
R : Oui. Les réservoirs à enveloppe font circuler l'eau réfrigérée à travers l'enveloppe une fois le cycle de chauffage électrique terminé. Un refroidissement rapide est obligatoire pour ramener le lot à une température sûre avant d'ajouter des parfums volatils et des conservateurs sensibles à la chaleur. Vous devez dimensionner le refroidisseur de votre installation pour gérer la charge thermique de l'enveloppe.
Q : Comment puis-je empêcher l’accumulation de mousse pendant le processus de mélange ?
R : Utilisez la technologie de mélange sous vide pour extraire l’air emprisonné du lot. Utiliser une agitation par le bas pour éviter le vortex en surface. Utilisez des entraînements à fréquence variable pour maintenir de faibles taux de cisaillement lors du mélange final de tensioactifs très moussants. Garder les pales de l'agitateur complètement immergées avant d'augmenter le régime empêche également l'entraînement mécanique de l'air.
Q : Quand une installation doit-elle utiliser un réservoir de mélange mobile en acier inoxydable ?
R : Les réservoirs mobiles sont idéaux pour la R&D, la mise à l’échelle pilote et les petits lots personnalisés. Ils permettent aux opérateurs de transporter les phases prémélangées directement vers un récipient de mélange primaire ou une ligne de remplissage plus grand. Cela élimine le besoin de tuyauteries rigides complexes et permanentes et réduit les pertes de produit pendant le transfert.
Téléphone:+86- 18688638225
E-mail:
info@honemachine.com WhatsApp:
+86 18688638225 Ajouter : No.119, avenue Gaozeng, ville de Renhe, district de Baiyun, 510470, ville de Guangzhou, RPC