
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-08-05 Pinagmulan: Site


Ang isang mahusay na dinisenyo na cosmetic tube ay higit pa sa paghawak ng cream o gel. Pinoprotektahan nito ang formula, sinusuportahan ang maginhawang dispensing, ipinapaalam ang imahe ng tatak, at binibigyan ng kumpiyansa ang mamimili bago pa man mabuksan ang produkto. Kapag dumating ang isang tubo na may hindi pantay na buntot, nakikitang produkto sa paligid ng selyo, hindi pare-pareho ang timbang ng pagpuno, mahinang pagkakahanay ng pag-print, o nakulong na hangin, ang problema ay agad na mapapansin. Ang kalidad ng packaging samakatuwid ay nakasalalay sa higit pa kaysa sa kung ang makina ay maaaring maglagay ng produkto sa isang tubo.
Ang isang kosmetikong linya ng tubo ay dapat mag-coordinate ng kundisyon ng formula, mga sukat ng tubo, katumpakan ng pagpuno, paggalaw ng nozzle, enerhiya ng sealing, coding, trimming, at inspeksyon ng tapos na produkto. Isang karaniwang bote Ang Filling Machine ay maaaring pangunahing tumutok sa dosing at paghawak ng lalagyan, habang ang isang tube system ay dapat ding i-orient ang pakete at lumikha ng isang maaasahang tail seal. Ang pagpapabuti ng mga resulta ay nangangailangan ng mga tagagawa na ituring ang kumpletong proseso bilang isang konektadong sistema sa halip na isang pangkat ng mga hiwalay na mekanikal na pagkilos.
|
|
|
Maraming mga depekto sa packaging ang sinisisi sa tagapuno kahit na ang mga sanhi nito ay nagsisimula sa maramihang paghahanda o pagbili ng tubo. Ang mga cream at gel ay dapat dumating sa filling hopper na may matatag na texture, kontroladong temperatura, at mababang antas ng entrained air. Ang mga tubo ay dapat manatili sa loob ng napagkasunduang dimensional tolerance at gumamit ng materyal na istraktura na tugma sa napiling paraan ng pagbubuklod. Kung ang magkabilang panig ay hindi matatag, kahit na ang isang mahusay na na-adjust na makina ay mahihirapang gumawa ng mga unipormeng pack.
Ang mga cream na may mataas na lagkit ay maaaring magpatuloy sa pagbabago pagkatapos ng paghahalo. Ang paglamig ay maaaring tumaas ang lagkit, habang ang natitirang hangin ay maaaring lumawak o lumipat sa panahon ng pagpuno. Ang ilang mga gel ay nagiging mas manipis sa ilalim ng paggugupit at bumabawi pagkatapos nilang pumasok sa tubo. Samakatuwid, dapat tukuyin ng mga production team ang temperatura ng pagpuno o temperatura window, maximum na oras ng paghawak, at isang katanggap-tanggap na hitsura bago ilabas ang batch sa packaging.
Ang vacuum deaeration sa panahon ng paggawa ay maaaring mabawasan ang mga bula na kung hindi man ay lilikha ng mga void, hindi tumpak na dosing, o isang hindi regular na column ng produkto sa loob ng tube. Maaaring maging kapaki-pakinabang ang banayad na pagkabalisa sa hopper para sa mga formula na tumira, ngunit ang labis na paghahalo ay maaaring muling magpasok ng hangin. Ang layunin ay hindi lamang upang panatilihing gumagalaw ang materyal. Ito ay upang maghatid ng isang nauulit na kondisyon ng produkto sa sistema ng pagsukat.
Ang diameter ng tubo, haba, kapal ng pader, geometry ng balikat, posisyon ng marka ng mata, at putol ng buntot ay lahat ay nakakaimpluwensya sa pagganap ng makina. Ang isang maliit na pagbabago sa diameter ay maaaring makaapekto sa pagkakasya ng may hawak. Ang pagkakaiba-iba sa haba ng tubo ay nagbabago sa ugnayan sa pagitan ng fill nozzle at sa ilalim ng tubo. Ang hindi pantay na marka sa mata ay maaaring maging sanhi ng pag-ikot ng likhang sining palayo sa nilalayong posisyon sa harapan. Para sa mga kadahilanang ito, dapat aprubahan ng mga brand ang mga sample ng tubo sa aktwal na packaging machine sa halip na umasa lamang sa isang drawing.
Kadalasang sinusubukan ng mga pabrika na pahusayin ang output sa pamamagitan ng pagpapataas sa bilis ng pag-ikot, ngunit pinalalaki ng mas mabilis na setting ang maliliit na hindi pagkakapare-pareho sa supply ng produkto, pag-load ng tubo, at cut-off ng nozzle. Ang mas epektibong diskarte ay ang magtatag muna ng isang matatag na window ng pagpuno. Sa sandaling maulit ng makina ang dosis at mapanatili ang isang malinis na dingding ng tubo, ang bilis ay maaaring unti-unting tumaas habang ang mga resulta ng kalidad ay sinusubaybayan.
Ang katumpakan ng pagpuno ay dapat na masuri gamit ang formula ng produksyon, hindi tubig. Ang tubig ay hindi nagpaparami ng paglaban sa daloy, pag-uugali ng pagkuwerdas, compressibility, o oras ng pagbawi ng isang cream o gel. Ang napiling piston, pump, valve, diameter ng hose, at nozzle ay dapat na angkop sa lagkit ng produkto at target na volume. Ang isang matatag na presyon ng supply ay pare-parehong mahalaga dahil ang isang yunit ng pagsukat ay hindi maaaring manatiling pare-pareho kung ang antas ng hopper o presyon ng feed ay biglang nagbabago habang tumatakbo.
Dapat suriin ng mga pangkat ng kalidad ang parehong average na fill at variation. Ang isang katanggap-tanggap na average ay maaaring magtago ng mga indibidwal na underfilled o overfilled tubes. Ang mga pagsusuri sa timbang na ginawa sa pagsisimula, pagkatapos ng mga pagsasaayos, sa gitna ng batch, at malapit sa dulo ng hopper ay nakakatulong na ipakita ang drift. Kung saan ang densidad ng formula ay stable, ang netong timbang ay karaniwang isang mahusay na kontrol sa produksyon kahit na ang makina ay nakatakda nang volumetric.
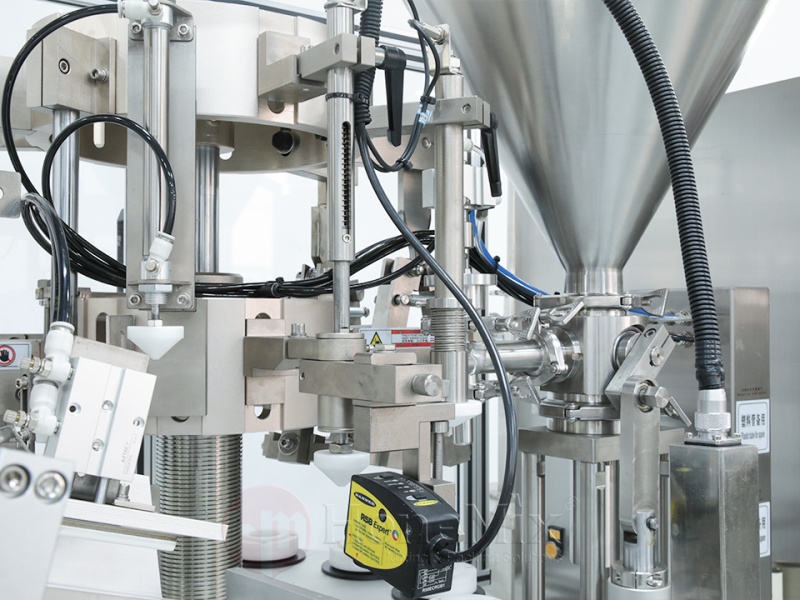
Ang kontaminasyon ng produkto sa tube tail ay isa sa mga pinakanakakapinsalang depekto dahil maaari nitong pahinain ang seal at lumikha ng hindi maayos na hitsura. Ang nozzle ay dapat pumasok sa tubo sa isang angkop na lalim at umatras sa koordinasyon sa pagpuno ng stroke. Ang anti-drip shutoff, pagsuso-back adjustment, at isang naaangkop na nozzle outlet ay makakatulong sa paghiwalayin ang produkto nang malinis sa dulo ng bawat dosis.
Ang iba't ibang mga formula ay nangangailangan ng iba't ibang mga setting. Ang isang makapal na cream ay maaaring bumuo ng isang buntot kapag ang nozzle ay tumaas nang masyadong mabilis, habang ang isang malambot na gel ay maaaring tumulo kung ang balbula ay nagsasara ng masyadong mabagal. Dapat ayusin ng mga operator ang isang parameter sa isang pagkakataon at idokumento ang kumbinasyon na gumagawa ng malinis na cutoff. Ang paulit-ulit na pagpunas ng nozzle nang hindi nilulutas ang pinagbabatayan na setting ay pansamantalang nagtatago lamang ng problema.
Ang lalagyan ng tubo ay dapat suportahan ang lalagyan nang hindi ito nababago. Ang tubo ay dapat na ganap na nakaupo bago ang oryentasyon at pagpuno. Dapat kumpirmahin ng mga sensor ang presensya ng tubo upang hindi mailabas ng system ang produkto sa isang walang laman na istasyon. Para sa mga naka-print na tubo, ang maaasahang pagtukoy ng marka ng mata ay mahalaga upang mailagay ang likhang sining nang tuluy-tuloy na may kaugnayan sa selyo.
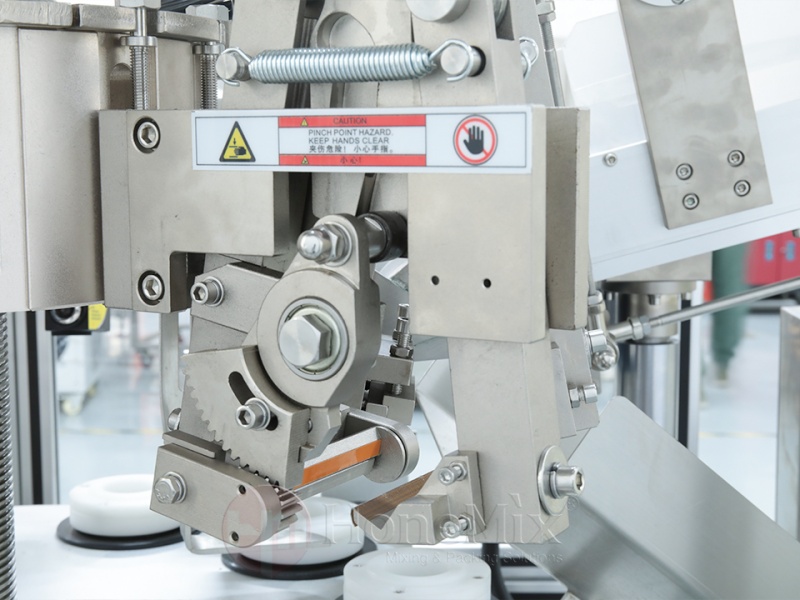
Ang selyo ay parehong functional barrier at isang nakikitang katangian ng kalidad. Napansin ng mga mamimili kung ang buntot ay tuwid, nakagitna, malinis, at pantay na pinutol. Dapat kontrolin ng mga tagagawa ang temperatura ng sealing o ultrasonic na enerhiya, presyon, oras ng tirahan, paglamig, at ang dami ng walang laman na buntot na magagamit sa itaas ng produkto.
Ang hot-air sealing ay nagpapalambot sa panloob na layer ng isang plastic o nakalamina na tubo bago ang buntot ay magkadikit. Ang temperatura ay dapat na sapat na mataas upang lumikha ng pagsasanib ngunit hindi masyadong mataas na ang tubo ay madidilim, kulubot, o madistort. Ang ultrasonic sealing ay bumubuo ng lokal na enerhiya sa buntot at maaaring maging kapaki-pakinabang kapag mas gusto ang isang compact na proseso o pinababang panlabas na pag-init. Wala sa alinmang paraan ang mas mahusay sa pangkalahatan; ang pagganap ay nakasalalay sa materyal ng tubo, istraktura ng nakalamina, disenyo ng buntot, at mga kondisyon ng produksyon.
Bago aprubahan ang isang tagapagtustos ng tubo, dapat subukan ng mga pangkat ng packaging ang lakas ng selyo sa inaasahang materyal na tolerance. Ang isang setting na gumagana sa isang sample ay maaaring hindi manatiling matatag kung magbabago ang kapal ng pader o panloob na layer. Samakatuwid, ang kontrol sa pagbabago ng supplier ay bahagi ng kalidad ng sealing, hindi lamang isang isyu sa pagbili.
Ang makina ay nangangailangan ng sapat na hindi napuno na haba ng tubo upang mabuo ang selyo at maglapat ng coding. Ang sobrang pagpuno ay binabawasan ang zone na ito at pinapataas ang pagkakataong maipit ang produkto sa mga sealing surface. Ang underfilling ay maaaring lumikha ng labis na headspace o hindi katanggap-tanggap na pakiramdam ng pack. Ang tamang dami ng pagpuno ay dapat isaalang-alang kasama ang kapasidad ng tubo at disenyo ng buntot.
Dapat pagsamahin ng isang plano sa kalidad ang mga masusukat na kontrol sa mga visual na pagsusuri. Ang bigat ng fill, lakas ng seal, pagtagas, pagiging madaling mabasa ng code, at oryentasyon ay maaaring masukat o maitala. Ang hitsura ng buntot, kalinisan ng tubo, pagpapapangit, at pagkasya ng takip ay nangangailangan ng sinanay na pagtatasa ng visual. Ang dalas ng sampling ay dapat na sumasalamin sa laki ng batch, kasaysayan ng makina, panganib sa formula, at ang epekto ng isang depekto.
Ang mga unang naaprubahang tubo ay dapat na kumakatawan sa mga matatag na kondisyon ng pagpapatakbo sa halip na ang mga unang lalagyan na umaalis sa makina. Ang linya ay dapat pahintulutan na maabot ang nilalayon na supply ng produkto, temperatura, at kondisyon ng sealing. Dapat na suriin ang mga sample ng startup para sa net content, kalinisan ng nozzle, posisyon ng seal, resistensya sa pagtagas, pagpaparehistro ng pag-print, coding, trimming, at pangkalahatang hitsura.
Kasama sa kinokontrol na pagbabago ang line clearance, paglilinis ng contact sa produkto, pag-verify ng mga bahagi, pagpili ng recipe, pag-align ng sensor, pagpuno ng pagsubok, pagsasaayos ng seal, at pag-apruba sa kalidad. Ang malinaw na natukoy na mga bahagi ng format at nakadokumentong mga recipe ng makina ay nagbabawas ng mga error sa pag-setup. Kung saan posible, dapat pangkatin ng mga koponan ang mga katugmang produkto upang mabawasan ang hindi kinakailangang paglilinis at mga pagbabago sa temperatura.
Ang isang mamimili ay hindi dapat pumili ng isang makina mula sa bilis lamang. Dapat isama sa detalye ng pagbili ang aktwal na cream at gel viscosities, fill volume, tube materials, diameter at length range, artwork orientation, sealing method, coding needs, cleaning expectations, target output, at future SKU plans. Dapat na masubukan ng supplier ang mga kinatawan na materyales at ipaliwanag kung aling mga bahagi ng pagbabago ang kinakailangan.
Para sa mga awtomatikong application na nangangailangan ng tube feeding, mark detection, filling, sealing, coding, trimming, at discharge sa isang workflow, isang angkop na Ang Cosmetic Tube Filling Machine ay dapat suriin gamit ang mga tunay na tubo at produkto. Ang pagsubok sa pabrika ay dapat magparami ng mga normal na kondisyon ng produksyon at may kasamang mga pagsusuri sa kalidad sa halip na ipakita lamang na gumagalaw ang makina.
Ang pare-parehong cosmetic tube packaging ay nagmumula sa paghahanay ng paghahanda ng formula, kalidad ng tubo, pagsukat, pag-uugali ng nozzle, pagpoposisyon, pag-seal, at inspeksyon. Ang mga tagagawa na kumokontrol lamang sa isang yugto ay magpapatuloy sa paghabol ng mga depekto mula sa isa pa. Ang isang cross-functional na diskarte na kinasasangkutan ng pagbabalangkas, packaging, produksyon, kalidad, pagpapanatili, at ang supplier ng kagamitan ay gumagawa ng mas maaasahang mga resulta.
Gumagawa ang HONEMIX ng mga solusyon sa paghahalo, pag-emulsify, pagpuno, pagpuno ng tubo, pag-seal, at packaging para sa mga tagagawa ng kosmetiko at personal na pangangalaga. Sa pamamagitan ng pagsusuri sa formula, tube material, filling range, sealing method, output target, at factory layout nang magkasama, ang kumpanya ay makakapagrekomenda ng mas angkop na configuration at suportahan ang praktikal na pagsubok bago ang produksyon.