Un tubo cosmetico ben progettato fa molto più che contenere una crema o un gel. Protegge la formula, favorisce una comoda erogazione, comunica l'immagine del marchio e dà fiducia all'acquirente prima ancora che il prodotto venga aperto. Quando arriva un tubo con una coda irregolare, prodotto visibile attorno al sigillo, peso di riempimento incoerente, allineamento di stampa inadeguato o aria intrappolata, il problema è immediatamente evidente. La qualità del confezionamento dipende quindi da molto più che dalla capacità della macchina di inserire il prodotto in un tubo.
Una linea di tubi cosmetici deve coordinare le condizioni della formula, le dimensioni dei tubi, la precisione di riempimento, il movimento degli ugelli, l'energia di sigillatura, la codifica, la rifinitura e l'ispezione del prodotto finito. Una bottiglia standard Una macchina riempitrice può concentrarsi principalmente sul dosaggio e sulla movimentazione del contenitore, mentre un sistema di tubi deve anche orientare la confezione e creare una chiusura finale affidabile. Per migliorare i risultati è necessario che i produttori trattino il processo completo come un sistema connesso anziché come un gruppo di azioni meccaniche separate.
La qualità del confezionamento inizia prima che il tubo raggiunga la macchina
Molti difetti di imballaggio vengono attribuiti al riempitivo, anche se le cause principali risalgono alla preparazione in grandi quantità o all'acquisto dei tubi. Creme e gel devono arrivare alla tramoggia di riempimento con una consistenza stabile, una temperatura controllata e un basso livello di aria intrappolata. I tubi devono rimanere entro le tolleranze dimensionali concordate e utilizzare una struttura del materiale compatibile con il metodo di sigillatura selezionato. Se uno dei due lati è instabile, anche una macchina ben regolata avrà difficoltà a produrre confezioni uniformi.
Le creme ad alta viscosità possono continuare a cambiare dopo la miscelazione. Il raffreddamento può aumentare la viscosità, mentre l'aria residua può espandersi o migrare durante il riempimento. Alcuni gel diventano più sottili sotto taglio e si riprendono dopo essere entrati nel tubo. I team di produzione dovrebbero quindi definire una temperatura di riempimento o un intervallo di temperatura, un tempo massimo di conservazione e un aspetto accettabile prima che il lotto venga rilasciato per l'imballaggio.
La deaerazione sotto vuoto durante la produzione può ridurre le bolle che altrimenti creerebbero vuoti, un dosaggio impreciso o una colonna di prodotto irregolare all'interno del tubo. Una leggera agitazione nella tramoggia di contenimento può essere utile per le formule che si depositano, ma una miscelazione eccessiva può reintrodurre aria. L’obiettivo non è semplicemente quello di mantenere il materiale in movimento. Lo scopo è fornire al sistema di dosaggio una condizione di prodotto ripetibile.
Dimensioni del tubo di controllo e variazione del materiale
Il diametro del tubo, la lunghezza, lo spessore delle pareti, la geometria della spalla, la posizione del contrassegno e il taglio della coda influenzano tutti le prestazioni della macchina. Una piccola variazione del diametro può influire sull'adattamento del supporto. La variazione della lunghezza del tubo modifica la relazione tra l'ugello di riempimento e il fondo del tubo. Un segno incoerente può causare la rotazione dell'opera d'arte lontano dalla posizione frontale prevista. Per questi motivi, i marchi dovrebbero approvare i campioni di tubi direttamente sulla macchina confezionatrice anziché basarsi solo su un disegno.
Stabilizzare la fase di riempimento prima di aumentare la velocità
Le fabbriche spesso tentano di migliorare la produzione aumentando la velocità del ciclo, ma un'impostazione più veloce amplifica le piccole incoerenze nella fornitura del prodotto, nel caricamento del tubo e nell'interruzione dell'ugello. L’approccio più efficace è quello di stabilire prima una finestra di riempimento stabile. Una volta che la macchina è in grado di ripetere la dose e mantenere la parete della provetta pulita, la velocità può essere aumentata gradualmente mentre vengono monitorati i risultati di qualità.
Imposta il dosaggio attorno al prodotto reale
L'accuratezza del riempimento deve essere testata con la formula di produzione, non con l'acqua. L'acqua non riproduce la resistenza allo scorrimento, il comportamento di formazione di filamenti, la comprimibilità o il tempo di recupero di una crema o di un gel. Il pistone, la pompa, la valvola, il diametro del tubo flessibile e l'ugello scelti devono essere adatti alla viscosità del prodotto e al volume target. Una pressione di alimentazione stabile è altrettanto importante perché un'unità di dosaggio non può rimanere costante se il livello della tramoggia o la pressione di alimentazione cambiano bruscamente durante il ciclo.
I team di qualità dovrebbero valutare sia il riempimento medio che la variazione. Una media accettabile può nascondere singole provette riempite in modo insufficiente o eccessivo. I controlli del peso effettuati all'avvio, dopo le regolazioni, a metà del lotto e verso l'estremità della tramoggia aiutano a rivelare la deriva. Laddove la densità della formula è stabile, il peso netto rappresenta solitamente un controllo efficiente della produzione anche quando la macchina è impostata volumetricamente.
Prevenire gocciolamenti dall'ugello e prodotto sull'area della guarnizione
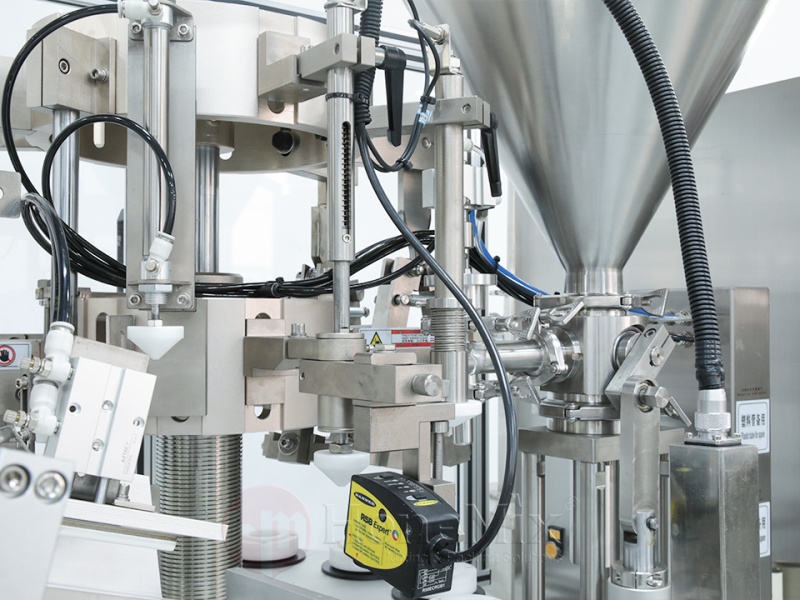
La contaminazione del prodotto in corrispondenza della coda del tubo è uno dei difetti più dannosi perché può indebolire la tenuta e creare un aspetto disordinato. L'ugello deve entrare nel tubo ad una profondità adeguata e ritirarsi in coordinazione con la corsa di riempimento. La chiusura antigoccia, la regolazione del risucchio e un'uscita dell'ugello adeguata possono aiutare a separare in modo pulito il prodotto alla fine di ogni dose.
Formule diverse richiedono impostazioni diverse. Una crema densa può formare una coda quando l'ugello si alza troppo velocemente, mentre un gel morbido può gocciolare se la valvola si chiude troppo lentamente. Gli operatori dovrebbero regolare un parametro alla volta e documentare la combinazione che produce un taglio netto. Pulire ripetutamente l'ugello senza risolvere l'impostazione sottostante nasconde il problema solo temporaneamente.
Mantenere ripetibile il posizionamento del tubo
Il portatubo deve sostenere il contenitore senza deformarlo. Il tubo deve essere completamente inserito prima dell'orientamento e del riempimento. I sensori dovrebbero confermare la presenza del tubo in modo che il sistema non scarichi il prodotto in una stazione vuota. Per i tubi stampati, il rilevamento affidabile degli eye-mark è essenziale per posizionare la grafica in modo coerente rispetto al sigillo.
Integrare la qualità della tenuta nel processo
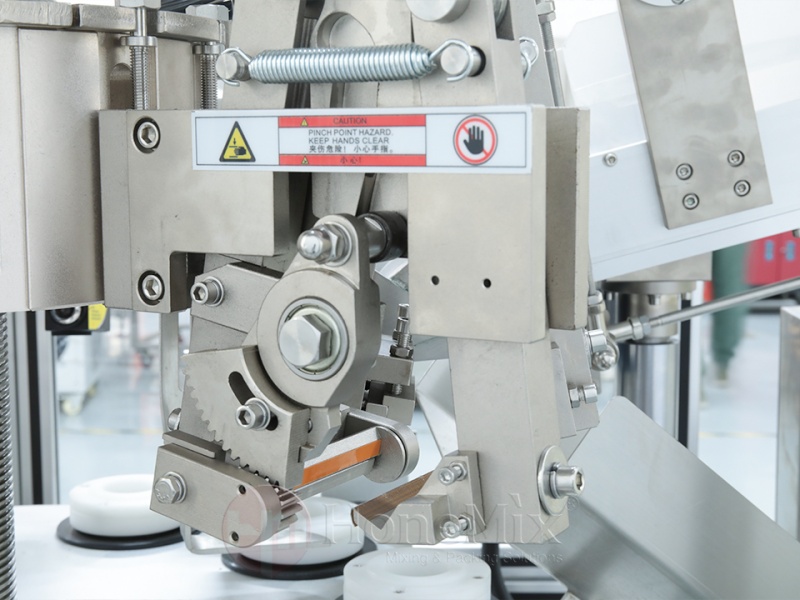
Il sigillo è sia una barriera funzionale che una caratteristica di qualità visibile. I consumatori notano se la coda è diritta, centrata, pulita e tagliata in modo uniforme. I produttori devono controllare la temperatura di sigillatura o l'energia ultrasonica, la pressione, il tempo di permanenza, il raffreddamento e la quantità di coda vuota disponibile sopra il prodotto.
Abbina il metodo di sigillatura alla struttura del tubo
La sigillatura ad aria calda ammorbidisce lo strato interno di un tubo di plastica o laminato prima che la coda venga pressata insieme. La temperatura deve essere sufficientemente elevata da creare la fusione, ma non così elevata da far scolorire, raggrinzire o deformare il tubo. La sigillatura ad ultrasuoni genera energia localizzata sulla coda e può essere utile quando si preferisce un processo compatto o un riscaldamento esterno ridotto. Nessuno dei due metodi è universalmente migliore; le prestazioni dipendono dal materiale del tubo, dalla struttura laminata, dal design della coda e dalle condizioni di produzione.
Prima di approvare un fornitore di tubi, i team di imballaggio dovrebbero testare la resistenza della sigillatura entro la tolleranza del materiale prevista. Un'impostazione che funziona su un campione potrebbe non rimanere affidabile se lo spessore della parete o la composizione dello strato interno cambiano. Il controllo delle modifiche dei fornitori è quindi parte della qualità della sigillatura, non solo una questione di acquisto.
Proteggi la Zona di Sigillo Vuota
La macchina necessita di una lunghezza di tubo non riempita sufficiente per formare il sigillo e applicare la codifica. Un riempimento eccessivo riduce questa zona e aumenta la possibilità che il prodotto venga schiacciato nelle superfici di tenuta. Un riempimento insufficiente può creare uno spazio in testa eccessivo o una sensazione di riempimento inaccettabile. È necessario considerare il volume di riempimento corretto insieme alla capacità del tubo e al design della coda.
Utilizza controlli in-process che riflettano l'esperienza del cliente
Un piano di qualità dovrebbe combinare controlli misurabili con controlli visivi. È possibile misurare o registrare il peso del riempimento, la resistenza della tenuta, le perdite, la leggibilità del codice e l'orientamento. L'aspetto della coda, la pulizia del tubo, la deformazione e l'adattamento del cappuccio richiedono una valutazione visiva addestrata. La frequenza di campionamento dovrebbe riflettere la dimensione del lotto, la storia della macchina, il rischio della formula e l'impatto di un difetto.
Stabilire una forte approvazione per l’avvio
I primi tubi approvati dovrebbero rappresentare condizioni operative stabili piuttosto che i primi contenitori che lasciano la macchina. È necessario consentire alla linea di raggiungere la fornitura del prodotto, la temperatura e le condizioni di tenuta previste. I campioni di avvio dovrebbero quindi essere controllati per quanto riguarda il contenuto netto, la pulizia degli ugelli, la posizione della guarnizione, la resistenza alle perdite, la registrazione della stampa, la codifica, la rifinitura e l'aspetto generale.
Monitora le tendenze, non solo i risultati positivi o negativi
Migliorate i cambi formato senza sacrificare la qualità
Un passaggio controllato comprende la pulizia della linea, la pulizia a contatto con il prodotto, la verifica delle parti, la selezione della ricetta, l'allineamento del sensore, il riempimento di prova, la regolazione della tenuta e l'approvazione della qualità. Le parti del formato chiaramente identificate e le ricette della macchina documentate riducono gli errori di configurazione. Ove possibile, i team dovrebbero raggruppare i prodotti compatibili per ridurre le pulizie inutili e i cambiamenti di temperatura.
Seleziona l'attrezzatura in base ai requisiti di imballaggio completi
Un acquirente non dovrebbe scegliere una macchina solo basandosi sulla velocità. Le specifiche di acquisto dovrebbero includere le viscosità effettive di crema e gel, volumi di riempimento, materiali dei tubi, intervallo di diametro e lunghezza, orientamento della grafica, metodo di sigillatura, esigenze di codifica, aspettative di pulizia, output target e piani SKU futuri. Il fornitore dovrebbe essere in grado di testare materiali rappresentativi e spiegare quali parti di ricambio sono necessarie.
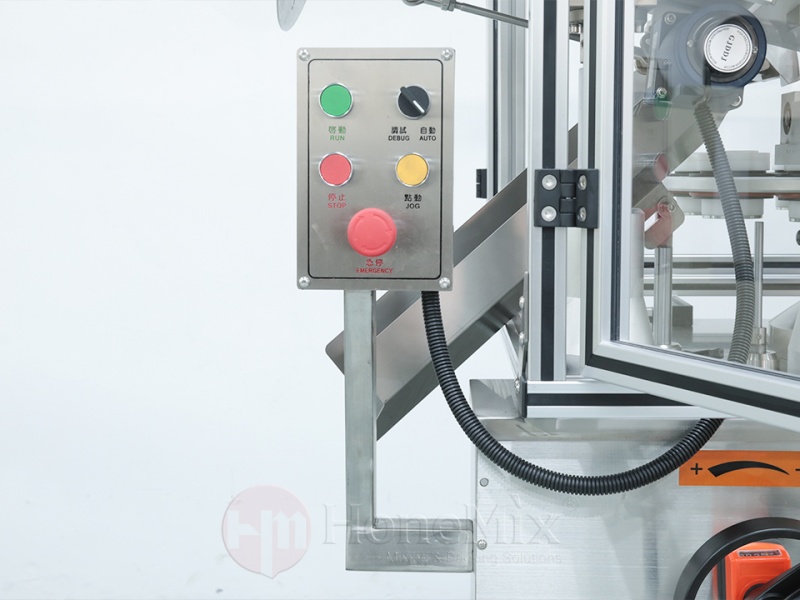
Per le applicazioni automatiche che necessitano di alimentazione di tubi, rilevamento di contrassegni, riempimento, sigillatura, codifica, rifilatura e scarico in un unico flusso di lavoro, un sistema adatto La riempitrice per tubi cosmetici deve essere valutata con tubi e prodotti reali. I test di fabbrica dovrebbero riprodurre le normali condizioni di produzione e includere controlli di qualità anziché dimostrare soltanto che la macchina si muove.
Un percorso pratico per ottenere tubetti di crema e gel migliori
Un confezionamento coerente dei tubi cosmetici deriva dall'allineamento della preparazione della formula, della qualità dei tubi, del dosaggio, del comportamento degli ugelli, del posizionamento, della sigillatura e dell'ispezione. I produttori che controllano solo una fase continueranno a rincorrere i difetti di un’altra. Un approccio interfunzionale che coinvolge formulazione, confezionamento, produzione, qualità, manutenzione e fornitore di apparecchiature produce risultati più affidabili.
HONEMIX sviluppa soluzioni di miscelazione, emulsionamento, riempimento, riempimento di tubi, sigillatura e confezionamento per produttori di cosmetici e cura personale. Esaminando insieme la formula, il materiale del tubo, l'intervallo di riempimento, il metodo di sigillatura, l'obiettivo di output e il layout della fabbrica, l'azienda può consigliare una configurazione più adatta e supportare i test pratici prima della produzione.