Dobrze zaprojektowana tubka kosmetyczna potrafi więcej niż tylko pomieścić krem czy żel. Chroni formułę, ułatwia wygodne dozowanie, komunikuje wizerunek marki i daje kupującemu pewność jeszcze przed otwarciem produktu. Kiedy tubka ma nierówną końcówkę, widoczny produkt wokół uszczelki, nierówną wagę wypełnienia, złe wyrównanie druku lub uwięzione powietrze, problem jest natychmiast zauważalny. Jakość opakowania zależy zatem od czegoś więcej niż tylko od tego, czy maszyna może umieścić produkt w tubie.
Linia tub kosmetycznych musi koordynować stan receptury, wymiary tub, dokładność napełniania, ruch dyszy, energię uszczelniania, kodowanie, przycinanie i kontrolę produktu gotowego. Standardowa butelka Maszyna napełniająca może skupiać się głównie na dozowaniu i obsłudze pojemników, podczas gdy system rurek musi również orientować opakowanie i tworzyć niezawodne uszczelnienie tylne. Poprawa wyników wymaga od producentów traktowania całego procesu jako jednego połączonego systemu, a nie grupy oddzielnych działań mechanicznych.
Jakość opakowania zaczyna się, zanim tubka dotrze do maszyny
Wiele wad opakowań jest przypisywanych wypełniaczowi, mimo że ich pierwotne przyczyny mają swój początek w przygotowaniu masowym lub zakupie tub. Kremy i żele muszą docierać do leja zasypowego ze stabilną teksturą, kontrolowaną temperaturą i niskim poziomem powietrza. Rury muszą mieścić się w ustalonych tolerancjach wymiarowych i wykorzystywać strukturę materiału zgodną z wybraną metodą uszczelniania. Jeśli którakolwiek ze stron jest niestabilna, nawet dobrze wyregulowana maszyna będzie miała trudności z wytworzeniem jednolitych paczek.
Kremy o wysokiej lepkości mogą się zmieniać po wymieszaniu. Chłodzenie może zwiększyć lepkość, podczas gdy resztkowe powietrze może rozszerzać się lub migrować podczas napełniania. Niektóre żele stają się cieńsze pod wpływem ścinania i regenerują się po wejściu do tuby. Zespoły produkcyjne powinny zatem określić temperaturę napełniania lub okno temperaturowe, maksymalny czas przechowywania i akceptowalny wygląd przed zwolnieniem partii do pakowania.
Odpowietrzanie próżniowe podczas produkcji może zredukować pęcherzyki, które w przeciwnym razie utworzyłyby puste przestrzenie, niedokładne dozowanie lub nieregularną kolumnę produktu wewnątrz tuby. Delikatne mieszanie w zbiorniku może być przydatne w przypadku receptur, które osiadają, ale nadmierne mieszanie może spowodować ponowne wprowadzenie powietrza. Celem nie jest po prostu utrzymanie materiału w ruchu. Ma na celu dostarczenie powtarzalnego stanu produktu do systemu pomiarowego.
Kontroluj wymiary rur i zmienność materiału
Średnica rury, długość, grubość ścianki, geometria występu, położenie znacznika i nacięcie na końcu mają wpływ na wydajność maszyny. Niewielka zmiana średnicy może mieć wpływ na dopasowanie uchwytu. Zmiana długości tuby zmienia relację pomiędzy dyszą napełniającą a dnem tuby. Niespójny znak oka może spowodować obrócenie grafiki w stosunku do zamierzonej pozycji z przodu. Z tych powodów marki powinny zatwierdzać próbki tub na rzeczywistej maszynie pakującej, a nie polegać wyłącznie na rysunku.
Ustabilizuj etap napełniania przed zwiększeniem prędkości
Fabryki często próbują poprawić wydajność, zwiększając prędkość cyklu, ale szybsze ustawienie zwiększa drobne niespójności w dostawie produktu, załadowaniu rur i odcięciu dysz. Bardziej skutecznym podejściem jest najpierw ustalenie stabilnego okna napełniania. Gdy urządzenie będzie w stanie powtórzyć dawkę i utrzymać czyste ścianki probówki, można stopniowo zwiększać prędkość, monitorując jednocześnie jakość.
Ustaw dozowanie wokół rzeczywistego produktu
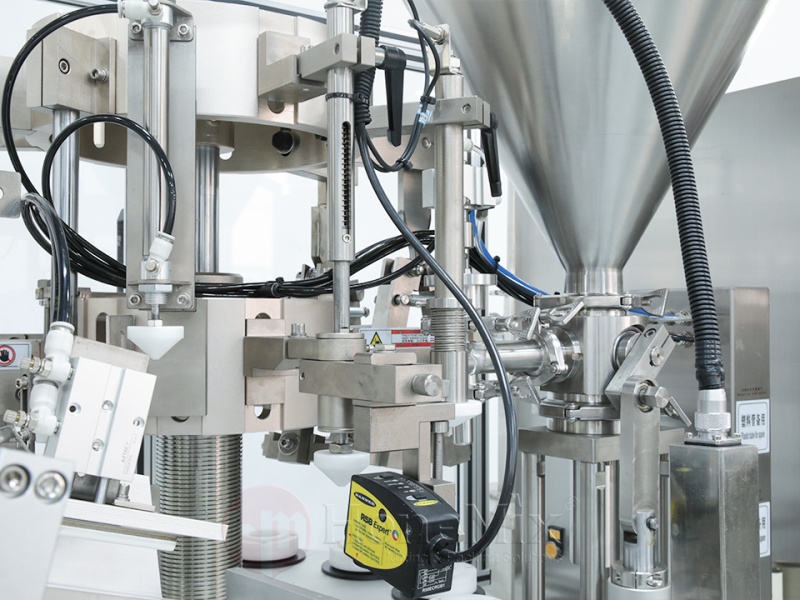
Dokładność napełniania należy sprawdzać na podstawie receptury produkcyjnej, a nie wody. Woda nie odtwarza oporów przepływu, ciągliwości, ściśliwości ani czasu regeneracji kremu lub żelu. Wybrany tłok, pompa, zawór, średnica węża i dysza muszą odpowiadać lepkości produktu i docelowej objętości. Stabilne ciśnienie zasilania jest równie ważne, ponieważ dozownik nie może pozostać stały, jeśli poziom leja w zbiorniku lub ciśnienie zasilania gwałtownie się zmieniają podczas pracy.
Zespoły ds. jakości powinny ocenić zarówno średnie wypełnienie, jak i zmienność. Akceptowalna średnia może ukryć pojedyncze niedopełnione lub przepełnione probówki. Kontrole masy przeprowadzane przy uruchomieniu, po regulacji, w środku wsadu i pod koniec leja zasypowego pomagają wykryć dryf. Tam, gdzie gęstość receptury jest stabilna, masa netto jest zwykle skuteczną kontrolą produkcji, nawet jeśli maszyna jest ustawiona objętościowo.
Zapobiegaj kapaniu z dyszy i produktowi na obszar uszczelnienia
Zanieczyszczenie produktu na końcu tuby jest jedną z najbardziej szkodliwych wad, ponieważ może osłabić uszczelnienie i stworzyć niechlujny wygląd. Dysza powinna wejść do rurki na odpowiednią głębokość i wycofać się zgodnie z skokiem napełniania. Blokada zapobiegająca kapaniu, regulacja zasysania i odpowiedni wylot dyszy mogą pomóc w dokładnym oddzieleniu produktu po zakończeniu każdej dawki.
Różne formuły wymagają różnych ustawień. Gęsty krem może tworzyć ogon, gdy dysza unosi się zbyt szybko, natomiast miękki żel może kapać, jeśli zawór zamyka się zbyt wolno. Operatorzy powinni regulować jeden parametr na raz i dokumentować kombinację, która daje czyste odcięcie. Wielokrotne wycieranie dyszy bez rozwiązania podstawowego ustawienia tylko tymczasowo ukrywa problem.
Zachowaj powtarzalność pozycjonowania rur
Uchwyt tuby musi podtrzymywać pojemnik bez jego deformacji. Przed ustawieniem i napełnieniem rura musi być całkowicie osadzona. Czujniki powinny potwierdzać obecność probówek, aby system nie wyładowywał produktu do pustej stacji. W przypadku tub drukowanych niezawodne wykrywanie śladów oczu jest niezbędne, aby zapewnić spójność grafiki względem uszczelki.
Wbuduj jakość uszczelnienia w proces
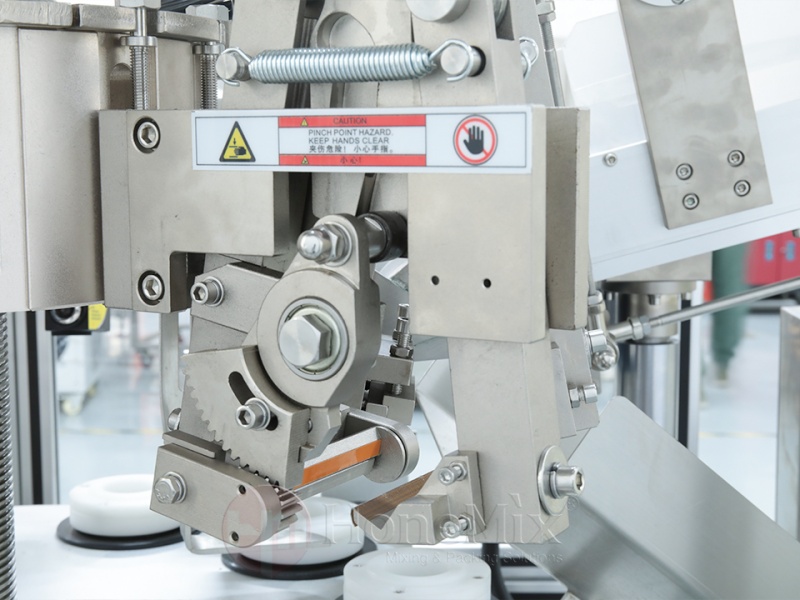
Uszczelnienie stanowi zarówno barierę funkcjonalną, jak i widoczny element jakościowy. Konsumenci zauważają, czy ogon jest prosty, wyśrodkowany, czysty i równomiernie przycięty. Producenci muszą kontrolować temperaturę zgrzewania lub energię ultradźwiękową, ciśnienie, czas przebywania, chłodzenie i ilość pustej pozostałości dostępnej nad produktem.
Dopasuj metodę uszczelniania do konstrukcji rury
Zgrzewanie gorącym powietrzem zmiękcza wewnętrzną warstwę plastikowej lub laminowanej tuby przed ściśnięciem jej końcówki. Temperatura musi być wystarczająco wysoka, aby spowodować stopienie, ale nie tak wysoka, aby rurka odbarwiła się, pomarszczyła lub zniekształciła. Uszczelnianie ultradźwiękowe generuje zlokalizowaną energię na końcu i może być przydatne, gdy preferowany jest kompaktowy proces lub zmniejszone ogrzewanie zewnętrzne. Żadna metoda nie jest ogólnie lepsza; wydajność zależy od materiału rury, struktury laminatu, konstrukcji ogona i warunków produkcji.
Przed zatwierdzeniem dostawcy tub zespoły pakujące powinny przetestować wytrzymałość zgrzewu w oczekiwanej tolerancji materiałowej. Ustawienie, które działa na jednej próbce, może nie pozostać niezawodne, jeśli zmieni się grubość ścianki lub skład warstwy wewnętrznej. Kontrola zmiany dostawcy jest zatem częścią jakości uszczelnienia, a nie tylko kwestią zakupu.
Chroń pustą strefę pieczęci
Maszyna potrzebuje wystarczającej długości niewypełnionej tuby, aby uformować uszczelkę i zastosować kodowanie. Przepełnienie zmniejsza tę strefę i zwiększa ryzyko wciśnięcia produktu w powierzchnie uszczelniające. Niedopełnienie może spowodować nadmierną przestrzeń nad opakowaniem lub niedopuszczalne wrażenie opakowania. Należy wziąć pod uwagę prawidłową objętość napełniania, pojemność tuby i konstrukcję ogona.
Stosuj kontrole w trakcie procesu, które odzwierciedlają doświadczenia klienta
Plan jakości powinien łączyć mierzalne kontrole z kontrolami wizualnymi. Można zmierzyć lub zarejestrować masę wypełnienia, wytrzymałość uszczelnienia, wyciek, czytelność kodu i orientację. Wygląd ogona, czystość rurki, odkształcenie i dopasowanie nasadki wymagają przeszkolonej oceny wzrokowej. Częstotliwość pobierania próbek powinna odzwierciedlać wielkość partii, historię maszyny, ryzyko związane z formułą i wpływ wady.
Uzyskaj silną akceptację dla start-upu
Pierwsze zatwierdzone probówki powinny reprezentować stabilne warunki pracy, a nie pierwsze pojemniki opuszczające maszynę. Linia powinna osiągnąć zamierzony dopływ produktu, temperaturę i warunki uszczelnienia. Następnie należy sprawdzić próbki początkowe pod kątem zawartości netto, czystości dyszy, położenia uszczelnienia, odporności na wycieki, rejestracji druku, kodowania, przycięcia i ogólnego wyglądu.
Monitoruj trendy, a nie tylko pozytywne lub negatywne wyniki
Usprawnij zmiany bez utraty jakości
Kontrolowana zmiana obejmuje prześwit linii, czyszczenie styków z produktem, weryfikację części, wybór receptury, ustawienie czujnika, próbne napełnienie, regulację uszczelnienia i zatwierdzenie jakości. Jasno zidentyfikowane części formatowe i udokumentowane receptury maszyn redukują błędy konfiguracji. Jeśli to możliwe, zespoły powinny grupować kompatybilne produkty, aby ograniczyć niepotrzebne czyszczenie i zmiany temperatury.
Wybierz sprzęt spełniający pełne wymagania dotyczące opakowania
Kupujący nie powinien wybierać maszyny kierując się wyłącznie szybkością. Specyfikacja zakupu powinna zawierać rzeczywistą lepkość kremu i żelu, objętość wypełnienia, materiał tuby, zakres średnic i długości, orientację grafiki, metodę uszczelniania, potrzeby w zakresie kodowania, oczekiwania dotyczące czyszczenia, docelową wydajność i przyszłe plany SKU. Dostawca powinien być w stanie przetestować reprezentatywne materiały i wyjaśnić, które części zamienne są wymagane.
W przypadku zastosowań automatycznych, które wymagają podawania probówek, wykrywania śladów, napełniania, uszczelniania, kodowania, przycinania i rozładowywania w jednym procesie roboczym, odpowiedni Maszynę do napełniania tubek kosmetycznych należy oceniać na podstawie prawdziwych tub i produktu. Testy fabryczne powinny odtwarzać normalne warunki produkcyjne i obejmować kontrolę jakości, a nie jedynie wykazywać, że maszyna się porusza.
Praktyczny sposób na lepsze tubki z kremem i żelem
Spójne opakowanie tub kosmetycznych wynika z odpowiedniego przygotowania formuły, jakości tuby, dozowania, zachowania dyszy, pozycjonowania, uszczelniania i kontroli. Producenci kontrolujący tylko jeden etap będą nadal szukać usterek w innym. Wielofunkcyjne podejście obejmujące formułowanie, pakowanie, produkcję, jakość, konserwację i dostawcę sprzętu pozwala uzyskać bardziej wiarygodne wyniki.
HONEMIX opracowuje rozwiązania w zakresie mieszania, emulgowania, napełniania, napełniania tub, uszczelniania i pakowania dla producentów kosmetyków i środków higieny osobistej. Przeglądając łącznie recepturę, materiał tuby, zakres napełniania, metodę uszczelniania, docelową wydajność i układ fabryki, firma może zalecić bardziej odpowiednią konfigurację i wesprzeć praktyczne testy przed produkcją.