
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 05.08.2026 Herkunft: Website


Eine gut gestaltete Kosmetiktube kann mehr als nur eine Creme oder ein Gel aufnehmen. Es schützt die Formel, unterstützt die bequeme Dosierung, kommuniziert das Markenimage und gibt dem Käufer Vertrauen, bevor das Produkt überhaupt geöffnet wird. Wenn eine Tube mit einem ungleichmäßigen Ende, sichtbarem Produkt um die Versiegelung, inkonsistentem Füllgewicht, schlechter Druckausrichtung oder eingeschlossener Luft ankommt, ist das Problem sofort erkennbar. Die Verpackungsqualität hängt daher weit mehr davon ab, als ob die Maschine das Produkt in eine Tube füllen kann.
Eine Kosmetiktubenlinie muss den Zustand der Formel, die Tubenabmessungen, die Füllgenauigkeit, die Düsenbewegung, die Siegelenergie, die Codierung, das Beschneiden und die Endproduktprüfung koordinieren. Eine Standardflasche Eine Abfüllmaschine konzentriert sich möglicherweise hauptsächlich auf die Dosierung und die Behälterhandhabung, während ein Schlauchsystem auch die Verpackung ausrichten und eine zuverlässige Endversiegelung erzeugen muss. Um die Ergebnisse zu verbessern, müssen Hersteller den gesamten Prozess als ein zusammenhängendes System und nicht als eine Gruppe separater mechanischer Vorgänge betrachten.
|
|
|
Für viele Verpackungsmängel wird der Abfüller verantwortlich gemacht, auch wenn die eigentliche Ursache bei der Massenzubereitung oder dem Kauf von Tuben liegt. Cremes und Gele müssen mit einer stabilen Textur, kontrollierter Temperatur und geringem Lufteintrag am Einfülltrichter ankommen. Rohre müssen innerhalb der vereinbarten Maßtoleranzen bleiben und eine Materialstruktur verwenden, die mit der gewählten Dichtungsmethode kompatibel ist. Wenn eine Seite instabil ist, wird selbst eine gut eingestellte Maschine Schwierigkeiten haben, gleichmäßige Packungen herzustellen.
Hochviskose Cremes können sich nach dem Mischen weiter verändern. Beim Abkühlen kann sich die Viskosität erhöhen, während sich Restluft beim Befüllen ausdehnen oder migrieren kann. Einige Gele werden unter Scherung dünner und erholen sich, nachdem sie in die Röhre gelangt sind. Produktionsteams sollten daher eine Abfülltemperatur oder ein Temperaturfenster, eine maximale Haltezeit und ein akzeptables Erscheinungsbild definieren, bevor die Charge zur Verpackung freigegeben wird.
Durch Vakuumentgasung während der Herstellung können Blasen reduziert werden, die andernfalls zu Hohlräumen, ungenauer Dosierung oder einer unregelmäßigen Produktsäule im Rohr führen würden. Leichtes Rühren im Vorratstrichter kann bei absetzenden Rezepturen nützlich sein, durch übermäßiges Mischen kann jedoch wieder Luft eindringen. Das Ziel besteht nicht nur darin, das Material in Bewegung zu halten. Es soll dem Dosiersystem einen wiederholbaren Produktzustand liefern.
Rohrdurchmesser, Länge, Wandstärke, Schultergeometrie, Augenmarkierungsposition und Endschnitt beeinflussen alle die Maschinenleistung. Eine kleine Änderung des Durchmessers kann die Passform des Halters beeinträchtigen. Eine Variation der Rohrlänge verändert die Beziehung zwischen der Fülldüse und dem Rohrboden. Eine inkonsistente Augenmarkierung kann dazu führen, dass sich das Bildmaterial von der vorgesehenen vorderen Position wegdreht. Aus diesen Gründen sollten Marken Tubenmuster auf der tatsächlichen Verpackungsmaschine genehmigen, anstatt sich nur auf eine Zeichnung zu verlassen.
Fabriken versuchen oft, den Ausstoß durch eine Erhöhung der Zyklusgeschwindigkeit zu verbessern, aber eine schnellere Einstellung vergrößert kleine Unstimmigkeiten bei der Produktzufuhr, der Rohrbeladung und der Düsenunterbrechung. Der effektivere Ansatz besteht darin, zunächst ein stabiles Füllfenster festzulegen. Sobald die Maschine die Dosierung wiederholen und eine saubere Tubenwand aufrechterhalten kann, kann die Geschwindigkeit schrittweise erhöht werden, während die Qualität der Ergebnisse überwacht wird.
Die Füllgenauigkeit sollte mit der Produktionsformel und nicht mit Wasser getestet werden. Wasser reproduziert nicht den Fließwiderstand, das Fadenverhalten, die Kompressibilität oder die Erholungszeit einer Creme oder eines Gels. Der gewählte Kolben, die Pumpe, das Ventil, der Schlauchdurchmesser und die Düse müssen zur Produktviskosität und zum Zielvolumen passen. Ein stabiler Versorgungsdruck ist ebenso wichtig, da eine Dosiereinheit nicht konstant bleiben kann, wenn sich der Trichterfüllstand oder der Zufuhrdruck während des Laufs stark ändert.
Qualitätsteams sollten sowohl die durchschnittliche Füllung als auch die Variation bewerten. Ein akzeptabler Durchschnitt kann einzelne unter- oder überfüllte Röhrchen verbergen. Gewichtskontrollen beim Start, nach Anpassungen, in der Mitte der Charge und gegen Ende des Trichters helfen dabei, Abweichungen aufzudecken. Wenn die Formeldichte stabil ist, ist das Nettogewicht in der Regel eine effiziente Produktionskontrolle, selbst wenn die Maschine volumetrisch eingestellt ist.
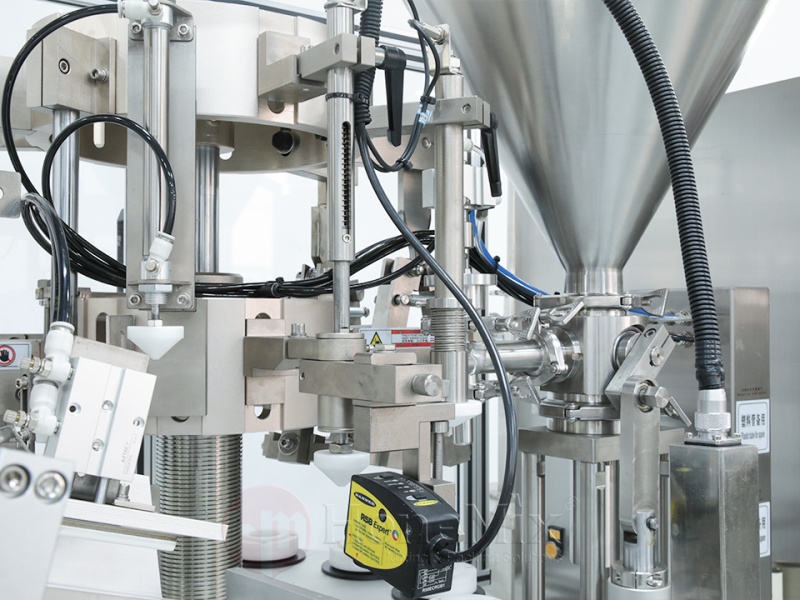
Eine Produktverunreinigung am Tubenende ist einer der schädlichsten Mängel, da sie die Versiegelung schwächen und ein unordentliches Erscheinungsbild erzeugen kann. Die Düse sollte bis zu einer geeigneten Tiefe in das Rohr eindringen und sich im Einklang mit dem Füllhub wieder zurückziehen. Eine Tropfschutz-Absperrung, eine Rücksaugeinstellung und ein geeigneter Düsenauslass können dabei helfen, das Produkt am Ende jeder Dosis sauber abzutrennen.
Unterschiedliche Formeln erfordern unterschiedliche Einstellungen. Eine dicke Creme kann einen Schweif bilden, wenn die Düse zu schnell ansteigt, während ein weiches Gel tropfen kann, wenn das Ventil zu langsam schließt. Bediener sollten jeweils einen Parameter anpassen und die Kombination dokumentieren, die zu einem sauberen Cutoff führt. Durch wiederholtes Abwischen der Düse, ohne die zugrunde liegende Einstellung zu beheben, wird das Problem nur vorübergehend ausgeblendet.
Der Tubenhalter muss den Behälter tragen, ohne ihn zu verformen. Das Röhrchen muss vor dem Ausrichten und Füllen vollständig eingesetzt sein. Sensoren sollten das Vorhandensein eines Röhrchens bestätigen, damit das System das Produkt nicht in eine leere Station abgibt. Bei bedruckten Tuben ist eine zuverlässige Augenmarkierungserkennung unerlässlich, um die Druckvorlage konsistent im Verhältnis zum Siegel zu platzieren.
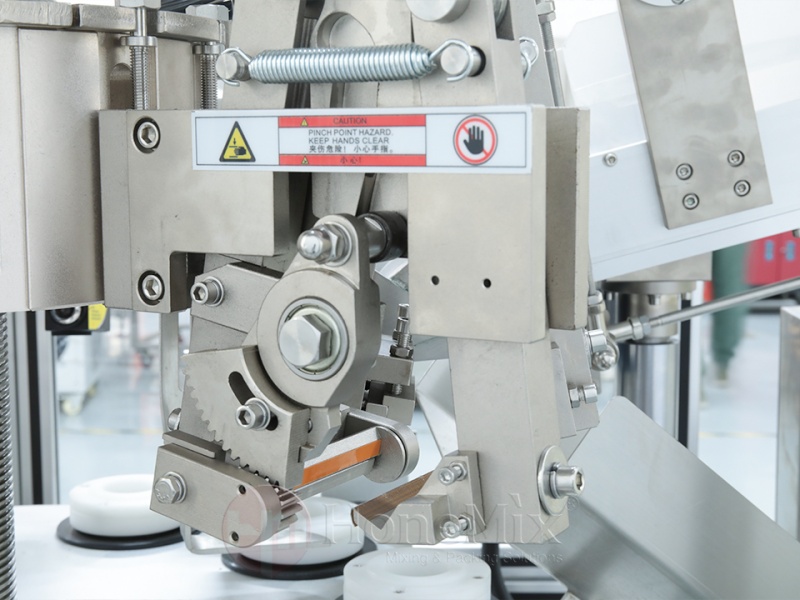
Das Siegel ist sowohl eine funktionale Barriere als auch ein sichtbares Qualitätsmerkmal. Verbraucher bemerken, ob der Schwanz gerade, mittig, sauber und gleichmäßig getrimmt ist. Hersteller müssen die Siegeltemperatur oder die Ultraschallenergie, den Druck, die Verweilzeit, die Kühlung und die über dem Produkt verfügbare Menge an Leerstreifen kontrollieren.
Durch die Heißluftversiegelung wird die Innenschicht einer Kunststoff- oder Laminattube aufgeweicht, bevor das Endstück zusammengepresst wird. Die Temperatur muss hoch genug sein, um eine Verschmelzung herbeizuführen, aber nicht so hoch, dass sich der Schlauch verfärbt, Falten wirft oder sich verformt. Die Ultraschallversiegelung erzeugt lokalisierte Energie am Ende und kann nützlich sein, wenn ein kompakter Prozess oder eine reduzierte externe Erwärmung bevorzugt wird. Keine der Methoden ist allgemein besser; Die Leistung hängt vom Schlauchmaterial, der Laminatstruktur, dem Endstückdesign und den Produktionsbedingungen ab.
Vor der Zulassung eines Tubenlieferanten sollten Verpackungsteams die Siegelfestigkeit über die erwartete Materialtoleranz hinweg testen. Eine Einstellung, die bei einer Probe funktioniert, bleibt möglicherweise nicht stabil, wenn sich die Wandstärke oder die Zusammensetzung der Innenschicht ändert. Die Kontrolle des Lieferantenwechsels ist daher Teil der Dichtungsqualität und nicht nur ein Einkaufsproblem.
Die Maschine benötigt genügend unbefüllte Tubenlänge, um die Versiegelung zu bilden und die Codierung anzubringen. Eine Überfüllung verkleinert diesen Bereich und erhöht die Wahrscheinlichkeit, dass Produkt in die Dichtflächen gequetscht wird. Eine Unterfüllung kann zu übermäßigem Luftraum oder einem unzumutbaren Packungsgefühl führen. Das richtige Füllvolumen muss zusammen mit der Rohrkapazität und dem Endstückdesign berücksichtigt werden.
Ein Qualitätsplan sollte messbare Kontrollen mit visuellen Kontrollen kombinieren. Füllgewicht, Siegelfestigkeit, Leckage, Lesbarkeit des Codes und Ausrichtung können gemessen oder aufgezeichnet werden. Das Aussehen des Schwanzes, die Sauberkeit des Rohrs, die Verformung und der Sitz der Kappe erfordern eine geschulte visuelle Beurteilung. Die Probenahmehäufigkeit sollte die Chargengröße, die Maschinenhistorie, das Rezepturrisiko und die Auswirkung eines Fehlers widerspiegeln.
Die ersten zugelassenen Tuben sollten stabile Betriebsbedingungen darstellen und nicht die ersten Behälter, die die Maschine verlassen. Die Leitung sollte den vorgesehenen Produktzufuhr-, Temperatur- und Dichtungszustand erreichen. Anschließend sollten die Startmuster auf Nettoinhalt, Düsensauberkeit, Dichtungsposition, Leckfestigkeit, Druckregistrierung, Codierung, Beschnitt und Gesamterscheinung überprüft werden.
Eine kontrollierte Umstellung umfasst die Freigabe der Linie, die Reinigung bei Produktkontakt, die Überprüfung der Teile, die Rezeptauswahl, die Sensorausrichtung, die Probefüllung, die Dichtungseinstellung und die Qualitätsfreigabe. Klar identifizierte Formatteile und dokumentierte Maschinenrezepte reduzieren Rüstfehler. Wenn möglich, sollten Teams kompatible Produkte in Gruppen zusammenfassen, um unnötige Reinigungs- und Temperaturänderungen zu vermeiden.
Ein Käufer sollte sich nicht allein aufgrund der Geschwindigkeit für eine Maschine entscheiden. Die Kaufspezifikation sollte die tatsächlichen Creme- und Gelviskositäten, Füllvolumina, Tubenmaterialien, Durchmesser- und Längenbereich, Druckausrichtung, Versiegelungsmethode, Codierungsanforderungen, Reinigungserwartungen, Zielausstoß und zukünftige SKU-Pläne umfassen. Der Lieferant sollte in der Lage sein, repräsentative Materialien zu testen und zu erklären, welche Änderungsteile erforderlich sind.
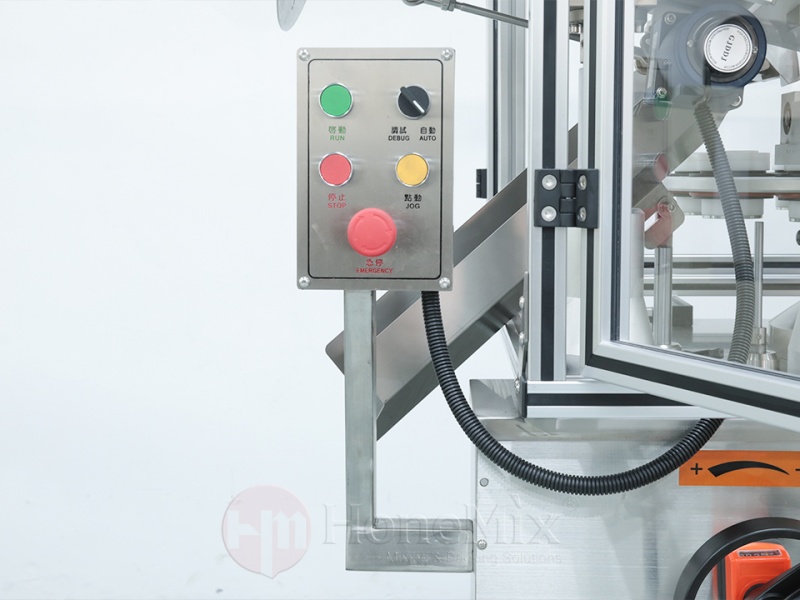
Für automatische Anwendungen, die Rohrzuführung, Markierungserkennung, Befüllung, Versiegelung, Kodierung, Zuschneiden und Entleerung in einem Arbeitsablauf erfordern, ist ein geeignetes Gerät geeignet Die Füllmaschine für Kosmetiktuben sollte mit echten Tuben und Produkten bewertet werden. Werkstests sollten normale Produktionsbedingungen reproduzieren und Qualitätsprüfungen umfassen und nicht nur nachweisen, dass sich die Maschine bewegt.
Eine konsistente Kosmetiktubenverpackung entsteht durch die Abstimmung der Rezepturvorbereitung, der Tubenqualität, der Dosierung, des Düsenverhaltens, der Positionierung, der Versiegelung und der Inspektion. Hersteller, die nur eine Stufe kontrollieren, werden weiterhin Fehler aus einer anderen Phase verfolgen. Ein funktionsübergreifender Ansatz, der Formulierung, Verpackung, Produktion, Qualität, Wartung und den Ausrüstungslieferanten umfasst, führt zu zuverlässigeren Ergebnissen.
HONEMIX entwickelt Misch-, Emulgier-, Abfüll-, Tubenfüll-, Versiegelungs- und Verpackungslösungen für Kosmetik- und Körperpflegehersteller. Durch die gemeinsame Überprüfung der Formel, des Tubenmaterials, des Füllbereichs, der Versiegelungsmethode, des Ausgabeziels und des Fabriklayouts kann das Unternehmen eine geeignetere Konfiguration empfehlen und praktische Tests vor der Produktion unterstützen.