
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 05-08-2026 Asal: Lokasi


Tabung kosmetik yang dirancang dengan baik tidak hanya berfungsi untuk menampung krim atau gel. Ini melindungi formula, mendukung kemudahan pengeluaran, mengkomunikasikan citra merek, dan memberikan kepercayaan pembeli bahkan sebelum produk dibuka. Jika tabung tiba dengan ekor yang tidak rata, produk terlihat di sekitar segel, berat isi tidak konsisten, kesejajaran cetakan yang buruk, atau udara terperangkap, masalahnya akan langsung terlihat. Oleh karena itu, kualitas kemasan tidak hanya bergantung pada apakah mesin dapat memasukkan produk ke dalam tabung.
Garis tabung kosmetik harus mengoordinasikan kondisi formula, dimensi tabung, akurasi pengisian, pergerakan nosel, energi penyegelan, pengkodean, pemangkasan, dan inspeksi produk jadi. Botol standar Mesin Pengisian mungkin berfokus terutama pada pemberian dosis dan penanganan wadah, sementara sistem tabung juga harus mengarahkan kemasan dan membuat segel ekor yang dapat diandalkan. Untuk meningkatkan hasil, produsen harus memperlakukan seluruh proses sebagai satu sistem yang terhubung dan bukan sebagai sekelompok tindakan mekanis yang terpisah.
|
|
|
Banyak cacat kemasan yang disebabkan oleh bahan pengisi meskipun akar penyebabnya dimulai pada persiapan massal atau pembelian tabung. Krim dan gel harus sampai di hopper pengisian dengan tekstur yang stabil, suhu terkontrol, dan tingkat udara masuk yang rendah. Tabung harus tetap berada dalam toleransi dimensi yang disepakati dan menggunakan struktur material yang kompatibel dengan metode penyegelan yang dipilih. Jika kedua sisi tidak stabil, bahkan mesin yang telah disesuaikan dengan baik pun akan kesulitan menghasilkan paket yang seragam.
Krim dengan viskositas tinggi dapat terus berubah setelah pencampuran. Pendinginan dapat meningkatkan viskositas, sementara udara sisa dapat mengembang atau berpindah selama pengisian. Beberapa gel menjadi lebih tipis saat digeser dan pulih setelah dimasukkan ke dalam tabung. Oleh karena itu, tim produksi harus menentukan suhu pengisian atau rentang suhu, waktu penahanan maksimum, dan tampilan yang dapat diterima sebelum batch dilepaskan ke kemasan.
Deaerasi vakum selama pembuatan dapat mengurangi gelembung yang dapat menimbulkan rongga, pemberian dosis yang tidak akurat, atau kolom produk yang tidak teratur di dalam tabung. Agitasi yang lembut pada wadah penahan mungkin berguna untuk formula yang mengendap, namun pencampuran yang berlebihan dapat memasukkan kembali udara. Tujuannya bukan sekadar menjaga agar materi tetap bergerak. Hal ini untuk mengirimkan kondisi produk yang berulang ke sistem pengukuran.
Diameter tabung, panjang, ketebalan dinding, geometri bahu, posisi tanda mata, dan potongan ekor semuanya mempengaruhi kinerja alat berat. Perubahan kecil pada diameter dapat memengaruhi kesesuaian dudukan. Variasi panjang tabung mengubah hubungan antara nosel pengisi dan dasar tabung. Tanda mata yang tidak konsisten dapat menyebabkan karya seni menyimpang dari posisi depan yang diinginkan. Karena alasan ini, merek harus menyetujui sampel tabung pada mesin pengemas sebenarnya daripada hanya mengandalkan gambar.
Pabrik sering kali mencoba meningkatkan output dengan meningkatkan kecepatan siklus, namun pengaturan yang lebih cepat akan memperbesar ketidakkonsistenan kecil dalam pasokan produk, pemuatan tabung, dan pemutusan nosel. Pendekatan yang lebih efektif adalah dengan membuat jendela pengisian yang stabil terlebih dahulu. Setelah mesin dapat mengulangi dosis dan menjaga dinding tabung tetap bersih, kecepatan dapat ditingkatkan secara bertahap sambil memantau kualitas hasil.
Akurasi pengisian harus diuji dengan formula produksi, bukan air. Air tidak mencerminkan hambatan aliran, perilaku merangkai, kompresibilitas, atau waktu pemulihan krim atau gel. Piston, pompa, katup, diameter selang, dan nosel yang dipilih harus sesuai dengan viskositas produk dan volume target. Tekanan pasokan yang stabil juga sama pentingnya karena unit pengukuran tidak dapat tetap konsisten jika level hopper atau tekanan umpan berubah secara tajam selama pengoperasian.
Tim kualitas harus mengevaluasi pengisian rata-rata dan variasi. Rata-rata yang dapat diterima dapat menyembunyikan masing-masing tabung yang terisi kurang atau terlalu terisi. Pemeriksaan berat yang dilakukan pada saat permulaan, setelah penyesuaian, pada pertengahan batch, dan menjelang akhir hopper membantu mengungkap penyimpangan. Jika kepadatan formula stabil, berat bersih biasanya merupakan pengendalian produksi yang efisien bahkan ketika mesin disetel secara volumetrik.
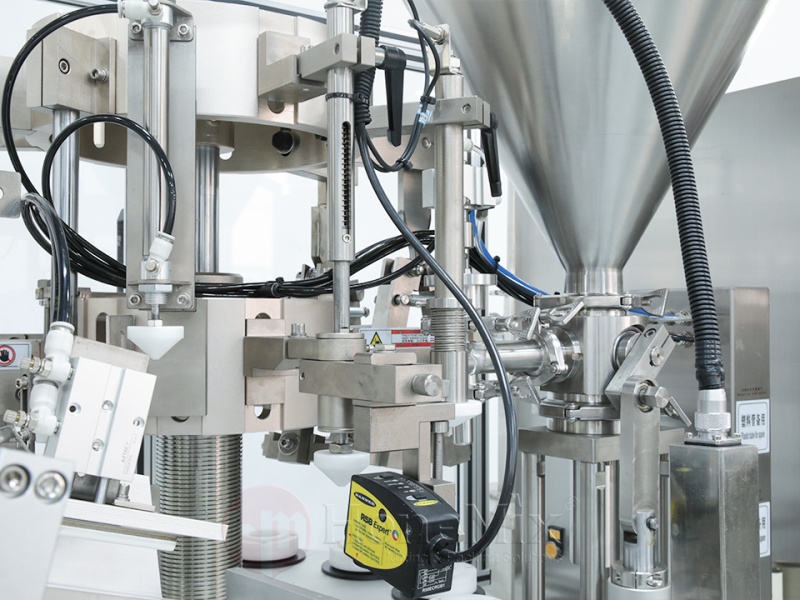
Kontaminasi produk pada bagian ekor tabung merupakan salah satu cacat yang paling merusak karena dapat melemahkan segel dan membuat tampilan tidak rapi. Nosel harus masuk ke dalam tabung hingga kedalaman yang sesuai dan ditarik sesuai dengan langkah pengisian. Penutup anti-tetes, penyesuaian hisapan kembali, dan saluran keluar nosel yang sesuai dapat membantu memisahkan produk dengan bersih di akhir setiap dosis.
Rumus yang berbeda memerlukan pengaturan yang berbeda. Krim kental bisa membentuk ekor jika nosel naik terlalu cepat, sedangkan gel lembut bisa menetes jika katup menutup terlalu lambat. Operator harus menyesuaikan parameter satu per satu dan mendokumentasikan kombinasi yang menghasilkan cutoff yang bersih. Menyeka nosel berulang kali tanpa menyelesaikan pengaturan mendasar hanya menyembunyikan masalah sementara.
Penahan tabung harus menopang wadah tanpa merusaknya. Tabung harus terpasang sepenuhnya sebelum orientasi dan pengisian. Sensor harus mengkonfirmasi keberadaan tabung sehingga sistem tidak membuang produk ke stasiun yang kosong. Untuk tabung cetak, deteksi tanda mata yang andal sangat penting untuk menempatkan karya seni secara konsisten dalam kaitannya dengan segel.
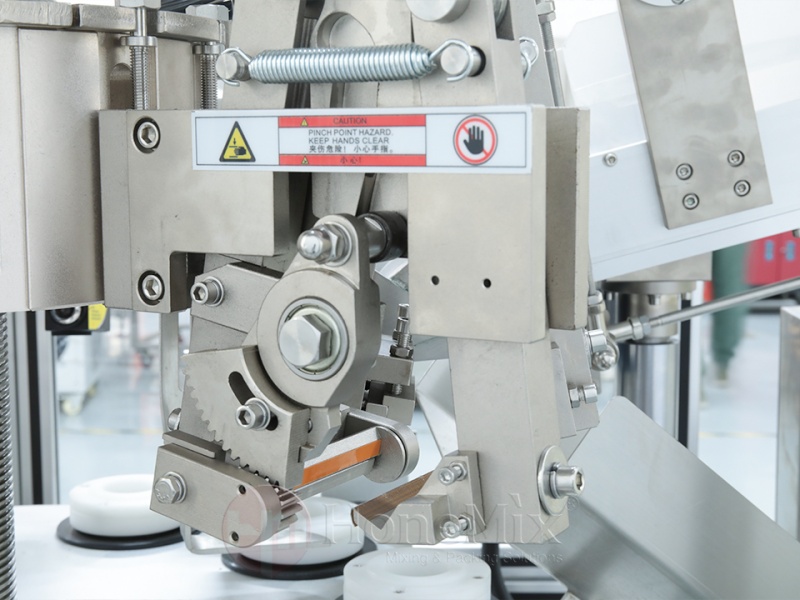
Segel merupakan penghalang fungsional dan fitur kualitas yang terlihat. Konsumen memperhatikan apakah ekornya lurus, terpusat, bersih, dan dipangkas rata. Produsen harus mengontrol suhu penyegelan atau energi ultrasonik, tekanan, waktu tunggu, pendinginan, dan jumlah ekor kosong yang tersedia di atas produk.
Penyegelan udara panas melembutkan lapisan dalam tabung plastik atau laminasi sebelum bagian ekornya ditekan menjadi satu. Temperatur harus cukup tinggi untuk menghasilkan fusi tetapi tidak terlalu tinggi sehingga tabung berubah warna, berkerut, atau terdistorsi. Penyegelan ultrasonik menghasilkan energi lokal di bagian ekor dan dapat berguna ketika proses kompak atau pengurangan pemanasan eksternal lebih disukai. Tidak ada metode yang lebih baik secara universal; kinerja tergantung pada bahan tabung, struktur laminasi, desain ekor, dan kondisi produksi.
Sebelum menyetujui pemasok tabung, tim pengemasan harus menguji kekuatan segel pada toleransi bahan yang diharapkan. Pengaturan yang berfungsi pada satu sampel mungkin tidak akan tetap kokoh jika ketebalan dinding atau komposisi lapisan dalam berubah. Oleh karena itu, pengendalian perubahan pemasok adalah bagian dari kualitas penyegelan, bukan hanya masalah pembelian.
Mesin membutuhkan panjang tabung kosong yang cukup untuk membentuk segel dan menerapkan pengkodean. Pengisian yang berlebihan mengurangi zona ini dan meningkatkan kemungkinan produk terjepit ke dalam permukaan penyegelan. Pengisian yang kurang dapat menimbulkan ruang kepala yang berlebihan atau kesan kemasan yang tidak dapat diterima. Volume pengisian yang benar harus dipertimbangkan bersama dengan kapasitas tabung dan desain ekor.
Rencana mutu harus menggabungkan pengendalian terukur dengan pemeriksaan visual. Berat isi, kekuatan segel, kebocoran, keterbacaan kode, dan orientasi dapat diukur atau dicatat. Penampilan ekor, kebersihan tabung, deformasi, dan kesesuaian tutup memerlukan penilaian visual yang terlatih. Frekuensi pengambilan sampel harus mencerminkan ukuran batch, riwayat mesin, risiko formula, dan dampak cacat.
Tabung pertama yang disetujui harus mewakili kondisi pengoperasian yang stabil, bukan wadah pertama yang meninggalkan mesin. Saluran tersebut harus dibiarkan mencapai pasokan produk, suhu, dan kondisi penyegelan yang diinginkan. Sampel permulaan kemudian harus diperiksa kandungan bersihnya, kebersihan nosel, posisi segel, ketahanan kebocoran, registrasi pencetakan, pengkodean, pemangkasan, dan tampilan keseluruhan.
Pergantian terkontrol mencakup pembersihan lini, pembersihan kontak produk, verifikasi suku cadang, pemilihan resep, penyelarasan sensor, pengisian percobaan, penyesuaian segel, dan persetujuan kualitas. Komponen format yang teridentifikasi dengan jelas dan resep mesin yang terdokumentasi mengurangi kesalahan pengaturan. Jika memungkinkan, tim harus mengelompokkan produk yang kompatibel untuk mengurangi pembersihan dan perubahan suhu yang tidak perlu.
Pembeli tidak boleh memilih mesin hanya karena kecepatannya. Spesifikasi pembelian harus mencakup viskositas krim dan gel yang sebenarnya, volume pengisian, bahan tabung, kisaran diameter dan panjang, orientasi karya seni, metode penyegelan, kebutuhan pengkodean, ekspektasi pembersihan, target keluaran, dan rencana SKU di masa depan. Pemasok harus dapat menguji bahan yang representatif dan menjelaskan komponen pengganti mana yang diperlukan.
Untuk aplikasi otomatis yang memerlukan pengumpanan tabung, deteksi tanda, pengisian, penyegelan, pengkodean, pemangkasan, dan pelepasan dalam satu alur kerja, solusi yang sesuai Mesin Pengisian Tabung Kosmetik harus dievaluasi dengan tabung dan produk asli. Pengujian pabrik harus mereproduksi kondisi produksi normal dan mencakup pemeriksaan kualitas, bukan hanya menunjukkan bahwa mesin bergerak.
Kemasan tabung kosmetik yang konsisten berasal dari penyelarasan penyiapan formula, kualitas tabung, pengukuran, perilaku nosel, posisi, penyegelan, dan inspeksi. Produsen yang hanya mengendalikan satu tahap akan terus mencari cacat pada tahap lainnya. Pendekatan lintas fungsi yang melibatkan formulasi, pengemasan, produksi, kualitas, pemeliharaan, dan pemasok peralatan menghasilkan hasil yang lebih dapat diandalkan.
HONEMIX mengembangkan solusi pencampuran, pengemulsi, pengisian, pengisian tabung, penyegelan, dan pengemasan untuk produsen kosmetik dan perawatan pribadi. Dengan meninjau formula, bahan tabung, rentang pengisian, metode penyegelan, target keluaran, dan tata letak pabrik bersama-sama, perusahaan dapat merekomendasikan konfigurasi yang lebih sesuai dan mendukung pengujian praktis sebelum produksi.