Nakita ko ang mga perpektong formula ng toothpaste na nasira bago pa man sila tumama sa shipping dock. Bakit? Mahina ang pagpapatupad ng packaging. Ang toothpaste ay hindi lamang minty water. Ito ay isang siksik, napakalapot na suspensyon ng mga abrasive, humectants, at aktibong sangkap tulad ng fluoride. Kung ilalantad mo ito sa hangin o gumamit ng maling materyal na hadlang, mabilis itong masira.
Upang mapanatili ang mga aktibong sangkap na ito, ang mga high-viscosity paste ay humihiling ng mga espesyal na nakalamina na tubo. Ngunit ang pagpuno sa mga advanced na materyales na ito ay hindi kasing simple ng paglalagay ng produkto sa isang funnel. Nangangailangan ito ng tumpak, automated na kagamitan sa pag-packaging na inengineered upang mahawakan ang makapal na rheology nang hindi nagpapakilala ng mga microscopic na air pocket. Sa gabay na ito, titingnan natin ang proseso mula sa isang frontline na pananaw sa engineering. Sisirain namin ang mga mekanikal na intricacies ng mga automated system, sumisid sa mga materyal na agham, at bibigyan ka namin ng mga naaaksyunan na pamantayan para sa pagpili ng tamang kagamitan sa produksyon para sukatin ang iyong factory floor.
Mga Pangunahing Takeaway
Ang mga laminate ay Non-Negotiable: Ang mga karaniwang plastic ay nabigo sa pangangalaga sa bibig. Ang ABL (Aluminum Barrier Laminate) at PBL (Plastic Barrier Laminate) ay nagbibigay ng integridad ng istruktura na kailangan para maprotektahan ang mga sensitibong formulation.
Automation Equals Scalability: Ang paglipat sa isang automated na linya ay lubhang nagpapalakas ng output at sinisiguro ang mahigpit na GMP (Good Manufacturing Practice) na pagsunod sa pamamagitan ng pagliit ng pakikipag-ugnayan ng tao.
Thermal Dynamics Matter: Ang pagkuha ng tamang thermal sealing ay ginagarantiyahan ang isang hindi tumutulo, na nakahanda sa consumer-ready na tube tail na nakaligtas sa rough transit.
System Handshakes: Ang isang filler ay hindi gumagana nang mag-isa. Dapat itong isama ng walang putol sa mga upstream na vacuum mixer at downstream na karton upang maiwasan ang mga bottleneck.
Ang Estado ng Oral Care Packaging: Isang Pagbabago sa Market
Bago natin hawakan ang makinarya, kailangan nating tingnan kung ano ang nangyayari sa mas malawak na merkado. Sa nakalipas na ilang taon, ang sektor ng personal na pangangalaga ay nakaranas ng napakalaking pagbabago tungo sa napapanatiling packaging. Ang mga panggigipit sa regulasyon at mga hinihingi ng consumer ay pumipilit sa mga brand na pag-isipang muli ang kanilang pangunahing packaging.
Sa kasaysayan, ang mga aluminum tube o mabibigat na aluminum-core laminate ang nangibabaw sa toothpaste aisle. Ngayon, nakakakita tayo ng agresibong paglipat patungo sa mga advanced na plastic laminate (tulad ng mga EVOH barrier) na nakakatugon sa mahigpit na mga utos sa recyclability. Gayunpaman, hindi ka maaaring magpalit ng mga materyales sa tubo at asahan na ang iyong lumang filling machine ay gagana nang perpekto. Ang iba't ibang mga laminate ay may iba't ibang mga thermal melting point at structural memory. Ang pag-unawa sa mga materyal na katangian na ito ay ang pinakaunang hakbang sa pag-optimize ng iyong filling line.
Bakit ang mga Laminated Tubes ang Pamantayan
Para sa mga production manager at packaging engineer, ang mga pisikal na katangian ng tubo ang nagdidikta sa setup ng makina. Ang toothpaste ay lubhang sensitibo sa mga salik sa kapaligiran. Ang pagpasok ng oxygen ay chemically na nagbabago sa fluoride, na pinapatay ang anti-cavity efficacy nito. Ang pagkawala ng kahalumigmigan ay nagpapatuyo ng mga humectant, na nagiging isang solidong bloke ang isang makinis na paste. Higit pa rito, ang mga agresibong pampalasa tulad ng langis ng peppermint ay lilipat mismo sa mga karaniwang mono-layer na plastik, isang phenomenon na kilala bilang 'flavor scalping.'
Nilulutas ito ng mga nakalamina na tubo sa pamamagitan ng paggamit ng maraming microscopic na layer upang bumuo ng kuta sa paligid ng produkto.
ABL vs. PBL Tubes: The Engineering Breakdown
Ang industriya ay umaasa sa dalawang partikular na uri ng laminates. Ang kanilang mga pisikal na katangian ay direktang nakakaapekto sa kung paano natin ini-tune ang mga heating at sealing station sa a Laminated Tube Filling Machine.
ABL (Aluminum Barrier Laminate): Nagtatampok ito ng microscopic aluminum foil core na nasa pagitan ng polyethylene (PE) layers. Ang metal ay gumaganap bilang isang ganap na hadlang sa liwanag, kahalumigmigan, at oxygen. Ang ABL ay may mahusay na memorya ng 'dead-fold'—kapag pinisil mo ito, nananatili itong pinipiga.
PBL (Plastic Barrier Laminate): Pinapalitan nito ang metal core ng isang highly specialized plastic barrier, kadalasang EVOH (Ethylene Vinyl Alcohol). Ang mga tubo ng PBL ay bumabalik sa kanilang orihinal na hugis pagkatapos pisilin. Dahil kulang ang mga ito sa metal, naaayon sila sa modernong 100% na mga layunin sa recyclability.
Narito ang isang mabilis na gabay sa sanggunian para sa kung paano nakasalansan ang mga materyales na ito sa palapag ng produksyon:
Uri ng Materyal
Barrier Core
Structural Memory (Squeeze)
Recyclable
Pinakamahusay na Application
ABL
Aluminum Foil
Dead-fold (may hawak na hugis)
Mababa (Mga pinaghalong materyales)
Tradisyonal na toothpaste, napakasensitibong OTC pharma
PBL
EVOH Plastic
Nababanat (bumalik)
Mataas (100% Plastic)
Mga modernong kosmetiko, eco-friendly na mga tatak ng pangangalaga sa bibig
Mga Pangunahing Mekanika: Pangangasiwa sa Mga Pormulasyon na High-Viscosity
Ang paglipat sa mga awtomatikong system ay nangangailangan ng pag-unawa sa kinematika ng makina. Ang toothpaste ay isang non-Newtonian fluid. Ipinagmamalaki nito ang napakataas na lagkit, karaniwang nasa pagitan ng 70,000 at 100,000 centipoise (cP). Hindi ka maaaring umasa lamang sa gravity upang ilipat ang siksik na materyal na ito.
Upang malampasan ang matigas na rheolohiyang ito, ang mga kagamitang pang-industriya ay gumagamit ng matatag na positibong displacement piston pump. Hindi tulad ng banayad na peristaltic pump na ginagamit para sa mga matubig na likido, ang isang rotary valve piston pump ay mekanikal na kumukuha ng isang tumpak na dami ng i-paste sa isang silindro ng bakal, pagkatapos ay pilit itong inilalabas.
Sa sahig ng pabrika, madalas naming nilagyan ang hopper ng makina ng mga partikular na pagpapahusay sa makina upang mapanatiling maayos ang pag-agos ng paste:
Naka-jacket na Pag-init: Gumagamit kami ng mga double-walled hopper na pinainit ng umiikot na tubig. Ang pag-init ng paste ay bahagyang binabawasan ang lagkit nito, pagpapabuti ng daloy nang hindi pinapababa ang aktibong fluoride.
Mga Agitator: Ang mabagal na bilis ng pag-scrape paddle ay umiikot sa loob ng hopper. Pinipigilan nito ang mabigat na paste mula sa pag-channel o pagbuo ng mga air pocket bago ito tumama sa dosing pump.
Pressurization: Para sa mga ultra-thick formulation, tinatatak namin ang hopper at nag-iinject ng sterile compressed air, pisikal na pinipilit ang mabigat na produkto pababa sa cylinder.
Step-by-Step: Ang Proseso ng Automated Filling at Sealing
Kapag nag-set up ako ng bagong linya, tinitingnan kong mabuti ang rotary indexing table. Hinihimok ng isang high-torque servo motor o mekanismo ng Geneva, ang talahanayang ito ay nagpapagalaw ng custom-machined na 'pucks' (mga may hawak ng tubo) sa pamamagitan ng mga espesyal na workstation. Maglakad tayo sa aktwal na cycle.
Oryentasyon ng Mata-Mark
Una, ang isang walang laman na tubo ay bumaba sa pak. Dahil ang mga nakalamina na tubo ay paunang naka-print, dapat silang ganap na nakahanay. Kung hindi, magmumukhang baluktot ang logo ng iyong brand sa retail shelf. Nakamit namin ito gamit ang mga high-speed photoelectric sensor at stepper motor. Ini-scan ng sensor ang umiikot na tubo para sa isang naka-print na bloke ng kulay (ang eye-mark) malapit sa buntot. Kapag na-detect, agad na huminto ang motor, ni-lock ang tubo sa eksaktong kinakailangang anggulo.
Precision Dosing: Ang Bottom-Up Fill
Dito nangyayari ang magic. Kapag humahawak ng mabigat na toothpaste, ang bottom-up na pagpuno ay ganap na hindi mapag-usapan. Kung susubukan mong ihulog ang i-paste mula sa tuktok ng tubo, ito ay nakatiklop sa sarili nito, na nahuhuli ng malalaking bula ng hangin.
Sa halip, ang isang servo-driven diving nozzle ay bumababa hanggang sa base ng walang laman na tubo. Habang inilalabas ng piston pump ang paste, dahan-dahang tumataas ang nozzle, na nananatiling milimetro lamang sa itaas ng tumataas na linya ng produkto. Ang naka-synchronize na paggalaw na ito ay ginagarantiyahan ang isang solid, walang hangin na pagpuno. Sa pagtatapos ng stroke, ang isang pneumatic cut-off valve ay matalim na pinuputol ang stream ng paste, na pinipigilan ang mga makalat na pagtulo mula sa kontaminahin ang seal area.
Thermal Sealing at Batch Coding
Para sa mga nakalamina na materyales, ang hot air sealing ay ang hindi mapag-aalinlanganang pamantayan. Ang isang espesyal na nozzle ay bumababa sa bukas na buntot, na sumasabog ng tumpak na kinokontrol na mainit na hangin (karaniwang 250°C hanggang 300°C) papunta sa panloob na mga layer ng PE. Tinutunaw nito ang plastik sa loob nang hindi nababalot ang iyong magandang panlabas na likhang sining.
Susunod, ang heavy-duty pneumatic cooling jaws ay nagsasara ng tinunaw na buntot. Ang biglaang lamig ay nagpapatigas sa plastik, na nagpapanday ng hermetic weld. Habang naka-clamp, ang mga metal na bloke ng typeface ay pumipindot sa mainit na plastik, na nag-emboss ng numero ng iyong batch at petsa ng pag-expire. Sa wakas, pinuputol ng rotary knife ang gilid para sa isang malinis at cosmetic finish.
Mga Maaaksyunan na Pamantayan para sa Pagpili ng Iyong Kagamitan
Ang pagkuha ng kagamitan sa kapital ay isang pangunahing pangako sa pananalapi. Kailangan mong tingnan ang mga generic na brochure at suriin ang mga teknikal na detalye na aktuwal na naaayon sa iyong mga target sa produksyon. Kapag tinatasa ang isang Awtomatikong Tube Filling at Sealing Machine , narito ang dapat mong hilingin.
Kapasidad kumpara sa Flexibility
Ang output ng makina ay sinusukat sa Tubes Per Minute (TPM). Huwag lamang bumili ng pinakamabilis na makina; bilhin ang isa na tumutugma sa iyong downstream bottleneck.
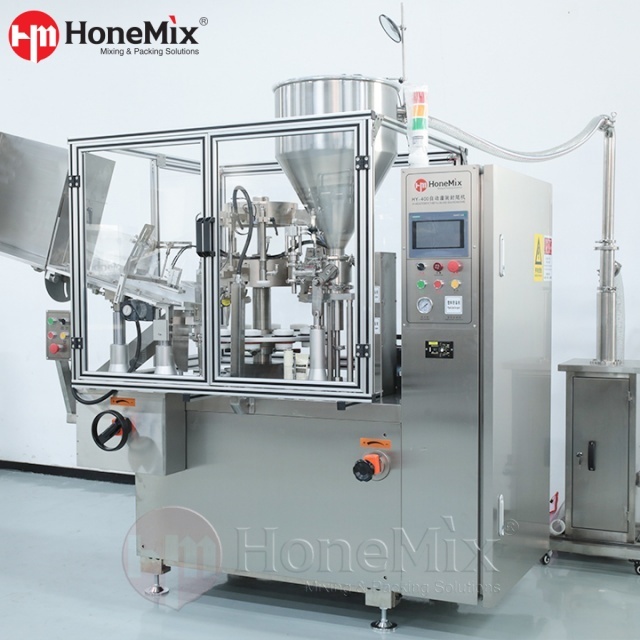
Mababa hanggang Mid-Volume (30–50 TPM): Tamang-tama para sa mga contract manufacturer o mga umuusbong na brand. Tingnan ang mga system tulad ng Honemix HY-A400. Ito ay humahawak ng 30-50 pcs/min, nag-aalok ng dami ng pagpuno na 5-250ml, at pinapanatili ang katumpakan ng ±1%. Nagtatampok ito ng isang solong pagpuno ng nozzle, na gumagawa ng mga pagbabago para sa iba't ibang mga diameter ng tubo nang napakabilis.
High-Speed Lines (80–120+ TPM): Idinisenyo para sa dedikado at malakihang toothpaste na mga halaman. Gumagamit ang mga system na ito ng dual-nozzle filling o tuluy-tuloy na arkitektura ng paggalaw. Ang mga ito ay matibay, hindi kapani-paniwalang mabilis, ngunit mas matagal bago magbago.
Sealing Tech: Hot Air vs. Ultrasonic
Habang nangingibabaw ang mainit na hangin sa merkado ng ABL/PBL, maaari kang makatagpo ng teknolohiyang ultrasonic. Gumagamit ang mga ultrasonic system ng high-frequency acoustic vibrations upang makabuo ng localized friction heat.
Kung ikaw ay nagpapatakbo ng napakadalubhasang mono-layer na plastik o nakikitungo sa mga pormulasyon na patuloy na nakakahawa sa seal area, isang Ang Ultrasonic Tube Filling Machine (tulad ng Honemix HY-UTL) ay maaaring maging isang lifesaver, dahil ang mga ultrasonic wave ay maaaring humadlang sa kontaminasyon ng produkto upang lumikha ng isang selyo. Gayunpaman, para sa mga karaniwang laminated toothpaste tubes, ang mainit na hangin ay nananatiling pinakamabilis, pinaka-aesthetically maaasahang pagpipilian.
Sanitary Design at Pagsunod sa GMP
Dahil ang toothpaste ay naglalaman ng fluoride, madalas itong napapailalim sa mga regulasyon sa parmasyutiko ng OTC. Dapat na nagtatampok ang iyong kagamitan ng mahigpit na mga disenyo ng sanitary. Ang lahat ng bahagi ng contact ng produkto (hoppers, rotary valve, nozzle) ay dapat na 316L surgical-grade stainless steel. Maghanap ng mga tool-less teardown na mga kakayahan. Kailangang lansagin ng iyong mga operator ang fluid path nang mabilis para sa masusing paglilinis sa pagitan ng mga batch upang maiwasan ang cross-contamination.
Smart Integration sa Factory Floor
Ang isang mataas na pagganap na tagapuno ay isang node lamang sa iyong ecosystem. Upang ma-maximize ang iyong OEE (Overall Equipment Effectiveness), dapat itong makipagkamay nang walang putol sa natitirang bahagi ng iyong linya.
Upstream, ang iyong toothpaste ay hinahalo sa isang vacuum emulsifying mixer upang maiwasan ang air entrapment. Ang paglilipat nito sa iyong Ang Toothpaste Tube Filling Machine ay nangangailangan ng sanitary lobe pump. Palagi naming isinasama ang mga sensor ng antas ng ultrasonic sa loob ng hopper ng filler. Kapag bumaba ang paste sa ibaba ng itinakdang threshold, sinenyasan ng sensor ang upstream pump upang maghatid ng mas maraming produkto. Tinitiyak ng closed-loop na komunikasyon na ito ang pare-parehong presyon ng ulo para sa tumpak na dosing.
Sa ibaba ng agos, ang ejection chute ng tagapuno ay dapat magdeposito ng mga natapos na tubo nang direkta sa isang transfer conveyor na naka-link sa isang awtomatikong cartoner. Kung ang cartoner ay masikip, ito ay dapat na agad na senyales sa tube filler upang i-pause. Kung wala ang pagsasamang ito, mapupunta ka sa daan-daang hindi naka-carton na mga tubo na nakatambak sa sahig sa loob ng ilang minuto.
Pag-troubleshoot: Isang Gabay ng Inhinyero
Kahit na ang mga premium na kagamitan ay nangangailangan ng aktibong pagpapanatili. Ang Minimizing Mean Time To Repair (MTTR) ay kung paano mo mapapanatili na kumikita ang iyong pabrika. Narito kung paano namin pinangangasiwaan ang mga karaniwang isyu sa site.
Pabagu-bagong Timbang ng Punan: Kapag nagbabago ang dosis, ito ay bihirang isang electrical glitch. Una, suriin ang iyong upstream mixer. Kung nabigo ang vacuum na i-degas ang paste, papasok ang mga air pocket sa dosing cylinder. Dahil ang air compresses at i-paste ay hindi, nakakakuha ka ng under-filled tube. Pangalawa, suriin ang iyong mga seal ng piston. Ang mga silica abrasive na nasa toothpaste ay tuluyang masisira ang Teflon o Viton O-rings. Ipagpalit ang mga ito batay sa mga oras ng pagpapatakbo, hindi kapag nabigo sila.
Mga Baluktot o Mahina na Seal: Kung bumukas ang mga seal, tingnan ang iyong mga PID temperature controller. Masyadong mababa, at ang mga layer ng PE ay hindi magbubuklod. Masyadong mataas, at ang laminate paltos. Kung ang selyo ay malakas ngunit baluktot, ang iyong istasyon ng oryentasyon ay nabigo. Siyam sa bawat sampu, ang lens ng photoelectric sensor ay nabasag ng ligaw na paste, o ang threshold ng sensitivity ay nangangailangan ng muling pagkakalibrate laban sa kulay ng background ng tubo.
Pagpili ng Tamang Manufacturer
Ang pagkuha ng makinarya na ito ay isang napakalaking pangako. Dapat mong tasahin ang Kabuuang Gastos ng Pagmamay-ari (TCO), na kinabibilangan ng downtime, mga ekstrang bahagi, at pagpapanatili sa habang-buhay ng makina. Ang mga budget-tier na machine ay kadalasang gumagamit ng proprietary electronics na imposibleng pagmulan nang lokal, na humahantong sa mga linggo ng downtime para sa isang simpleng pagkabigo ng sensor.
Palaging humingi ng mahigpit na Factory Acceptance Test (FAT) gamit ang iyong aktwal na paste at ang iyong aktwal na mga tubo. Iba ang kilos ng mga formulation sa ilalim ng pressure, at kailangan mong patunayan ang kakayahan ng makina bago ito umalis sa pasilidad ng vendor.
Ang pag-master ng oral care packaging ay nangangailangan ng perpektong balanse ng materyal na agham at mekanikal na katumpakan. Sa pamamagitan ng paglipat sa mga automated na system, tinitiyak mo ang scalability, pinoprotektahan ang iyong mga aktibong sangkap, at naghahatid ng walang kamali-mali na produkto sa consumer. Kung handa ka nang i-upgrade ang iyong linya ng produksyon, suriin ang iyong mga pangangailangan sa TPM, humiling ng solidong sanitary engineering, at pumili ng kagamitan na walang putol na pinagsama sa iyong pasilidad.
Handa nang palakihin ang iyong produksyon ng toothpaste? I-explore ang matatag, GMP-compliant na mga solusyon sa Honemix para mahanap ang eksaktong automated filling system na iniayon sa iyong formulation at output demands.
FAQ (Frequently Asked Questions)
Maaari bang hawakan ng isang awtomatikong tube filling machine ang parehong plastic at laminated tubes?
Oo. Ang mga makabagong automated system ay inengineered para mahawakan ang parehong plastic (PE/PP) at laminated (ABL/PBL) tubes. Ang pangunahing kinakailangan ay ang programmable hot air sealing technology. Dahil ang iba't ibang mga materyales ay may iba't ibang mga punto ng pagkatunaw, inaayos lamang ng operator ang PID temperature controller at ang cooling jaw pressure sa pamamagitan ng HMI upang tumugma sa mga thermal properties ng partikular na tubo.
Ano ang perpektong bilis ng pagpuno para sa isang linya ng produksyon ng toothpaste?
Ito ay ganap na nakadepende sa iyong downstream na mga limitasyon sa cartoning at dami ng benta. Para sa katamtamang laki ng mga negosyo o mga tagagawa ng kontrata na gumagawa ng madalas na pagbabago, ang isang rotary machine na nagpapatakbo ng 40 hanggang 60 tubes kada minuto ay lubos na mahusay. Ang malakihan at nakatuong mga pasilidad ay karaniwang gumagamit ng tuluy-tuloy na paggalaw na mga linear na makina na nagtutulak ng 100 hanggang 120+ na tubo kada minuto.
Paano pinangangasiwaan ng makina ang multi-color (striped) toothpaste?
Ang striped paste ay nangangailangan ng kumplikadong fluid engineering. Gumagamit ang makina ng dalawahan o triple-compartment hopper, na nagpapakain sa isang custom na concentric dosing nozzle. Ang magkahiwalay na volumetric pump ay naglalabas ng magkakaibang kulay na mga paste nang sabay-sabay sa pamamagitan ng mga hiwalay na channel sa loob ng nozzle. Ang mga kulay ay nagsasama lamang nang eksakto sa pagpasok ng mga ito sa tubo, na lumilikha ng mga matutulis na guhit nang hindi naghahalo.
Bakit kailangan ang bottom-up filling para sa toothpaste?
Ang toothpaste ay hindi kapani-paniwalang siksik. Kung ibinibigay mula sa itaas, ang mabigat na paste ay natitiklop sa sarili nito, na nahuhuli ng malalaking air void. Ibinababa ng bottom-up na pagpuno ang nozzle sa base ng walang laman na tubo at tumataas kasabay ng antas ng produkto. Pinipilit ng pisikal na pag-aalis na ito palabasin ang lahat ng hangin sa paligid, na ginagarantiyahan ang isang solid, tumpak na pagpuno.
Paano mo linisin ang isang toothpaste tube filling machine?
Ang kalinisan ay kritikal. Ang mga de-kalidad na makina ay nagtatampok ng tool-less teardown, na nagpapahintulot sa mga operator na mabilis na alisin ang hopper, rotary valve, piston cylinder, at nozzle. Ang mga 316L na hindi kinakalawang na bahaging ito ay manu-manong hinuhugasan o inilalagay sa isang tagapaghugas ng mga bahagi. Isinasama rin ng mga advanced na system ang mga kakayahan ng CIP (Clean-In-Place), na nagbibigay-daan sa mga automated na mainit na tubig at pag-flush ng detergent nang walang ganap na disassembly.
Ano ang nagiging sanhi ng pagputok ng mga tubo ng toothpaste sa selyo?
Ang mga pagsabog ng seal ay kadalasang sanhi ng tatlong bagay: labis na pagpuno sa tubo (hindi nag-iiwan ng puwang para sa pag-clamp ng mga seal jaws ng patag), maling mga setting ng thermal (ang mainit na hangin ay masyadong malamig upang makagawa ng tamang weld), o kontaminasyon ng produkto. Kung ang pneumatic cut-off valve ay pumatak na idikit sa loob ng tube tail, ang mga plastic layer ay hindi maaaring mag-bonding ng maayos, na magreresulta sa isang mahina, tumutulo na seal.