He visto formulaciones de pasta de dientes en perfecto estado arruinadas incluso antes de llegar al muelle de embarque. ¿Por qué? Mala ejecución del embalaje. La pasta de dientes no es sólo agua de menta. Es una suspensión densa y muy viscosa de abrasivos, humectantes e ingredientes activos como el fluoruro. Si lo expone al aire o utiliza el material de barrera incorrecto, se degrada rápidamente.
Para conservar estos ingredientes activos, las pastas de alta viscosidad requieren tubos laminados altamente especializados. Pero llenar estos materiales avanzados no es tan sencillo como dejar caer el producto en un embudo. Requiere equipos de envasado precisos y automatizados diseñados para manejar una reología espesa sin introducir bolsas de aire microscópicas. En esta guía, veremos el proceso desde una perspectiva de ingeniería de primera línea. Analizaremos las complejidades mecánicas de los sistemas automatizados, nos sumergiremos en las ciencias de los materiales y le brindaremos estándares prácticos para elegir el equipo de producción adecuado para escalar su fábrica.
Conclusiones clave
Los laminados no son negociables: los plásticos estándar fallan en el cuidado bucal. ABL (Laminado de barrera de aluminio) y PBL (Laminado de barrera de plástico) proporcionan la integridad estructural necesaria para proteger formulaciones sensibles.
Automatización es igual a escalabilidad: pasar a una línea automatizada aumenta drásticamente la producción y garantiza el estricto cumplimiento de GMP (buenas prácticas de fabricación) al minimizar el contacto humano.
La dinámica térmica importa: Obtener el sellado térmico correcto garantiza una cola de tubo a prueba de fugas y lista para el consumidor que sobreviva el tránsito brusco.
Apretones de manos del sistema: un relleno no funciona solo. Debe integrarse perfectamente con los mezcladores al vacío anteriores y con las estuchadoras posteriores para evitar cuellos de botella.
El estado de los envases para el cuidado bucal: un cambio en el mercado
Antes de tocar la maquinaria, debemos observar lo que está sucediendo en el mercado en general. En los últimos años, el sector del cuidado personal ha experimentado un cambio masivo hacia los envases sostenibles. Las presiones regulatorias y las demandas de los consumidores están obligando a las marcas a repensar su empaque primario.
Históricamente, los tubos de aluminio o los pesados laminados con núcleo de aluminio dominaban el pasillo de la pasta de dientes. Hoy en día, estamos viendo una transición agresiva hacia laminados plásticos avanzados (como las barreras EVOH) que cumplen estrictos mandatos de reciclabilidad. Sin embargo, no puede simplemente cambiar los materiales de los tubos y esperar que su vieja máquina llenadora funcione perfectamente. Los diferentes laminados tienen diferentes puntos de fusión térmica y memoria estructural. Comprender las propiedades de estos materiales es el primer paso para optimizar su línea de llenado.
Por qué los tubos laminados son el estándar
Para los gerentes de producción e ingenieros de empaque, las propiedades físicas del tubo dictan la configuración de la máquina. La pasta de dientes es muy sensible a los factores ambientales. La entrada de oxígeno altera químicamente el fluoruro, eliminando su eficacia anticaries. La pérdida de humedad seca los humectantes y convierte una pasta suave en un bloque sólido. Además, los agentes aromatizantes agresivos, como el aceite de menta, migrarán directamente a través de los plásticos monocapa estándar, un fenómeno conocido como 'depilación del sabor'.
Los tubos laminados resuelven esto mediante el uso de múltiples capas microscópicas para construir una fortaleza alrededor del producto.
Tubos ABL versus PBL: el análisis de ingeniería
La industria depende de dos tipos específicos de laminados. Sus características físicas impactan directamente cómo ajustamos las estaciones de calentamiento y sellado en un Máquina llenadora de tubos laminados.
ABL (laminado de barrera de aluminio): presenta un núcleo microscópico de papel de aluminio intercalado entre capas de polietileno (PE). El metal actúa como una barrera absoluta contra la luz, la humedad y el oxígeno. ABL tiene una excelente memoria de 'plegado muerto': cuando lo aprietas, permanece comprimido.
PBL (Laminado de barrera plástica): reemplaza el núcleo metálico con una barrera plástica altamente especializada, generalmente EVOH (alcohol etileno vinílico). Los tubos PBL recuperan su forma original después de apretarlos. Debido a que carecen de metal, se alinean con los objetivos modernos de 100 % de reciclabilidad.
Aquí hay una guía de referencia rápida sobre cómo se acumulan estos materiales en el piso de producción:
Tipo de material
Núcleo de barrera
Memoria estructural (apretar)
Reciclabilidad
Mejor aplicación
ABL
Lámina de aluminio
Plegado muerto (mantiene la forma)
Bajo (materiales mixtos)
Pasta de dientes tradicional, farmacia de venta libre altamente sensible
ABP
Plástico EVOH
Resiliente (vuelve bruscamente)
Alto (100% Plástico)
Cosmética moderna, marcas de cuidado bucal ecológicas.
Mecánica básica: manejo de formulaciones de alta viscosidad
La transición a sistemas automatizados requiere comprender la cinemática de las máquinas. La pasta de dientes es un fluido no newtoniano. Cuenta con una viscosidad excepcionalmente alta, generalmente entre 70.000 y 100.000 centipoise (cP). No se puede confiar simplemente en la gravedad para mover este material denso.
Para superar esta reología persistente, los equipos industriales utilizan robustas bombas de pistón de desplazamiento positivo. A diferencia de las suaves bombas peristálticas utilizadas para líquidos acuosos, una bomba de pistón de válvula rotativa aspira mecánicamente un volumen preciso de pasta en un cilindro de acero y luego lo extruye con fuerza.
En la fábrica, a menudo equipamos la tolva de la máquina con mejoras mecánicas específicas para mantener la pasta fluyendo sin problemas:
Calefacción con camisa: Utilizamos tolvas de doble pared calentadas con agua circulante. Calentar la pasta reduce ligeramente su viscosidad, mejorando el flujo sin degradar el fluoruro activo.
Agitadores: Las paletas raspadoras de baja velocidad giran dentro de la tolva. Esto evita que la pasta espesa se canalice o forme bolsas de aire antes de llegar a la bomba dosificadora.
Presurización: para formulaciones ultra espesas, sellamos la tolva e inyectamos aire comprimido estéril, forzando físicamente el producto pesado hacia el interior del cilindro.
Paso a paso: el proceso automatizado de llenado y sellado
Cuando configuro una nueva línea, miro de cerca la mesa indexadora giratoria. Impulsada por un servomotor de alto par o mecanismo de Ginebra, esta mesa mueve 'discos' (portatubos) mecanizados a medida a través de estaciones de trabajo especializadas. Repasemos el ciclo real.
Orientación de la marca ocular
Primero, se introduce un tubo vacío en el disco. Como los tubos laminados están preimpresos, deben estar perfectamente alineados. Si no es así, el logotipo de su marca se verá torcido en el estante del comercio minorista. Esto lo logramos utilizando sensores fotoeléctricos de alta velocidad y motores paso a paso. El sensor escanea el tubo giratorio en busca de un bloque de color impreso (la marca del ojo) cerca de la cola. Una vez detectado, el motor se detiene instantáneamente, bloqueando el tubo en el ángulo exacto requerido.
Dosificación de precisión: el llenado de abajo hacia arriba
Aquí es donde ocurre la magia. Cuando se manipula pasta de dientes pesada, el relleno de abajo hacia arriba es absolutamente innegociable. Si intentas dejar caer la pasta desde la parte superior del tubo, se pliega sobre sí mismo, atrapando enormes burbujas de aire.
En su lugar, una boquilla de buceo servoaccionada desciende hasta la base del tubo vacío. A medida que la bomba de pistón extruye la pasta, la boquilla se eleva lentamente, manteniéndose apenas unos milímetros por encima de la línea de producto ascendente. Este movimiento sincronizado garantiza un llenado sólido y sin aire. Al final de la carrera, una válvula de corte neumática corta bruscamente el flujo de pasta, evitando que goteos sucios contaminen el área del sello.
Sellado térmico y codificación por lotes
Para los materiales laminados, el sellado con aire caliente es el estándar indiscutible. Una boquilla especializada desciende hasta la cola abierta y lanza aire caliente controlado con precisión (normalmente entre 250 °C y 300 °C) sobre las capas internas de PE. Esto derrite el plástico internamente sin ampollar su hermosa obra de arte exterior.
A continuación, unas mordazas de refrigeración neumáticas de alta resistencia sujetan la cola derretida para cerrarla. El frío repentino solidifica el plástico, forjando una soldadura hermética. Mientras están sujetos, los bloques tipográficos de metal se presionan contra el plástico caliente, grabando en relieve el número de lote y la fecha de caducidad. Finalmente, una cuchilla giratoria recorta el borde para lograr un acabado limpio y cosmético.
Estándares aplicables para elegir su equipo
La adquisición de bienes de capital es un compromiso financiero importante. Debe mirar más allá de los folletos genéricos y evaluar las especificaciones técnicas que realmente se alinean con sus objetivos de producción. Al evaluar una Máquina automática de llenado y sellado de tubos , esto es lo que debe exigir.
Capacidad versus flexibilidad
La producción de la máquina se mide en tubos por minuto (TPM). No se limite a comprar la máquina más rápida; compre el que coincida con su cuello de botella aguas abajo.
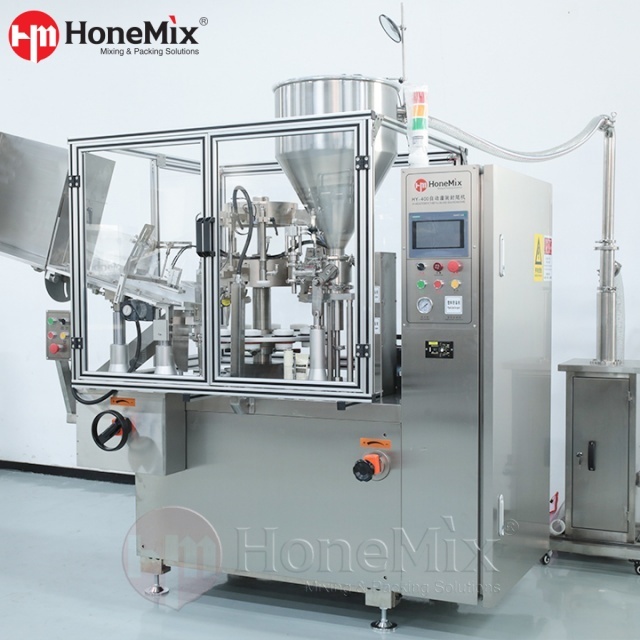
Volumen bajo a medio (30–50 TPM): ideal para fabricantes contratados o marcas emergentes. Mire sistemas como el Honemix HY-A400. Maneja de 30 a 50 unidades por minuto, ofrece un volumen de llenado de 5 a 250 ml y mantiene una precisión de ±1 %. Cuenta con una única boquilla de llenado, lo que hace que los cambios para diferentes diámetros de tubo sean increíblemente rápidos.
Líneas de alta velocidad (80–120+ TPM): diseñadas para plantas de pasta de dientes dedicadas a gran escala. Estos sistemas utilizan llenado de doble boquilla o arquitectura de movimiento continuo. Son rígidos, increíblemente rápidos, pero tardan más en cambiar.
Tecnología de sellado: aire caliente frente a ultrasonidos
Si bien el aire caliente domina el mercado de ABL/PBL, es posible que encuentre tecnología ultrasónica. Los sistemas ultrasónicos utilizan vibraciones acústicas de alta frecuencia para generar calor de fricción localizado.
Si utiliza plásticos monocapa altamente especializados o trabaja con formulaciones que contaminan constantemente el área del sello, un La máquina llenadora de tubos ultrasónica (como la Honemix HY-UTL) puede salvar vidas, ya que las ondas ultrasónicas pueden atravesar la contaminación del producto para crear un sello. Sin embargo, para los tubos de pasta de dientes laminados estándar, el aire caliente sigue siendo la opción más rápida y estéticamente más fiable.
Diseño sanitario y cumplimiento de GMP
Debido a que la pasta de dientes contiene flúor, a menudo está sujeta a las regulaciones farmacéuticas de venta libre. Su equipo debe contar con estrictos diseños sanitarios. Todas las piezas en contacto con el producto (tolvas, válvulas rotativas, boquillas) deben ser de acero inoxidable 316L de grado quirúrgico. Busque capacidades de desmontaje sin herramientas. Sus operadores deben desmantelar rápidamente la ruta del fluido para realizar una limpieza profunda entre lotes y evitar la contaminación cruzada.
Integración inteligente en la fábrica
Un relleno de alto rendimiento es sólo un nodo en su ecosistema. Para maximizar su OEE (eficacia general del equipo), debe comunicarse sin problemas con el resto de su línea.
Aguas arriba, la pasta de dientes se mezcla en un mezclador emulsionante al vacío para evitar que quede aire atrapado. Transfiriendo esto a tu La máquina llenadora de tubos de pasta de dientes requiere una bomba lobular sanitaria. Siempre integramos sensores de nivel ultrasónicos dentro de la tolva de llenado. Cuando la pasta cae por debajo de un umbral establecido, el sensor indica a la bomba aguas arriba que entregue más producto. Esta comunicación de circuito cerrado garantiza una presión de cabeza constante para una dosificación precisa.
Aguas abajo, el conducto de expulsión del llenador debe depositar los tubos terminados directamente en un transportador de transferencia conectado a una estuchadora automática. Si la estuchadora se atasca, debe indicar instantáneamente al llenador de tubos que se detenga. Sin esta integración, terminará con cientos de tubos sin embalaje amontonados en el suelo en cuestión de minutos.
Solución de problemas: una guía para ingenieros
Incluso los equipos premium requieren un mantenimiento proactivo. Minimizar el tiempo medio de reparación (MTTR) es la forma de mantener rentable su fábrica. Así es como manejamos los problemas comunes en el sitio.
Pesos de llenado inconsistentes: cuando la dosificación fluctúa, rara vez se trata de un problema eléctrico. Primero, verifique su mezclador ascendente. Si el vacío no logra desgasificar la pasta, entrarán bolsas de aire en el cilindro dosificador. Como el aire se comprime y la pasta no, se obtiene un tubo insuficientemente lleno. En segundo lugar, revise los sellos de su pistón. Los abrasivos de sílice de la pasta de dientes acabarán desgastando las juntas tóricas de teflón o vitón. Cámbielos según las horas de funcionamiento, no cuando fallen.
Sellos torcidos o débiles: si los sellos se abren de golpe, verifique sus controladores de temperatura PID. Demasiado bajo y las capas de PE no se unirán. Demasiado alto y el laminado se ampolla. Si el sello es fuerte pero torcido, su estación de orientación está fallando. Nueve de cada diez veces, la lente del sensor fotoeléctrico está manchada con pasta perdida o el umbral de sensibilidad necesita recalibrarse con respecto al color de fondo del tubo.
Elegir el fabricante adecuado
Adquirir esta maquinaria es un compromiso enorme. Debe evaluar el costo total de propiedad (TCO), que incluye el tiempo de inactividad, repuestos y mantenimiento durante la vida útil de la máquina. Las máquinas de nivel económico a menudo utilizan componentes electrónicos patentados que son imposibles de conseguir localmente, lo que genera semanas de inactividad por una simple falla del sensor.
Exija siempre una rigurosa prueba de aceptación en fábrica (FAT) utilizando su pasta y sus tubos reales. Las formulaciones se comportan de manera diferente bajo presión y es necesario demostrar la capacidad de la máquina antes de que salga de las instalaciones del proveedor.
Dominar los envases para el cuidado bucal requiere el equilibrio perfecto entre ciencia de materiales y precisión mecánica. Al pasar a sistemas automatizados, garantiza la escalabilidad, protege sus ingredientes activos y entrega un producto impecable al consumidor. Si está listo para actualizar su línea de producción, evalúe sus necesidades de TPM, exija una ingeniería sanitaria sólida y elija equipos que se integren perfectamente en sus instalaciones.
¿Listo para escalar su producción de pasta de dientes? Explore las soluciones sólidas que cumplen con GMP en Honemix para encontrar el sistema de llenado automatizado exacto adaptado a sus demandas de formulación y producción.
Preguntas frecuentes (Preguntas frecuentes)
¿Puede una máquina llenadora automática de tubos manejar tubos de plástico y laminados?
Sí. Los sistemas automatizados modernos están diseñados para manejar tubos de plástico (PE/PP) y laminados (ABL/PBL). El requisito principal es una tecnología de sellado de aire caliente programable. Dado que diferentes materiales tienen diferentes puntos de fusión, el operador simplemente ajusta el controlador de temperatura PID y la presión de la mandíbula de enfriamiento a través de la HMI para que coincida con las propiedades térmicas del tubo específico.
¿Cuál es la velocidad de llenado ideal para una línea de producción de pasta de dientes?
Depende completamente de sus límites de encartonado y del volumen de ventas. Para las empresas medianas o los fabricantes subcontratados que realizan cambios frecuentes, una máquina rotativa que ejecute de 40 a 60 tubos por minuto es muy eficiente. Las instalaciones dedicadas a gran escala suelen utilizar máquinas lineales de movimiento continuo que empujan de 100 a 120+ tubos por minuto.
¿Cómo maneja una máquina la pasta de dientes multicolor (rayada)?
La pasta rayada requiere una compleja ingeniería de fluidos. La máquina utiliza una tolva de dos o tres compartimentos que se alimenta a una boquilla dosificadora concéntrica personalizada. Bombas volumétricas separadas extruyen las pastas de diferentes colores simultáneamente a través de canales segregados dentro de la boquilla. Los colores solo se fusionan exactamente cuando entran en el tubo, creando rayas nítidas sin mezclarse.
¿Por qué es necesario el empaste de abajo hacia arriba para la pasta de dientes?
La pasta de dientes es increíblemente densa. Si se dispensa desde arriba, la pasta espesa se pliega sobre sí misma, atrapando grandes huecos de aire. El llenado ascendente baja la boquilla hasta la base del tubo vacío y sube en sincronía con el nivel del producto. Este desplazamiento físico expulsa todo el aire ambiental, lo que garantiza un llenado sólido y preciso.
¿Cómo se limpia una máquina llenadora de tubos de pasta de dientes?
El saneamiento es fundamental. Las máquinas de alta calidad cuentan con desmontaje sin herramientas, lo que permite a los operadores retirar rápidamente la tolva, la válvula giratoria, el cilindro de pistón y la boquilla. Estas piezas de acero inoxidable 316L se lavan manualmente o se colocan en una lavadora de piezas. Los sistemas avanzados también integran capacidades CIP (limpieza en el lugar), lo que permite descargas automatizadas de agua caliente y detergente sin un desmontaje completo.
¿Qué causa que los tubos de pasta de dientes revienten en el sello?
Las explosiones del sello generalmente son causadas por tres cosas: llenar demasiado el tubo (sin dejar espacio para que las mordazas del sello se sujeten), configuraciones térmicas incorrectas (el aire caliente estaba demasiado frío para forjar una soldadura adecuada) o contaminación del producto. Si la válvula de corte neumática gotea pasta en el interior de la cola del tubo, las capas de plástico no pueden unirse correctamente, lo que resulta en un sello débil y con fugas.