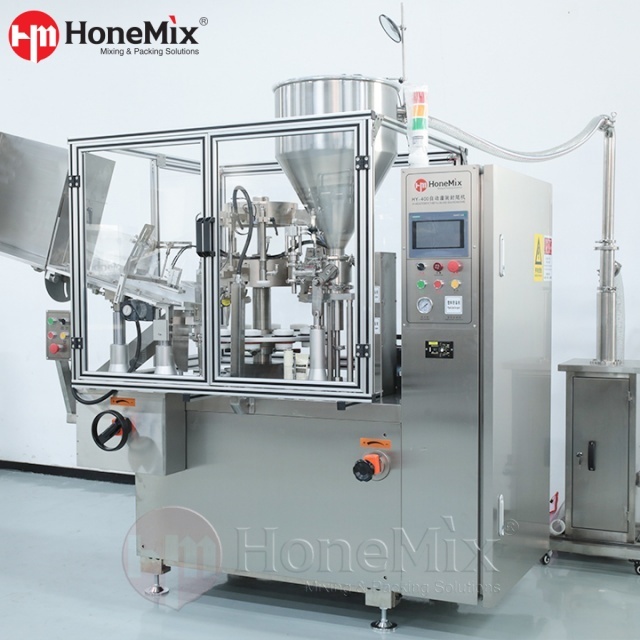
J'ai vu des formulations de dentifrices parfaitement bonnes détruites avant même qu'elles n'atteignent le quai d'expédition. Pourquoi? Mauvaise exécution de l'emballage. Le dentifrice n’est pas seulement de l’eau mentholée. Il s'agit d'une suspension dense et très visqueuse d'abrasifs, d'humectants et d'ingrédients actifs comme le fluorure. Si vous l’exposez à l’air ou utilisez le mauvais matériau barrière, il se dégrade rapidement.
Pour préserver ces principes actifs, les pâtes à haute viscosité nécessitent des tubes laminés hautement spécialisés. Mais remplir ces matériaux avancés n’est pas aussi simple que de déposer un produit dans un entonnoir. Cela nécessite un équipement d’emballage précis et automatisé conçu pour gérer une rhéologie épaisse sans introduire de poches d’air microscopiques. Dans ce guide, nous allons examiner le processus du point de vue de l'ingénierie de première ligne. Nous décomposerons les subtilités mécaniques des systèmes automatisés, plongerons dans les sciences des matériaux et vous fournirons des normes concrètes pour choisir le bon équipement de production pour faire évoluer votre usine.
Points clés à retenir
Les stratifiés ne sont pas négociables : les plastiques standards échouent dans les soins bucco-dentaires. L'ABL (Aluminum Barrier Laminate) et le PBL (Plastic Barrier Laminate) fournissent l'intégrité structurelle nécessaire pour protéger les formulations sensibles.
L'automatisation est synonyme d'évolutivité : le passage à une ligne automatisée augmente considérablement le rendement et garantit une conformité stricte aux BPF (bonnes pratiques de fabrication) en minimisant le contact humain.
La dynamique thermique est importante : une bonne étanchéité thermique garantit une queue de tube étanche et prête à l'emploi qui survit à un transit difficile.
Poignées de main système : un agent de remplissage ne fonctionne pas seul. Il doit s’intégrer parfaitement aux mélangeurs sous vide en amont et aux encartonneuses en aval pour éviter les goulots d’étranglement.
L’état de l’emballage des soins bucco-dentaires : un changement dans le marché
Avant de toucher aux machines, nous devons examiner ce qui se passe sur le marché au sens large. Au cours des dernières années, le secteur des soins personnels a connu une évolution massive vers des emballages durables. Les pressions réglementaires et les exigences des consommateurs obligent les marques à repenser leur packaging primaire.
Historiquement, les tubes en aluminium ou les stratifiés lourds à noyau d'aluminium dominaient le rayon des dentifrices. Aujourd’hui, nous assistons à une transition agressive vers des stratifiés plastiques avancés (comme les barrières EVOH) qui répondent à des exigences strictes de recyclabilité. Cependant, vous ne pouvez pas simplement échanger les matériaux de vos tubes et vous attendre à ce que votre ancienne machine de remplissage fonctionne parfaitement. Différents stratifiés ont des points de fusion thermique et une mémoire structurelle différents. Comprendre les propriétés de ces matériaux est la toute première étape pour optimiser votre ligne de remplissage.
Pourquoi les tubes laminés sont la norme
Pour les responsables de production et les ingénieurs de conditionnement, les propriétés physiques du tube dictent la configuration de la machine. Le dentifrice est très sensible aux facteurs environnementaux. La pénétration d’oxygène modifie chimiquement le fluorure, détruisant ainsi son efficacité anti-carie. La perte d’humidité assèche les humectants, transformant une pâte lisse en un bloc solide. De plus, les agents aromatisants agressifs comme l'huile de menthe poivrée migreront à travers les plastiques monocouches standards, un phénomène connu sous le nom de « scalping des arômes ».
Les tubes laminés résolvent ce problème en utilisant plusieurs couches microscopiques pour construire une forteresse autour du produit.
Tubes ABL vs PBL : la panne technique
L'industrie s'appuie sur deux types spécifiques de stratifiés. Leurs caractéristiques physiques ont un impact direct sur la façon dont nous réglons les stations de chauffage et de scellage sur un Machine de remplissage de tubes laminés.
ABL (Aluminum Barrier Laminate) : Il comporte un noyau de feuille d'aluminium microscopique pris en sandwich entre des couches de polyéthylène (PE). Le métal agit comme une barrière absolue contre la lumière, l’humidité et l’oxygène. ABL possède une excellente mémoire « dead-fold » : lorsque vous la pressez, elle reste compressée.
PBL (Plastic Barrier Laminate) : Celui-ci remplace le noyau métallique par une barrière en plastique hautement spécialisée, généralement de l'EVOH (Ethylene Vinyl Alcohol). Les tubes PBL reprennent leur forme originale après avoir été pressés. Parce qu’ils manquent de métal, ils s’alignent sur les objectifs modernes de 100 % de recyclabilité.
Voici un guide de référence rapide sur la façon dont ces matériaux s’empilent sur l’atelier de production :
Type de matériau
Noyau de barrière
Mémoire structurelle (compression)
Recyclabilité
Meilleure application
ABL
Feuille d'aluminium
Pli mort (conserve la forme)
Faible (Matériaux mélangés)
Dentifrice traditionnel, OTC pharma très sensible
PBL
EVOH Plastique
Résilient (s'enclenche)
Élevé (100 % plastique)
Cosmétiques modernes, marques de soins bucco-dentaires écologiques
Mécanique de base : gestion des formulations à haute viscosité
La transition vers des systèmes automatisés nécessite de comprendre la cinématique des machines. Le dentifrice est un fluide non newtonien. Il possède une viscosité exceptionnellement élevée, généralement comprise entre 70 000 et 100 000 centipoises (cP). Vous ne pouvez pas compter uniquement sur la gravité pour déplacer ce matériau dense.
Pour surmonter cette rhéologie tenace, les équipements industriels utilisent de robustes pompes à pistons volumétriques. Contrairement aux pompes péristaltiques douces utilisées pour les liquides aqueux, une pompe à piston à valve rotative aspire mécaniquement un volume précis de pâte dans un cylindre en acier, puis l'extrude avec force.
En usine, nous équipons souvent la trémie de la machine d'améliorations mécaniques spécifiques pour garantir un écoulement fluide de la pâte :
Chauffage à double paroi : Nous utilisons des trémies à double paroi chauffées avec de l'eau en circulation. Réchauffer la pâte réduit légèrement sa viscosité, améliorant ainsi l'écoulement sans dégrader le fluorure actif.
Agitateurs : des palettes de grattage à vitesse lente tournent à l'intérieur de la trémie. Cela évite que la pâte lourde ne canalise ou ne forme des poches d'air avant d'atteindre la pompe doseuse.
Pressurisation : pour les formulations ultra-épaisses, nous scellons la trémie et injectons de l'air comprimé stérile, forçant physiquement le produit lourd vers le bas dans le cylindre.
Étape par étape : le processus automatisé de remplissage et de scellage
Lorsque j'installe une nouvelle ligne, je regarde attentivement la table à indexation rotative. Entraînée par un servomoteur à couple élevé ou un mécanisme de Genève, cette table déplace des « rondelles » (porte-tubes) usinées sur mesure via des postes de travail spécialisés. Passons en revue le cycle réel.
Orientation des marques oculaires
Tout d’abord, un tube vide tombe dans la rondelle. Les tubes laminés étant pré-imprimés, ils doivent être parfaitement alignés. Si ce n’est pas le cas, le logo de votre marque aura l’air tordu sur les étagères des magasins. Nous y parvenons en utilisant des capteurs photoélectriques à grande vitesse et des moteurs pas à pas. Le capteur scanne le tube rotatif à la recherche d'un bloc de couleur imprimé (la marque oculaire) près de la queue. Une fois détecté, le moteur s'arrête instantanément, verrouillant le tube à l'angle exact requis.
Dosage de précision : le remplissage ascendant
C'est là que la magie opère. Lors de la manipulation de dentifrice épais, le remplissage ascendant n’est absolument pas négociable. Si vous essayez de faire tomber la pâte du haut du tube, elle se replie sur elle-même, emprisonnant d'énormes bulles d'air.
Au lieu de cela, une buse de plongée servocommandée descend jusqu’à la base du tube vide. Au fur et à mesure que la pompe à piston extrude la pâte, la buse monte lentement, restant à quelques millimètres seulement au-dessus de la ligne de produit montante. Ce mouvement synchronisé garantit un remplissage solide et sans air. En fin de course, une vanne d'arrêt pneumatique coupe brusquement le flux de pâte, empêchant ainsi les gouttes salissantes de contaminer la zone du joint.
Scellage thermique et codage par lots
Pour les matériaux stratifiés, le scellage à l’air chaud constitue la norme incontestée. Une buse spécialisée s'abaisse dans la queue ouverte, projetant de l'air chaud précisément contrôlé (généralement entre 250°C et 300°C) sur les couches internes de PE. Cela fait fondre le plastique à l’intérieur sans faire de cloques sur vos belles œuvres d’art extérieures.
Ensuite, des mâchoires de refroidissement pneumatiques robustes serrent la queue fondue pour la fermer. Le froid soudain solidifie le plastique, forgeant une soudure hermétique. Une fois serrés, les blocs de caractères métalliques s'enfoncent dans le plastique chaud, marquant ainsi votre numéro de lot et votre date de péremption. Enfin, un couteau rotatif coupe le bord pour une finition propre et cosmétique.
Normes concrètes pour choisir votre équipement
L’acquisition de biens d’équipement constitue un engagement financier majeur. Vous devez aller au-delà des brochures génériques et évaluer les spécifications techniques qui correspondent réellement à vos objectifs de production. Lors de l'évaluation d'un Machine automatique de remplissage et de scellage de tubes , voici ce que vous devriez exiger.
Capacité vs flexibilité
La production de la machine est mesurée en tubes par minute (TPM). Ne vous contentez pas d’acheter la machine la plus rapide ; achetez celui qui correspond à votre goulot d’étranglement en aval.
Volume faible à moyen (30 à 50 TPM) : Idéal pour les fabricants sous contrat ou les marques émergentes. Regardez des systèmes comme le Honemix HY-A400. Il gère 30 à 50 pièces/min, offre un volume de remplissage de 5 à 250 ml et maintient une précision de ± 1 %. Il est doté d'une seule buse de remplissage, ce qui rend les changements incroyablement rapides pour différents diamètres de tubes.
Lignes à grande vitesse (80 à 120+ TPM) : conçues pour les usines de dentifrice dédiées à grande échelle. Ces systèmes utilisent un remplissage à double buse ou une architecture à mouvement continu. Ils sont rigides, incroyablement rapides, mais mettent plus de temps à changer.
Technologie d'étanchéité : air chaud ou ultrasons
Alors que l’air chaud domine le marché des ABL/PBL, vous pourriez rencontrer la technologie des ultrasons. Les systèmes à ultrasons utilisent des vibrations acoustiques à haute fréquence pour générer une chaleur de friction localisée.
Si vous utilisez des plastiques monocouches hautement spécialisés ou si vous utilisez des formulations qui contaminent constamment la zone du joint, un La machine de remplissage de tubes à ultrasons (comme la Honemix HY-UTL) peut vous sauver la vie, car les ondes ultrasonores peuvent couper la contamination du produit pour créer un joint. Cependant, pour les tubes de dentifrice laminés standards, l’air chaud reste le choix le plus rapide et le plus esthétiquement fiable.
Conception sanitaire et conformité BPF
Étant donné que le dentifrice contient du fluor, il relève souvent de la réglementation pharmaceutique en vente libre. Votre équipement doit présenter des conceptions sanitaires strictes. Toutes les pièces en contact avec le produit (trémies, vannes rotatives, buses) doivent être en acier inoxydable de qualité chirurgicale 316L. Recherchez des capacités de démontage sans outil. Vos opérateurs doivent démonter rapidement le chemin du fluide pour un nettoyage approfondi entre les lots afin d'éviter toute contamination croisée.
Intégration intelligente dans l'usine
Un remplisseur haute performance n’est qu’un nœud de votre écosystème. Pour maximiser votre OEE (Overall Equipment Effectiveness), il doit établir une liaison transparente avec le reste de votre ligne.
En amont, votre dentifrice est mélangé dans un mélangeur émulsionnant sous vide pour éviter l'emprisonnement d'air. Transférer ceci sur votre La machine de remplissage de tubes de dentifrice nécessite une pompe à lobes sanitaire. Nous intégrons toujours des capteurs de niveau à ultrasons à l'intérieur de la trémie de la remplisseuse. Lorsque la pâte descend en dessous d'un seuil défini, le capteur signale à la pompe en amont de délivrer plus de produit. Cette communication en boucle fermée garantit une pression de tête constante pour un dosage précis.
En aval, la goulotte d'éjection de la remplisseuse doit déposer les tubes finis directement sur un convoyeur de transfert relié à une encartonneuse automatique. Si l'encartonneuse se bloque, elle doit immédiatement signaler au remplisseur de tubes de faire une pause. Sans cette intégration, vous vous retrouverez avec des centaines de tubes non cartonnés empilés sur le sol en quelques minutes.
Dépannage : guide de l'ingénieur
Même les équipements haut de gamme nécessitent une maintenance proactive. La réduction du temps moyen de réparation (MTTR) est la manière dont vous maintiendrez la rentabilité de votre usine. Voici comment nous traitons les problèmes courants sur site.
Poids de remplissage incohérents : Lorsque le dosage fluctue, il s’agit rarement d’un problème électrique. Tout d’abord, vérifiez votre mélangeur en amont. Si le vide ne parvient pas à dégazer la pâte, des poches d'air entreront dans le cylindre de dosage. Puisque l’air se comprime et que la pâte ne le fait pas, vous obtenez un tube sous-rempli. Deuxièmement, vérifiez les joints de votre piston. Les abrasifs à base de silice contenus dans le dentifrice finiront par user les joints toriques en téflon ou en Viton. Remplacez-les en fonction des heures de fonctionnement, et non en cas de panne.
Joints tordus ou faibles : Si les joints s'ouvrent, vérifiez vos contrôleurs de température PID. Trop bas et les couches de PE ne adhéreront pas. Trop haut, et le stratifié présente des cloques. Si le sceau est solide mais tordu, votre station d'orientation est défaillante. Neuf fois sur dix, la lentille du capteur photoélectrique est tachée de pâte parasite ou le seuil de sensibilité doit être recalibré par rapport à la couleur de fond du tube.
Choisir le bon fabricant
L’acquisition de ces machines représente un engagement massif. Vous devez évaluer le coût total de possession (TCO), qui comprend les temps d'arrêt, les pièces de rechange et la maintenance tout au long de la durée de vie de la machine. Les machines économiques utilisent souvent des composants électroniques propriétaires impossibles à trouver localement, ce qui entraîne des semaines d'arrêt pour une simple panne de capteur.
Exigez toujours un test d'acceptation en usine (FAT) rigoureux en utilisant votre pâte réelle et vos tubes réels. Les formulations se comportent différemment sous pression et vous devez prouver les capacités de la machine avant qu'elle ne quitte les installations du fournisseur.
La maîtrise de l’emballage des soins bucco-dentaires nécessite l’équilibre parfait entre la science des matériaux et la précision mécanique. En passant à des systèmes automatisés, vous garantissez l’évolutivité, protégez vos ingrédients actifs et livrez un produit impeccable au consommateur. Si vous êtes prêt à mettre à niveau votre ligne de production, évaluez vos besoins en TPM, exigez une ingénierie sanitaire solide et choisissez un équipement qui s'intègre parfaitement à votre installation.
Prêt à augmenter votre production de dentifrice ? Découvrez les solutions robustes et conformes aux BPF chez Honemix pour trouver le système de remplissage automatisé exact adapté à vos exigences de formulation et de rendement.
FAQ (Foire aux questions)
Une machine de remplissage de tubes automatique peut-elle gérer à la fois des tubes en plastique et des tubes laminés ?
Oui. Les systèmes automatisés modernes sont conçus pour gérer les tubes en plastique (PE/PP) et laminés (ABL/PBL). L’exigence principale est une technologie de scellage à air chaud programmable. Étant donné que différents matériaux ont des points de fusion différents, l'opérateur ajuste simplement le contrôleur de température PID et la pression de la mâchoire de refroidissement via l'IHM pour correspondre aux propriétés thermiques du tube spécifique.
Quelle est la vitesse de remplissage idéale pour une ligne de production de dentifrice ?
Cela dépend entièrement de vos limites d’emballage en aval et de votre volume de ventes. Pour les entreprises de taille moyenne ou les sous-traitants effectuant des changements fréquents, une machine rotative fonctionnant entre 40 et 60 tubes par minute est très efficace. Les installations dédiées à grande échelle utilisent généralement des machines linéaires à mouvement continu poussant de 100 à plus de 120 tubes par minute.
Comment une machine gère-t-elle le dentifrice multicolore (rayé) ?
La pâte rayée nécessite une ingénierie fluide complexe. La machine utilise une trémie à double ou triple compartiment, alimentant une buse de dosage concentrique personnalisée. Des pompes volumétriques séparées extrudent simultanément les pâtes de différentes couleurs à travers des canaux séparés à l'intérieur de la buse. Les couleurs fusionnent exactement au moment où elles entrent dans le tube, créant des rayures nettes sans se mélanger.
Pourquoi le remplissage ascendant est-il nécessaire pour le dentifrice ?
Le dentifrice est incroyablement dense. Si elle est distribuée par le haut, la pâte épaisse se replie sur elle-même, emprisonnant de grands vides d'air. Le remplissage ascendant abaisse la buse jusqu'à la base du tube vide et monte en synchronisation avec le niveau du produit. Ce déplacement physique chasse tout l'air ambiant, garantissant un remplissage solide et précis.
Comment nettoyer une machine de remplissage de tubes de dentifrice ?
L’assainissement est essentiel. Les machines de haute qualité se démontent sans outil, permettant aux opérateurs de retirer rapidement la trémie, la vanne rotative, le cylindre à piston et la buse. Ces pièces en inox 316L sont lavées manuellement ou placées dans une laveuse de pièces. Les systèmes avancés intègrent également des capacités CIP (Clean-In-Place), permettant des rinçages automatisés à l'eau chaude et au détergent sans démontage complet.
Qu’est-ce qui fait que les tubes de dentifrice éclatent au niveau du joint ?
Les éclats de joint sont généralement causés par trois choses : un remplissage excessif du tube (ne laissant aucune place aux mâchoires du joint pour se serrer à plat), des réglages thermiques incorrects (l'air chaud était trop froid pour forger une soudure appropriée) ou une contamination du produit. Si la vanne d'arrêt pneumatique fait couler de la pâte sur l'intérieur de la queue du tube, les couches de plastique ne peuvent pas adhérer correctement, ce qui entraîne un joint faible et qui fuit.
Téléphone:+86- 18688638225
E-mail:
info@honemachine.com WhatsApp:
+86 18688638225 Ajouter : No.119, avenue Gaozeng, ville de Renhe, district de Baiyun, 510470, ville de Guangzhou, RPC