Ik heb perfect goede tandpastaformuleringen zien verpesten voordat ze zelfs maar het scheepsdok bereikten. Waarom? Slechte uitvoering van de verpakking. Tandpasta is niet alleen muntwater. Het is een dichte, zeer viskeuze suspensie van schuurmiddelen, bevochtigingsmiddelen en actieve ingrediënten zoals fluoride. Als u het blootstelt aan lucht of het verkeerde barrièremateriaal gebruikt, wordt het snel afgebroken.
Om deze actieve ingrediënten te behouden, vereisen pasta's met een hoge viscositeit zeer gespecialiseerde gelamineerde buizen. Maar het vullen van deze geavanceerde materialen is niet zo eenvoudig als het product in een trechter laten vallen. Het vereist nauwkeurige, geautomatiseerde verpakkingsapparatuur die is ontworpen om dikke reologie te verwerken zonder microscopisch kleine luchtzakken te introduceren. In deze gids gaan we het proces vanuit een eerstelijns technisch perspectief bekijken. We ontrafelen de mechanische complexiteit van geautomatiseerde systemen, duiken in de materiaalwetenschappen en geven u bruikbare normen voor het kiezen van de juiste productieapparatuur om uw fabrieksvloer te schalen.
Belangrijkste afhaalrestaurants
Laminaten zijn niet onderhandelbaar: standaard kunststoffen falen in de mondverzorging. ABL (Aluminium Barrier Laminate) en PBL (Plastic Barrier Laminate) bieden de structurele integriteit die nodig is om gevoelige formuleringen te beschermen.
Automatisering staat gelijk aan schaalbaarheid: De overstap naar een geautomatiseerde lijn verhoogt de output drastisch en zorgt voor strikte GMP-naleving (Good Manufacturing Practice) door menselijk contact te minimaliseren.
Thermische dynamiek is belangrijk: Een goede thermische afdichting garandeert een lekvrije, gebruiksklare buisstaart die een ruige doorvoer overleeft.
Systeemhandshakes: Een filler werkt niet alleen. Het moet naadloos kunnen worden geïntegreerd met stroomopwaartse vacuümmixers en stroomafwaartse kartonneermachines om knelpunten te voorkomen.
De stand van zaken op het gebied van mondverzorgingsverpakkingen: een verschuiving op de markt
Voordat we aan de machines beginnen, moeten we kijken naar wat er op de bredere markt gebeurt. De afgelopen jaren heeft de persoonlijke verzorgingssector een enorme verschuiving naar duurzame verpakkingen doorgemaakt. De druk van de regelgeving en de eisen van de consument dwingen merken om hun primaire verpakkingen te heroverwegen.
Historisch gezien domineerden aluminium buizen of zware laminaten met een aluminium kern het tandpastapad. Tegenwoordig zien we een agressieve transitie naar geavanceerde plastic laminaten (zoals EVOH-barrières) die voldoen aan strikte recycleerbaarheidsmandaten. U kunt echter niet zomaar buismateriaal verwisselen en verwachten dat uw oude vulmachine perfect werkt. Verschillende laminaten hebben verschillende thermische smeltpunten en structureel geheugen. Het begrijpen van deze materiaaleigenschappen is de allereerste stap in het optimaliseren van uw afvullijn.
Waarom gelamineerde buizen de standaard zijn
Voor productiemanagers en verpakkingsingenieurs bepalen de fysieke eigenschappen van de buis de opstelling van de machine. Tandpasta is zeer gevoelig voor omgevingsfactoren. Het binnendringen van zuurstof verandert fluoride chemisch, waardoor de anti-gaatjeseffectiviteit wordt tenietgedaan. Door vochtverlies drogen bevochtigingsmiddelen uit, waardoor een gladde pasta in een stevig blok verandert. Bovendien zullen agressieve smaakstoffen zoals pepermuntolie dwars door standaard enkellaags plastic migreren, een fenomeen dat bekend staat als 'smaak scalperen'.
Gelamineerde buizen lossen dit op door meerdere microscopische lagen te gebruiken om een fort rond het product te bouwen.
ABL versus PBL-buizen: de technische analyse
De industrie vertrouwt op twee specifieke soorten laminaten. Hun fysieke kenmerken hebben een directe invloed op de manier waarop we de verwarmings- en afdichtingsstations afstemmen op een Gelamineerde buisvulmachine.
ABL (Aluminium Barrier Laminate): Dit bestaat uit een microscopische kern van aluminiumfolie, ingeklemd tussen polyethyleen (PE) lagen. Het metaal fungeert als een absolute barrière tegen licht, vocht en zuurstof. ABL heeft een uitstekend 'dead-fold'-geheugen: als je erin knijpt, blijft het ingedrukt.
PBL (Plastic Barrier Laminate): Dit vervangt de metalen kern door een zeer gespecialiseerde plastic barrière, meestal EVOH (Ethylene Vinyl Alcohol). PBL-buizen stuiteren na het samenknijpen terug naar hun oorspronkelijke vorm. Omdat ze geen metaal bevatten, sluiten ze aan bij de moderne doelstellingen van 100% recycleerbaarheid.
Hier is een korte handleiding voor hoe deze materialen zich op de productievloer opstapelen:
Materiaaltype
Barrière kern
Structureel geheugen (squeeze)
Recycleerbaarheid
Beste applicatie
ABL
Aluminiumfolie
Dode vouw (vormvast)
Laag (gemengde materialen)
Traditionele tandpasta, zeer gevoelige OTC-pharma
PBL
EVOH-kunststof
Veerkrachtig (knapt terug)
Hoog (100% kunststof)
Moderne cosmetica, milieuvriendelijke mondverzorgingsmerken
Kernmechanica: omgaan met formuleringen met hoge viscositeit
De overgang naar geautomatiseerde systemen vereist inzicht in de machinekinematica. Tandpasta is een niet-Newtoniaanse vloeistof. Het beschikt over een uitzonderlijk hoge viscositeit, meestal tussen 70.000 en 100.000 centipoise (cP). Je kunt niet alleen op de zwaartekracht vertrouwen om dit dichte materiaal te verplaatsen.
Om deze hardnekkige reologie te overwinnen, maakt industriële apparatuur gebruik van robuuste zuigerpompen met positieve verplaatsing. In tegenstelling tot zachte peristaltische pompen die worden gebruikt voor waterige vloeistoffen, zuigt een zuigerpomp met roterende klep mechanisch een precies volume pasta in een stalen cilinder en extrudeert deze vervolgens met kracht.
Op de fabrieksvloer rusten we de trechter van de machine vaak uit met specifieke mechanische verbeteringen om de pasta soepel te laten stromen:
Verwarming met mantel: We gebruiken dubbelwandige trechters die worden verwarmd met circulerend water. Door de pasta te verwarmen wordt de viscositeit enigszins verlaagd, waardoor de vloei verbetert zonder het actieve fluoride aan te tasten.
Roerwerken: Langzaam draaiende schraappeddels draaien in de trechter. Dit voorkomt dat de zware pasta kanaliseert of luchtbellen vormt voordat deze de doseerpomp bereikt.
Drukverhoging: Voor ultradikke formuleringen sluiten we de trechter af en injecteren we steriele perslucht, waardoor het zware product fysiek in de cilinder wordt gedrukt.
Stap voor stap: het geautomatiseerde vul- en sluitproces
Wanneer ik een nieuwe lijn opzet, kijk ik goed naar de roterende indexeringstafel. Aangedreven door een servomotor met hoog koppel of een Genève-mechanisme, verplaatst deze tafel op maat gemaakte 'pucks' (buishouders) door gespecialiseerde werkstations. Laten we de eigenlijke cyclus eens doornemen.
Oriëntatie van oogmerken
Eerst valt er een leeg buisje in de puck. Omdat gelamineerde kokers voorbedrukt zijn, moeten ze perfect uitgelijnd zijn. Als dat niet het geval is, ziet uw merklogo er scheef uit in het winkelschap. Dit bereiken we met behulp van snelle foto-elektrische sensoren en stappenmotoren. De sensor scant de roterende buis op zoek naar een gedrukt kleurenblok (de oogmarkering) nabij de staart. Eenmaal gedetecteerd, stopt de motor onmiddellijk, waardoor de buis in de exact gewenste hoek wordt vergrendeld.
Precisiedosering: de bottom-up vulling
Dit is waar de magie gebeurt. Bij het hanteren van zware tandpasta is het vullen van onderaf absoluut niet onderhandelbaar. Als je de pasta via de bovenkant van de tube probeert te laten vallen, vouwt deze over zichzelf heen, waardoor enorme luchtbellen worden vastgehouden.
In plaats daarvan daalt een servoaangedreven duikmondstuk helemaal naar de onderkant van de lege buis. Terwijl de zuigerpomp de pasta extrudeert, stijgt het mondstuk langzaam en blijft slechts enkele millimeters boven de stijgende productlijn. Deze gesynchroniseerde beweging garandeert een solide, luchtvrije vulling. Aan het einde van de slag snijdt een pneumatische afsluitklep de pastastroom scherp af, waardoor wordt voorkomen dat rommelige druppels het afdichtingsgebied vervuilen.
Thermische afdichting en batchcodering
Voor gelamineerde materialen is heteluchtafdichting de onbetwiste standaard. Een gespecialiseerd mondstuk zakt in de open staart en blaast nauwkeurig gecontroleerde hete lucht (doorgaans 250 °C tot 300 °C) op de binnenste PE-lagen. Hierdoor smelt het plastic inwendig zonder dat er blaren ontstaan in uw prachtige exterieurkunstwerk.
Vervolgens klemmen zware pneumatische koelkaken de gesmolten staart dicht. De plotselinge kou stolt het plastic en smeedt een hermetische las. Terwijl ze vastgeklemd zitten, drukken de metalen letterblokken in het warme plastic, waardoor je batchnummer en de vervaldatum in reliëf worden weergegeven. Ten slotte snijdt een roterend mes de rand af voor een schone, cosmetische afwerking.
Bruikbare normen voor het kiezen van uw apparatuur
De aanschaf van kapitaalgoederen is een grote financiële verplichting. U moet verder kijken dan generieke brochures en technische specificaties evalueren die daadwerkelijk aansluiten bij uw productiedoelstellingen. Bij het beoordelen van een Automatische buisvul- en sluitmachine , dit is wat u zou moeten eisen.
Capaciteit versus flexibiliteit
De machineproductie wordt gemeten in buizen per minuut (TPM). Koop niet alleen de snelste machine; koop degene die past bij uw stroomafwaartse knelpunt.
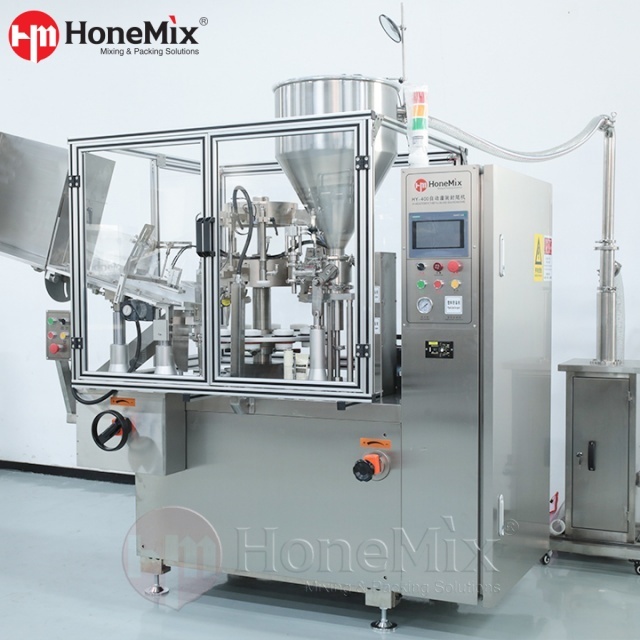
Laag tot gemiddeld volume (30–50 TPM): Ideaal voor contractfabrikanten of opkomende merken. Kijk naar systemen als de Honemix HY-A400. Het verwerkt 30-50 stuks/min, biedt een vulvolume van 5-250 ml en behoudt een nauwkeurigheid van ±1%. Het beschikt over een enkel vulmondstuk, waardoor het wisselen voor verschillende buisdiameters ongelooflijk snel gaat.
Hogesnelheidslijnen (80–120+ TPM): Ontworpen voor speciale, grootschalige tandpastafabrieken. Deze systemen maken gebruik van dubbele spuitmondvulling of continue bewegingsarchitectuur. Ze zijn stijf, ongelooflijk snel, maar het duurt langer om over te schakelen.
Afdichtingstechnologie: hete lucht versus ultrasoon
Hoewel hete lucht de ABL/PBL-markt domineert, kunt u te maken krijgen met ultrasone technologie. Ultrasone systemen maken gebruik van hoogfrequente akoestische trillingen om plaatselijke wrijvingswarmte te genereren.
Als u zeer gespecialiseerde enkellaagse kunststoffen gebruikt of te maken heeft met formuleringen die voortdurend het afdichtingsgebied vervuilen, Ultrasone buisvulmachine (zoals de Honemix HY-UTL) kan een redder in nood zijn, omdat ultrasone golven door productverontreiniging kunnen snijden om een afdichting te creëren. Voor standaard gelamineerde tandpastatubes blijft hete lucht echter de snelste en meest esthetisch betrouwbare keuze.
Sanitair ontwerp en GMP-naleving
Omdat tandpasta fluoride bevat, valt het vaak onder de farmaceutische OTC-regelgeving. Uw apparatuur moet een strikt sanitair ontwerp hebben. Alle onderdelen die in contact komen met het product (trechters, roterende kleppen, mondstukken) moeten van 316L roestvrij staal van chirurgische kwaliteit zijn. Zoek naar demontagemogelijkheden zonder gereedschap. Uw operators moeten het vloeistofpad snel demonteren voor een grondige reiniging tussen batches om kruisbesmetting te voorkomen.
Slimme integratie op de fabrieksvloer
Een hoogwaardig vulmiddel is slechts één knooppunt in uw ecosysteem. Om uw OEE (Overall Equipment Effectiveness) te maximaliseren, moet deze naadloos aansluiten bij de rest van uw lijn.
Stroomopwaarts wordt uw tandpasta gemengd in een vacuüm-emulgerende mixer om luchtinsluiting te voorkomen. Dit overbrengen naar uw Tandpastabuisvulmachine vereist een sanitaire lobbenpomp. We integreren altijd ultrasone niveausensoren in de vultrechter. Wanneer de pasta onder een ingestelde drempel zakt, geeft de sensor de stroomopwaartse pomp een signaal om meer product te leveren. Deze gesloten-luscommunicatie zorgt voor een consistente kopdruk voor nauwkeurige dosering.
Stroomafwaarts moet de uitwerpgoot van de vuller de afgewerkte buizen rechtstreeks op een transportband plaatsen die is gekoppeld aan een automatische kartonneermachine. Als de kartonnerer vastloopt, moet deze onmiddellijk een signaal geven aan de buizenvuller om te pauzeren. Zonder deze integratie zul je binnen enkele minuten honderden niet-gekartoneerde buizen op de vloer hebben liggen.
Problemen oplossen: een handleiding voor ingenieurs
Zelfs hoogwaardige apparatuur vereist proactief onderhoud. Door de Mean Time To Repair (MTTR) te minimaliseren, houdt u uw fabriek winstgevend. Hier leest u hoe wij veelvoorkomende problemen op locatie aanpakken.
Inconsistente vulgewichten: Wanneer de dosering fluctueert, is dit zelden een elektrisch probleem. Controleer eerst uw stroomopwaartse mixer. Als het vacuüm er niet in slaagt de pasta te ontgassen, zullen er luchtzakken in de doseercilinder terechtkomen. Omdat luchtcompressen en pasta niet werken, krijg je een ondergevulde buis. Ten tweede, controleer uw zuigerafdichtingen. De silica-schuurmiddelen in tandpasta zullen uiteindelijk Teflon- of Viton-O-ringen verslijten. Wissel ze uit op basis van operationele uren, niet wanneer ze defect raken.
Scheve of zwakke afdichtingen: Als de afdichtingen openspringen, controleer dan uw PID-temperatuurregelaars. Te laag en de PE-lagen hechten niet. Te hoog en het laminaat blaast. Als de afdichting sterk maar krom is, faalt uw oriëntatiestation. Negen van de tien keer is de lens van de foto-elektrische sensor besmeurd met losse pasta, of moet de gevoeligheidsdrempel opnieuw worden gekalibreerd ten opzichte van de achtergrondkleur van de buis.
Het kiezen van de juiste fabrikant
De aanschaf van deze machines is een enorme verplichting. U moet de Total Cost of Ownership (TCO) beoordelen, inclusief stilstand, reserveonderdelen en onderhoud gedurende de levensduur van de machine. Machines uit het budgetsegment maken vaak gebruik van eigen elektronica die onmogelijk lokaal te verkrijgen is, wat leidt tot wekenlange stilstand vanwege een eenvoudige sensorstoring.
Eis altijd een strenge Factory Acceptance Test (FAT) met behulp van uw echte pasta en uw echte tubes. Formuleringen gedragen zich anders onder druk, en u moet de capaciteiten van de machine bewijzen voordat deze ooit de fabriek van de leverancier verlaat.
Het beheersen van mondverzorgingsverpakkingen vereist de perfecte balans tussen materiaalkunde en mechanische precisie. Door over te stappen op geautomatiseerde systemen zorgt u voor schaalbaarheid, beschermt u uw actieve ingrediënten en levert u een onberispelijk product aan de consument. Als u klaar bent om uw productielijn te upgraden, evalueer dan uw TPM-behoeften, eis solide sanitaire techniek en kies apparatuur die naadloos in uw faciliteit kan worden geïntegreerd.
Klaar om uw tandpastaproductie op te schalen? Ontdek de robuuste, GMP-conforme oplossingen bij Honemix om het exacte geautomatiseerde vulsysteem te vinden dat is afgestemd op uw formulerings- en outputvereisten.
FAQ (veelgestelde vragen)
Kan één automatische buizenvulmachine zowel plastic als gelamineerde buizen verwerken?
Ja. Moderne geautomatiseerde systemen zijn ontworpen om zowel kunststof (PE/PP) als gelamineerde (ABL/PBL) buizen te verwerken. De kernvereiste is programmeerbare heteluchtafdichtingstechnologie. Omdat verschillende materialen verschillende smeltpunten hebben, past de operator eenvoudigweg de PID-temperatuurregelaar en de koelkaakdruk via de HMI aan, zodat deze overeenkomen met de thermische eigenschappen van de specifieke buis.
Wat is de ideale vulsnelheid voor een tandpastaproductielijn?
Het hangt volledig af van uw downstream-kartonlimieten en verkoopvolume. Voor middelgrote ondernemingen of contractfabrikanten die regelmatig wisselen, is een rotatiemachine met 40 tot 60 buizen per minuut zeer efficiënt. Grootschalige, speciale faciliteiten maken doorgaans gebruik van lineaire machines met continue beweging die 100 tot 120+ buizen per minuut voortduwen.
Hoe gaat een machine om met meerkleurige (gestreepte) tandpasta?
Gestreepte pasta vereist complexe vloeistoftechniek. De machine maakt gebruik van een trechter met twee of drie compartimenten, die wordt ingevoerd in een op maat gemaakt concentrisch doseermondstuk. Afzonderlijke volumetrische pompen extruderen de verschillende gekleurde pasta's gelijktijdig via gescheiden kanalen in het mondstuk. De kleuren smelten pas precies samen als ze de tube binnenkomen, waardoor scherpe strepen ontstaan zonder dat ze in elkaar overlopen.
Waarom is het vullen van onderaf nodig voor tandpasta?
Tandpasta is ongelooflijk compact. Als de zware pasta van bovenaf wordt afgegeven, vouwt hij zich over zichzelf heen, waardoor grote luchtbellen worden opgesloten. Bij het van onderaf vullen wordt het mondstuk naar de bodem van de lege buis gebracht en stijgt het synchroon met het productniveau. Deze fysieke verplaatsing dwingt alle omgevingslucht naar buiten, waardoor een solide, nauwkeurige vulling wordt gegarandeerd.
Hoe maak je een vulmachine voor tandpastatubes schoon?
Sanitaire voorzieningen zijn van cruciaal belang. Machines van hoge kwaliteit kunnen zonder gereedschap worden afgebroken, waardoor operators snel de trechter, de roterende klep, de zuigercilinder en het mondstuk kunnen verwijderen. Deze 316L roestvrijstalen onderdelen worden handmatig gewassen of in een onderdelenwasmachine geplaatst. Geavanceerde systemen integreren ook CIP-mogelijkheden (Clean-In-Place), waardoor geautomatiseerde spoelingen van warm water en reinigingsmiddel mogelijk zijn zonder volledige demontage.
Wat zorgt ervoor dat tandpastatubes barsten bij de afdichting?
Het barsten van seals wordt meestal veroorzaakt door drie dingen: het overvullen van de buis (waardoor er geen ruimte overblijft voor de sealkaken om plat te klemmen), onjuiste thermische instellingen (de hete lucht was te koud om een goede las te smeden) of productverontreiniging. Als de pneumatische afsluitklep pasta op de binnenkant van de buisstaart druppelt, kunnen de kunststoflagen niet goed hechten, wat resulteert in een zwakke, lekkende afdichting.