
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 01-09-2026 المنشأ: موقع


لقد رأيت تركيبات معجون أسنان جيدة تمامًا تدمر قبل أن تصل إلى رصيف الشحن. لماذا؟ سوء تنفيذ التغليف. معجون الأسنان ليس مجرد ماء بالنعناع. وهو عبارة عن معلق كثيف ولزج للغاية من المواد الكاشطة والمرطبات والمكونات النشطة مثل الفلورايد. إذا عرضتها للهواء أو استخدمت مادة عازلة خاطئة، فإنها تتحلل بسرعة.
وللحفاظ على هذه المكونات النشطة، تتطلب المعاجين عالية اللزوجة أنابيب مغلفة عالية التخصص. لكن ملء هذه المواد المتقدمة ليس بسيطًا مثل إسقاط المنتج في القمع. إنها تتطلب معدات تعبئة آلية دقيقة مصممة للتعامل مع الريولوجيا السميكة دون إدخال جيوب هوائية مجهرية. في هذا الدليل، سننظر إلى العملية من منظور هندسي أمامي. سنقوم بتفكيك التعقيدات الميكانيكية للأنظمة الآلية، والتعمق في علوم المواد، ونمنحك معايير قابلة للتنفيذ لاختيار معدات الإنتاج المناسبة لتوسيع نطاق مصنعك.
الشرائح غير قابلة للتفاوض: تفشل المواد البلاستيكية القياسية في العناية بالفم. توفر ABL (صفائح حاجز الألومنيوم) وPBL (صفائح حاجز البلاستيك) السلامة الهيكلية اللازمة لحماية التركيبات الحساسة.
الأتمتة تساوي قابلية التوسع: يؤدي الانتقال إلى خط آلي إلى تعزيز الإنتاج بشكل كبير ويضمن الامتثال الصارم لممارسات التصنيع الجيدة (GMP) عن طريق تقليل الاتصال البشري.
أهمية الديناميكيات الحرارية: يضمن الحصول على الختم الحراري بشكل صحيح وجود ذيل أنبوبي مانع للتسرب وجاهز للمستهلك ينجو من النقل القاسي.
مصافحة النظام: الحشو لا يعمل بمفرده. يجب أن تتكامل بسلاسة مع خلاطات التفريغ الأولية وآلات تعبئة الكرتون النهائية لمنع الاختناقات.
قبل أن نتطرق إلى الآلات، نحتاج إلى إلقاء نظرة على ما يحدث في السوق الأوسع. على مدى السنوات القليلة الماضية، شهد قطاع العناية الشخصية تحولاً هائلاً نحو التغليف المستدام. تجبر الضغوط التنظيمية وطلبات المستهلكين العلامات التجارية على إعادة التفكير في عبواتها الأساسية.
تاريخيًا، سيطرت أنابيب الألومنيوم أو شرائح الألمنيوم الثقيلة على ممر معجون الأسنان. اليوم، نشهد تحولًا قويًا نحو الشرائح البلاستيكية المتقدمة (مثل حواجز EVOH) التي تلبي متطلبات إعادة التدوير الصارمة. ومع ذلك، لا يمكنك فقط تبديل مواد الأنبوب وتوقع أن تعمل آلة التعبئة القديمة الخاصة بك بشكل مثالي. تتمتع الشرائح المختلفة بنقاط انصهار حرارية وذاكرة هيكلية مختلفة. إن فهم خصائص المواد هذه هو الخطوة الأولى في تحسين خط التعبئة الخاص بك.
بالنسبة لمديري الإنتاج ومهندسي التعبئة والتغليف، فإن الخصائص الفيزيائية للأنبوب تملي إعداد الجهاز. معجون الأسنان حساس للغاية للعوامل البيئية. يؤدي دخول الأكسجين إلى تغيير الفلورايد كيميائيًا، مما يؤدي إلى القضاء على فعاليته المضادة للتجويف. يؤدي فقدان الرطوبة إلى تجفيف المرطبات، مما يحول المعجون الناعم إلى كتلة صلبة. علاوة على ذلك، فإن عوامل النكهة العدوانية، مثل زيت النعناع، ستنتقل مباشرةً عبر المواد البلاستيكية القياسية أحادية الطبقة، وهي ظاهرة تُعرف باسم 'سلخ فروة الرأس بالنكهة'.
تحل الأنابيب المصفحة هذه المشكلة عن طريق استخدام طبقات مجهرية متعددة لبناء حصن حول المنتج.
تعتمد الصناعة على نوعين محددين من الشرائح. تؤثر خصائصها الفيزيائية بشكل مباشر على كيفية ضبط محطات التسخين والختم على أ آلة تعبئة الأنبوب الرقائقي.
ABL (صفائح حاجز الألومنيوم): تتميز هذه الطبقة بوجود قلب من رقائق الألومنيوم المجهرية يقع بين طبقات البولي إيثيلين (PE). يعمل المعدن كحاجز مطلق للضوء والرطوبة والأكسجين. يتمتع ABL بذاكرة 'ميتة الطية' ممتازة - فعندما تضغط عليها، تظل مضغوطة.
PBL (طبقة حاجز بلاستيكي): يستبدل هذا المعدن النواة المعدنية بحاجز بلاستيكي عالي التخصص، عادةً ما يكون EVOH (كحول فينيل الإيثيلين). تعود أنابيب PBL إلى شكلها الأصلي بعد الضغط عليها. ونظرًا لافتقارها إلى المعدن، فإنها تتماشى مع أهداف إعادة التدوير الحديثة بنسبة 100%.
فيما يلي دليل مرجعي سريع لكيفية تكديس هذه المواد في أرضية الإنتاج:
نوع المادة |
الحاجز الأساسي |
الذاكرة الهيكلية (الضغط) |
قابلية إعادة التدوير |
أفضل تطبيق |
|---|---|---|---|---|
ABL |
رقائق الألومنيوم |
الطية الميتة (يحافظ على الشكل) |
منخفض (مواد مختلطة) |
معجون أسنان تقليدي، دوائي حساس للغاية بدون وصفة طبية |
PBL |
إيفوه بلاستيك |
مرنة (يستقر مرة أخرى) |
عالي (100% بلاستيك) |
مستحضرات التجميل الحديثة، والعلامات التجارية الصديقة للبيئة للعناية بالفم |
يتطلب الانتقال إلى الأنظمة الآلية فهم حركيات الآلة. معجون الأسنان هو سائل غير نيوتوني. يتميز بلزوجة عالية بشكل استثنائي، تتراوح عادة بين 70.000 و100.000 سنتيبواز (cP). لا يمكنك الاعتماد فقط على الجاذبية لتحريك هذه المادة الكثيفة.
للتغلب على هذه الريولوجيا العنيدة، تستخدم المعدات الصناعية مضخات مكبسية قوية ذات إزاحة إيجابية. على عكس المضخات التمعجية اللطيفة المستخدمة للسوائل المائية، تقوم مضخة المكبس ذات الصمام الدوار بسحب كمية محددة من المعجون ميكانيكيًا إلى أسطوانة فولاذية، ثم تقذفها بقوة.
على أرض المصنع، غالبًا ما نقوم بتجهيز قادوس الماكينة بتحسينات ميكانيكية محددة للحفاظ على تدفق العجينة بسلاسة:
التسخين المغلف: نستخدم قواديس مزدوجة الجدران يتم تسخينها بالمياه المتداولة. يؤدي تسخين المعجون إلى تقليل لزوجته قليلًا، مما يحسن التدفق دون الإضرار بالفلورايد النشط.
المحرضون: تدور مجاذيف الكشط ذات السرعة البطيئة داخل القادوس. وهذا يمنع العجينة الثقيلة من توجيه أو تشكيل جيوب هوائية قبل أن تصل إلى مضخة الجرعات.
الضغط: بالنسبة للتركيبات فائقة السُمك، نقوم بإغلاق القادوس وحقن الهواء المضغوط المعقم، مما يدفع المنتج الثقيل فعليًا إلى الأسفل داخل الأسطوانة.
عندما أقوم بإعداد خط جديد، أنظر عن كثب إلى جدول الفهرسة الدوار. تعمل هذه الطاولة، التي يتم تشغيلها بواسطة محرك مؤازر عالي عزم الدوران أو آلية جنيف، على تحريك ''أكياس الصولجان'' (حاملات الأنابيب) المُصنعة خصيصًا من خلال محطات عمل متخصصة. دعونا نسير خلال الدورة الفعلية.
أولاً، يسقط أنبوب فارغ في القرص. نظرًا لأن الأنابيب المصفحة مطبوعة مسبقًا، فيجب أن تكون محاذاة تمامًا. إذا لم تكن كذلك، فسيبدو شعار علامتك التجارية ملتويًا على رف البيع بالتجزئة. نحقق ذلك باستخدام أجهزة استشعار كهروضوئية عالية السرعة ومحركات السائر. يقوم المستشعر بمسح الأنبوب الدوار بحثًا عن كتلة ملونة مطبوعة (علامة العين) بالقرب من الذيل. بمجرد اكتشافه، يتوقف المحرك على الفور، ويغلق الأنبوب بالزاوية المطلوبة بالضبط.
هذا هو المكان الذي يحدث فيه السحر. عند التعامل مع معجون أسنان ثقيل، فإن الحشو من الأسفل إلى الأعلى غير قابل للتفاوض على الإطلاق. إذا حاولت إسقاط المعجون من أعلى الأنبوب، فإنه يطوى على نفسه، ويحتجز فقاعات هواء ضخمة.
وبدلاً من ذلك، تنزل فوهة غوص تعمل بمحرك مؤازر على طول الطريق إلى قاعدة الأنبوب الفارغ. عندما تقوم مضخة المكبس بقذف العجينة، ترتفع الفوهة ببطء، وتبقى على بعد ملليمترات فقط فوق خط الإنتاج الصاعد. تضمن هذه الحركة المتزامنة تعبئة صلبة وخالية من الهواء. في نهاية الشوط، يقوم صمام قطع هوائي بقطع تيار المعجون بشكل حاد، مما يمنع القطرات الفوضوية من تلويث منطقة الختم.
بالنسبة للمواد المصفحة، فإن الختم بالهواء الساخن هو المعيار بلا منازع. يتم إنزال فوهة متخصصة في الذيل المفتوح، مما يؤدي إلى نفخ الهواء الساخن الذي يتم التحكم فيه بدقة (عادةً من 250 درجة مئوية إلى 300 درجة مئوية) على طبقات PE الداخلية. يؤدي ذلك إلى إذابة البلاستيك داخليًا دون إتلاف عملك الفني الخارجي الجميل.
بعد ذلك، تقوم فكوك التبريد الهوائية شديدة التحمل بإغلاق الذيل الذائب. يؤدي البرد المفاجئ إلى تصلب البلاستيك، مما يؤدي إلى تشكيل لحام محكم. أثناء تثبيتها، تضغط كتل المحرف المعدنية على البلاستيك الدافئ، مما يؤدي إلى نقش رقم الدفعة وتاريخ انتهاء الصلاحية. أخيرًا، تقوم سكين دوارة بتشذيب الحافة للحصول على لمسة نهائية تجميلية نظيفة.
شراء المعدات الرأسمالية هو التزام مالي كبير. أنت بحاجة إلى الاطلاع على الكتيبات العامة وتقييم المواصفات الفنية التي تتوافق فعليًا مع أهداف الإنتاج الخاصة بك. عند تقييم أ آلة تعبئة وختم الأنبوب الأوتوماتيكية ، إليك ما يجب أن تطلبه.
يتم قياس مخرجات الماكينة بوحدة الأنابيب في الدقيقة (TPM). لا تشتري أسرع آلة فحسب؛ قم بشراء المنتج الذي يطابق عنق الزجاجة الخاص بك.
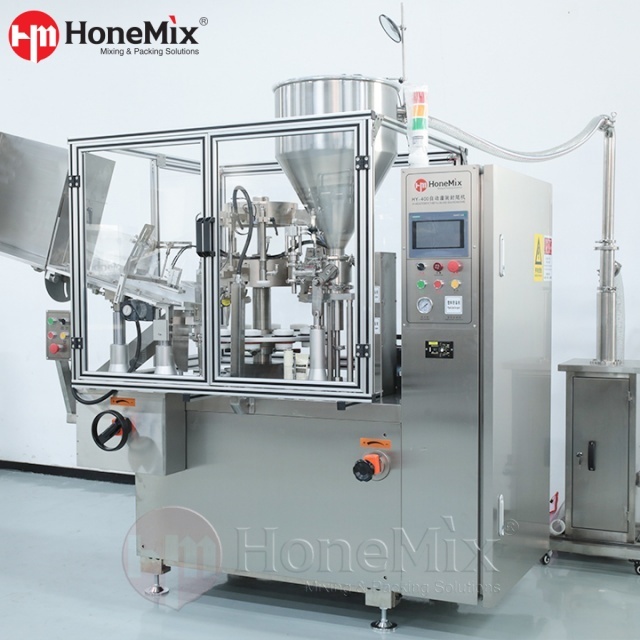
الحجم المنخفض إلى المتوسط (30-50 TPM): مثالي للمصنعين المتعاقدين أو العلامات التجارية الناشئة. انظر إلى أنظمة مثل Honemix HY-A400. إنها تتعامل مع 30-50 قطعة/دقيقة، وتوفر حجم تعبئة يتراوح بين 5-250 مل، وتحافظ على دقة تبلغ ±1%. إنه يتميز بفوهة تعبئة واحدة، مما يجعل التبديل لأقطار الأنبوب المختلفة سريعًا بشكل لا يصدق.
الخطوط عالية السرعة (80-120+ TPM): مصممة لمصانع معجون الأسنان المخصصة واسعة النطاق. تستخدم هذه الأنظمة تعبئة الفوهة المزدوجة أو بنية الحركة المستمرة. إنها صلبة وسريعة بشكل لا يصدق، ولكنها تستغرق وقتًا أطول للتغيير.
بينما يهيمن الهواء الساخن على سوق ABL/PBL، فقد تواجه تقنية الموجات فوق الصوتية. تستخدم أنظمة الموجات فوق الصوتية اهتزازات صوتية عالية التردد لتوليد حرارة احتكاك موضعية.
إذا كنت تقوم بتشغيل مواد بلاستيكية أحادية الطبقة عالية التخصص أو تتعامل مع تركيبات تلوث منطقة الختم باستمرار، فلا داعي للقلق يمكن لآلة ملء الأنبوب بالموجات فوق الصوتية (مثل Honemix HY-UTL) أن تكون منقذة للحياة، حيث يمكن للموجات فوق الصوتية قطع تلوث المنتج لإنشاء ختم. ومع ذلك، بالنسبة لأنابيب معجون الأسنان المصفحة القياسية، يظل الهواء الساخن هو الخيار الأسرع والأكثر موثوقية من الناحية الجمالية.
نظرًا لأن معجون الأسنان يحتوي على الفلورايد، فإنه غالبًا ما يقع ضمن اللوائح الصيدلانية المتاحة دون وصفة طبية. يجب أن تتميز أجهزتك بتصميمات صحية صارمة. يجب أن تكون جميع الأجزاء الملامسة للمنتج (القواديس، والصمامات الدوارة، والفوهات) مصنوعة من الفولاذ المقاوم للصدأ بدرجة 316L الجراحية. ابحث عن إمكانيات التفكيك بدون أدوات. يحتاج المشغلون لديك إلى تفكيك مسار السوائل بسرعة لإجراء تنظيف شامل بين الدفعات لمنع التلوث المتبادل.
إن الحشو عالي الأداء هو مجرد عقدة واحدة في نظامك البيئي. لتعظيم OEE (الفعالية الإجمالية للمعدات)، يجب أن تتم مصافحته بسلاسة مع بقية خطك.
في المرحلة النهائية، يتم خلط معجون الأسنان الخاص بك في خلاط استحلاب مفرغ لمنع انحباس الهواء. نقل هذا إلى الخاص بك تتطلب آلة تعبئة أنبوب معجون الأسنان مضخة فص صحية. نقوم دائمًا بدمج مستشعرات مستوى الموجات فوق الصوتية داخل قادوس الحشو. عندما ينخفض المعجون إلى أقل من الحد المحدد، يرسل المستشعر إشارة إلى المضخة الأولية لتوصيل المزيد من المنتج. يضمن هذا الاتصال ذو الحلقة المغلقة ضغطًا ثابتًا على الرأس للحصول على جرعات دقيقة.
في اتجاه مجرى النهر، يجب أن يقوم شلال طرد الحشو بإيداع الأنابيب النهائية مباشرة على ناقل النقل المرتبط بآلة تعبئة الكرتون الأوتوماتيكية. في حالة انحشار ماكينة التغليف بالكرتون، يجب أن ترسل إشارة فورية إلى توقف حشو الأنبوب مؤقتًا. وبدون هذا التكامل، سينتهي بك الأمر بمئات الأنابيب غير الكرتونية المتراكمة على الأرض في دقائق.
حتى المعدات المتميزة تتطلب صيانة استباقية. إن تقليل متوسط وقت الإصلاح (MTTR) هو الطريقة التي تحافظ بها على ربحية مصنعك. إليك كيفية تعاملنا مع المشكلات الشائعة في الموقع.
أوزان تعبئة غير متناسقة: عندما تتقلب الجرعات، نادرًا ما يكون ذلك خللًا كهربائيًا. أولا، تحقق من خلاط المنبع الخاص بك. إذا فشل الفراغ في إزالة المعجون، فسوف تدخل جيوب هوائية إلى أسطوانة الجرعات. وبما أن كمادات الهواء والمعجون لا تفعل ذلك، فستحصل على أنبوب مملوء بالكامل. ثانيا، تحقق من أختام المكبس الخاص بك. ستؤدي مواد كاشطة السيليكا الموجودة في معجون الأسنان في النهاية إلى تآكل حلقات التيفلون أو الفيتون. قم بتبديلها بناءً على ساعات العمل، وليس عند فشلها.
الأختام الملتوية أو الضعيفة: إذا انفتحت الأختام، فتحقق من وحدات التحكم في درجة الحرارة PID لديك. منخفض جدًا، ولن تترابط طبقات PE. عالية جدا، وبثور صفح. إذا كان الختم قويًا ولكنه ملتوي، فهذا يعني أن محطة التوجيه الخاصة بك معطلة. تسع مرات من أصل عشرة، يتم تلطيخ عدسة المستشعر الكهروضوئي بمعجون طائش، أو أن عتبة الحساسية تحتاج إلى إعادة معايرة مقابل لون خلفية الأنبوب.
شراء هذه الآلات هو التزام كبير. يجب عليك تقييم التكلفة الإجمالية للملكية (TCO)، والتي تشمل وقت التوقف عن العمل وقطع الغيار والصيانة طوال عمر الماكينة. غالبًا ما تستخدم الأجهزة ذات الميزانية المحدودة إلكترونيات خاصة يستحيل الحصول عليها محليًا، مما يؤدي إلى أسابيع من التوقف عن العمل بسبب فشل بسيط في المستشعر.
اطلب دائمًا إجراء اختبار صارم لقبول المصنع (FAT) باستخدام المعجون الفعلي والأنابيب الفعلية. تتصرف التركيبات بشكل مختلف تحت الضغط، وتحتاج إلى إثبات قدرة الآلة قبل أن تغادر منشأة البائع.
يتطلب إتقان تعبئة منتجات العناية بالفم التوازن المثالي بين علوم المواد والدقة الميكانيكية. من خلال الانتقال إلى الأنظمة الآلية، فإنك تضمن قابلية التوسع، وتحمي مكوناتك النشطة، وتقدم منتجًا خاليًا من العيوب إلى المستهلك. إذا كنت مستعدًا لترقية خط الإنتاج الخاص بك، فقم بتقييم احتياجات TPM الخاصة بك، واطلب هندسة صحية قوية، واختر المعدات التي تتكامل بسلاسة مع منشأتك.
هل أنت مستعد لتوسيع نطاق إنتاج معجون الأسنان لديك؟ استكشف الحلول القوية المتوافقة مع GMP في Honemix للعثور على نظام التعبئة الآلي الدقيق المصمم وفقًا لمتطلبات الصياغة والمخرجات الخاصة بك.
نعم. تم تصميم الأنظمة الآلية الحديثة للتعامل مع الأنابيب البلاستيكية (PE/PP) والمصفحة (ABL/PBL). الشرط الأساسي هو تكنولوجيا ختم الهواء الساخن القابلة للبرمجة. نظرًا لأن المواد المختلفة لها نقاط انصهار مختلفة، يقوم المشغل ببساطة بضبط وحدة التحكم في درجة الحرارة PID وضغط فك التبريد عبر HMI لتتناسب مع الخصائص الحرارية للأنبوب المحدد.
يعتمد ذلك كليًا على حدود التغليف الكرتوني وحجم المبيعات. بالنسبة للمؤسسات متوسطة الحجم أو الشركات المصنعة المتعاقدة التي تقوم بتغييرات متكررة، فإن الآلة الدوارة التي تعمل من 40 إلى 60 أنبوبًا في الدقيقة تعتبر ذات كفاءة عالية. تستخدم المرافق المخصصة واسعة النطاق عادةً آلات خطية ذات حركة مستمرة تدفع ما بين 100 إلى 120+ أنبوبًا في الدقيقة.
يتطلب المعجون المخطط هندسة السوائل المعقدة. تستخدم الآلة قادوسًا مزدوجًا أو ثلاثي الأجزاء، يتم تغذيته في فوهة جرعات متحدة المركز مخصصة. تقوم المضخات الحجمية المنفصلة بقذف المعاجين الملونة المختلفة في وقت واحد من خلال قنوات منفصلة داخل الفوهة. تندمج الألوان تمامًا عند دخولها الأنبوب، مما يؤدي إلى إنشاء خطوط حادة دون مزج.
معجون الأسنان كثيف بشكل لا يصدق. إذا تم توزيعها من الأعلى، فإن المعجون الثقيل يطوى على نفسه، مما يؤدي إلى محاصرة الفراغات الهوائية الكبيرة. تعمل التعبئة من الأسفل إلى الأعلى على خفض الفوهة إلى قاعدة الأنبوب الفارغ وترتفع بالتزامن مع مستوى المنتج. يؤدي هذا الإزاحة المادية إلى إخراج الهواء المحيط بالكامل، مما يضمن تعبئة صلبة ودقيقة.
الصرف الصحي أمر بالغ الأهمية. تتميز الماكينات عالية الجودة بتفكيك بدون أدوات، مما يسمح للمشغلين بإزالة القادوس والصمام الدوار وأسطوانة المكبس والفوهة بسرعة. يتم غسل هذه الأجزاء المصنوعة من الفولاذ المقاوم للصدأ 316L يدويًا أو وضعها في غسالة الأجزاء. تدمج الأنظمة المتقدمة أيضًا إمكانات CIP (التنظيف في المكان)، مما يسمح بغسل الماء الساخن والمنظفات تلقائيًا دون تفكيك كامل.
عادة ما يكون سبب انفجارات الختم هو ثلاثة أشياء: الإفراط في ملء الأنبوب (عدم ترك مساحة لفك الختم للتثبيت بشكل مسطح)، أو الإعدادات الحرارية غير الصحيحة (كان الهواء الساخن باردًا جدًا بحيث لا يمكن تشكيل لحام مناسب)، أو تلوث المنتج. إذا كان صمام القطع الهوائي يقطر معجونًا على الجزء الداخلي من ذيل الأنبوب، فلن تتمكن الطبقات البلاستيكية من الارتباط بشكل صحيح، مما يؤدي إلى ضعف الختم وتسربه.