Ich habe gesehen, wie vollkommen gute Zahnpastaformulierungen ruiniert wurden, bevor sie überhaupt an der Auslieferungsrampe ankamen. Warum? Schlechte Verpackungsausführung. Zahnpasta besteht nicht nur aus Minzwasser. Es handelt sich um eine dichte, hochviskose Suspension aus Schleifmitteln, Feuchthaltemitteln und Wirkstoffen wie Fluorid. Wenn Sie es der Luft aussetzen oder das falsche Barrierematerial verwenden, zersetzt es sich schnell.
Um diese Wirkstoffe zu erhalten, erfordern hochviskose Pasten hochspezialisierte Laminattuben. Das Abfüllen dieser fortschrittlichen Materialien ist jedoch nicht so einfach wie das Einfüllen des Produkts in einen Trichter. Es erfordert präzise, automatisierte Verpackungsanlagen, die für die Verarbeitung dicker Rheologien ausgelegt sind, ohne dass mikroskopisch kleine Lufteinschlüsse entstehen. In diesem Leitfaden betrachten wir den Prozess aus der Frontline-Engineering-Perspektive. Wir erklären Ihnen die mechanischen Feinheiten automatisierter Systeme, tauchen in die Materialwissenschaften ein und geben Ihnen umsetzbare Standards für die Auswahl der richtigen Produktionsausrüstung zur Skalierung Ihrer Fabrikhalle.
Wichtige Erkenntnisse
Laminate sind nicht verhandelbar: Standardkunststoffe versagen bei der Mundpflege. ABL (Aluminum Barrier Laminate) und PBL (Plastic Barrier Laminate) bieten die strukturelle Integrität, die zum Schutz empfindlicher Formulierungen erforderlich ist.
Automatisierung ist gleichbedeutend mit Skalierbarkeit: Der Wechsel zu einer automatisierten Linie steigert die Produktion drastisch und gewährleistet die strikte Einhaltung der GMP (Good Manufacturing Practice) durch Minimierung des menschlichen Kontakts.
Auf die thermische Dynamik kommt es an: Die richtige thermische Versiegelung garantiert ein auslaufsicheres, gebrauchsfertiges Tubenende, das den rauen Transport übersteht.
System-Handshakes: Ein Füller funktioniert nicht alleine. Es muss sich nahtlos in vorgeschaltete Vakuummischer und nachgeschaltete Kartonierer integrieren, um Engpässe zu vermeiden.
Der Stand der Mundpflegeverpackungen: Eine Veränderung auf dem Markt
Bevor wir uns mit den Maschinen befassen, müssen wir uns ansehen, was auf dem breiteren Markt passiert. In den letzten Jahren hat die Körperpflegebranche einen massiven Wandel hin zu nachhaltigen Verpackungen erlebt. Der regulatorische Druck und die Anforderungen der Verbraucher zwingen Marken dazu, ihre Primärverpackungen zu überdenken.
Historisch gesehen dominierten Aluminiumtuben oder schwere Laminate mit Aluminiumkern den Zahnpasta-Gang. Heute erleben wir einen aggressiven Übergang hin zu fortschrittlichen Kunststofflaminaten (wie EVOH-Barrieren), die strenge Anforderungen an die Recyclingfähigkeit erfüllen. Allerdings können Sie nicht einfach das Tubenmaterial austauschen und erwarten, dass Ihre alte Abfüllmaschine einwandfrei läuft. Verschiedene Laminate haben unterschiedliche thermische Schmelzpunkte und ein unterschiedliches Strukturgedächtnis. Das Verständnis dieser Materialeigenschaften ist der allererste Schritt zur Optimierung Ihrer Abfülllinie.
Warum laminierte Tuben der Standard sind
Für Produktionsleiter und Verpackungsingenieure bestimmen die physikalischen Eigenschaften der Tube die Einrichtung der Maschine. Zahnpasta reagiert sehr empfindlich auf Umweltfaktoren. Durch das Eindringen von Sauerstoff wird Fluorid chemisch verändert, wodurch seine Wirksamkeit gegen Karies beeinträchtigt wird. Feuchtigkeitsverlust trocknet Feuchthaltemittel aus und verwandelt eine glatte Paste in einen festen Block. Darüber hinaus wandern aggressive Aromastoffe wie Pfefferminzöl direkt durch herkömmliche einschichtige Kunststoffe, ein Phänomen, das als „Flavour Scalping“ bekannt ist.
Laminierte Tuben lösen dieses Problem, indem sie mehrere mikroskopisch kleine Schichten verwenden, um eine Festung um das Produkt herum aufzubauen.
ABL vs. PBL-Röhren: Der technische Zusammenbruch
Die Industrie verlässt sich auf zwei spezifische Arten von Laminaten. Ihre physikalischen Eigenschaften wirken sich direkt darauf aus, wie wir die Heiz- und Versiegelungsstationen auf ein Gerät abstimmen Füllmaschine für laminierte Tuben.
ABL (Aluminum Barrier Laminate): Hierbei handelt es sich um einen mikroskopisch kleinen Aluminiumfolienkern, der zwischen Schichten aus Polyethylen (PE) eingebettet ist. Das Metall fungiert als absolute Barriere gegen Licht, Feuchtigkeit und Sauerstoff. ABL verfügt über ein ausgezeichnetes „Dead-Fold“-Gedächtnis – wenn man es zusammendrückt, bleibt es zusammengedrückt.
PBL (Plastic Barrier Laminate): Hierbei wird der Metallkern durch eine hochspezialisierte Kunststoffbarriere ersetzt, normalerweise EVOH (Ethylenvinylalkohol). PBL-Röhren nehmen nach dem Zusammendrücken wieder ihre ursprüngliche Form an. Da ihnen Metall fehlt, entsprechen sie den modernen Zielen der 100-prozentigen Recyclingfähigkeit.
Hier ist eine kurze Referenzanleitung, wie sich diese Materialien in der Produktion stapeln:
Moderne Kosmetik, umweltfreundliche Mundpflegemarken
Kernmechanik: Umgang mit hochviskosen Formulierungen
Der Übergang zu automatisierten Systemen erfordert ein Verständnis der Maschinenkinematik. Zahnpasta ist eine nicht-Newtonsche Flüssigkeit. Es verfügt über eine außergewöhnlich hohe Viskosität, die normalerweise zwischen 70.000 und 100.000 Centipoise (cP) liegt. Man kann sich nicht allein auf die Schwerkraft verlassen, um dieses dichte Material zu bewegen.
Um diese hartnäckige Rheologie zu überwinden, werden in Industrieanlagen robuste Verdrängerkolbenpumpen eingesetzt. Im Gegensatz zu sanften peristaltischen Pumpen, die für wässrige Flüssigkeiten verwendet werden, saugt eine Drehschieber-Kolbenpumpe mechanisch ein präzises Volumen der Paste in einen Stahlzylinder und extrudiert es dann mit Kraft.
In der Fabrikhalle statten wir den Trichter der Maschine häufig mit spezifischen mechanischen Verbesserungen aus, um einen reibungslosen Pastenfluss zu gewährleisten:
Doppelmantelheizung: Wir verwenden doppelwandige Trichter, die mit zirkulierendem Wasser beheizt werden. Durch das Erwärmen der Paste wird deren Viskosität leicht verringert, wodurch die Fließfähigkeit verbessert wird, ohne dass das aktive Fluorid abgebaut wird.
Rührwerke: Langsam laufende Schabepaddel rotieren im Trichter. Dadurch wird verhindert, dass die schwere Paste kanalisiert oder Lufteinschlüsse bildet, bevor sie auf die Dosierpumpe trifft.
Druckbeaufschlagung: Für ultradicke Formulierungen verschließen wir den Trichter und injizieren sterile Druckluft, wodurch das schwere Produkt physisch in den Zylinder gedrückt wird.
Schritt für Schritt: Der automatisierte Füll- und Verschließprozess
Wenn ich eine neue Linie einrichte, schaue ich mir den Rundschalttisch genau an. Angetrieben von einem Servomotor mit hohem Drehmoment oder einem Maltesergetriebe bewegt dieser Tisch individuell gefertigte „Pucks“ (Rohrhalter) durch spezielle Arbeitsstationen. Lassen Sie uns den eigentlichen Zyklus durchgehen.
Ausrichtung der Augenmarkierung
Zunächst fällt eine leere Tube in den Puck. Da laminierte Tuben vorbedruckt sind, müssen sie perfekt ausgerichtet sein. Ist dies nicht der Fall, sieht Ihr Markenlogo im Verkaufsregal schief aus. Dies erreichen wir durch Hochgeschwindigkeits-Lichtschranken und Schrittmotoren. Der Sensor scannt das rotierende Rohr nach einem gedruckten Farbblock (der Augenmarkierung) in der Nähe des Schwanzes. Sobald der Motor erkannt wird, stoppt er sofort und verriegelt das Rohr genau im erforderlichen Winkel.
Präzise Dosierung: Die Bottom-Up-Füllung
Hier geschieht die Magie. Beim Umgang mit schwerer Zahnpasta ist die Füllung von unten nach oben absolut unabdingbar. Wenn Sie versuchen, die Paste von oben in die Tube zu tropfen, faltet sie sich um und bildet große Luftblasen.
Stattdessen senkt sich eine servoangetriebene Tauchdüse bis zum Boden des leeren Rohrs ab. Während die Kolbenpumpe die Paste auspresst, hebt sich die Düse langsam an und bleibt nur wenige Millimeter über der aufsteigenden Produktlinie. Diese synchronisierte Bewegung garantiert eine solide, luftfreie Füllung. Am Ende des Hubs unterbricht ein pneumatisches Absperrventil den Pastenstrom scharf und verhindert so, dass unordentliche Tropfen den Dichtungsbereich verunreinigen.
Thermische Versiegelung und Chargenkodierung
Bei laminierten Materialien ist die Heißluftversiegelung der unangefochtene Standard. Eine spezielle Düse senkt sich in das offene Heck und bläst präzise kontrollierte Heißluft (normalerweise 250 °C bis 300 °C) auf die inneren PE-Schichten. Dadurch schmilzt der Kunststoff im Inneren, ohne dass Ihr wunderschönes Außenkunstwerk Blasen wirft.
Als nächstes klemmen hochbelastbare pneumatische Kühlbacken den geschmolzenen Schwanz fest. Durch die plötzliche Kälte verfestigt sich der Kunststoff und es entsteht eine hermetische Schweißnaht. Während sie festgeklemmt sind, drücken Metallschriftblöcke in den warmen Kunststoff und prägen Ihre Chargennummer und das Verfallsdatum ein. Abschließend schneidet ein rotierendes Messer die Kante ab, um ein sauberes, kosmetisches Finish zu erzielen.
Umsetzbare Standards für die Auswahl Ihrer Ausrüstung
Die Beschaffung von Investitionsgütern ist ein großer finanzieller Aufwand. Sie müssen über allgemeine Broschüren hinaussehen und technische Spezifikationen bewerten, die tatsächlich mit Ihren Produktionszielen übereinstimmen. Bei der Beurteilung eines Automatische Rohrfüll- und Verschließmaschine , hier ist, was Sie verlangen sollten.
Kapazität vs. Flexibilität
Die Maschinenleistung wird in Tubes Per Minute (TPM) gemessen. Kaufen Sie nicht nur die schnellste Maschine; Kaufen Sie diejenige, die zu Ihrem Downstream-Engpass passt.
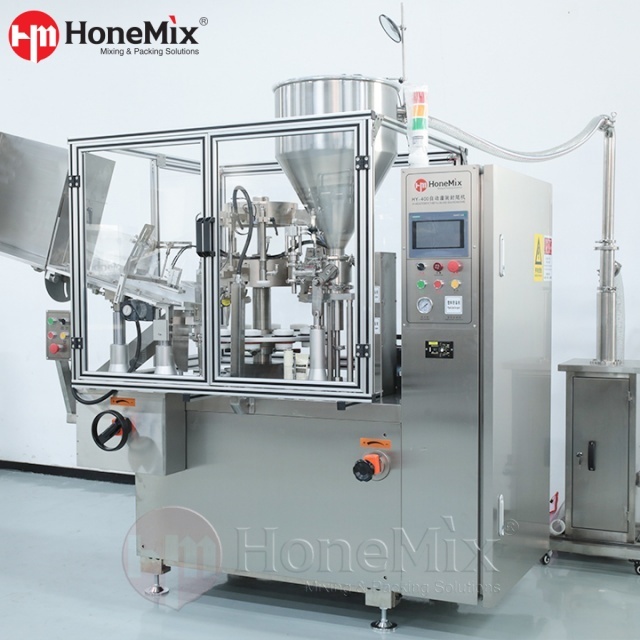
Niedriges bis mittleres Volumen (30–50 TPM): Ideal für Vertragshersteller oder aufstrebende Marken. Schauen Sie sich Systeme wie das Honemix HY-A400 an. Er verarbeitet 30–50 Stück/Minute, bietet ein Füllvolumen von 5–250 ml und behält eine Genauigkeit von ±1 % bei. Es verfügt über eine einzige Fülldüse und ermöglicht so einen unglaublich schnellen Wechsel für unterschiedliche Tubendurchmesser.
Hochgeschwindigkeitslinien (80–120+ TPM): Konzipiert für spezielle, große Zahnpastafabriken. Diese Systeme verwenden eine Dual-Düsen-Befüll- oder kontinuierliche Bewegungsarchitektur. Sie sind starr, unglaublich schnell, brauchen aber länger zum Umrüsten.
Versiegelungstechnik: Heißluft vs. Ultraschall
Während heiße Luft den ABL/PBL-Markt dominiert, könnten Sie auf Ultraschalltechnologie stoßen. Ultraschallsysteme nutzen hochfrequente akustische Schwingungen, um lokalisierte Reibungswärme zu erzeugen.
Wenn Sie hochspezialisierte einschichtige Kunststoffe verwenden oder mit Formulierungen zu tun haben, die den Dichtungsbereich ständig verunreinigen, ist ein Eine Ultraschall-Röhrenfüllmaschine (wie die Honemix HY-UTL) kann lebensrettend sein, da Ultraschallwellen Produktverunreinigungen durchtrennen und eine Versiegelung erzeugen können. Für standardmäßige laminierte Zahnpastatuben bleibt Heißluft jedoch die schnellste und ästhetisch zuverlässigste Wahl.
Sanitärdesign und GMP-Konformität
Da Zahnpasta Fluorid enthält, fällt sie häufig unter die Vorschriften für rezeptfreie Arzneimittel. Ihre Ausrüstung muss streng hygienisch ausgelegt sein. Alle produktberührenden Teile (Trichter, Drehventile, Düsen) müssen aus chirurgischem Edelstahl 316L bestehen. Suchen Sie nach werkzeuglosen Abbaumöglichkeiten. Ihre Bediener müssen den Flüssigkeitsweg schnell demontieren, um eine gründliche Reinigung zwischen den Chargen zu gewährleisten und Kreuzkontaminationen zu verhindern.
Intelligente Integration in der Fabrikhalle
Ein Hochleistungsfüller ist nur ein Knotenpunkt in Ihrem Ökosystem. Um Ihre OEE (Overall Equipment Effectiveness) zu maximieren, muss der Handshake nahtlos mit dem Rest Ihrer Linie erfolgen.
Zuvor wird Ihre Zahnpasta in einem Vakuum-Emulgiermischer gemischt, um Lufteinschlüsse zu vermeiden. Übertragen Sie dies auf Ihre Für die Zahnpastatubenfüllmaschine ist eine hygienische Kolbenpumpe erforderlich. Wir integrieren immer Ultraschall-Füllstandssensoren im Trichter des Füllers. Wenn die Paste unter einen festgelegten Schwellenwert fällt, signalisiert der Sensor der vorgeschalteten Pumpe, mehr Produkt zu fördern. Diese geschlossene Kommunikation gewährleistet einen konstanten Kopfdruck für eine genaue Dosierung.
Nachgeschaltet soll der Auswurfschacht des Füllers die fertigen Tuben direkt auf ein Transferband ablegen, das mit einem automatischen Kartonierer verbunden ist. Wenn der Kartonierer klemmt, muss er dem Tubenfüller sofort signalisieren, dass er pausieren soll. Ohne diese Integration stapeln sich in wenigen Minuten Hunderte von unkartonierten Tuben auf dem Boden.
Fehlerbehebung: Ein Leitfaden für Ingenieure
Selbst Premiumgeräte erfordern eine proaktive Wartung. Durch die Minimierung der mittleren Reparaturzeit (MTTR) halten Sie Ihre Fabrik profitabel. So gehen wir mit häufigen Problemen vor Ort um.
Inkonsistente Füllgewichte: Wenn die Dosierung schwankt, handelt es sich selten um eine elektrische Störung. Überprüfen Sie zunächst Ihren vorgeschalteten Mischer. Wenn das Vakuum die Paste nicht entgasen kann, gelangen Lufteinschlüsse in den Dosierzylinder. Da Luft komprimiert und nicht eingeklebt wird, erhält man eine unterfüllte Tube. Zweitens überprüfen Sie Ihre Kolbendichtungen. Die Silica-Schleifmittel in der Zahnpasta verschleißen mit der Zeit die O-Ringe aus Teflon oder Viton. Tauschen Sie sie basierend auf den Betriebsstunden aus, nicht wenn sie ausfallen.
Schiefe oder schwache Dichtungen: Wenn Dichtungen aufplatzen, überprüfen Sie Ihre PID-Temperaturregler. Zu niedrig, und die PE-Schichten verbinden sich nicht. Zu hoch und das Laminat bildet Blasen. Wenn das Siegel fest, aber schief ist, ist Ihre Orientierungsstation defekt. In neun von zehn Fällen ist die Linse des fotoelektrischen Sensors mit Streupaste verschmiert oder die Empfindlichkeitsschwelle muss anhand der Hintergrundfarbe der Röhre neu kalibriert werden.
Auswahl des richtigen Herstellers
Die Anschaffung dieser Maschinen ist mit einem enormen Aufwand verbunden. Sie müssen die Gesamtbetriebskosten (TCO) bewerten, die Ausfallzeiten, Ersatzteile und Wartung über die Lebensdauer der Maschine umfassen. Bei preisgünstigen Maschinen kommt häufig proprietäre Elektronik zum Einsatz, die nicht lokal beschafft werden kann, was bei einem einfachen Sensorausfall zu wochenlangen Ausfallzeiten führt.
Fordern Sie immer einen strengen Factory Acceptance Test (FAT) mit Ihrer tatsächlichen Paste und Ihren tatsächlichen Tuben. Formulierungen verhalten sich unter Druck unterschiedlich und Sie müssen die Leistungsfähigkeit der Maschine nachweisen, bevor sie das Werk des Anbieters verlässt.
Die Beherrschung von Mundpflegeverpackungen erfordert die perfekte Balance zwischen Materialwissenschaft und mechanischer Präzision. Durch die Umstellung auf automatisierte Systeme stellen Sie Skalierbarkeit sicher, schützen Ihre Wirkstoffe und liefern dem Verbraucher ein einwandfreies Produkt. Wenn Sie bereit sind, Ihre Produktionslinie zu modernisieren, bewerten Sie Ihre TPM-Anforderungen, fordern Sie solide Sanitärtechnik und wählen Sie Geräte, die sich nahtlos in Ihre Anlage integrieren lassen.
Sind Sie bereit, Ihre Zahnpastaproduktion zu skalieren? Entdecken Sie die robusten, GMP-konformen Lösungen von Honemix , um genau das automatisierte Abfüllsystem zu finden, das auf Ihre Rezeptur- und Produktionsanforderungen zugeschnitten ist.
FAQ (häufig gestellte Fragen)
Kann eine automatische Tubenfüllmaschine sowohl Kunststoff- als auch laminierte Tuben verarbeiten?
Ja. Moderne automatisierte Systeme sind für die Handhabung sowohl von Kunststofftuben (PE/PP) als auch von laminierten Tuben (ABL/PBL) ausgelegt. Kernanforderung ist die programmierbare Heißluft-Siegeltechnik. Da unterschiedliche Materialien unterschiedliche Schmelzpunkte haben, passt der Bediener einfach den PID-Temperaturregler und den Kühlbackendruck über das HMI an, um sie an die thermischen Eigenschaften des jeweiligen Rohrs anzupassen.
Was ist die ideale Füllgeschwindigkeit für eine Zahnpasta-Produktionslinie?
Es hängt ganz von Ihren nachgelagerten Kartonierungsgrenzen und Ihrem Verkaufsvolumen ab. Für mittelständische Unternehmen oder Vertragshersteller mit häufigen Umstellungen ist eine Rotationsmaschine mit 40 bis 60 Tuben pro Minute äußerst effizient. In großen, speziellen Anlagen werden in der Regel lineare Maschinen mit kontinuierlicher Bewegung eingesetzt, die 100 bis mehr als 120 Rohre pro Minute schieben.
Wie verarbeitet eine Maschine mehrfarbige (gestreifte) Zahnpasta?
Streifenpaste erfordert eine komplexe Fluidtechnik. Die Maschine verwendet einen Trichter mit zwei oder drei Kammern, der in eine kundenspezifische konzentrische Dosierdüse einspeist. Separate volumetrische Pumpen extrudieren die verschiedenfarbigen Pasten gleichzeitig durch getrennte Kanäle innerhalb der Düse. Die Farben verschmelzen erst genau beim Eintritt in die Tube und erzeugen scharfe Streifen ohne Verschmelzung.
Warum ist bei Zahnpasta eine Bottom-up-Füllung notwendig?
Zahnpasta ist unglaublich dicht. Bei der Abgabe von oben faltet sich die schwere Paste um sich selbst und schließt große Luftporen ein. Beim Befüllen von unten nach oben wird die Düse auf den Boden des leeren Rohrs abgesenkt und synchron mit dem Produktfüllstand angehoben. Diese physikalische Verschiebung verdrängt die gesamte Umgebungsluft und gewährleistet so eine solide, genaue Füllung.
Wie reinigt man eine Zahnpastatube-Abfüllmaschine?
Hygiene ist von entscheidender Bedeutung. Hochwertige Maschinen verfügen über eine werkzeuglose Demontage, sodass der Bediener den Trichter, das Drehventil, den Kolbenzylinder und die Düse schnell entfernen kann. Diese Teile aus Edelstahl 316L werden manuell gewaschen oder in eine Teilewaschanlage gegeben. Fortschrittliche Systeme verfügen außerdem über CIP-Funktionen (Clean-In-Place), die eine automatische Heißwasser- und Reinigungsmittelspülung ohne vollständige Demontage ermöglichen.
Was führt dazu, dass Zahnpastatuben an der Versiegelung platzen?
Siegelplatzer werden in der Regel durch drei Ursachen verursacht: Überfüllung des Schlauchs (kein Platz für die Flachklemmung durch die Siegelbacken), falsche Temperatureinstellungen (die heiße Luft war zu kalt, um eine ordnungsgemäße Schweißnaht herzustellen) oder Produktverunreinigung. Wenn vom pneumatischen Absperrventil Paste auf die Innenseite des Schlauchendes tropft, können sich die Kunststoffschichten nicht richtig verbinden, was zu einer schwachen, undichten Dichtung führt.