Já vi formulações de pasta de dente perfeitamente boas arruinadas antes mesmo de chegarem ao cais de embarque. Por que? Má execução da embalagem. Pasta de dente não é apenas água com menta. É uma suspensão densa e altamente viscosa de abrasivos, umectantes e ingredientes ativos como flúor. Se você expô-lo ao ar ou usar o material de barreira errado, ele se degradará rapidamente.
Para preservar esses princípios ativos, as pastas de alta viscosidade exigem tubos laminados altamente especializados. Mas preencher esses materiais avançados não é tão simples quanto colocar o produto em um funil. Requer equipamento de embalagem preciso e automatizado, projetado para lidar com reologia espessa sem introduzir bolsas de ar microscópicas. Neste guia, examinaremos o processo do ponto de vista da engenharia de linha de frente. Analisaremos as complexidades mecânicas dos sistemas automatizados, mergulharemos nas ciências dos materiais e forneceremos padrões práticos para a escolha do equipamento de produção certo para dimensionar seu chão de fábrica.
Principais conclusões
Os laminados não são negociáveis: os plásticos padrão falham na higiene bucal. ABL (laminado com barreira de alumínio) e PBL (laminado com barreira plástica) fornecem a integridade estrutural necessária para proteger formulações sensíveis.
Automação é igual a escalabilidade: Mudar para uma linha automatizada aumenta drasticamente a produção e garante conformidade rigorosa com GMP (Boas Práticas de Fabricação), minimizando o contato humano.
A dinâmica térmica é importante: obter a vedação térmica correta garante uma cauda de tubo à prova de vazamentos e pronta para o consumidor, que sobrevive ao trânsito difícil.
Apertos de mão do sistema: um preenchimento não funciona sozinho. Ele deve integrar-se perfeitamente com misturadores a vácuo a montante e encartuchadeiras a jusante para evitar gargalos.
O estado das embalagens de higiene bucal: uma mudança no mercado
Antes de tocarmos nas máquinas, precisamos ver o que está acontecendo no mercado mais amplo. Nos últimos anos, o setor de cuidados pessoais passou por uma grande mudança em direção a embalagens sustentáveis. As pressões regulamentares e as exigências dos consumidores estão a forçar as marcas a repensar as suas embalagens primárias.
Historicamente, tubos de alumínio ou laminados pesados com núcleo de alumínio dominavam o corredor de pasta de dente. Hoje, estamos vendo uma transição agressiva em direção a laminados plásticos avançados (como barreiras EVOH) que atendem a exigências rigorosas de reciclabilidade. No entanto, você não pode simplesmente trocar os materiais dos tubos e esperar que sua antiga máquina de envase funcione perfeitamente. Diferentes laminados possuem diferentes pontos de fusão térmica e memória estrutural. Compreender essas propriedades do material é o primeiro passo para otimizar sua linha de envase.
Por que os tubos laminados são o padrão
Para gerentes de produção e engenheiros de embalagem, as propriedades físicas do tubo determinam a configuração da máquina. A pasta de dente é altamente sensível a fatores ambientais. A entrada de oxigênio altera quimicamente o flúor, eliminando sua eficácia anticárie. A perda de umidade seca os umectantes, transformando uma pasta lisa em um bloco sólido. Além disso, agentes aromatizantes agressivos, como o óleo de hortelã-pimenta, migrarão através dos plásticos monocamada padrão, um fenômeno conhecido como “escalpelamento de sabor”.
Os tubos laminados resolvem isso usando múltiplas camadas microscópicas para construir uma fortaleza ao redor do produto.
Tubos ABL vs. PBL: o colapso da engenharia
A indústria depende de dois tipos específicos de laminados. Suas características físicas impactam diretamente o modo como ajustamos as estações de aquecimento e vedação em um Máquina de enchimento de tubo laminado.
ABL (laminado de barreira de alumínio): apresenta um núcleo microscópico de folha de alumínio imprensado entre camadas de polietileno (PE). O metal atua como uma barreira absoluta à luz, umidade e oxigênio. O ABL tem uma excelente memória “dead-fold” – quando você o aperta, ele permanece comprimido.
PBL (Laminado de Barreira Plástica): Substitui o núcleo metálico por uma barreira plástica altamente especializada, geralmente EVOH (Álcool Etileno Vinílico). Os tubos PBL voltam à sua forma original após serem comprimidos. Por não possuírem metal, eles se alinham com as metas modernas de 100% de reciclabilidade.
Aqui está um guia de referência rápida sobre como esses materiais são empilhados na área de produção:
Tipo de material
Núcleo de Barreira
Memória Estrutural (Squeeze)
Reciclabilidade
Melhor Aplicação
ABL
Folha de alumínio
Dobra morta (mantém a forma)
Baixo (materiais mistos)
Pasta de dente tradicional, farmacêutica OTC altamente sensível
PBL
Plástico EVOH
Resiliente (volta)
Alto (100% Plástico)
Cosméticos modernos, marcas de higiene bucal ecologicamente corretas
Mecânica Central: Manipulação de Formulações de Alta Viscosidade
A transição para sistemas automatizados requer a compreensão da cinemática da máquina. A pasta de dente é um fluido não newtoniano. Possui uma viscosidade excepcionalmente alta, geralmente situada entre 70.000 e 100.000 centipoise (cP). Você não pode confiar apenas na gravidade para mover esse material denso.
Para superar essa reologia teimosa, os equipamentos industriais utilizam bombas robustas de pistão de deslocamento positivo. Ao contrário das bombas peristálticas suaves usadas para líquidos aquosos, uma bomba de pistão com válvula rotativa extrai mecanicamente um volume preciso de pasta para um cilindro de aço e, em seguida, extrusa-o com força.
No chão de fábrica, frequentemente equipamos a tremonha da máquina com melhorias mecânicas específicas para manter a pasta fluindo suavemente:
Aquecimento encamisado: Utilizamos moegas de parede dupla aquecidas com água circulante. O aquecimento da pasta reduz ligeiramente a sua viscosidade, melhorando o fluxo sem degradar o flúor ativo.
Agitadores: As pás de raspagem de baixa velocidade giram dentro da tremonha. Isto evita que a pasta pesada seja canalizada ou forme bolsas de ar antes de atingir a bomba doseadora.
Pressurização: Para formulações ultraespessas, selamos a tremonha e injetamos ar comprimido estéril, forçando fisicamente o produto pesado para dentro do cilindro.
Passo a passo: o processo automatizado de enchimento e selagem
Quando configuro uma nova linha, observo atentamente a mesa de indexação rotativa. Acionada por um servo motor de alto torque ou mecanismo Genebra, esta mesa move 'discos' (suportes de tubo) usinados sob medida através de estações de trabalho especializadas. Vamos percorrer o ciclo real.
Orientação da marca ocular
Primeiro, um tubo vazio cai no disco. Como os tubos laminados são pré-impressos, eles devem estar perfeitamente alinhados. Do contrário, o logotipo da sua marca ficará torto nas prateleiras do varejo. Conseguimos isso usando sensores fotoelétricos de alta velocidade e motores de passo. O sensor examina o tubo giratório em busca de um bloco colorido impresso (a marca do olho) próximo à cauda. Uma vez detectado, o motor para instantaneamente, travando o tubo no ângulo exato necessário.
Dosagem de precisão: o preenchimento de baixo para cima
É aqui que a mágica acontece. Ao manusear pasta de dente pesada, o preenchimento de baixo para cima é absolutamente inegociável. Se você tentar soltar a pasta do topo do tubo, ela se dobrará, prendendo enormes bolhas de ar.
Em vez disso, um bocal de mergulho servo-acionado desce até a base do tubo vazio. À medida que a bomba de pistão extrusa a pasta, o bico sobe lentamente, permanecendo apenas alguns milímetros acima da linha ascendente do produto. Este movimento sincronizado garante um enchimento sólido e sem ar. No final do curso, uma válvula de corte pneumática corta nitidamente o fluxo de pasta, evitando que gotas sujas contaminem a área de vedação.
Selagem Térmica e Codificação de Lote
Para materiais laminados, a vedação com ar quente é o padrão indiscutível. Um bico especializado desce até a cauda aberta, soprando ar quente controlado com precisão (normalmente de 250°C a 300°C) nas camadas internas de PE. Isso derrete o plástico internamente sem danificar sua bela arte externa.
Em seguida, mandíbulas de resfriamento pneumático para serviço pesado prendem a cauda derretida. O frio repentino solidifica o plástico, formando uma solda hermética. Enquanto estão presos, os blocos de metal pressionam o plástico quente, gravando o número do lote e a data de validade. Finalmente, uma faca rotativa apara a borda para um acabamento limpo e cosmético.
Padrões acionáveis para escolher seu equipamento
A aquisição de equipamento de capital é um compromisso financeiro importante. Você precisa olhar além dos folhetos genéricos e avaliar as especificações técnicas que realmente se alinham com suas metas de produção. Ao avaliar um Máquina automática de enchimento e selagem de tubos , aqui está o que você deve exigir.
Capacidade vs. Flexibilidade
A produção da máquina é medida em tubos por minuto (TPM). Não compre apenas a máquina mais rápida; compre aquele que corresponde ao seu gargalo downstream.
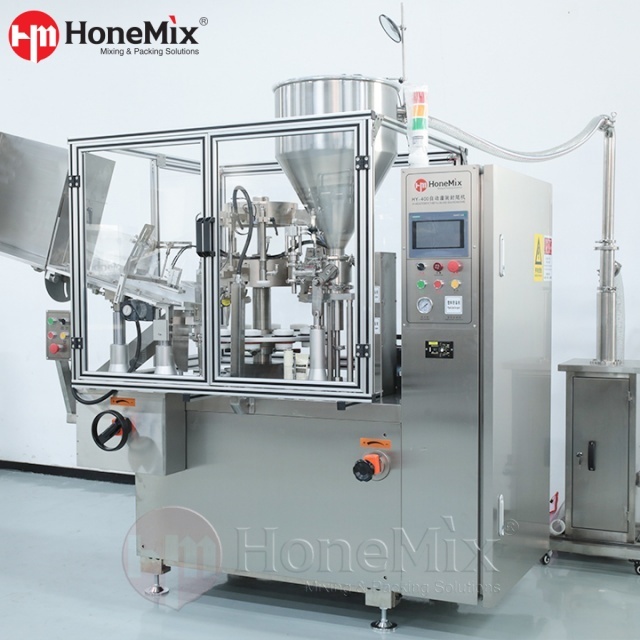
Volume baixo a médio (30–50 TPM): Ideal para fabricantes terceirizados ou marcas emergentes. Veja sistemas como o Honemix HY-A400. Ele lida com 30-50 unidades/min, oferece um volume de enchimento de 5-250ml e mantém uma precisão de ±1%. Possui um único bico de enchimento, tornando as trocas para diferentes diâmetros de tubo incrivelmente rápidas.
Linhas de alta velocidade (80–120+ TPM): Projetadas para fábricas dedicadas de pasta de dente em grande escala. Esses sistemas usam enchimento com bico duplo ou arquitetura de movimento contínuo. Eles são rígidos, incrivelmente rápidos, mas demoram mais para mudar.
Tecnologia de vedação: ar quente vs. ultrassônico
Embora o ar quente domine o mercado ABL/PBL, você poderá encontrar tecnologia ultrassônica. Os sistemas ultrassônicos usam vibrações acústicas de alta frequência para gerar calor de fricção localizado.
Se você estiver utilizando plásticos monocamada altamente especializados ou lidando com formulações que contaminam constantemente a área de vedação, um A máquina de enchimento de tubos ultrassônicos (como a Honemix HY-UTL) pode salvar vidas, pois as ondas ultrassônicas podem eliminar a contaminação do produto para criar uma vedação. No entanto, para tubos de pasta de dente laminados padrão, o ar quente continua sendo a escolha mais rápida e esteticamente confiável.
Projeto Sanitário e Conformidade com GMP
Como a pasta de dente contém flúor, ela geralmente se enquadra nas regulamentações farmacêuticas de venda livre. Seu equipamento deve apresentar projetos sanitários rigorosos. Todas as peças de contato do produto (depósitos, válvulas rotativas, bicos) devem ser de aço inoxidável 316L de grau cirúrgico. Procure recursos de desmontagem sem ferramentas. Seus operadores precisam desmontar rapidamente o caminho do fluido para uma limpeza completa entre lotes e evitar contaminação cruzada.
Integração inteligente no chão de fábrica
Um preenchimento de alto desempenho é apenas um nó no seu ecossistema. Para maximizar seu OEE (Eficácia Geral do Equipamento), ele deve se comunicar perfeitamente com o resto da sua linha.
A montante, sua pasta de dente é misturada em um misturador emulsificante a vácuo para evitar a retenção de ar. Transferindo isso para o seu A máquina de enchimento de tubos de pasta de dente requer uma bomba de lóbulo sanitário. Sempre integramos sensores de nível ultrassônicos dentro da tremonha da enchedora. Quando a pasta cai abaixo de um limite definido, o sensor sinaliza à bomba a montante para fornecer mais produto. Esta comunicação em circuito fechado garante uma pressão consistente da cabeça para uma dosagem precisa.
A jusante, a calha de ejeção da enchedora deve depositar os tubos acabados diretamente em uma esteira de transferência ligada a uma encartuchadora automática. Se a encartuchadora emperrar, ela deverá sinalizar instantaneamente ao enchedor de tubos para fazer uma pausa. Sem essa integração, você acabará com centenas de tubos não embalados empilhados no chão em minutos.
Solução de problemas: um guia do engenheiro
Mesmo equipamentos premium requerem manutenção proativa. Minimizar o tempo médio de reparo (MTTR) é a forma de manter sua fábrica lucrativa. Veja como lidamos com problemas comuns no local.
Pesos de enchimento inconsistentes: Quando a dosagem flutua, raramente é uma falha elétrica. Primeiro, verifique seu mixer upstream. Se o vácuo não conseguir desgaseificar a pasta, bolsas de ar entrarão no cilindro doseador. Como o ar comprime e a pasta não, você obtém um tubo mal preenchido. Em segundo lugar, verifique as vedações do pistão. Os abrasivos de sílica na pasta de dente acabarão desgastando os anéis de vedação de Teflon ou Viton. Troque-os com base no horário operacional e não quando eles falharem.
Vedações Tortas ou Fracas: Se as vedações estiverem abertas, verifique seus controladores de temperatura PID. Muito baixo e as camadas de PE não irão aderir. Muito alto e o laminado forma bolhas. Se a vedação for forte, mas torta, sua estação de orientação está falhando. Nove em cada dez vezes, a lente do sensor fotoelétrico fica manchada com pasta perdida ou o limite de sensibilidade precisa de recalibração em relação à cor de fundo do tubo.
Escolhendo o fabricante certo
Adquirir esse maquinário é um compromisso enorme. Você deve avaliar o Custo Total de Propriedade (TCO), que inclui tempo de inatividade, peças sobressalentes e manutenção durante a vida útil da máquina. As máquinas de baixo custo geralmente usam componentes eletrônicos proprietários que são impossíveis de obter localmente, levando a semanas de inatividade devido a uma simples falha no sensor.
Sempre exija um rigoroso Teste de Aceitação de Fábrica (FAT) usando sua pasta real e seus tubos reais. As formulações se comportam de maneira diferente sob pressão, e você precisa comprovar a capacidade da máquina antes mesmo de ela sair das instalações do fornecedor.
Dominar as embalagens de higiene bucal requer o equilíbrio perfeito entre ciência dos materiais e precisão mecânica. Ao migrar para sistemas automatizados, você garante escalabilidade, protege seus ingredientes ativos e entrega um produto impecável ao consumidor. Se você está pronto para atualizar sua linha de produção, avalie suas necessidades de TPM, exija uma engenharia sanitária sólida e escolha equipamentos que se integrem perfeitamente às suas instalações.
Pronto para ampliar sua produção de pasta de dente? Explore as soluções robustas e em conformidade com GMP da Honemix para encontrar o sistema de envase automatizado exato, adaptado às suas demandas de formulação e produção.
FAQ (Perguntas Frequentes)
Uma máquina automática de envase de tubos pode lidar com tubos de plástico e laminados?
Sim. Sistemas automatizados modernos são projetados para lidar com tubos plásticos (PE/PP) e laminados (ABL/PBL). O principal requisito é a tecnologia de vedação de ar quente programável. Como materiais diferentes têm pontos de fusão diferentes, o operador simplesmente ajusta o controlador de temperatura PID e a pressão da mandíbula de resfriamento por meio da IHM para corresponder às propriedades térmicas do tubo específico.
Qual é a velocidade de enchimento ideal para uma linha de produção de pasta de dente?
Depende inteiramente dos seus limites de embalagem downstream e do volume de vendas. Para empresas de médio porte ou fabricantes terceirizados que fazem trocas frequentes, uma máquina rotativa operando de 40 a 60 tubos por minuto é altamente eficiente. Instalações dedicadas e de grande escala normalmente utilizam máquinas lineares de movimento contínuo que empurram de 100 a 120+ tubos por minuto.
Como uma máquina lida com pasta de dente multicolorida (listrada)?
A pasta listrada requer engenharia de fluidos complexa. A máquina usa um funil de compartimento duplo ou triplo, alimentando um bocal de dosagem concêntrico personalizado. Bombas volumétricas separadas extrusam as diferentes pastas coloridas simultaneamente através de canais segregados dentro do bocal. As cores apenas se fundem exatamente quando entram no tubo, criando listras nítidas sem se misturar.
Por que o preenchimento de baixo para cima é necessário para a pasta de dente?
A pasta de dente é incrivelmente densa. Se dispensada por cima, a pasta pesada se dobra sobre si mesma, prendendo grandes vazios de ar. O enchimento de baixo para cima abaixa o bico até a base do tubo vazio e sobe em sincronia com o nível do produto. Este deslocamento físico força a saída de todo o ar ambiente, garantindo um preenchimento sólido e preciso.
Como você limpa uma máquina de envase de tubos de pasta de dente?
O saneamento é crítico. Máquinas de alta qualidade apresentam desmontagem sem ferramentas, permitindo que os operadores removam rapidamente a tremonha, a válvula rotativa, o cilindro do pistão e o bico. Essas peças de aço inoxidável 316L são lavadas manualmente ou colocadas em uma lavadora de peças. Os sistemas avançados também integram recursos CIP (Clean-In-Place), permitindo descargas automatizadas de água quente e detergente sem desmontagem completa.
O que faz com que os tubos de pasta de dente estourem na vedação?
As rupturas da vedação geralmente são causadas por três coisas: enchimento excessivo do tubo (não deixando espaço para as mandíbulas de vedação ficarem planas), configurações térmicas incorretas (o ar quente estava muito frio para forjar uma solda adequada) ou contaminação do produto. Se a válvula de corte pneumática pingar pasta no interior da extremidade do tubo, as camadas de plástico não poderão aderir adequadamente, resultando em uma vedação fraca e com vazamento.
Telefone: +86- 18688638225
E-mail:
info@honemachine.com WhatsApp:
+86 18688638225 Adicionar: No.119, Avenida Gaozeng, cidade de Renhe, distrito de Baiyun, 510470, cidade de Guangzhou, RPC