
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-08-05 Pinagmulan: Site


Ang packaging ng ointment ay isang kinokontrol na hakbang sa produksyon, hindi lamang ang huling paggalaw ng produkto sa isang tubo. Ang pormulasyon ay maaaring malapot, sensitibo sa kontaminasyon, mahirap i-deaerate, at inilaan para sa direktang paggamit sa balat o ibang lugar ng paggamot. Ang tapos na tubo ay dapat maghatid ng ipinahayag na dami, manatiling malinis, protektahan ang mga nilalaman, at manatiling selyadong sa panahon ng imbakan, transportasyon, at paulit-ulit na paggamit.
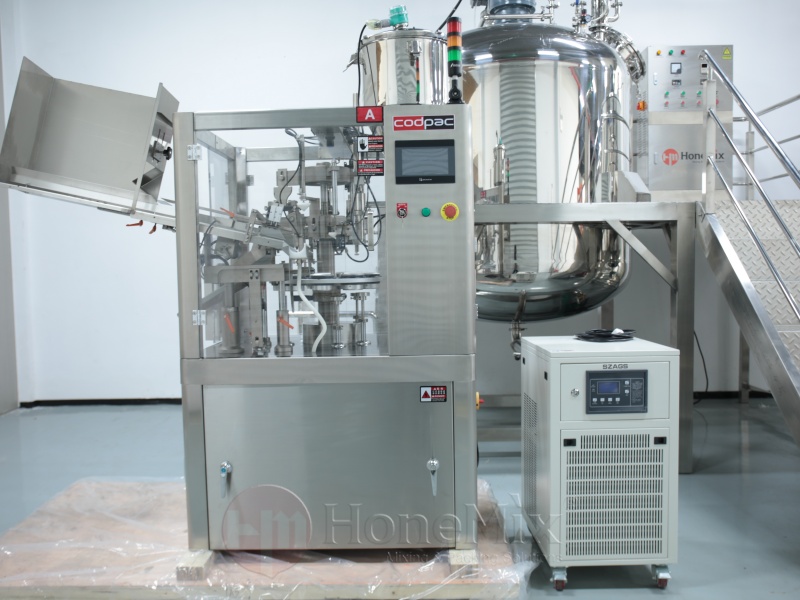
Para sa kadahilanang ito, ang isang linya ng ointment ay dapat na masuri sa pamamagitan ng tatlong konektadong mga lugar ng panganib: GMP-oriented na operasyon, kalinisan ng lahat ng mga ibabaw na contact ng produkto, at integridad ng puno na pakete. Isang heneral Ang Filling Machine ay nagbibigay ng isang kapaki-pakinabang na prinsipyo ng dosing, ngunit ang tube packaging ay nagdaragdag ng oryentasyon, pagbuo ng buntot, coding, at pag-verify ng seal. Ang bawat yugto ay maaaring magpakilala ng kontaminasyon o pagtagas kung ang proseso ay hindi idinisenyo at kontrolado nang maayos.
|
|
|
Ang mga ointment at topical cream ay maaaring maglaman ng mga langis, wax, aktibong sangkap, pulbos, botanikal na materyales, o pampalapot na sistema. Ang kanilang rheology ay nagbabago sa temperatura, paghahalo ng kasaysayan, at paggugupit. Ang produkto na mukhang pare-pareho sa sisidlan ng pagmamanupaktura ay maaaring maglaman ng mga microscopic air pockets o magkaroon ng ibang pagkakapare-pareho pagkatapos ng paglipat. Kasabay nito, ang mga bahagi ng packaging ay maaaring magpakilala ng mga particle, microbial contamination, o dimensional na pagkakaiba-iba.
Nagsisimula ang diskarteng nakabatay sa panganib sa pamamagitan ng pagtukoy kung ano ang maaaring makaapekto sa kalidad ng produkto o kaligtasan ng pasyente at consumer. Kabilang sa mga karaniwang alalahanin ang kontaminasyon sa panahon ng paglilipat, hindi tumpak na net content, nakulong na hangin, produkto sa ibabaw ng sealing, mahinang tail seal, pagkasira ng tubo, hindi nababasang coding, at paghahalo sa pagitan ng mga batch. Ang detalye ng makina at ang mga pamamaraan sa pagpapatakbo ay dapat direktang tugunan ang mga panganib na ito.
Ang pagtagas ay isang nakikitang sintomas, ngunit ang sanhi ay maaaring hindi ang sealing station. Ang sobrang pagpuno ay maaaring pilitin ang pamahid sa lugar ng buntot. Ang mga bulsa ng hangin ay maaaring lumawak at tumaas ang panloob na presyon. Maaaring masira ang isang tubo sa lalagyan bago ito umabot sa selyo. Ang nalalabi sa paglilinis ay maaaring makapagpahina sa selyo o makahawa sa produkto. Ang mabisang imbestigasyon samakatuwid ay sumusunod sa tubo sa kumpletong proseso sa halip na paulit-ulit na pagsasaayos ng temperatura ng seal.
Dapat ilarawan ng kinakailangan ng user ang hanay ng lagkit ng ointment, temperatura ng pagpuno, hanay ng dosis, katanggap-tanggap na katumpakan, materyal ng tubo, sukat ng tubo, istilo ng takip, kinakailangan sa pag-coding, kapasidad ng produksyon, paraan ng paglilinis, at mga inaasahan sa kapaligiran. Ang mga plastik, nakalamina, at aluminyo na tubo ay nangangailangan ng iba't ibang teknolohiya sa pagsasara ng buntot. Ang inilaan na kumbinasyon ay dapat kumpirmahin bago ang pagpili ng kagamitan.
Ang disenyong nakatuon sa GMP ay naglalayong gawing mas madaling makamit ang pare-pareho, malinis na produksyon at mas madaling ma-verify. Hindi ito nakadepende sa iisang materyal na grado o isang pahayag na nakalimbag sa isang brochure. Dapat pahintulutan ng makina ang mga operator na tukuyin ang mga bahagi ng contact sa produkto, linisin ang mga ito nang epektibo, maiwasan ang mga mix-up, kontrolin ang mga setting, at mapanatili ang mga rekord na naaangkop sa sistema ng kalidad ng tagagawa.
Ang mga bahagi ng contact sa produkto ay dapat na tugma sa formulation at mga ahente ng paglilinis. Karaniwang ginagamit ang hindi kinakalawang na asero dahil ito ay matibay at nalilinis, ngunit ang napiling grado, pagtatapos sa ibabaw, materyal ng gasket, hose, balbula, at pampadulas ay dapat na angkop sa aktwal na produkto. Ang mga magaspang na ibabaw, patay na bulsa, sirang mga seal, at mahirap na maubos na mga koneksyon ay maaaring mapanatili ang ointment at gawing hindi maaasahan ang paglilinis.
Ang mga nalalabi sa pamahid ay maaaring maging paulit-ulit, lalo na pagkatapos ng paglamig. Ang mga hopper, piston, cylinders, valves, nozzles, hose, at transfer connections ay dapat na naa-access para sa paglilinis o idinisenyo para sa isang aprubadong clean-in-place na diskarte. Ang mga operator ay nangangailangan ng isang malinaw na paraan upang kumpirmahin na ang nalalabi ay inalis mula sa mahihirap na lokasyon.
Mahalaga rin ang drainability. Kung mananatili ang banlawan ng tubig o solusyon sa paglilinis sa daanan ng produkto, maaari nitong palabnawin ang susunod na batch o suportahan ang kontaminasyon. Pagkatapos ng paglilinis, ang linya ay dapat na tuyo o hawakan sa isang kontroladong kondisyon. Ang pamamaraan ng paglilinis ay dapat tukuyin ang disassembly, detergent o paggamit ng solvent, pagtanggap ng banlawan, inspeksyon, muling pagsasama, at paglabas.
Ang koneksyon sa pagitan ng pagmamanupaktura at pagpuno ay madalas na hindi pinapansin. Ang bukas na pag-scooping o paulit-ulit na manu-manong paglipat ay naglalantad sa pamahid sa kapaligiran at ginagawang hindi pare-pareho ang supply ng produkto. Ang isang sarado o mahusay na kontroladong ruta ng paglipat mula sa sisidlan o holding tank patungo sa filler ay nakakatulong na mabawasan ang kontaminasyon at pagpapapasok ng hangin.
Ang vacuum deaeration sa panahon ng paggawa ay maaaring mabawasan ang mga bula bago punan. Dapat ilipat ng transfer pump ang ointment nang walang labis na paggugupit o cavitation. Ang hopper agitation, kung ginamit, ay dapat na banayad at malinis. Ang temperatura ng produkto ay dapat manatili sa loob ng itinatag na hanay upang ang sistema ng pagdodos ay makatanggap ng materyal na may predictable na pagkilos ng daloy.
Ang biglaang pagbagsak sa antas ng hopper o hindi pantay na presyon ng feed ay maaaring magbago sa pagganap ng pagsukat. Dapat pigilan ng linya ang tagapuno na magpatuloy kapag ang supply ng produkto ay masyadong mababa upang makapaghatid ng isang matatag na dosis. Kung naaangkop, ang mga kontrol sa antas at mga interlock ng paglilipat ay maaaring mabawasan ang panganib na ito.
Ang tumpak na pagpuno ay nakasalalay sa higit sa nominal na dami ng piston. Ang pamahid ay maaaring bahagyang i-compress, mapanatili ang hangin, kumapit sa landas ng produkto, o magbago ng daloy habang nagbabago ang temperatura. Ang kagamitan ay dapat hamunin sa aktwal na pagbabalangkas sa inaasahang saklaw ng pagpapatakbo.
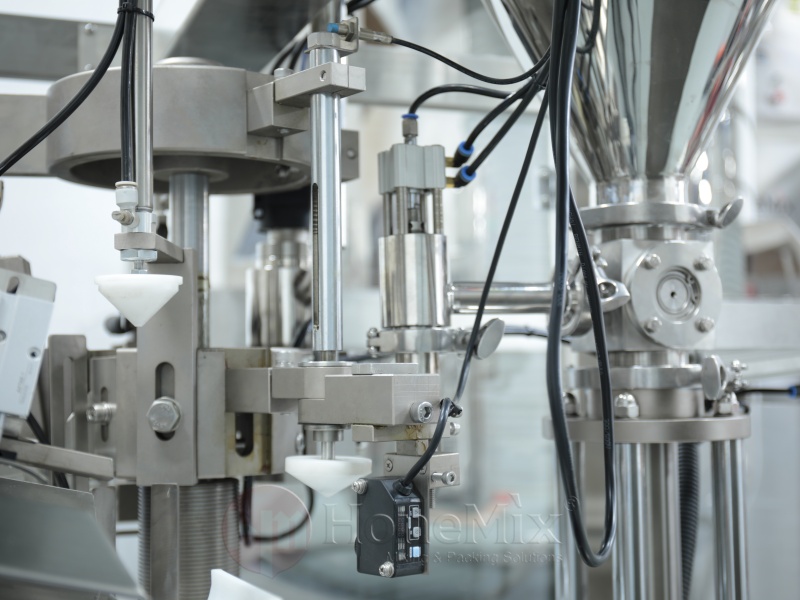
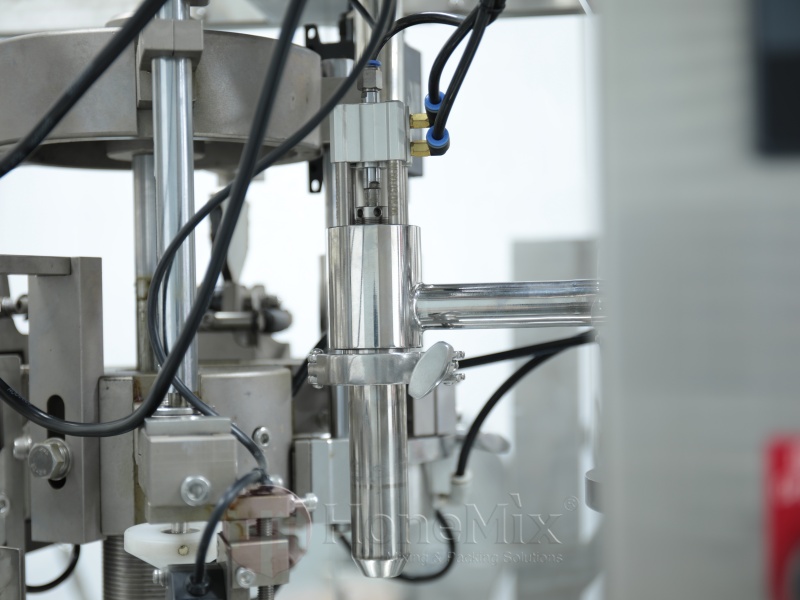
Ang nozzle ay dapat na nakasentro sa tubo at nakaposisyon upang bawasan ang air entrapment. Ang bottom-up o kinokontrol na tumataas na nozzle filling ay makakatulong sa column ng produkto na maayos na buuin. Kung ang nozzle ay nananatiling masyadong mataas, ang pamahid ay maaaring tiklop sa kanyang sarili at bitag na walang laman. Kung ito ay masyadong mababa o humipo sa tubo, maaari itong lumikha ng presyon, pahid sa dingding ng tubo, o makapinsala sa nozzle.
Pinipigilan ng pagtuklas ng presensya ng tubo ang pagdodos sa isang walang laman na istasyon. Ang may hawak ay dapat panatilihing patayo at matatag ang tubo. Ang maling pagkakahanay sa pagpuno ay maaaring lumikha ng kontaminasyon ng produkto sa sealing zone.
Dapat timbangin ang mga sample ng startup pagkatapos maabot ng linya ang mga stable na kondisyon. Ang mga tseke ay dapat magpatuloy sa tinukoy na mga agwat at pagkatapos ng mga pagsasaayos, paghinto, pagpuno ng hopper, o pagpapalit. Parehong mahalaga ang mga indibidwal na resulta at mga trend ng proseso. Maaaring lumabas nang tama ang mga average habang lumalampas ang variation sa katanggap-tanggap na hanay.
Ang isang selyadong buntot ay dapat lumaban sa paghawak, presyon, mga pagbabago sa temperatura, at panginginig ng boses. Ang kontrol sa pagtagas ay nagsisimula sa tamang teknolohiya ng tubo at sealing, pagkatapos ay depende sa isang malinis na seal zone at mga stable na parameter ng proseso.
Ang mga plastik at nakalamina na tubo ay maaaring selyuhan ng mainit na hangin o ultrasonic na enerhiya. Ang mga tubong aluminyo ay karaniwang nakatiklop at nakakulong. Ang bawat sistema ay nangangailangan ng katugmang konstruksyon ng tubo at wastong disenyong kasangkapan. Ang proseso ng seal na binuo sa materyal ng isang tube supplier ay maaaring mangailangan ng muling pagtatasa kapag nagbago ang laminate o kapal ng pader.
Para sa heat sealing, kasama sa window ng proseso ang enerhiya o temperatura, pressure, dwell time, cooling, at tail position. Ang masyadong maliit na enerhiya ay maaaring mag-iwan ng hindi kumpletong bono. Ang sobrang dami ay maaaring makasira o makapagpahina sa tubo. Para sa pagtitiklop at pag-crimping, ang pagkakahanay at mekanikal na presyon ay dapat lumikha ng isang ligtas na pagsasara nang hindi pinuputol o nabibitak ang metal.
Ang produkto sa panloob na ibabaw ng buntot ay isang karaniwang sanhi ng mahinang mga seal. Ang dami ng punan ay dapat mag-iwan ng sapat na walang laman na haba ng tubo. Ang nozzle cutoff ay dapat na malinis, at ang tubo ay hindi dapat inalog o pisilin habang inilipat sa sealing station. Ang kontrol ng anti-drip at naaangkop na pag-alis ng nozzle ay bahagi ng pag-iwas sa pagtagas.
Ang isang visually neat seal ay maaari pa ring mahina. Maaaring gumamit ang mga tagagawa ng mga squeeze check, pressure o vacuum na paraan, dye penetration, seal-strength evaluation, o storage studies depende sa produkto at package. Ang napiling pagsubok ay dapat magparami ng nauugnay na panganib sa pagkabigo. Ang mga mapanirang pagsusuri ay dapat isagawa sa mga tinukoy na agwat at kapag nagbago ang mga setting ng materyal ng tubo o sealing.
Ang maaasahang produksyon ay nakasalalay sa mga paulit-ulit na pagkilos ng tao. Dapat matukoy ng mga tagubilin sa pag-setup ang mga tamang bahagi ng format at mga naaprubahang setting. Dapat ipakita sa mga talaan ng paglilinis kung ano ang nilinis, kanino, kailan, at paano nakumpirma ang paglabas. Dapat nakatuon ang pagpapanatili sa mga seal, valve, nozzle, holder, sensor, heater o ultrasonic na bahagi, cutting tool, at coding unit.
Bago bumili, dapat maghanda ang tagagawa ng isang detalye ng kinakailangan ng gumagamit at magpadala ng kinatawan ng produkto at mga materyales sa packaging para sa pagsubok. Dapat kumpirmahin ng pagsubok sa pagtanggap ng pabrika ang mga pangunahing pag-andar, mga kontrol sa kaligtasan, pagganap ng pagpuno, kalidad ng selyo, mga alarma, pagbabago, at pag-access sa paglilinis. Dapat pagkatapos ay kumpirmahin ng pag-install ng site at pagpapatakbo ang makina sa aktwal na mga kagamitan at kapaligiran nito.
Isang angkop Ang Ointment Tube Filling Machine ay dapat masuri bilang bahagi ng isang kinokontrol na proseso, hindi bilang isang nakahiwalay na piraso ng kagamitan. Tube material, ointment behavior, transfer method, inspection plan, operator practices, at maintenance all determine the final result.
Ang GMP, kalinisan, at kontrol sa pagtagas ay magkakaugnay. Ang malinis na kagamitan ay hindi makakatumbas ng hindi matatag na selyo, at hindi mapoprotektahan ng isang matibay na selyo ang produktong kontaminado sa panahon ng paglilipat. Nakakamit ng mga tagagawa ang mas mahusay na mga resulta kapag malinaw nilang tinukoy ang mga panganib, tinukoy ang mga nalilinis na kagamitan, kinokontrol ang kondisyon ng produkto, i-verify ang katumpakan ng dosis, pinoprotektahan ang seal zone, pagsubok ang integridad ng package, at idokumento ang nakagawiang operasyon.
Ang HONEMIX ay nagsusuplay ng mixing, vacuum emulsifying, storage, transfer, filling, tube filling, sealing, at packaging equipment para sa cosmetic, personal na pangangalaga, at mga piling pharmaceutical application. Sa pamamagitan ng pagsusuri sa formula ng ointment, mga kinakailangan sa kalinisan, materyal ng tubo, dami ng pagpuno, paraan ng sealing, kapasidad, at layout ng pabrika nang magkasama, matutulungan ng team ang mga tagagawa na magplano ng mas praktikal at nakokontrol na solusyon sa produksyon.