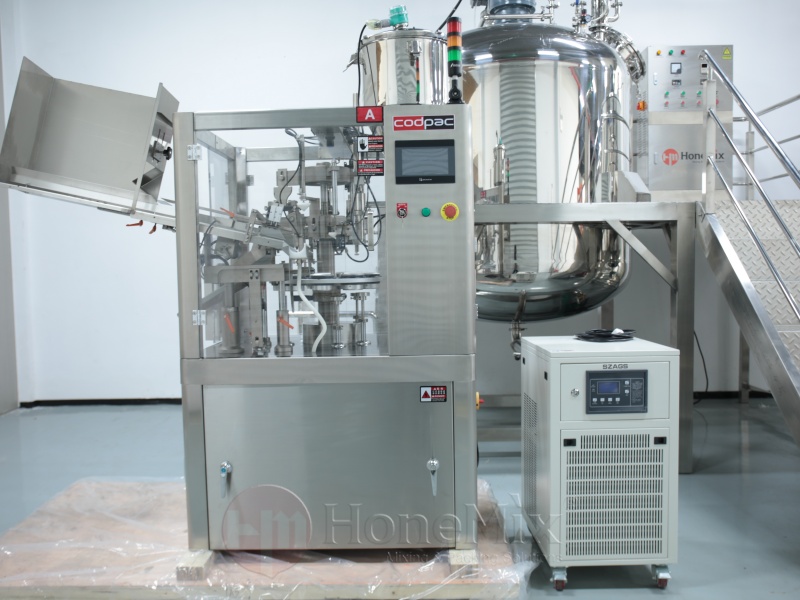
Le conditionnement des pommades est une étape de production contrôlée, et non simplement le mouvement final du produit dans un tube. La formulation peut être visqueuse, sensible à la contamination, difficile à désaérer et destinée à une application directe sur la peau ou sur une autre zone de traitement. Le tube fini doit livrer la quantité déclarée, rester propre, protéger le contenu et rester scellé pendant le stockage, le transport et l'utilisation répétée.
Pour cette raison, une ligne de pommade doit être évaluée à travers trois domaines de risque liés : un fonctionnement orienté BPF, l'hygiène de toutes les surfaces en contact avec le produit et l'intégrité de l'emballage rempli. Un général La machine de remplissage fournit un principe de dosage utile, mais l'emballage en tube ajoute l'orientation, la formation de la queue, le codage et la vérification du sceau. Chaque étape peut introduire une contamination ou une fuite si le processus n'est pas conçu et contrôlé correctement.
Pourquoi l'emballage des pommades nécessite une approche basée sur les risques
Les pommades et crèmes topiques peuvent contenir des huiles, des cires, des ingrédients actifs, des poudres, des matières botaniques ou des systèmes épaississants. Leur rhéologie change avec la température, l'histoire du mélange et le cisaillement. Le produit qui semble uniforme dans le récipient de fabrication peut contenir des poches d'air microscopiques ou développer une consistance différente après le transfert. Dans le même temps, les composants de l’emballage peuvent introduire des particules, une contamination microbienne ou des variations dimensionnelles.
Une approche basée sur les risques commence par identifier ce qui pourrait affecter la qualité du produit ou la sécurité des patients et des consommateurs. Les problèmes typiques incluent la contamination pendant le transfert, un contenu net inexact, de l'air emprisonné, du produit sur la surface d'étanchéité, des joints de queue faibles, des dommages aux tubes, un codage illisible et des confusions entre les lots. Les spécifications de la machine et les procédures d'exploitation doivent traiter directement de ces risques.
Séparez les risques liés à la qualité des produits des symptômes mécaniques
Une fuite est un symptôme visible, mais la cause n’est peut-être pas due au poste de scellement. Un remplissage excessif peut forcer la pommade à pénétrer dans la zone de la queue. Les poches d'air peuvent se dilater et augmenter la pression interne. Un tube peut être endommagé dans le support avant d'atteindre le joint. Les résidus de nettoyage peuvent affaiblir le joint ou contaminer le produit. Une enquête efficace suit donc le tube tout au long du processus au lieu d'ajuster la température du joint à plusieurs reprises.
Définir le produit prévu et le système d'emballage
Les exigences de l'utilisateur doivent décrire la plage de viscosité de la pommade, la température de remplissage, la plage de doses, la précision acceptable, le matériau du tube, les dimensions du tube, le style du bouchon, les exigences de codage, la capacité de production, la méthode de nettoyage et les attentes environnementales. Les tubes en plastique, laminés et en aluminium nécessitent différentes technologies de fermeture de queue. La combinaison prévue doit être confirmée avant la sélection de l'équipement.
Appliquer les principes BPF grâce à la conception des équipements
La conception orientée BPF vise à rendre une production cohérente et propre plus facile à réaliser et à vérifier. Cela ne dépend pas d’une seule qualité de matériau ou d’une déclaration imprimée dans une brochure. La machine doit permettre aux opérateurs d'identifier les pièces en contact avec le produit, de les nettoyer efficacement, d'éviter les confusions, de contrôler les paramètres et de conserver des enregistrements appropriés au système qualité du fabricant.
Les composants en contact avec le produit doivent être compatibles avec la formulation et les agents de nettoyage. L'acier inoxydable est couramment utilisé car il est durable et nettoyable, mais la qualité sélectionnée, la finition de surface, le matériau du joint, le tuyau, la vanne et le lubrifiant doivent être adaptés au produit réel. Les surfaces rugueuses, les poches mortes, les joints endommagés et les raccords difficiles à vidanger peuvent retenir la pommade et rendre le nettoyage moins fiable.
Conception pour le nettoyage, l’inspection et la vidange
Les résidus de pommade peuvent être persistants, surtout après refroidissement. Les trémies, pistons, cylindres, vannes, buses, tuyaux et raccords de transfert doivent être accessibles pour le nettoyage ou conçus pour une approche approuvée de nettoyage sur place. Les opérateurs ont besoin d'une méthode claire pour confirmer que les résidus ont été éliminés des endroits difficiles.
La drainabilité compte également. Si de l'eau de rinçage ou une solution de nettoyage reste dans le chemin du produit, elle peut diluer le lot suivant ou favoriser la contamination. Après le nettoyage, la ligne doit être séchée ou maintenue dans un état contrôlé. La procédure de nettoyage doit définir le démontage, l'utilisation de détergent ou de solvant, l'acceptation du rinçage, l'inspection, le remontage et la libération.
Protéger l'hygiène pendant le transfert de produit
Le lien entre la fabrication et le remplissage est souvent négligé. Un ramassage ouvert ou un transfert manuel répété expose la pommade à l'environnement et rend l'approvisionnement en produit irrégulier. Une voie de transfert fermée ou bien contrôlée depuis le récipient ou le réservoir de rétention jusqu'à la remplisseuse contribue à réduire la contamination et l'introduction d'air.
Maintenir un approvisionnement stable en produits à faible teneur en air
La désaération sous vide pendant la fabrication peut réduire les bulles avant le remplissage. La pompe de transfert doit déplacer la pommade sans cisaillement ni cavitation excessifs. L'agitation de la trémie, si elle est utilisée, doit être douce et hygiénique. La température du produit doit rester dans une plage établie afin que le système de dosage reçoive le matériau avec un comportement d'écoulement prévisible.
Une chute soudaine du niveau de la trémie ou une pression d'alimentation incohérente peut modifier les performances de dosage. La ligne doit empêcher le remplissage de continuer lorsque l'approvisionnement en produit est trop faible pour délivrer une dose stable. Le cas échéant, des contrôles de niveau et des verrouillages de transfert peuvent réduire ce risque.
Contrôle du dosage de la pommade et du piégeage de l'air
Un remplissage précis ne dépend pas seulement du volume nominal du piston. La pommade peut se comprimer légèrement, retenir l'air, s'accrocher au trajet du produit ou modifier le débit en fonction des changements de température. L'équipement doit être testé avec la formulation réelle dans la plage de fonctionnement prévue.
Remplir à partir d'une position cohérente
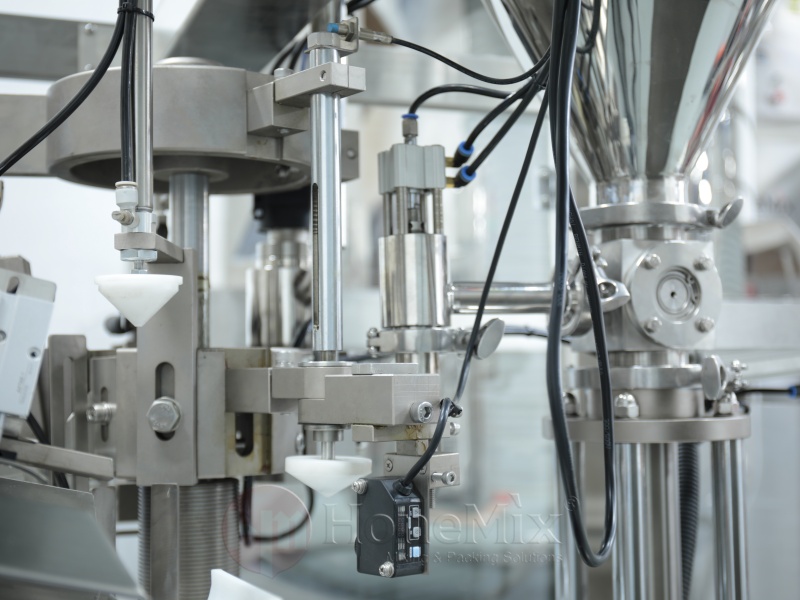
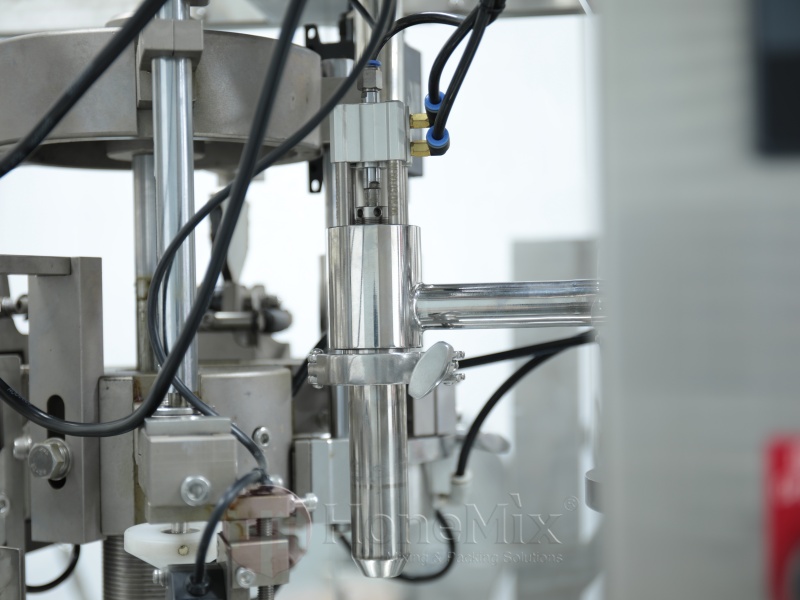
La buse doit être centrée dans le tube et positionnée de manière à réduire l’emprisonnement d’air. Le remplissage ascendant ou contrôlé par buse ascendante peut aider la colonne de produits à se former en douceur. Si la buse reste trop haute, la pommade peut se replier sur elle-même et emprisonner les vides. S'il est trop bas ou touche le tube, cela peut créer une pression, enduire la paroi du tube ou endommager la buse.
La détection de présence de tube empêche le dosage dans une station vide. Le support doit maintenir le tube vertical et stable. Un mauvais alignement lors du remplissage peut ultérieurement créer une contamination du produit dans la zone de scellage.
Vérifiez le contenu net avec un plan d'échantillonnage approprié
Les échantillons de démarrage doivent être pesés une fois que la ligne a atteint des conditions stables. Les contrôles doivent se poursuivre à des intervalles définis et après des réglages, des arrêts, un remplissage de trémie ou des changements. Les résultats individuels et les tendances des processus comptent. Les moyennes peuvent sembler correctes alors que la variation dépasse la plage acceptable.
Prévenez les fuites en contrôlant l’ensemble du système d’étanchéité
Une queue scellée doit résister à la manipulation, à la pression, aux changements de température et aux vibrations du transport. Le contrôle des fuites commence par une technologie de tube et d'étanchéité appropriée, puis dépend d'une zone d'étanchéité propre et de paramètres de processus stables.
Choisissez la bonne méthode de clôture
Les tubes en plastique et laminés peuvent être scellés par air chaud ou énergie ultrasonique. Les tubes en aluminium sont généralement pliés et sertis. Chaque système nécessite une construction de tube compatible et un outillage correctement conçu. Un processus d'étanchéité développé sur le matériau d'un fournisseur de tubes peut nécessiter une réévaluation lorsque l'épaisseur du stratifié ou de la paroi change.
Pour le thermoscellage, la fenêtre de processus comprend l'énergie ou la température, la pression, le temps de séjour, le refroidissement et la position de la queue. Trop peu d’énergie peut laisser un lien incomplet. Trop de produit peut déformer ou affaiblir le tube. Pour le pliage et le sertissage, l'alignement et la pression mécanique doivent créer une fermeture sécurisée sans couper ni fissurer le métal.
Gardez la pommade hors de la zone du joint
Le produit sur les surfaces intérieures de la queue est une cause fréquente de joints faibles. Le volume de remplissage doit laisser suffisamment de longueur de tube vide. La coupure de la buse doit être propre et le tube ne doit pas être secoué ou pressé pendant le transfert vers la station de scellage. Le contrôle anti-goutte et le retrait approprié des buses font donc partie de la prévention des fuites.
Utilisez plus qu'une vérification visuelle des fuites
Un sceau visuellement soigné peut encore être faible. Les fabricants peuvent utiliser des contrôles par compression, des méthodes de pression ou de vide, la pénétration du colorant, l'évaluation de la résistance du joint ou des études de stockage en fonction du produit et de l'emballage. Le test choisi doit reproduire le risque de défaillance pertinent. Des contrôles destructifs doivent être effectués à des intervalles définis et lorsque le matériau du tube ou les paramètres d'étanchéité changent.
Renforcez les opérations de routine avec la documentation
Une production fiable dépend d’actions humaines reproductibles. Les instructions de configuration doivent identifier les éléments de format corrects et les paramètres approuvés. Les registres de nettoyage doivent indiquer ce qui a été nettoyé, par qui, quand et comment la libération a été confirmée. La maintenance doit se concentrer sur les joints, les vannes, les buses, les supports, les capteurs, les éléments chauffants ou les composants à ultrasons, les outils de coupe et les unités de codage.
Qualifiez la machine avec de la vraie pommade et des tubes
Avant l'achat, le fabricant doit préparer une spécification des exigences de l'utilisateur et envoyer le produit représentatif et les matériaux d'emballage pour tests. Les tests d'acceptation en usine doivent confirmer les fonctions principales, les contrôles de sécurité, les performances de remplissage, la qualité des joints, les alarmes, le changement et l'accès au nettoyage. L'installation sur site et les contrôles opérationnels doivent ensuite confirmer la machine dans ses utilitaires et son environnement réels.
Un adapté La machine de remplissage de tubes de pommade doit être évaluée dans le cadre d’un processus contrôlé et non comme une pièce d’équipement isolée. Le matériau du tube, le comportement de la pommade, la méthode de transfert, le plan d’inspection, les pratiques de l’opérateur et la maintenance déterminent tous le résultat final.
Construire un processus de conditionnement de pommade plus fiable
Les BPF, l’hygiène et le contrôle des fuites sont interconnectés. Un équipement propre ne peut pas compenser un joint instable, et un joint solide ne peut pas protéger le produit contaminé pendant le transfert. Les fabricants obtiennent de meilleurs résultats lorsqu’ils définissent clairement les risques, spécifient les équipements nettoyables, contrôlent l’état des produits, vérifient l’exactitude du dosage, protègent la zone de scellement, testent l’intégrité de l’emballage et documentent les opérations de routine.
HONEMIX fournit des équipements de mélange, d'émulsification sous vide, de stockage, de transfert, de remplissage, de remplissage de tubes, de scellage et d'emballage pour les cosmétiques, les soins personnels et certaines applications pharmaceutiques. En examinant ensemble la formule de la pommade, les exigences d'hygiène, le matériau du tube, le volume de remplissage, la méthode de scellage, la capacité et l'agencement de l'usine, l'équipe peut aider les fabricants à planifier une solution de production plus pratique et contrôlable.