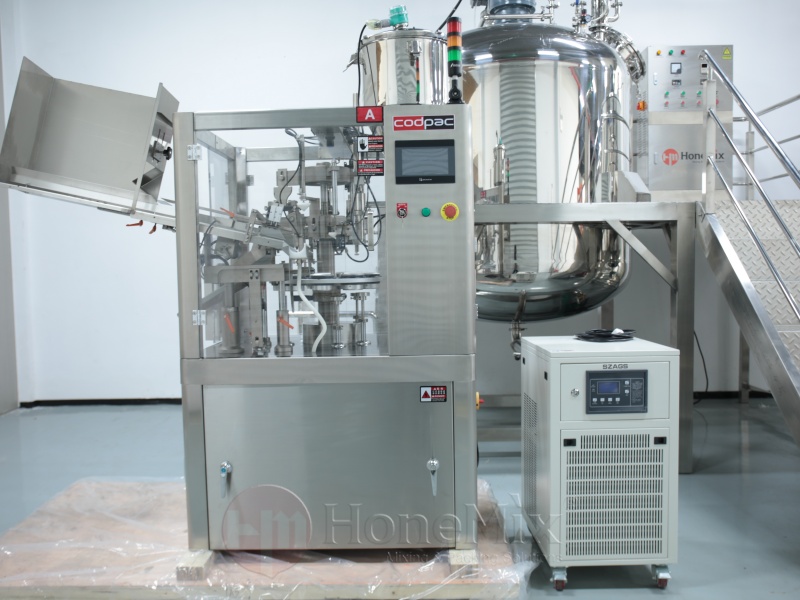
El envasado de ungüentos es un paso de producción controlado, no simplemente el movimiento final del producto dentro de un tubo. La formulación puede ser viscosa, sensible a la contaminación, difícil de desairear y estar destinada a la aplicación directa sobre la piel u otra área de tratamiento. El tubo terminado debe entregar la cantidad declarada, permanecer limpio, proteger el contenido y permanecer sellado durante el almacenamiento, transporte y uso repetido.
Por esta razón, una línea de ungüentos debe evaluarse a través de tres áreas de riesgo conectadas: operación orientada a GMP, higiene de todas las superficies en contacto con el producto e integridad del paquete lleno. un general La máquina llenadora proporciona un principio de dosificación útil, pero el envasado en tubo agrega orientación, formación de cola, codificación y verificación del sello. Cada etapa puede introducir contaminación o fugas si el proceso no se diseña y controla adecuadamente.
Por qué el envasado de ungüentos requiere un enfoque basado en el riesgo
Los ungüentos y cremas tópicas pueden contener aceites, ceras, ingredientes activos, polvos, materiales botánicos o sistemas espesantes. Su reología cambia con la temperatura, el historial de mezcla y el corte. El producto que parece uniforme en el recipiente de fabricación puede contener bolsas de aire microscópicas o desarrollar una consistencia diferente después de la transferencia. Al mismo tiempo, los componentes del embalaje pueden introducir partículas, contaminación microbiana o variaciones dimensionales.
Un enfoque basado en riesgos comienza identificando qué podría afectar la calidad del producto o la seguridad del paciente y del consumidor. Las preocupaciones típicas incluyen contaminación durante la transferencia, contenido neto inexacto, aire atrapado, producto en la superficie de sellado, sellos de cola débiles, daños en los tubos, codificación ilegible y confusiones entre lotes. Las especificaciones de la máquina y los procedimientos operativos deben abordar directamente estos riesgos.
Separe los riesgos de calidad del producto de los síntomas mecánicos
La fuga es un síntoma visible, pero es posible que la causa no sea la estación de sellado. El llenado excesivo puede hacer que el ungüento entre en el área de la cola. Las bolsas de aire pueden expandirse y aumentar la presión interna. Un tubo podría dañarse en el soporte antes de llegar al sello. Los residuos de limpieza pueden debilitar el sello o contaminar el producto. Por lo tanto, una investigación eficaz sigue el tubo durante todo el proceso en lugar de ajustar la temperatura del sello repetidamente.
Definir el producto previsto y el sistema de embalaje
Los requisitos del usuario deben describir el rango de viscosidad del ungüento, la temperatura de llenado, el rango de dosis, la precisión aceptable, el material del tubo, las dimensiones del tubo, el estilo de la tapa, los requisitos de codificación, la capacidad de producción, el método de limpieza y las expectativas ambientales. Los tubos de plástico, laminados y aluminio requieren diferentes tecnologías de cierre de cola. La combinación prevista debe confirmarse antes de la selección del equipo.
Aplique los principios GMP a través del diseño de equipos
El diseño orientado a GMP tiene como objetivo hacer que una producción limpia y consistente sea más fácil de lograr y de verificar. No depende de un único grado de material ni de una declaración impresa en un folleto. La máquina debe permitir a los operadores identificar las piezas que entran en contacto con el producto, limpiarlas eficazmente, evitar confusiones, controlar la configuración y mantener registros apropiados para el sistema de calidad del fabricante.
Los componentes que entran en contacto con el producto deben ser compatibles con la formulación y los agentes de limpieza. El acero inoxidable se utiliza comúnmente porque es duradero y se puede limpiar, pero el grado seleccionado, el acabado de la superficie, el material de la junta, la manguera, la válvula y el lubricante deben adaptarse al producto real. Las superficies rugosas, las bolsas muertas, los sellos dañados y las conexiones difíciles de drenar pueden retener el ungüento y hacer que la limpieza sea menos confiable.
Diseño para limpieza, inspección y drenaje.
Los residuos de ungüento pueden ser persistentes, especialmente después de enfriarse. Las tolvas, pistones, cilindros, válvulas, boquillas, mangueras y conexiones de transferencia deben ser accesibles para su limpieza o estar diseñados para un enfoque aprobado de limpieza en el lugar. Los operadores necesitan un método claro para confirmar que se han eliminado los residuos de lugares difíciles.
La capacidad de drenaje también importa. Si queda agua de enjuague o solución de limpieza en el recorrido del producto, puede diluir el siguiente lote o favorecer la contaminación. Después de la limpieza, la línea debe secarse o mantenerse en condiciones controladas. El procedimiento de limpieza debe definir el desmontaje, uso de detergente o solvente, aceptación del enjuague, inspección, reensamblaje y liberación.
Proteja la higiene durante la transferencia del producto
A menudo se pasa por alto la conexión entre la fabricación y el llenado. La extracción abierta o la transferencia manual repetida exponen el ungüento al medio ambiente y hacen que el suministro del producto sea inconsistente. Una ruta de transferencia cerrada o bien controlada desde el recipiente o tanque de retención hasta el llenado ayuda a reducir la contaminación y la introducción de aire.
Mantenga un suministro de producto estable y con poco aire
La desaireación al vacío durante la fabricación puede reducir las burbujas antes del llenado. La bomba de transferencia debe mover el ungüento sin cizallamiento ni cavitación excesivos. La agitación de la tolva, si se utiliza, debe ser suave e higiénica. La temperatura del producto debe permanecer dentro de un rango establecido para que el sistema de dosificación reciba material con un comportamiento de flujo predecible.
Una caída repentina en el nivel de la tolva o una presión de alimentación inconsistente pueden cambiar el rendimiento de la dosificación. La línea debe evitar que el llenado continúe cuando el suministro de producto es demasiado bajo para administrar una dosis estable. Cuando sea apropiado, los controles de nivel y los bloqueos de transferencia pueden reducir este riesgo.
Controlar la dosificación del ungüento y el atrapamiento de aire
El llenado preciso depende de algo más que el volumen nominal del pistón. El ungüento puede comprimirse ligeramente, retener aire, adherirse al recorrido del producto o cambiar el flujo a medida que cambia la temperatura. El equipo debe probarse con la formulación real en todo el rango operativo esperado.
Llenar desde una posición consistente
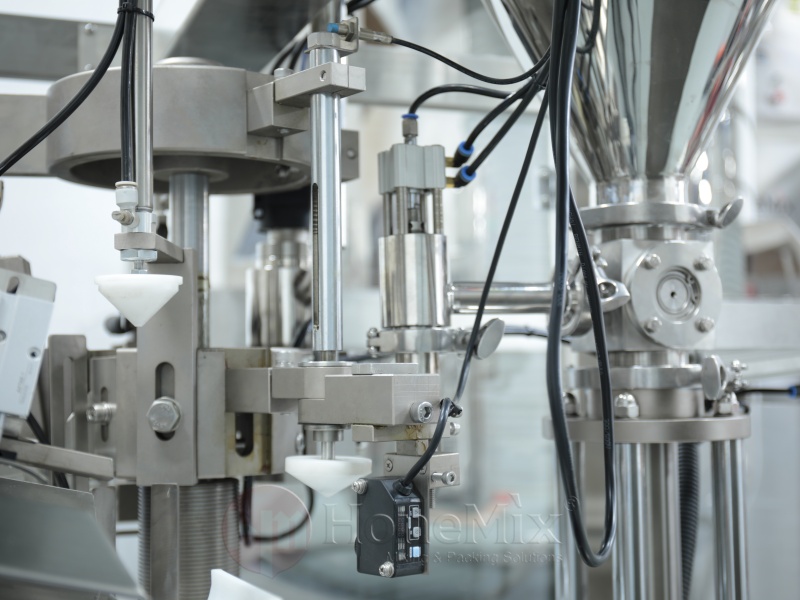
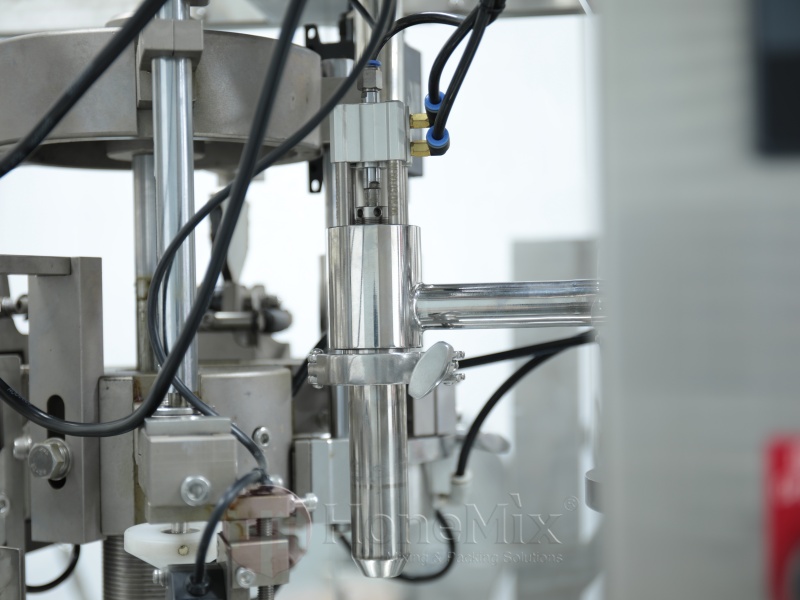
La boquilla debe estar centrada en el tubo y posicionada para reducir la acumulación de aire. El llenado ascendente o controlado con boquilla ascendente puede ayudar a que la columna de producto se forme sin problemas. Si la boquilla permanece demasiado alta, la pomada puede doblarse sobre sí misma y atrapar huecos. Si es demasiado bajo o toca el tubo, puede crear presión, manchar la pared del tubo o dañar la boquilla.
La detección de presencia de tubo evita la dosificación en una estación vacía. El soporte debe mantener el tubo vertical y estable. La desalineación en el llenado puede generar posteriormente contaminación del producto en la zona de sellado.
Verifique el contenido neto con un plan de muestreo adecuado
Las muestras iniciales deben pesarse después de que la línea alcance condiciones estables. Las comprobaciones deben continuar a intervalos definidos y después de ajustes, paradas, recargas de tolva o cambios. Tanto los resultados individuales como las tendencias del proceso son importantes. Los promedios pueden parecer correctos mientras la variación crece más allá del rango aceptable.
Evite fugas controlando todo el sistema de sellado
Una cola sellada debe resistir la manipulación, la presión, los cambios de temperatura y las vibraciones del transporte. El control de fugas comienza con el tubo y la tecnología de sellado correctos, luego depende de una zona de sellado limpia y parámetros de proceso estables.
Elija el método de cierre correcto
Los tubos de plástico y laminados se pueden sellar mediante aire caliente o energía ultrasónica. Los tubos de aluminio suelen estar doblados y engarzados. Cada sistema necesita una construcción de tubos compatible y herramientas diseñadas correctamente. Es posible que sea necesario reevaluar un proceso de sellado desarrollado en el material de un proveedor de tubos cuando cambia el espesor del laminado o de la pared.
Para el termosellado, la ventana del proceso incluye energía o temperatura, presión, tiempo de permanencia, enfriamiento y posición de la cola. Muy poca energía puede dejar un vínculo incompleto. Demasiado puede distorsionar o debilitar el tubo. Para doblar y engarzar, la alineación y la presión mecánica deben crear un cierre seguro sin cortar ni agrietar el metal.
Mantenga el ungüento fuera del área del sello
El producto en las superficies internas de la cola es una causa común de sellos débiles. El volumen de llenado debe dejar suficiente longitud de tubo vacío. El corte de la boquilla debe estar limpio y el tubo no debe agitarse ni apretarse durante el traslado a la estación de sellado. Por tanto, el control antigoteo y la retirada adecuada de las boquillas forman parte de la prevención de fugas.
Utilice más que una comprobación visual de fugas
Un sello visualmente limpio aún puede ser débil. Los fabricantes pueden utilizar controles de compresión, métodos de presión o vacío, penetración de tinte, evaluación de la resistencia del sellado o estudios de almacenamiento según el producto y el paquete. La prueba elegida debe reproducir el riesgo de falla relevante. Se deben realizar comprobaciones destructivas a intervalos definidos y cuando cambien el material del tubo o los ajustes de sellado.
Fortalezca la operación de rutina con documentación
La producción confiable depende de acciones humanas repetibles. Las instrucciones de configuración deben identificar las piezas con el formato correcto y las configuraciones aprobadas. Los registros de limpieza deben mostrar qué se limpió, quién, cuándo y cómo se confirmó la liberación. El mantenimiento debe centrarse en sellos, válvulas, boquillas, soportes, sensores, calentadores o componentes ultrasónicos, herramientas de corte y unidades de codificación.
Califique la máquina con ungüentos y tubos reales
Antes de la compra, el fabricante debe preparar una especificación de requisitos del usuario y enviar productos representativos y materiales de embalaje para realizar pruebas. Las pruebas de aceptación en fábrica deben confirmar las funciones principales, los controles de seguridad, el rendimiento del llenado, la calidad del sellado, las alarmas, los cambios y el acceso a la limpieza. La instalación en el sitio y las verificaciones operativas deberían confirmar la máquina en sus servicios y entorno reales.
Un adecuado La máquina llenadora de tubos de ungüento debe evaluarse como parte de un proceso controlado, no como una pieza aislada del equipo. El material del tubo, el comportamiento del ungüento, el método de transferencia, el plan de inspección, las prácticas del operador y el mantenimiento determinan el resultado final.
Creación de un proceso de envasado de ungüentos más fiable
Las GMP, la higiene y el control de fugas están interconectados. Un equipo limpio no puede compensar un sello inestable y un sello fuerte no puede proteger el producto contaminado durante la transferencia. Los fabricantes logran mejores resultados cuando definen claramente los riesgos, especifican equipos que se pueden limpiar, controlan la condición del producto, verifican la precisión de la dosis, protegen la zona de sellado, prueban la integridad del paquete y documentan la operación de rutina.
HONEMIX suministra equipos de mezcla, emulsificación al vacío, almacenamiento, transferencia, llenado, llenado de tubos, sellado y envasado para aplicaciones cosméticas, de cuidado personal y farmacéuticas seleccionadas. Al revisar juntos la fórmula del ungüento, los requisitos de higiene, el material del tubo, el volumen de llenado, el método de sellado, la capacidad y el diseño de la fábrica, el equipo puede ayudar a los fabricantes a planificar una solución de producción más práctica y controlable.