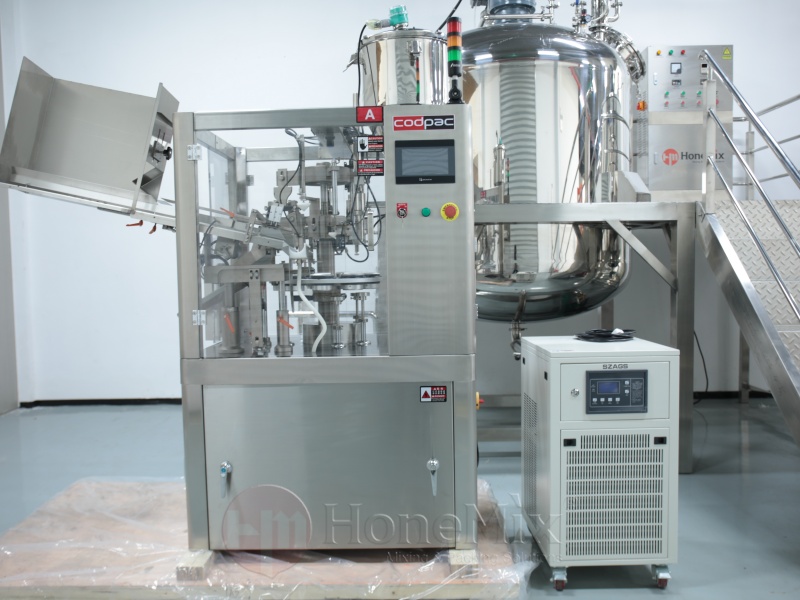
Pakowanie maści to kontrolowany etap produkcji, a nie tylko końcowe przemieszczanie produktu do tuby. Preparat może być lepki, wrażliwy na zanieczyszczenia, trudny do odpowietrzenia i przeznaczony do bezpośredniego stosowania na skórę lub inny obszar zabiegowy. Gotowa tuba musi dostarczyć zadeklarowaną ilość, pozostać czysta, chronić zawartość i pozostać zamknięta podczas przechowywania, transportu i wielokrotnego użycia.
Z tego powodu linię maści należy oceniać pod kątem trzech powiązanych ze sobą obszarów ryzyka: działania zorientowanego na GMP, higieny wszystkich powierzchni mających kontakt z produktem oraz integralności napełnionego opakowania. Generał Maszyna do napełniania zapewnia użyteczną zasadę dozowania, ale opakowanie tubowe zapewnia orientację, tworzenie ogona, kodowanie i weryfikację uszczelnienia. Każdy etap może spowodować zanieczyszczenie lub wyciek, jeśli proces nie zostanie odpowiednio zaprojektowany i kontrolowany.
Dlaczego opakowanie maści wymaga podejścia opartego na ryzyku
Maści i kremy do stosowania miejscowego mogą zawierać olejki, woski, składniki aktywne, proszki, materiały botaniczne lub systemy zagęszczające. Ich reologia zmienia się wraz z temperaturą, historią mieszania i ścinaniem. Produkt, który wydaje się jednolity w naczyniu produkcyjnym, może zawierać mikroskopijne pęcherzyki powietrza lub po przeniesieniu uzyskać inną konsystencję. Jednocześnie elementy opakowania mogą wprowadzać cząstki stałe, skażenie mikrobiologiczne lub różnice wymiarowe.
Podejście oparte na ryzyku rozpoczyna się od określenia, co może mieć wpływ na jakość produktu lub bezpieczeństwo pacjentów i konsumentów. Typowe problemy obejmują zanieczyszczenie podczas transportu, niedokładną zawartość netto, uwięzione powietrze, produkt na powierzchni uszczelniającej, słabe uszczelki końcowe, uszkodzenie tuby, nieczytelne kodowanie i pomyłki pomiędzy partiami. Specyfikacja maszyny i procedury operacyjne powinny bezpośrednio uwzględniać te zagrożenia.
Oddziel ryzyko związane z jakością produktu od objawów mechanicznych
Wyciek jest widocznym objawem, ale przyczyną może nie być stacja uszczelniająca. Przepełnienie może spowodować przedostanie się maści w okolicę ogona. Kieszenie powietrzne mogą się rozszerzać i zwiększać ciśnienie wewnętrzne. Rurka może ulec uszkodzeniu w uchwycie, zanim dotrze do uszczelki. Pozostałości po czyszczeniu mogą osłabić uszczelnienie lub zanieczyścić produkt. Dlatego skuteczne badanie polega na śledzeniu rury przez cały proces, zamiast wielokrotnej regulacji temperatury uszczelnienia.
Zdefiniuj zamierzony produkt i system pakowania
Wymagania użytkownika powinny opisywać zakres lepkości maści, temperaturę napełniania, zakres dawek, akceptowalną dokładność, materiał tubki, wymiary tubki, rodzaj nasadki, wymagania dotyczące kodowania, zdolność produkcyjną, metodę czyszczenia i oczekiwania środowiskowe. Rury plastikowe, laminowane i aluminiowe wymagają różnych technologii zamykania ogona. Zamierzoną kombinację należy potwierdzić przed wyborem sprzętu.
Stosowanie zasad GMP poprzez projektowanie sprzętu
Projekt zorientowany na GMP ma na celu ułatwienie osiągnięcia spójnej, czystej produkcji i łatwiejszej jej weryfikacji. Nie jest to zależne od pojedynczego gatunku materiału czy stwierdzenia wydrukowanego w broszurze. Maszyna powinna umożliwiać operatorom identyfikację części mających kontakt z produktem, skuteczne ich czyszczenie, zapobieganie pomyłkom, kontrolę ustawień i prowadzenie zapisów odpowiednich do systemu jakości producenta.
Składniki mające kontakt z produktem powinny być kompatybilne z recepturą i środkami czyszczącymi. Powszechnie używa się stali nierdzewnej, ponieważ jest trwała i łatwa do czyszczenia, ale wybrany gatunek, wykończenie powierzchni, materiał uszczelki, wąż, zawór i smar muszą odpowiadać rzeczywistemu produktowi. Szorstkie powierzchnie, martwe kieszenie, uszkodzone uszczelki i połączenia trudne do opróżnienia mogą powodować zatrzymanie maści i sprawić, że czyszczenie będzie mniej niezawodne.
Konstrukcja zapewniająca czyszczenie, kontrolę i odprowadzanie wody
Pozostałości maści mogą pozostać trwałe, zwłaszcza po schłodzeniu. Leje zasypowe, tłoki, cylindry, zawory, dysze, węże i złącza przesyłowe powinny być dostępne do czyszczenia lub zaprojektowane z myślą o zatwierdzonej metodzie czyszczenia na miejscu. Operatorzy potrzebują jasnej metody potwierdzania, że pozostałości zostały usunięte z trudnych lokalizacji.
Odpływ również ma znaczenie. Jeśli woda do płukania lub roztwór czyszczący pozostanie na ścieżce produktu, może rozcieńczyć następną partię lub spowodować zanieczyszczenie. Po oczyszczeniu żyłkę należy wysuszyć lub utrzymać w kontrolowanym stanie. Procedura czyszczenia musi określać demontaż, użycie detergentu lub rozpuszczalnika, przyjęcie płukania, kontrolę, ponowny montaż i uwolnienie.
Zachowaj higienę podczas przenoszenia produktu
Często pomija się związek pomiędzy produkcją a napełnianiem. Otwarte pobieranie lub wielokrotne ręczne przenoszenie naraża maść na środowisko i powoduje niespójność dostaw produktu. Zamknięta lub dobrze kontrolowana droga przesyłu ze zbiornika lub zbiornika do napełniacza pomaga zmniejszyć zanieczyszczenie i przedostawanie się powietrza.
Utrzymuj stabilne dostawy produktów o niskiej zawartości powietrza
Odpowietrzanie próżniowe podczas produkcji może zredukować pęcherzyki przed napełnieniem. Pompa transferowa powinna przesuwać maść bez nadmiernego ścinania i kawitacji. Mieszanie zbiornika, jeśli jest stosowane, powinno być delikatne i higieniczne. Temperatura produktu powinna mieścić się w ustalonym zakresie, aby system dozowania otrzymywał materiał o przewidywalnym przepływie.
Nagły spadek poziomu zbiornika lub nierówne ciśnienie zasilania mogą zmienić wydajność dozowania. Linia powinna zapobiegać kontynuowaniu napełniania, gdy ilość produktu jest zbyt mała, aby zapewnić stabilną dawkę. W stosownych przypadkach kontrole poziomu i blokady przesyłu mogą zmniejszyć to ryzyko.
Kontroluj dozowanie maści i uwięzienie powietrza
Dokładne napełnienie zależy od większej niż nominalna objętości tłoka. Maść może lekko się ściskać, zatrzymywać powietrze, przylegać do ścieżki produktu lub zmieniać przepływ w miarę zmian temperatury. Sprzęt powinien zostać poddany testowi z użyciem rzeczywistego składu w oczekiwanym zakresie roboczym.
Napełniaj ze stałej pozycji
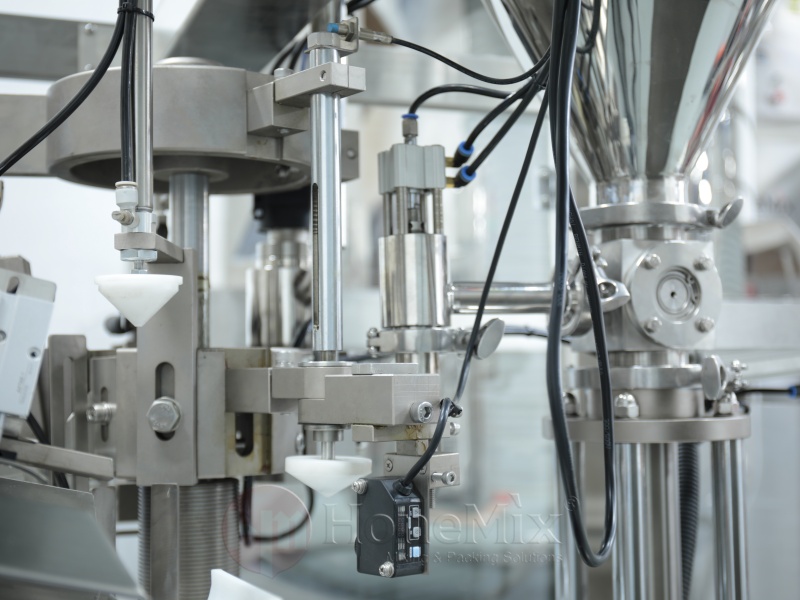
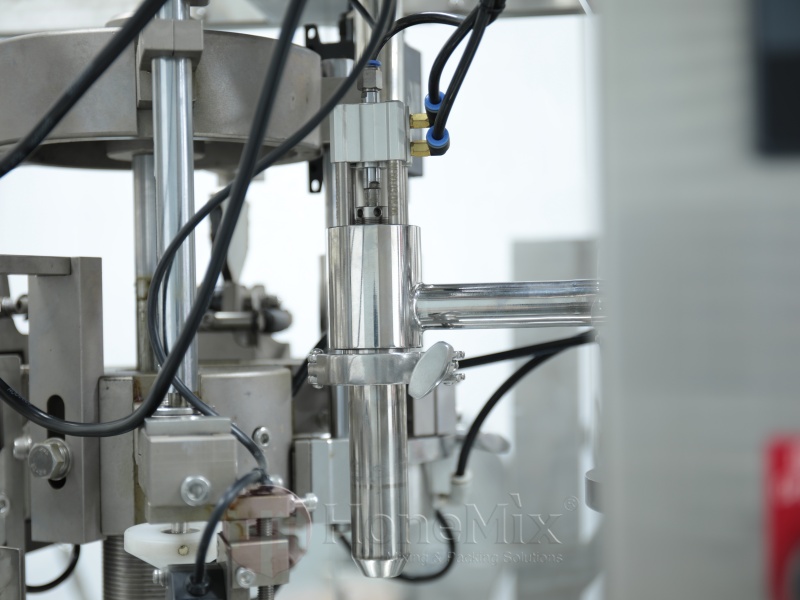
Dyszę należy wyśrodkować w rurze i ustawić tak, aby ograniczyć gromadzenie się powietrza. Napełnianie dyszą od dołu do góry lub kontrolowane napełnianie dyszą wznoszącą może pomóc w płynnym budowaniu kolumny produktu. Jeśli dysza pozostanie zbyt wysoko, maść może się zwinąć i uwięzić puste przestrzenie. Jeśli jest zbyt nisko lub dotyka rurki, może wytworzyć ciśnienie, rozmazać ściankę rurki lub uszkodzić dyszę.
Detekcja obecności probówki uniemożliwia dozowanie do pustej stacji. Uchwyt musi utrzymywać rurę w pionie i stabilnie. Nieprawidłowe ustawienie podczas napełniania może później spowodować zanieczyszczenie produktu w strefie uszczelnienia.
Zweryfikuj zawartość sieci za pomocą odpowiedniego planu pobierania próbek
Próbki rozruchowe należy zważyć po osiągnięciu przez linię stabilnych warunków. Kontrole należy kontynuować w określonych odstępach czasu oraz po regulacjach, przestojach, ponownym napełnieniu zbiornika lub przezbrojeniach. Liczą się zarówno indywidualne wyniki, jak i trendy procesowe. Średnie mogą wydawać się prawidłowe, gdy zmienność przekracza akceptowalny zakres.
Zapobiegaj wyciekom, kontrolując cały system uszczelnień
Uszczelniony ogon musi być odporny na manipulację, ciśnienie, zmiany temperatury i wibracje transportowe. Kontrola wycieków rozpoczyna się od właściwej technologii rur i uszczelnień, a następnie zależy od czystej strefy uszczelnienia i stabilnych parametrów procesu.
Wybierz właściwą metodę zamykania
Rury plastikowe i laminowane można zgrzewać gorącym powietrzem lub energią ultradźwiękową. Rury aluminiowe są zwykle składane i zaciskane. Każdy system wymaga kompatybilnej konstrukcji rurowej i odpowiednio zaprojektowanego oprzyrządowania. Proces uszczelniania opracowany na materiale jednego dostawcy rur może wymagać ponownej oceny w przypadku zmiany grubości laminatu lub ścianki.
W przypadku zgrzewania okno procesu obejmuje energię lub temperaturę, ciśnienie, czas przebywania, chłodzenie i położenie końcowe. Zbyt mało energii może pozostawić niepełne wiązanie. Zbyt duża ilość może zniekształcić lub osłabić rurę. W przypadku składania i zaciskania, wyrównanie i docisk mechaniczny muszą zapewniać bezpieczne zamknięcie bez przecinania lub pękania metalu.
Trzymaj maść z dala od obszaru pieczęci
Produkt na wewnętrznych powierzchniach ogona jest częstą przyczyną słabych uszczelek. Objętość napełnienia musi pozostawić wystarczającą długość pustej rurki. Odcięcie dyszy powinno być czyste, a rurka nie powinna być potrząsana ani ściskana podczas przenoszenia do stacji zgrzewającej. Dlatego też kontrola przed kapaniem i odpowiednie wycofanie dyszy stanowią część zapobiegania wyciekom.
Użyj czegoś więcej niż wizualnej kontroli szczelności
Wizualnie schludne uszczelnienie może nadal być słabe. Producenci mogą stosować kontrole ściskania, metody ciśnieniowe lub próżniowe, penetrację barwnika, ocenę wytrzymałości zgrzewu lub badania przechowywania, w zależności od produktu i opakowania. Wybrany test powinien odtworzyć odpowiednie ryzyko awarii. Kontrole niszczące należy przeprowadzać w określonych odstępach czasu oraz w przypadku zmiany materiału rury lub ustawień uszczelnienia.
Wzmocnij rutynowe operacje dzięki dokumentacji
Niezawodna produkcja zależy od powtarzalnych działań człowieka. Instrukcje konfiguracji powinny określać części o prawidłowym formacie i zatwierdzone ustawienia. Dokumentacja sprzątania powinna wykazywać, co zostało wyczyszczone, przez kogo, kiedy i w jaki sposób potwierdzono uwolnienie. Konserwacja powinna koncentrować się na uszczelkach, zaworach, dyszach, uchwytach, czujnikach, grzejnikach lub komponentach ultradźwiękowych, narzędziach skrawających i jednostkach kodujących.
Zakwalifikuj maszynę z prawdziwą maścią i tubkami
Przed zakupem producent powinien przygotować specyfikację wymagań użytkownika i przesłać do testów reprezentatywny produkt i materiały opakowaniowe. Fabryczne testy odbiorcze powinny potwierdzić główne funkcje, kontrole bezpieczeństwa, wydajność napełniania, jakość uszczelnienia, alarmy, wymianę i dostęp do czyszczenia. Kontrole instalacji i działania na miejscu powinny następnie potwierdzić, że maszyna działa w rzeczywistych warunkach i środowisku.
Odpowiedni Maszynę do napełniania tubek z maścią należy oceniać jako część kontrolowanego procesu, a nie jako izolowany element wyposażenia. Materiał tubki, zachowanie maści, metoda przenoszenia, plan kontroli, praktyki operatora i konserwacja – wszystko to determinuje wynik końcowy.
Budowanie bardziej niezawodnego procesu pakowania maści
GMP, higiena i kontrola wycieków są ze sobą powiązane. Czysty sprzęt nie jest w stanie zrekompensować niestabilnego uszczelnienia, a mocne uszczelnienie nie może chronić produktu zanieczyszczonego podczas transportu. Producenci osiągają lepsze wyniki, gdy jasno definiują ryzyko, określają sprzęt nadający się do czyszczenia, kontrolują stan produktu, weryfikują dokładność dawki, chronią strefę uszczelnienia, testują integralność opakowania i dokumentują rutynowe działanie.
HONEMIX dostarcza sprzęt do mieszania, emulgowania próżniowego, przechowywania, przenoszenia, napełniania, napełniania tub, uszczelniania i pakowania do zastosowań kosmetycznych, higieny osobistej i wybranych zastosowań farmaceutycznych. Dokonując łącznie przeglądu receptury maści, wymagań higienicznych, materiału tubki, objętości napełnienia, metody uszczelniania, wydajności i układu fabryki, zespół może pomóc producentom zaplanować bardziej praktyczne i kontrolowane rozwiązanie produkcyjne.