
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 05.08.2026 Herkunft: Website


Das Verpacken von Salben ist ein kontrollierter Produktionsschritt und nicht nur die abschließende Beförderung des Produkts in eine Tube. Die Formulierung kann viskos, kontaminationsempfindlich, schwer zu entlüften und für die direkte Anwendung auf der Haut oder einem anderen Behandlungsbereich vorgesehen sein. Die fertige Tube muss die angegebene Menge liefern, sauber bleiben, den Inhalt schützen und bei Lagerung, Transport und wiederholtem Gebrauch dicht bleiben.
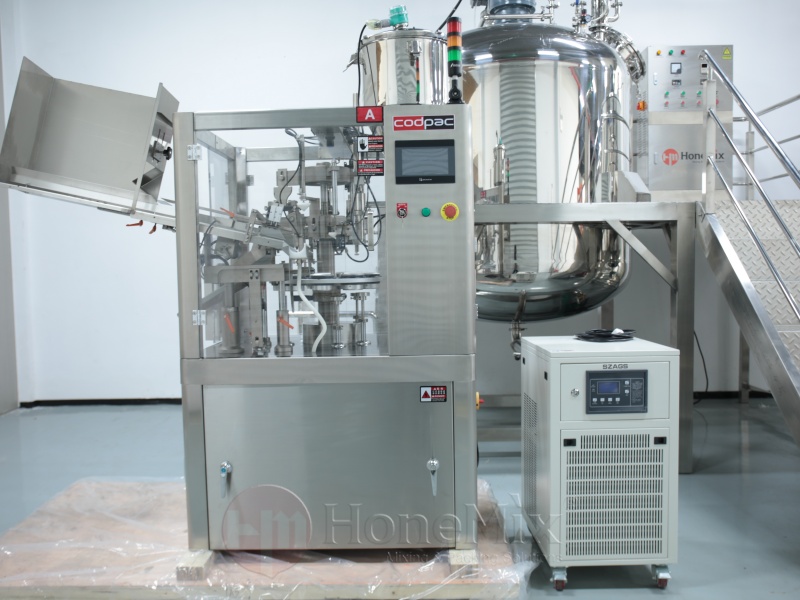
Aus diesem Grund muss eine Salbenlinie anhand von drei zusammenhängenden Risikobereichen bewertet werden: GMP-orientierter Betrieb, Hygiene aller produktberührenden Oberflächen und Integrität der abgefüllten Verpackung. Ein General Die Füllmaschine bietet ein nützliches Dosierprinzip, aber die Tubenverpackung fügt Orientierung, Schwanzbildung, Kodierung und Siegelverifizierung hinzu. In jeder Phase kann es zu Verunreinigungen oder Leckagen kommen, wenn der Prozess nicht ordnungsgemäß konzipiert und gesteuert wird.
|
|
|
Salben und topische Cremes können Öle, Wachse, Wirkstoffe, Pulver, pflanzliche Materialien oder Verdickungssysteme enthalten. Ihre Rheologie ändert sich mit der Temperatur, dem Mischverlauf und der Scherung. Das Produkt, das im Herstellungsbehälter einheitlich erscheint, kann mikroskopisch kleine Lufteinschlüsse enthalten oder nach dem Transfer eine andere Konsistenz entwickeln. Gleichzeitig können Verpackungskomponenten Partikel, mikrobielle Kontamination oder Dimensionsabweichungen verursachen.
Ein risikobasierter Ansatz beginnt mit der Identifizierung dessen, was sich auf die Produktqualität oder die Patienten- und Verbrauchersicherheit auswirken könnte. Typische Probleme sind Kontamination während des Transfers, ungenauer Nettoinhalt, eingeschlossene Luft, Produkt auf der Siegelfläche, schwache Enddichtungen, Tubenschäden, unleserliche Codierung und Verwechslungen zwischen Chargen. Die Maschinenspezifikation und die Betriebsverfahren sollten diese Risiken direkt berücksichtigen.
Eine Leckage ist ein sichtbares Symptom, die Ursache liegt jedoch möglicherweise nicht in der Siegelstation. Eine Überfüllung kann dazu führen, dass die Salbe in den Schwanzbereich gelangt. Lufteinschlüsse können sich ausdehnen und den Innendruck erhöhen. Ein Schlauch kann in der Halterung beschädigt werden, bevor er die Dichtung erreicht. Reinigungsrückstände können die Versiegelung schwächen oder das Produkt verunreinigen. Eine wirksame Untersuchung folgt daher dem Rohr während des gesamten Prozesses, anstatt die Siegeltemperatur wiederholt anzupassen.
Die Benutzeranforderung sollte den Viskositätsbereich der Salbe, die Fülltemperatur, den Dosisbereich, die akzeptable Genauigkeit, das Tubenmaterial, die Tubenabmessungen, den Kappenstil, die Kodierungsanforderungen, die Produktionskapazität, die Reinigungsmethode und die Umwelterwartungen beschreiben. Kunststoff-, Laminat- und Aluminiumtuben erfordern unterschiedliche Endverschlusstechnologien. Die vorgesehene Kombination muss vor der Geräteauswahl bestätigt werden.
GMP-orientiertes Design zielt darauf ab, eine konsistente, saubere Produktion einfacher zu erreichen und leichter zu überprüfen. Dabei kommt es nicht auf eine einzelne Materialqualität oder eine in einer Broschüre abgedruckte Aussage an. Die Maschine sollte es den Bedienern ermöglichen, produktberührende Teile zu identifizieren, sie effektiv zu reinigen, Verwechslungen zu verhindern, Einstellungen zu kontrollieren und Aufzeichnungen zu führen, die dem Qualitätssystem des Herstellers entsprechen.
Produktberührende Komponenten sollten mit der Rezeptur und den Reinigungsmitteln kompatibel sein. Edelstahl wird häufig verwendet, weil er langlebig und reinigbar ist, aber die ausgewählte Qualität, Oberflächenbeschaffenheit, Dichtungsmaterial, Schlauch, Ventil und Schmiermittel müssen zum tatsächlichen Produkt passen. Raue Oberflächen, tote Taschen, beschädigte Dichtungen und schwer zu entleerende Verbindungen können die Salbe zurückhalten und die Reinigung weniger zuverlässig machen.
Insbesondere nach dem Abkühlen können Salbenrückstände hartnäckig bleiben. Trichter, Kolben, Zylinder, Ventile, Düsen, Schläuche und Transferanschlüsse sollten für die Reinigung zugänglich oder für einen zugelassenen Clean-in-Place-Ansatz ausgelegt sein. Betreiber benötigen eine eindeutige Methode, um zu bestätigen, dass Rückstände von schwierigen Stellen entfernt wurden.
Auch die Entwässerbarkeit ist wichtig. Wenn Spülwasser oder Reinigungslösung im Produktweg verbleibt, kann dies die nächste Charge verdünnen oder eine Kontamination begünstigen. Nach der Reinigung sollte die Leitung getrocknet oder in einem kontrollierten Zustand gehalten werden. Das Reinigungsverfahren muss die Demontage, die Verwendung von Reinigungsmitteln oder Lösungsmitteln, die Spülannahme, die Inspektion, den erneuten Zusammenbau und die Freigabe definieren.
Der Zusammenhang zwischen Herstellung und Abfüllung wird oft übersehen. Durch offenes Schöpfen oder wiederholtes manuelles Umfüllen wird die Salbe der Umwelt ausgesetzt und die Produktzufuhr wird unregelmäßig. Ein geschlossener oder gut kontrollierter Transferweg vom Behälter oder Vorratstank zum Füller trägt dazu bei, Verunreinigungen und Lufteintrag zu reduzieren.
Durch Vakuumentgasung während der Herstellung können Blasen vor dem Abfüllen reduziert werden. Die Transferpumpe sollte die Salbe ohne übermäßige Scherung oder Kavitation bewegen. Falls eine Trichterbewegung verwendet wird, sollte sie sanft und hygienisch sein. Die Produkttemperatur sollte innerhalb eines festgelegten Bereichs bleiben, damit das Dosiersystem Material mit vorhersehbarem Fließverhalten erhält.
Ein plötzlicher Abfall des Trichterfüllstands oder ein inkonsistenter Zufuhrdruck können die Dosierleistung beeinträchtigen. Die Leitung soll verhindern, dass der Füllvorgang fortgesetzt wird, wenn der Produktvorrat zu gering ist, um eine stabile Dosis abzugeben. Gegebenenfalls können Füllstandskontrollen und Übergabesperren dieses Risiko verringern.
Eine genaue Befüllung hängt von mehr als dem Nennkolbenvolumen ab. Die Salbe kann sich leicht komprimieren, Luft zurückhalten, am Produktpfad haften oder den Fluss ändern, wenn sich die Temperatur ändert. Die Ausrüstung sollte mit der tatsächlichen Formulierung über den erwarteten Betriebsbereich getestet werden.
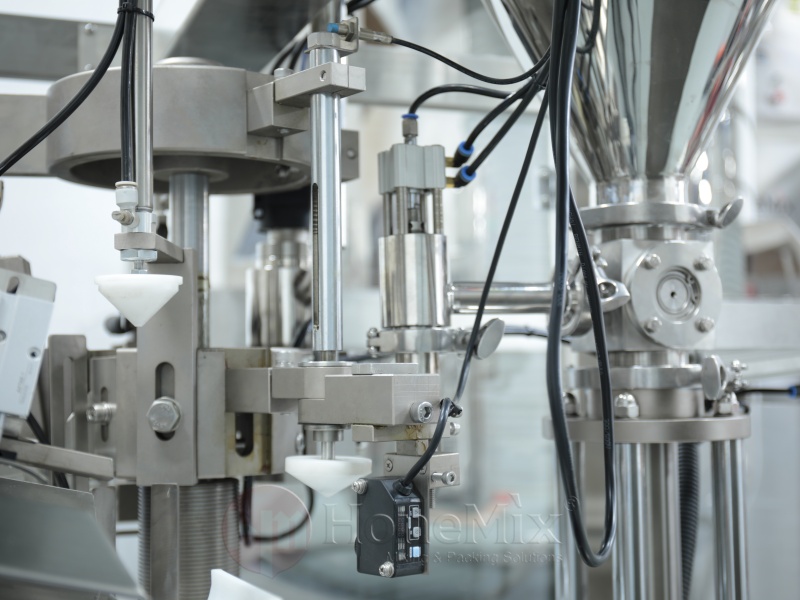
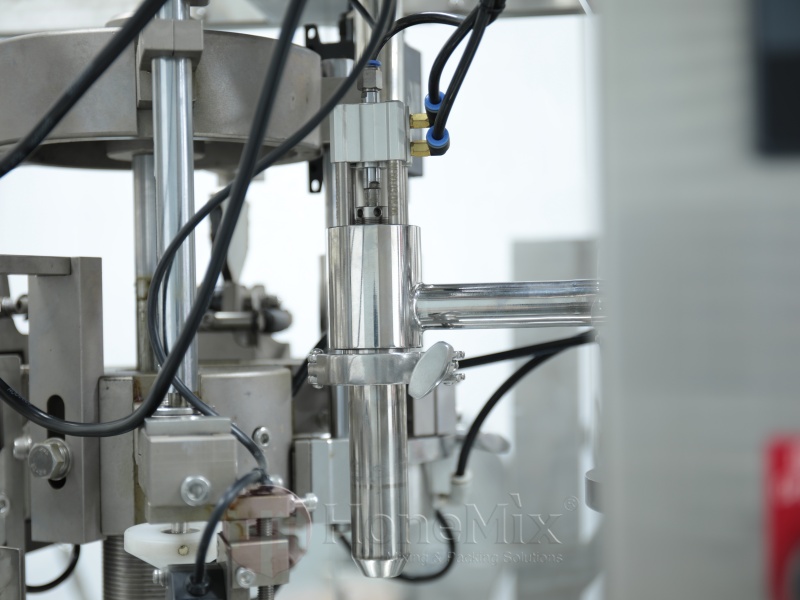
Die Düse sollte im Rohr zentriert und so positioniert sein, dass Lufteinschlüsse vermieden werden. Eine Füllung von unten nach oben oder eine kontrollierte Steigdüsenbefüllung kann dazu beitragen, dass sich die Produktsäule reibungslos aufbaut. Wenn die Düse zu hoch bleibt, kann sich die Salbe umfalten und Hohlräume verschließen. Wenn es zu niedrig ist oder das Rohr berührt, kann es Druck erzeugen, die Rohrwand verschmieren oder die Düse beschädigen.
Die Erkennung der Röhrchenanwesenheit verhindert die Dosierung in eine leere Station. Der Halter muss das Rohr vertikal und stabil halten. Eine Fehlausrichtung beim Befüllen kann später zu Produktverunreinigungen in der Siegelzone führen.
Startproben sollten gewogen werden, nachdem die Linie stabile Bedingungen erreicht hat. Die Kontrollen sollten in definierten Abständen und nach Anpassungen, Unterbrechungen, Auffüllen des Trichters oder Umrüstungen fortgesetzt werden. Sowohl individuelle Ergebnisse als auch Prozesstrends sind von Bedeutung. Durchschnittswerte können korrekt erscheinen, während die Variation über den akzeptablen Bereich hinaus wächst.
Ein versiegeltes Heck muss Handhabung, Druck, Temperaturschwankungen und Transportvibrationen standhalten. Die Leckagekontrolle beginnt mit der richtigen Rohr- und Dichtungstechnologie und hängt dann von einer sauberen Dichtungszone und stabilen Prozessparametern ab.
Kunststoff- und Laminattuben können durch Heißluft oder Ultraschallenergie versiegelt werden. Aluminiumrohre werden üblicherweise gefaltet und gecrimpt. Jedes System benötigt eine kompatible Rohrkonstruktion und korrekt ausgelegte Werkzeuge. Ein Dichtungsprozess, der für das Material eines Tubenlieferanten entwickelt wurde, muss möglicherweise neu bewertet werden, wenn sich das Laminat oder die Wandstärke ändert.
Beim Heißsiegeln umfasst das Prozessfenster Energie oder Temperatur, Druck, Verweilzeit, Abkühlung und Endposition. Zu wenig Energie kann zu einer unvollständigen Bindung führen. Zu viel kann die Röhre verformen oder schwächen. Beim Falten und Crimpen müssen Ausrichtung und mechanischer Druck für einen sicheren Verschluss sorgen, ohne dass das Metall schneidet oder reißt.
Produkt auf den inneren Endflächen ist eine häufige Ursache für schwache Dichtungen. Das Füllvolumen muss genügend Leerrohrlänge lassen. Die Düsenöffnung sollte sauber sein und die Tube sollte während des Transports zur Versiegelungsstation nicht geschüttelt oder gequetscht werden. Eine Tropfkontrolle und eine entsprechende Düsenentnahme gehören daher zur Leckagevermeidung.
Eine optisch saubere Versiegelung kann dennoch schwach sein. Je nach Produkt und Verpackung können Hersteller Quetschprüfungen, Druck- oder Vakuummethoden, Farbeindringung, Bewertung der Siegelfestigkeit oder Lagerungsstudien verwenden. Der gewählte Test sollte das relevante Ausfallrisiko abbilden. Zerstörungsprüfungen sollten in definierten Abständen und bei Änderungen des Rohrmaterials oder der Dichtungseinstellungen durchgeführt werden.
Eine zuverlässige Produktion hängt von wiederholbaren menschlichen Handlungen ab. In den Einrichtungsanweisungen sollten die richtigen Formatteile und genehmigten Einstellungen angegeben werden. Reinigungsaufzeichnungen sollten zeigen, was gereinigt wurde, von wem, wann und wie die Freigabe bestätigt wurde. Die Wartung sollte sich auf Dichtungen, Ventile, Düsen, Halter, Sensoren, Heizungen oder Ultraschallkomponenten, Schneidwerkzeuge und Codiereinheiten konzentrieren.
Vor dem Kauf sollte der Hersteller eine Benutzeranforderungsspezifikation erstellen und repräsentative Produkt- und Verpackungsmaterialien zum Testen einsenden. Werksabnahmetests sollten die Hauptfunktionen, Sicherheitskontrollen, Füllleistung, Dichtungsqualität, Alarme, Umstellung und Reinigungszugang bestätigen. Die Installation vor Ort und die Betriebsprüfungen sollten dann bestätigen, dass die Maschine in ihrer tatsächlichen Funktion und Umgebung funktioniert.
Ein passendes Eine Salbentubenfüllmaschine sollte als Teil eines kontrollierten Prozesses und nicht als isoliertes Gerät beurteilt werden. Tubenmaterial, Salbenverhalten, Transfermethode, Inspektionsplan, Bedienerpraktiken und Wartung bestimmen alle das Endergebnis.
GMP, Hygiene und Leckagekontrolle sind miteinander verbunden. Eine saubere Ausrüstung kann eine instabile Versiegelung nicht ausgleichen, und eine starke Versiegelung kann das beim Transfer verunreinigte Produkt nicht schützen. Hersteller erzielen bessere Ergebnisse, wenn sie Risiken klar definieren, reinigbare Geräte spezifizieren, den Produktzustand kontrollieren, die Dosisgenauigkeit überprüfen, die Siegelzone schützen, die Verpackungsintegrität testen und den Routinebetrieb dokumentieren.
HONEMIX liefert Misch-, Vakuumemulgier-, Lagerungs-, Transfer-, Abfüll-, Tubenfüll-, Versiegelungs- und Verpackungsgeräte für Kosmetik-, Körperpflege- und ausgewählte pharmazeutische Anwendungen. Durch die gemeinsame Überprüfung der Salbenformel, der Hygieneanforderungen, des Tubenmaterials, des Füllvolumens, der Versiegelungsmethode, der Kapazität und des Fabriklayouts kann das Team Herstellern dabei helfen, eine praktischere und kontrollierbarere Produktionslösung zu planen.