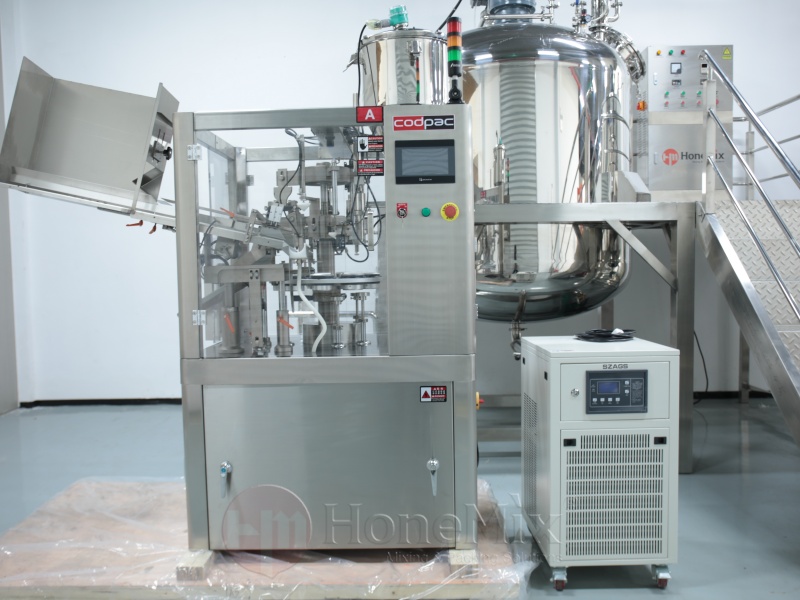
Упаковка мази — это контролируемый этап производства, а не просто окончательное перемещение продукта в тубу. Состав может быть вязким, чувствительным к загрязнению, трудно деаэрируемым и предназначенным для непосредственного нанесения на кожу или другую область лечения. Готовая туба должна содержать заявленное количество, оставаться чистой, защищать содержимое и оставаться герметичной во время хранения, транспортировки и многократного использования.
По этой причине линия по производству мазей должна оцениваться по трем взаимосвязанным областям риска: работа, ориентированная на GMP, гигиена всех поверхностей, контактирующих с продуктом, и целостность заполненной упаковки. Генерал Фасовочная машина обеспечивает полезный принцип дозирования, но упаковка в тубы добавляет ориентацию, формирование хвостов, кодирование и проверку герметичности. На каждом этапе может возникнуть загрязнение или утечка, если процесс не спроектирован и не контролируется должным образом.
Почему упаковка мази требует подхода, основанного на оценке рисков
Мази и кремы для местного применения могут содержать масла, воски, активные ингредиенты, порошки, растительные материалы или загустители. Их реология меняется в зависимости от температуры, истории смешивания и сдвига. Продукт, который выглядит однородным в производственной емкости, может содержать микроскопические воздушные карманы или иметь различную консистенцию после транспортировки. В то же время компоненты упаковки могут привносить частицы, микробное загрязнение или изменение размеров.
Подход, основанный на оценке риска, начинается с определения того, что может повлиять на качество продукции или безопасность пациентов и потребителей. Типичные проблемы включают загрязнение во время транспортировки, неточное содержание нетто, захваченный воздух, попадание продукта на уплотняемую поверхность, слабые хвостовые уплотнения, повреждение трубок, нечитаемую кодировку и перепутывание партий. Спецификация машины и рабочие процедуры должны напрямую учитывать эти риски.
Отделяйте риски, связанные с качеством продукции, от механических симптомов
Утечка является видимым признаком, однако причиной может быть не станция уплотнения. Переполнение может привести к попаданию мази в область хвоста. Воздушные карманы могут расширяться и увеличивать внутреннее давление. Трубка может быть повреждена в держателе еще до того, как достигнет уплотнения. Остатки чистящего средства могут ослабить уплотнение или загрязнить изделие. Таким образом, эффективное исследование сопровождает трубку на протяжении всего процесса вместо многократной регулировки температуры уплотнения.
Определите предполагаемый продукт и систему упаковки
В требованиях пользователя должны быть описаны диапазон вязкости мази, температура наполнения, диапазон доз, приемлемая точность, материал тюбика, размеры тюбика, тип крышки, требования к кодированию, производственная мощность, метод очистки и требования к окружающей среде. Пластиковые, ламинированные и алюминиевые тубы требуют разных технологий закрытия хвостовика. Предполагаемую комбинацию необходимо подтвердить перед выбором оборудования.
Применяйте принципы GMP при проектировании оборудования
Проектирование, ориентированное на GMP, направлено на то, чтобы сделать стабильное и чистое производство более простым и простым для проверки. Это не зависит от какой-то одной марки материала или заявления, напечатанного в брошюре. Машина должна позволять операторам идентифицировать детали, контактирующие с продуктом, эффективно их очищать, предотвращать путаницу, контролировать настройки и вести записи, соответствующие системе качества производителя.
Компоненты, контактирующие с продуктом, должны быть совместимы с рецептурой и чистящими средствами. Обычно используется нержавеющая сталь, поскольку она долговечна и легко очищается, но выбранная марка, обработка поверхности, материал прокладки, шланг, клапан и смазка должны соответствовать реальному изделию. Грубые поверхности, застойные зоны, поврежденные уплотнения и соединения с трудом для слива могут удерживать мазь и делать очистку менее надежной.
Конструкция для очистки, проверки и дренажа
Остатки мази могут оставаться стойкими, особенно после охлаждения. Бункеры, поршни, цилиндры, клапаны, форсунки, шланги и перекачивающие соединения должны быть доступны для очистки или рассчитаны на утвержденный метод очистки на месте. Операторам необходим четкий метод подтверждения того, что остатки удалены из труднодоступных мест.
Дренажность также имеет значение. Если промывочная вода или чистящий раствор остаются на пути продукта, они могут разбавить следующую партию или способствовать загрязнению. После очистки леску следует высушить или содержать в контролируемом состоянии. Процедура очистки должна включать разборку, использование моющих средств или растворителей, приемку промывки, осмотр, повторную сборку и выпуск.
Соблюдайте гигиену во время транспортировки продукта
Связь между производством и наполнением часто упускается из виду. Открытое зачерпывание или повторная переноска вручную подвергают мазь воздействию окружающей среды и делают поставку продукта нестабильной. Закрытый или хорошо контролируемый путь передачи от резервуара или сборного резервуара к наполнителю помогает снизить загрязнение и попадание воздуха.
Поддерживайте стабильную подачу продукта с низким содержанием воздуха
Вакуумная деаэрация во время производства может уменьшить количество пузырьков перед наполнением. Перекачивающий насос должен перекачивать мазь без чрезмерного сдвига или кавитации. Бункерное перемешивание, если оно используется, должно быть щадящим и гигиеничным. Температура продукта должна оставаться в пределах установленного диапазона, чтобы система дозирования получала материал с предсказуемым поведением потока.
Внезапное падение уровня в бункере или нестабильное давление подачи могут изменить производительность дозирования. Линия должна препятствовать продолжению работы наполнителя, когда подача продукта слишком мала для доставки стабильной дозы. При необходимости, средства контроля уровня и блокировки переключения могут снизить этот риск.
Контролируйте дозировку мази и захват воздуха
Точность заполнения зависит от объема поршня, превышающего номинальный. Мазь может слегка сжиматься, задерживать воздух, прилипать к пути продукта или изменять поток при изменении температуры. Оборудование должно быть проверено с использованием фактической рецептуры во всем ожидаемом рабочем диапазоне.
Заполнение с последовательной позиции
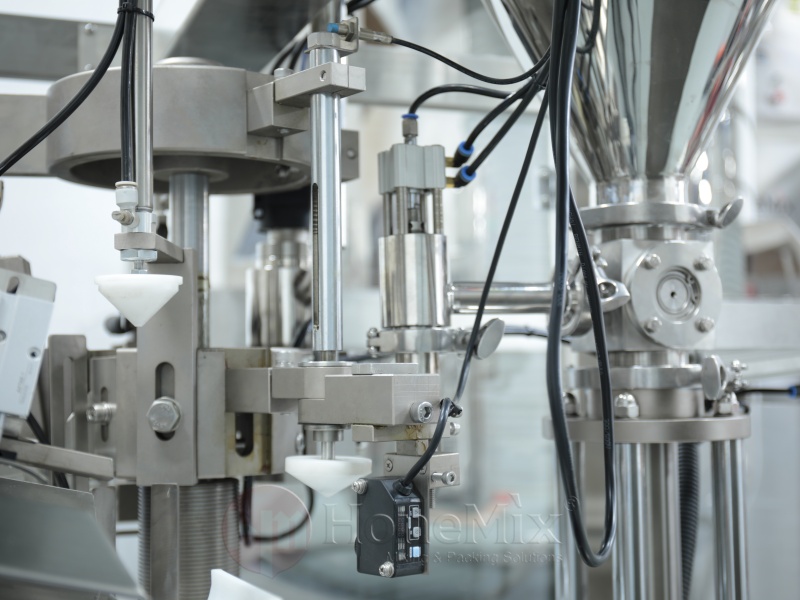
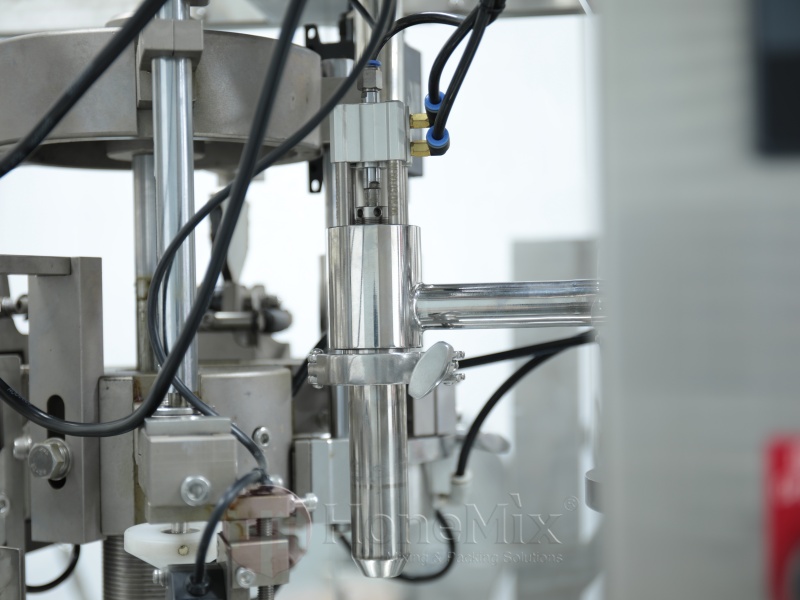
Сопло должно быть отцентрировано в трубке и расположено таким образом, чтобы уменьшить захват воздуха. Заполнение снизу вверх или контролируемое восходящее сопло может способствовать плавному построению колонны продукта. Если сопло останется слишком высоким, мазь может сложиться и образовать пустоты. Если он расположен слишком низко или касается трубки, это может создать давление, испачкать стенки трубки или повредить сопло.
Обнаружение присутствия трубки предотвращает дозирование в пустую станцию. Держатель должен удерживать трубку вертикально и устойчиво. Неправильное выравнивание при заполнении может впоследствии привести к загрязнению продукта в зоне уплотнения.
Проверьте содержимое сети с помощью соответствующего плана выборки
Первоначальные образцы следует взвешивать после того, как линия достигнет стабильного состояния. Проверки следует продолжать через определенные промежутки времени и после регулировок, остановок, наполнения бункера или переналадки. Важны как отдельные результаты, так и тенденции процесса. Средние значения могут казаться правильными, в то время как отклонения выходят за пределы приемлемого диапазона.
Предотвращение утечек путем контроля всей системы уплотнений
Герметичный хвостовик должен выдерживать манипуляции, давление, изменения температуры и вибрацию при транспортировке. Контроль утечек начинается с правильной технологии труб и уплотнений, а затем зависит от чистой зоны уплотнения и стабильных параметров процесса.
Выберите правильный метод закрытия
Пластиковые и ламинированные тубы можно герметизировать горячим воздухом или ультразвуковой энергией. Алюминиевые трубки обычно сгибают и обжимают. Каждая система требует совместимой конструкции трубок и правильно спроектированных инструментов. Процесс уплотнения, разработанный для материала одного поставщика туб, может потребовать повторной оценки при изменении толщины ламината или стенки.
Для термосваривания окно процесса включает энергию или температуру, давление, время выдержки, охлаждение и положение хвоста. Слишком мало энергии может привести к неполной связи. Слишком большое количество может деформировать или ослабить трубку. При складывании и обжатии выравнивание и механическое давление должны обеспечивать надежное закрытие без разрезов и трещин на металле.
Не допускайте попадания мази в область уплотнения
Продукт на внутренней поверхности хвостового оперения является частой причиной слабых уплотнений. Объем заполнения должен оставлять достаточную длину пустой трубки. Срез сопла должен быть чистым, трубку нельзя трясти или сжимать во время транспортировки на станцию запечатывания. Поэтому противокапельный контроль и соответствующий вывод форсунки являются частью предотвращения утечек.
Используйте больше, чем просто визуальную проверку утечек
Визуально аккуратная пломба все же может оказаться слабой. Производители могут использовать проверки на сжатие, методы давления или вакуума, проникновение красителя, оценку прочности сварки или исследования хранения в зависимости от продукта и упаковки. Выбранный тест должен воспроизводить соответствующий риск отказа. Разрушающие проверки следует проводить через определенные промежутки времени, а также при изменении материала трубки или настроек уплотнения.
Улучшите рутинную работу с помощью документации
Надежное производство зависит от повторяемости действий человека. В инструкциях по установке должны быть указаны правильные части формата и утвержденные настройки. Записи об очистке должны показывать, что было очищено, кем, когда и как было подтверждено освобождение. Техническое обслуживание должно быть сосредоточено на уплотнениях, клапанах, соплах, держателях, датчиках, нагревателях или ультразвуковых компонентах, режущих инструментах и устройствах кодирования.
Квалификация машины с использованием настоящей мази и тюбиков
Перед покупкой производитель должен подготовить спецификацию требований пользователя и отправить на тестирование репрезентативную продукцию и упаковочные материалы. Заводские приемочные испытания должны подтвердить основные функции, средства контроля безопасности, характеристики наполнения, качество уплотнений, сигналы тревоги, переключение и доступ для очистки. Установка на месте и эксплуатационные проверки должны затем подтвердить, что машина находится в ее реальных утилитах и среде.
Подходящий Машину для наполнения тюбиков с мазью следует оценивать как часть контролируемого процесса, а не как изолированное оборудование. Материал тюбика, поведение мази, метод переноса, план проверки, практика оператора и техническое обслуживание – все это определяет конечный результат.
Создание более надежного процесса упаковки мази
GMP, гигиена и контроль утечек взаимосвязаны. Чистое оборудование не может компенсировать нестабильное уплотнение, а прочное уплотнение не может защитить продукт, загрязненный во время транспортировки. Производители достигают лучших результатов, когда четко определяют риски, указывают оборудование, подлежащее очистке, контролируют состояние продукта, проверяют точность дозы, защищают зону уплотнения, проверяют целостность упаковки и документируют рутинную работу.
HONEMIX поставляет оборудование для смешивания, вакуумного эмульгирования, хранения, транспортировки, наполнения, наполнения туб, запечатывания и упаковки для косметической продукции, средств личной гигиены и некоторых фармацевтических применений. Изучив формулу мази, гигиенические требования, материал тюбика, объем наполнения, метод герметизации, мощность и планировку завода, команда может помочь производителям спланировать более практичное и контролируемое производственное решение.