
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 05-08-2026 Asal: Lokasi


Pengemasan salep adalah langkah produksi yang terkendali, bukan sekadar pergerakan akhir produk ke dalam tabung. Formulasinya mungkin kental, sensitif terhadap kontaminasi, sulit untuk deaerasi, dan dimaksudkan untuk diaplikasikan langsung pada kulit atau area perawatan lainnya. Tabung yang sudah jadi harus menghasilkan jumlah yang dinyatakan, tetap bersih, melindungi isinya, dan tetap tersegel selama penyimpanan, pengangkutan, dan penggunaan berulang.
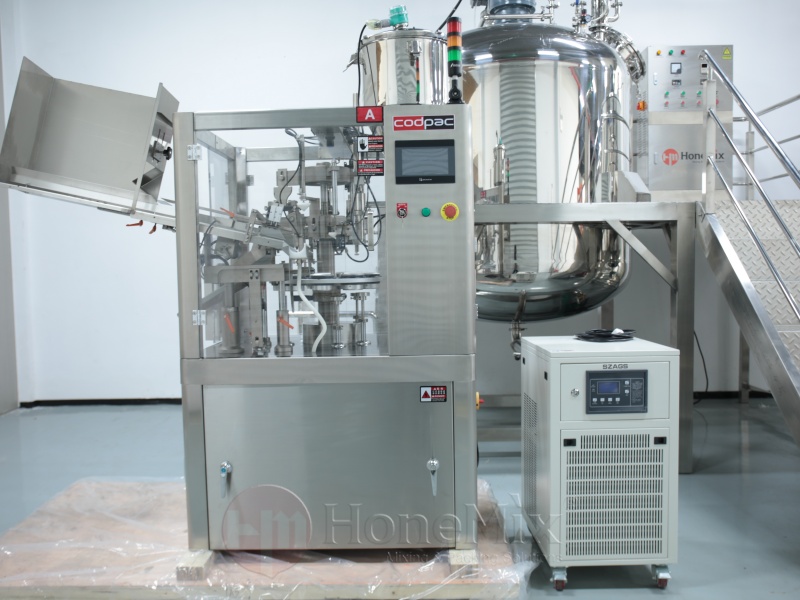
Oleh karena itu, lini produk salep harus dievaluasi melalui tiga bidang risiko yang saling berhubungan: pengoperasian yang berorientasi GMP, kebersihan semua permukaan yang bersentuhan dengan produk, dan integritas kemasan yang diisi. Seorang jenderal Mesin Pengisian memberikan prinsip pemberian dosis yang berguna, tetapi pengemasan tabung menambahkan orientasi, pembentukan ekor, pengkodean, dan verifikasi segel. Setiap tahapan dapat menimbulkan kontaminasi atau kebocoran jika prosesnya tidak dirancang dan dikendalikan dengan benar.
|
|
|
Salep dan krim topikal dapat mengandung minyak, lilin, bahan aktif, bubuk, bahan nabati, atau sistem pengental. Reologinya berubah seiring suhu, sejarah pencampuran, dan geser. Produk yang tampak seragam di wadah produksi mungkin mengandung kantong udara mikroskopis atau menghasilkan konsistensi yang berbeda setelah dipindahkan. Pada saat yang sama, komponen kemasan dapat menimbulkan partikel, kontaminasi mikroba, atau variasi dimensi.
Pendekatan berbasis risiko dimulai dengan mengidentifikasi apa yang dapat mempengaruhi kualitas produk atau keselamatan pasien dan konsumen. Kekhawatiran yang umum terjadi mencakup kontaminasi selama pemindahan, isi bersih yang tidak akurat, udara yang terperangkap, produk pada permukaan penyegelan, segel ekor yang lemah, kerusakan tabung, kode yang tidak terbaca, dan campur aduk antar batch. Spesifikasi mesin dan prosedur pengoperasian harus mengatasi risiko ini secara langsung.
Kebocoran adalah gejala yang terlihat, namun penyebabnya mungkin bukan pada stasiun penyegelan. Pengisian yang berlebihan dapat memaksa salep masuk ke area ekor. Kantong udara dapat melebar dan meningkatkan tekanan internal. Sebuah tabung mungkin rusak di dudukannya sebelum mencapai segel. Residu pembersihan dapat melemahkan segel atau mencemari produk. Oleh karena itu, penyelidikan yang efektif mengikuti tabung melalui proses yang lengkap alih-alih menyesuaikan suhu segel berulang kali.
Persyaratan pengguna harus menjelaskan kisaran viskositas salep, suhu pengisian, kisaran dosis, akurasi yang dapat diterima, bahan tabung, dimensi tabung, gaya tutup, persyaratan pengkodean, kapasitas produksi, metode pembersihan, dan ekspektasi lingkungan. Tabung plastik, laminasi, dan aluminium memerlukan teknologi penutupan ekor yang berbeda. Kombinasi yang dimaksudkan harus dikonfirmasi sebelum pemilihan peralatan.
Desain yang berorientasi GMP bertujuan untuk membuat produksi yang konsisten dan bersih menjadi lebih mudah dicapai dan lebih mudah diverifikasi. Hal ini tidak bergantung pada satu nilai materi atau pernyataan yang dicetak dalam brosur. Mesin harus memungkinkan operator untuk mengidentifikasi bagian-bagian yang bersentuhan dengan produk, membersihkannya secara efektif, mencegah campur aduk, mengontrol pengaturan, dan memelihara catatan yang sesuai dengan sistem mutu pabrikan.
Komponen yang bersentuhan dengan produk harus kompatibel dengan formulasi dan bahan pembersih. Baja tahan karat umumnya digunakan karena tahan lama dan mudah dibersihkan, namun grade yang dipilih, permukaan akhir, bahan gasket, selang, katup, dan pelumas harus sesuai dengan produk sebenarnya. Permukaan yang kasar, kantong mati, segel yang rusak, dan sambungan yang sulit dikeringkan dapat menahan salep dan membuat pembersihan menjadi kurang dapat diandalkan.
Residu salep bisa bertahan lama, terutama setelah pendinginan. Hopper, piston, silinder, katup, nozel, selang, dan sambungan transfer harus dapat diakses untuk pembersihan atau dirancang untuk pendekatan pembersihan di tempat yang disetujui. Operator memerlukan metode yang jelas untuk memastikan bahwa residu telah dihilangkan dari lokasi yang sulit.
Drainabilitas juga penting. Jika air bilasan atau larutan pembersih masih tertinggal di jalur produk, hal ini dapat mengencerkan batch berikutnya atau mendukung kontaminasi. Setelah dibersihkan, saluran harus dikeringkan atau dijaga dalam kondisi terkendali. Prosedur pembersihan harus mencakup pembongkaran, penggunaan deterjen atau pelarut, penerimaan bilas, inspeksi, perakitan kembali, dan pelepasan.
Hubungan antara produksi dan pengisian sering kali diabaikan. Penyendok terbuka atau pemindahan manual berulang kali membuat salep terpapar lingkungan dan membuat persediaan produk tidak konsisten. Rute perpindahan yang tertutup atau terkontrol dengan baik dari kapal atau tangki penampung ke pengisi membantu mengurangi kontaminasi dan masuknya udara.
Deaerasi vakum selama pembuatan dapat mengurangi gelembung sebelum diisi. Pompa transfer harus menggerakkan salep tanpa adanya pergeseran atau kavitasi yang berlebihan. Agitasi hopper, jika digunakan, harus lembut dan higienis. Suhu produk harus tetap dalam kisaran yang ditetapkan sehingga sistem takaran menerima bahan dengan perilaku aliran yang dapat diprediksi.
Penurunan level hopper secara tiba-tiba atau tekanan umpan yang tidak konsisten dapat mengubah kinerja pengukuran. Jalur tersebut harus mencegah pengisi terus berlanjut ketika pasokan produk terlalu sedikit untuk memberikan dosis yang stabil. Jika diperlukan, pengendalian level dan interlock transfer dapat mengurangi risiko ini.
Pengisian yang akurat bergantung pada lebih dari volume nominal piston. Salep dapat menekan sedikit, menahan udara, menempel pada jalur produk, atau mengubah aliran seiring perubahan suhu. Peralatan tersebut harus disesuaikan dengan formulasi aktual pada rentang operasi yang diharapkan.
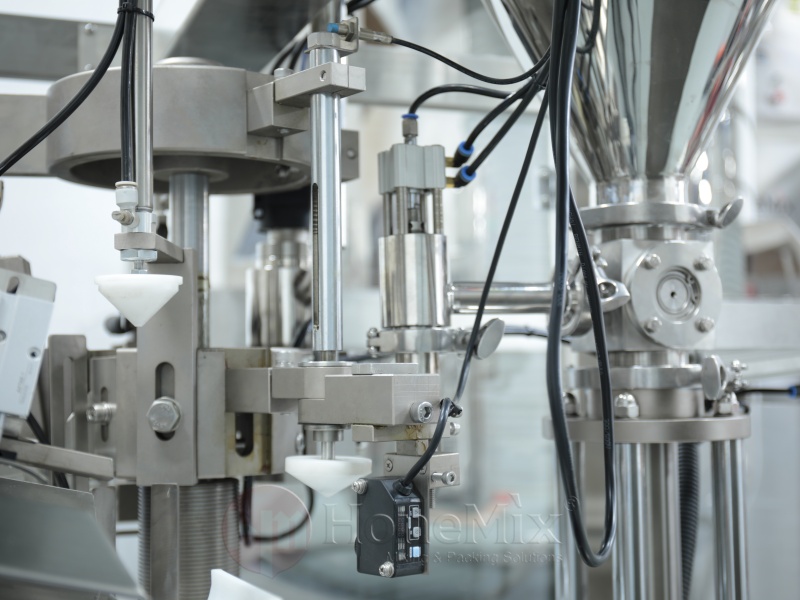
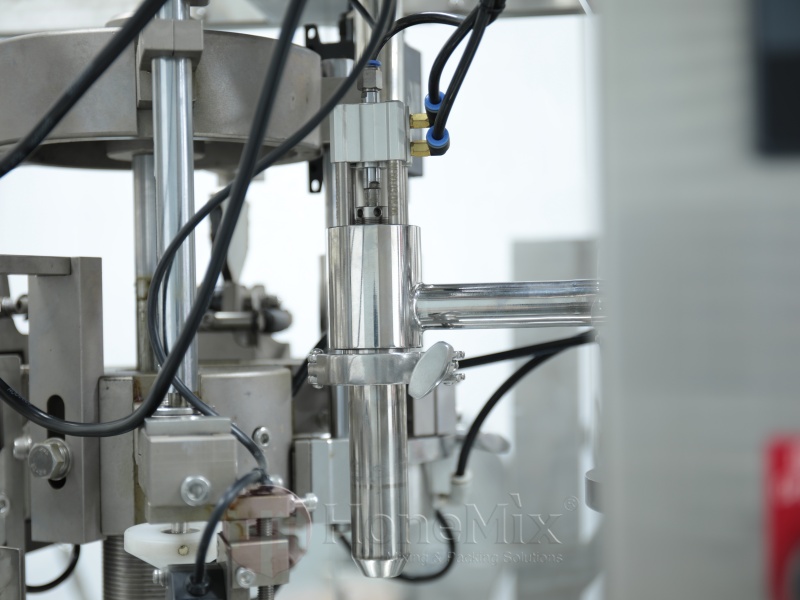
Nosel harus berada di tengah tabung dan diposisikan untuk mengurangi jebakan udara. Pengisian nosel naik dari bawah ke atas atau terkontrol dapat membantu kolom produk terbentuk dengan lancar. Jika nosel tetap terlalu tinggi, salep dapat terlipat dan memerangkap rongga. Jika terlalu rendah atau menyentuh tabung, dapat menimbulkan tekanan, mengotori dinding tabung, atau merusak nosel.
Deteksi keberadaan tabung mencegah pemberian dosis ke stasiun kosong. Penahannya harus menjaga tabung tetap vertikal dan stabil. Ketidaksejajaran pada pengisian nantinya dapat menyebabkan kontaminasi produk pada zona penyegelan.
Sampel awal harus ditimbang setelah saluran mencapai kondisi stabil. Pemeriksaan harus dilanjutkan pada interval yang ditentukan dan setelah penyesuaian, penghentian, pengisian ulang hopper, atau pergantian. Hasil individu dan tren proses sama-sama penting. Rata-rata dapat tampak benar sementara variasi tumbuh melampaui kisaran yang dapat diterima.
Ekor yang tersegel harus tahan terhadap penanganan, tekanan, perubahan suhu, dan getaran pengangkutan. Pengendalian kebocoran dimulai dengan teknologi tabung dan penyegelan yang benar, kemudian bergantung pada zona segel yang bersih dan parameter proses yang stabil.
Tabung plastik dan laminasi dapat ditutup dengan udara panas atau energi ultrasonik. Tabung aluminium biasanya dilipat dan dikerutkan. Setiap sistem memerlukan konstruksi tabung yang kompatibel dan perkakas yang dirancang dengan benar. Proses segel yang dikembangkan pada bahan pemasok satu tabung mungkin memerlukan penilaian ulang ketika ketebalan laminasi atau dinding berubah.
Untuk penyegelan panas, jendela proses mencakup energi atau suhu, tekanan, waktu tinggal, pendinginan, dan posisi ekor. Terlalu sedikit energi dapat meninggalkan ikatan yang tidak lengkap. Terlalu banyak dapat merusak atau melemahkan tabung. Untuk melipat dan mengeriting, penyelarasan dan tekanan mekanis harus menghasilkan penutupan yang aman tanpa memotong atau memecahkan logam.
Produk pada permukaan bagian dalam ekor merupakan penyebab umum lemahnya segel. Volume pengisian harus menyisakan cukup panjang tabung kosong. Pemotongan nosel harus bersih, dan tabung tidak boleh terguncang atau terjepit selama pemindahan ke stasiun penyegelan. Oleh karena itu, kontrol anti-tetesan dan penarikan nosel yang tepat merupakan bagian dari pencegahan kebocoran.
Segel yang rapi secara visual masih mungkin lemah. Produsen mungkin menggunakan pemeriksaan pemerasan, metode tekanan atau vakum, penetrasi pewarna, evaluasi kekuatan segel, atau studi penyimpanan tergantung pada produk dan kemasannya. Pengujian yang dipilih harus mereproduksi risiko kegagalan yang relevan. Pemeriksaan destruktif harus dilakukan pada interval tertentu dan ketika material tabung atau pengaturan penyegelan berubah.
Produksi yang andal bergantung pada tindakan manusia yang berulang. Petunjuk pengaturan harus mengidentifikasi bagian format yang benar dan pengaturan yang disetujui. Catatan pembersihan harus menunjukkan apa yang dibersihkan, oleh siapa, kapan, dan bagaimana pelepasannya dipastikan. Perawatan harus fokus pada segel, katup, nozel, penahan, sensor, pemanas atau komponen ultrasonik, alat pemotong, dan unit pengkodean.
Sebelum membeli, produsen harus menyiapkan spesifikasi kebutuhan pengguna dan mengirimkan produk dan bahan kemasan yang representatif untuk pengujian. Pengujian penerimaan pabrik harus memastikan fungsi utama, kontrol keselamatan, kinerja pengisian, kualitas segel, alarm, pergantian, dan akses pembersihan. Instalasi di lokasi dan pemeriksaan operasional kemudian harus mengkonfirmasi mesin dalam utilitas dan lingkungan sebenarnya.
Cocok Mesin Pengisian Tabung Salep harus dinilai sebagai bagian dari proses yang terkendali, bukan sebagai peralatan yang terisolasi. Bahan tabung, perilaku salep, metode pemindahan, rencana inspeksi, praktik operator, dan pemeliharaan semuanya menentukan hasil akhir.
GMP, kebersihan, dan pengendalian kebocoran saling berhubungan. Peralatan yang bersih tidak dapat mengimbangi segel yang tidak stabil, dan segel yang kuat tidak dapat melindungi produk yang terkontaminasi selama pemindahan. Produsen mencapai hasil yang lebih baik ketika mereka mendefinisikan risiko dengan jelas, menentukan peralatan yang dapat dibersihkan, mengontrol kondisi produk, memverifikasi keakuratan dosis, melindungi zona segel, menguji integritas paket, dan mendokumentasikan pengoperasian rutin.
HONEMIX memasok peralatan pencampuran, pengemulsi vakum, penyimpanan, pemindahan, pengisian, pengisian tabung, penyegelan, dan pengemasan untuk kosmetik, perawatan pribadi, dan aplikasi farmasi tertentu. Dengan meninjau formula salep, persyaratan kebersihan, bahan tabung, volume pengisian, metode penyegelan, kapasitas, dan tata letak pabrik bersama-sama, tim dapat membantu produsen merencanakan solusi produksi yang lebih praktis dan terkendali.