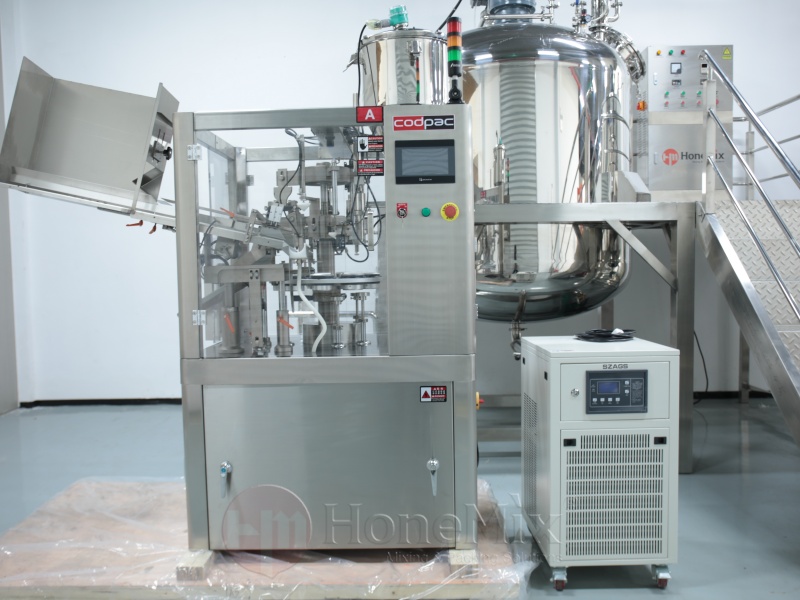
A embalagem da pomada é uma etapa de produção controlada, não simplesmente o movimento final do produto em um tubo. A formulação pode ser viscosa, sensível à contaminação, difícil de desarejar e destinada à aplicação direta na pele ou em outra área de tratamento. O tubo acabado deve entregar a quantidade declarada, permanecer limpo, proteger o conteúdo e permanecer lacrado durante o armazenamento, transporte e uso repetido.
Por esse motivo, uma linha de pomadas deve ser avaliada através de três áreas de risco conectadas: operação orientada às BPF, higiene de todas as superfícies de contato com o produto e integridade da embalagem preenchida. Um general A máquina de envase fornece um princípio de dosagem útil, mas a embalagem em tubo adiciona orientação, formação de cauda, codificação e verificação de vedação. Cada estágio pode introduzir contaminação ou vazamento se o processo não for projetado e controlado adequadamente.
Por que a embalagem de pomadas requer uma abordagem baseada em riscos
Pomadas e cremes tópicos podem conter óleos, ceras, ingredientes ativos, pós, materiais botânicos ou sistemas espessantes. Sua reologia muda com a temperatura, histórico de mistura e cisalhamento. O produto que parece uniforme no recipiente de fabricação pode conter bolsas de ar microscópicas ou desenvolver uma consistência diferente após a transferência. Ao mesmo tempo, os componentes da embalagem podem introduzir partículas, contaminação microbiana ou variação dimensional.
Uma abordagem baseada no risco começa pela identificação do que pode afetar a qualidade do produto ou a segurança do paciente e do consumidor. As preocupações típicas incluem contaminação durante a transferência, conteúdo líquido impreciso, ar preso, produto na superfície de vedação, vedações traseiras fracas, danos no tubo, codificação ilegível e confusões entre lotes. A especificação da máquina e os procedimentos operacionais devem abordar diretamente esses riscos.
Separe os riscos de qualidade do produto dos sintomas mecânicos
O vazamento é um sintoma visível, mas a causa pode não ser a estação de vedação. O enchimento excessivo pode forçar a entrada da pomada na área da cauda. Bolsas de ar podem expandir e aumentar a pressão interna. Um tubo pode ser danificado no suporte antes de atingir a vedação. Os resíduos de limpeza podem enfraquecer a vedação ou contaminar o produto. Portanto, uma investigação eficaz acompanha o tubo durante todo o processo, em vez de ajustar repetidamente a temperatura da vedação.
Defina o produto pretendido e o sistema de embalagem
Os requisitos do usuário devem descrever a faixa de viscosidade da pomada, temperatura de enchimento, faixa de dose, precisão aceitável, material do tubo, dimensões do tubo, estilo da tampa, requisitos de codificação, capacidade de produção, método de limpeza e expectativas ambientais. Tubos de plástico, laminados e alumínio exigem diferentes tecnologias de fechamento traseiro. A combinação pretendida deve ser confirmada antes da seleção do equipamento.
Aplique os princípios GMP por meio do design de equipamentos
O design orientado às BPF visa tornar a produção consistente e limpa mais fácil de alcançar e de verificar. Não depende de um único tipo de material ou de uma declaração impressa em um folheto. A máquina deve permitir que os operadores identifiquem as peças em contato com o produto, limpem-nas de maneira eficaz, evitem confusões, controlem as configurações e mantenham registros apropriados ao sistema de qualidade do fabricante.
Os componentes em contato com o produto devem ser compatíveis com a formulação e os agentes de limpeza. O aço inoxidável é comumente usado porque é durável e pode ser limpo, mas o tipo selecionado, o acabamento da superfície, o material da junta, a mangueira, a válvula e o lubrificante devem ser adequados ao produto real. Superfícies ásperas, bolsas mortas, vedações danificadas e conexões difíceis de drenar podem reter pomada e tornar a limpeza menos confiável.
Projeto para Limpeza, Inspeção e Drenabilidade
Os resíduos de pomada podem ser persistentes, especialmente após o resfriamento. Funis, pistões, cilindros, válvulas, bicos, mangueiras e conexões de transferência devem ser acessíveis para limpeza ou projetados para uma abordagem aprovada de limpeza no local. Os operadores precisam de um método claro para confirmar que os resíduos foram removidos de locais difíceis.
A drenagem também é importante. Se a água de enxágue ou a solução de limpeza permanecerem no caminho do produto, elas poderão diluir o próximo lote ou causar contaminação. Após a limpeza, a linha deve ser seca ou mantida em condições controladas. O procedimento de limpeza deve definir a desmontagem, uso de detergente ou solvente, aceitação de enxágue, inspeção, remontagem e liberação.
Proteja a higiene durante a transferência do produto
A conexão entre fabricação e enchimento é muitas vezes esquecida. A coleta aberta ou a transferência manual repetida expõem a pomada ao meio ambiente e tornam o fornecimento do produto inconsistente. Uma rota de transferência fechada ou bem controlada do recipiente ou tanque de retenção para o enchimento ajuda a reduzir a contaminação e a introdução de ar.
Mantenha um fornecimento de produto estável e com baixo teor de ar
A desaeração a vácuo durante a fabricação pode reduzir as bolhas antes do enchimento. A bomba de transferência deve movimentar a pomada sem cisalhamento excessivo ou cavitação. A agitação da tremonha, se usada, deve ser suave e higiênica. A temperatura do produto deve permanecer dentro de uma faixa estabelecida para que o sistema de dosagem receba material com comportamento de fluxo previsível.
Uma queda repentina no nível da tremonha ou pressão de alimentação inconsistente pode alterar o desempenho da dosagem. A linha deve impedir que o enchimento continue quando o fornecimento do produto for muito baixo para fornecer uma dose estável. Quando apropriado, os controles de nível e os intertravamentos de transferência podem reduzir esse risco.
Controlar dosagem de pomada e aprisionamento de ar
O enchimento preciso depende de mais do que o volume nominal do pistão. A pomada pode comprimir ligeiramente, reter ar, aderir ao caminho do produto ou alterar o fluxo conforme a temperatura muda. O equipamento deve ser desafiado com a formulação real em toda a faixa operacional esperada.
Preencha a partir de uma posição consistente
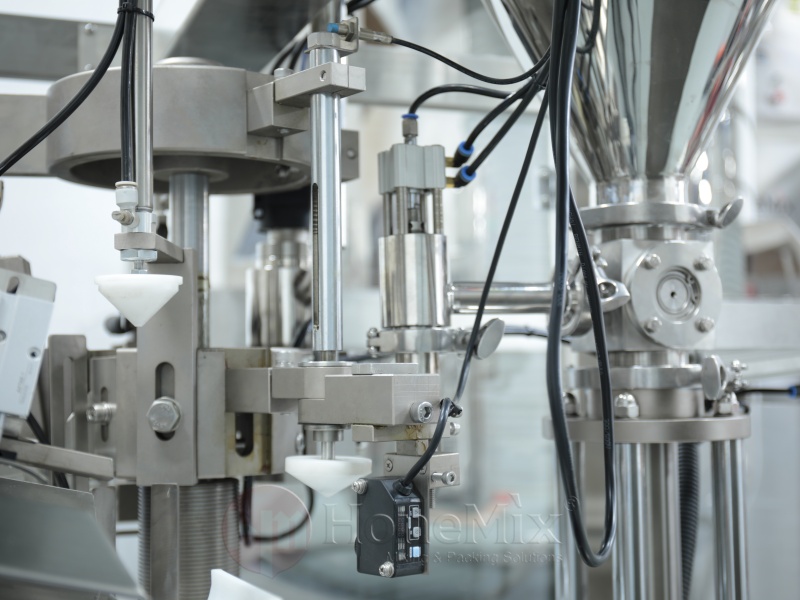
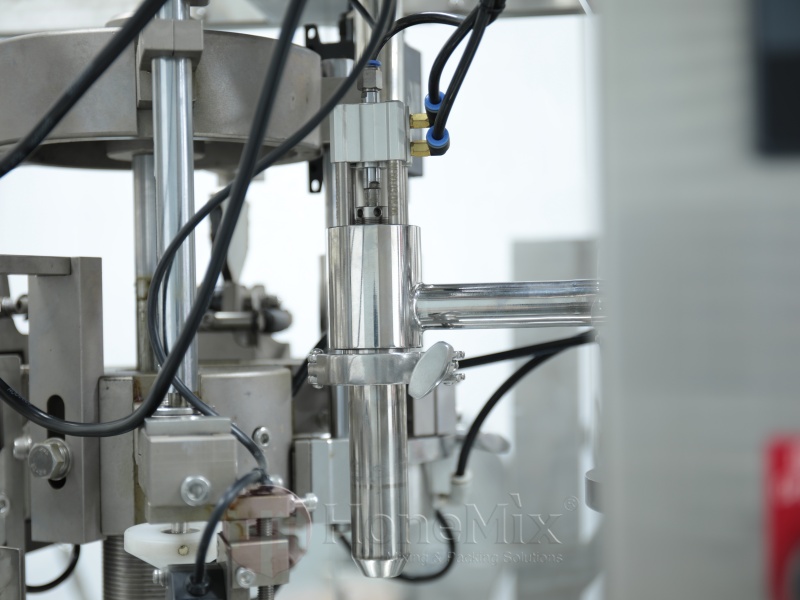
O bico deve ser centralizado no tubo e posicionado para reduzir a retenção de ar. O enchimento de baixo para cima ou com bico ascendente controlado pode ajudar a coluna do produto a construir suavemente. Se o bico permanecer muito alto, a pomada pode dobrar sobre si mesma e reter espaços vazios. Se estiver muito baixo ou tocar no tubo, poderá criar pressão, manchar a parede do tubo ou danificar o bico.
A detecção da presença do tubo evita a dosagem em uma estação vazia. O suporte deve manter o tubo vertical e estável. O desalinhamento no enchimento pode posteriormente criar contaminação do produto na zona de vedação.
Verifique o conteúdo líquido com um plano de amostragem apropriado
As amostras iniciais devem ser pesadas depois que a linha atingir condições estáveis. As verificações devem continuar em intervalos definidos e após ajustes, paradas, reabastecimento da tremonha ou trocas. Tanto os resultados individuais quanto as tendências do processo são importantes. As médias podem parecer corretas enquanto a variação cresce além da faixa aceitável.
Evite vazamentos controlando todo o sistema de vedação
Uma cauda selada deve resistir ao manuseio, pressão, mudanças de temperatura e vibração de transporte. O controle de vazamento começa com o tubo correto e a tecnologia de vedação, depois depende de uma zona de vedação limpa e de parâmetros de processo estáveis.
Escolha o método de fechamento correto
Tubos plásticos e laminados podem ser selados por ar quente ou energia ultrassônica. Os tubos de alumínio são geralmente dobrados e crimpados. Cada sistema precisa de uma construção de tubo compatível e de ferramentas projetadas corretamente. Um processo de vedação desenvolvido no material de um fornecedor de tubos pode precisar de reavaliação quando o laminado ou a espessura da parede mudar.
Para selagem a quente, a janela do processo inclui energia ou temperatura, pressão, tempo de permanência, resfriamento e posição da cauda. Pouca energia pode deixar uma ligação incompleta. Muito pode distorcer ou enfraquecer o tubo. Para dobrar e cravar, o alinhamento e a pressão mecânica devem criar um fechamento seguro sem cortar ou rachar o metal.
Mantenha a pomada fora da área de vedação
O produto nas superfícies internas da cauda é uma causa comum de vedações fracas. O volume de enchimento deve deixar um comprimento de tubo vazio suficiente. O corte do bico deve estar limpo e o tubo não deve ser sacudido ou apertado durante a transferência para a estação de selagem. O controle anti-gotejamento e a retirada adequada do bico fazem, portanto, parte da prevenção de vazamentos.
Use mais do que uma verificação visual de vazamento
Uma vedação visualmente limpa ainda pode ser fraca. Os fabricantes podem usar verificações de compressão, métodos de pressão ou vácuo, penetração de corante, avaliação de resistência de vedação ou estudos de armazenamento, dependendo do produto e da embalagem. O teste escolhido deve reproduzir o risco de falha relevante. As verificações destrutivas devem ser realizadas em intervalos definidos e quando o material do tubo ou as configurações de vedação mudam.
Fortaleça a operação de rotina com documentação
A produção confiável depende de ações humanas repetíveis. As instruções de configuração devem identificar as peças de formato correto e as configurações aprovadas. Os registros de limpeza devem mostrar o que foi limpo, por quem, quando e como a liberação foi confirmada. A manutenção deve se concentrar em vedações, válvulas, bicos, suportes, sensores, aquecedores ou componentes ultrassônicos, ferramentas de corte e unidades de codificação.
Qualifique a máquina com pomadas e tubos reais
Antes da compra, o fabricante deve preparar uma especificação de requisitos do usuário e enviar produtos representativos e materiais de embalagem para teste. Os testes de aceitação de fábrica devem confirmar as funções principais, controles de segurança, desempenho de enchimento, qualidade de vedação, alarmes, troca e acesso para limpeza. A instalação no local e as verificações operacionais devem então confirmar a máquina em seus utilitários e ambiente reais.
Um adequado A máquina para envase de tubos de pomada deve ser avaliada como parte de um processo controlado, não como um equipamento isolado. O material do tubo, o comportamento da pomada, o método de transferência, o plano de inspeção, as práticas do operador e a manutenção determinam o resultado final.
Construindo um processo de embalagem de pomada mais confiável
GMP, higiene e controle de vazamento estão interligados. Equipamentos limpos não conseguem compensar uma vedação instável e uma vedação forte não consegue proteger o produto contaminado durante a transferência. Os fabricantes alcançam melhores resultados quando definem claramente os riscos, especificam equipamentos limpáveis, controlam a condição do produto, verificam a precisão da dose, protegem a zona de vedação, testam a integridade da embalagem e documentam a operação de rotina.
A HONEMIX fornece equipamentos de mistura, emulsificação a vácuo, armazenamento, transferência, enchimento, enchimento de tubos, selagem e embalagem para aplicações cosméticas, de cuidados pessoais e farmacêuticas selecionadas. Ao revisar em conjunto a fórmula da pomada, os requisitos de higiene, o material do tubo, o volume de enchimento, o método de vedação, a capacidade e o layout da fábrica, a equipe pode ajudar os fabricantes a planejar uma solução de produção mais prática e controlável.